Prefabricación: lo que nace en el taller no cuesta parada
Dentro de la ventana de parada cada hora es cara; en el taller ninguna lo es. Qué piezas se fabrican antes pesa por tanto más en la duración de una parada que el número de montadores en obra.
La magnitud escasa en una reparación de horno rara vez es el dinero y casi nunca el número de personas. Es la ventana de parada. Cada hora dentro cuesta producción; cada hora fuera no cuesta casi nada.
De ahí se deriva una palanca sencilla que la planificación suele pasar por alto: todo lo que no tenga que nacer forzosamente dentro del horno debería nacer antes en otro sitio. En nuestro caso, en el taller propio de Putzbrunn.
Qué se puede prefabricar
El límite no va por el tamaño de la pieza, sino por la pregunta de si tiene que enlazar con lo existente.
Bloques y entornos de quemador. Geométricamente exigentes, bien delimitados e independientes del resto de la cámara — el caso clásico de pieza prefabricada.
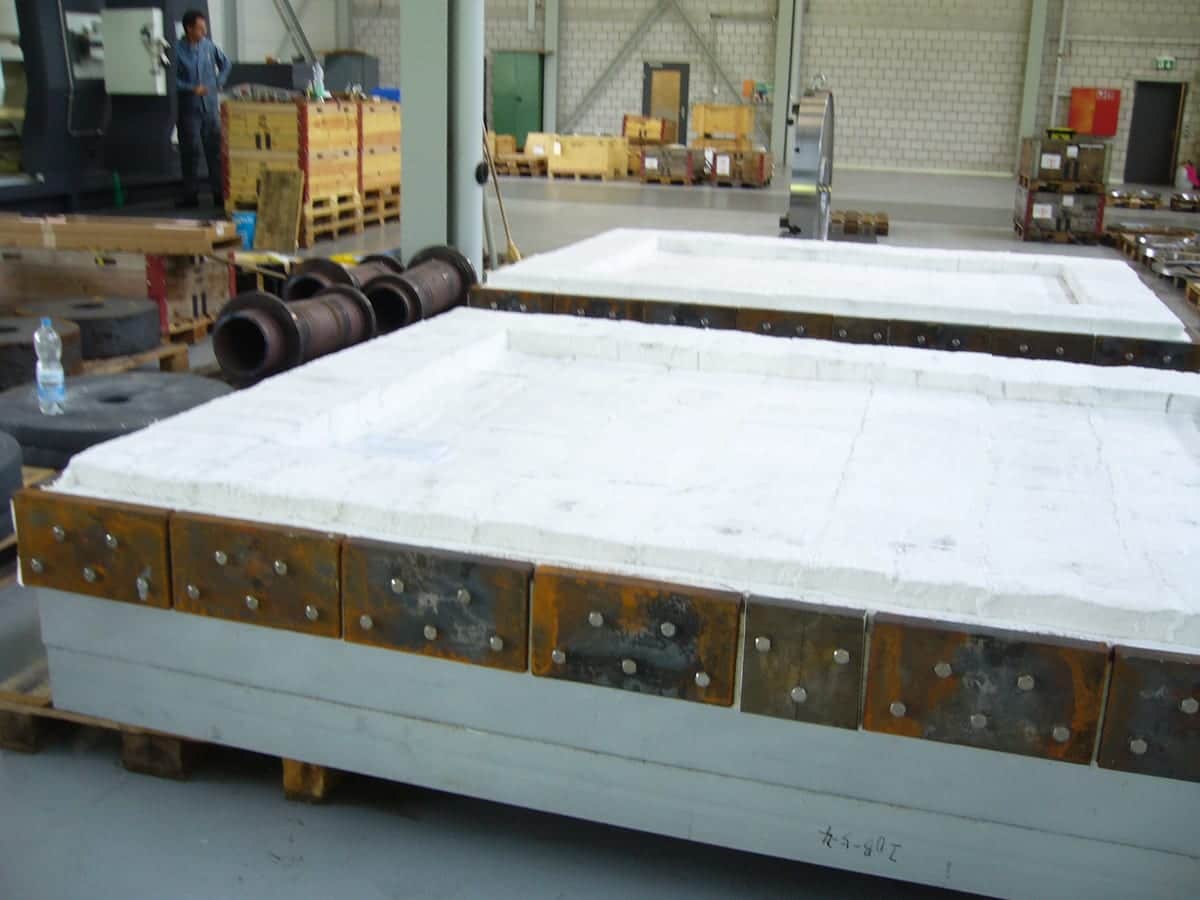
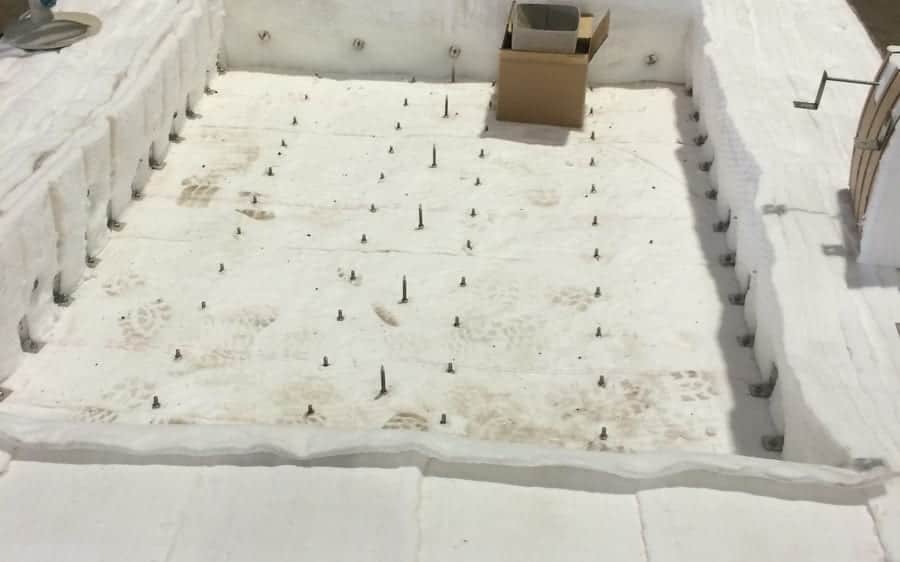
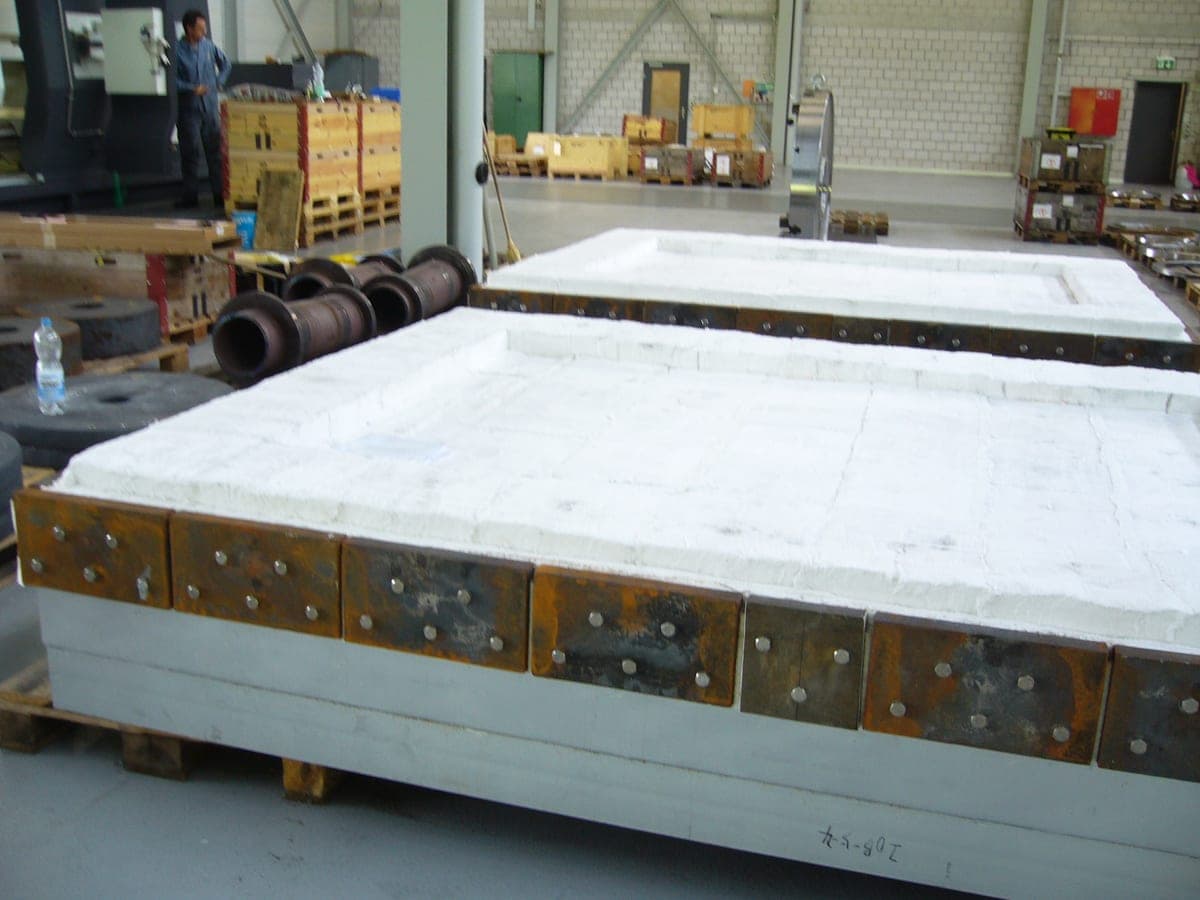
Tapas y campanas de horno. De todos modos son una pieza propia con su marco de acero. Revestirlas dentro del horno sería incómodo; en el taller descansan en horizontal y accesibles.
Canales, picos de colada y puntos de transferencia. Piezas en las que la exactitud dimensional decide la función y el encofrado pide calma.
Rotores y elementos internos. Las piezas que giran o se mueven deben estar equilibradas y verificadas antes de entrar en la instalación.
En cambio, lo que enlaza con lo existente — una superficie de pared, una solera, una junta con la zona contigua — se queda en obra. Una pieza prefabricada que deba encontrarse con lo antiguo por tres lados trae más problemas de ajuste que tiempo ahorrado.
Por qué el taller es el mejor sitio para hormigonar
No porque allí trabaje mejor gente, sino porque allí las condiciones son mejores — y siempre las mismas.
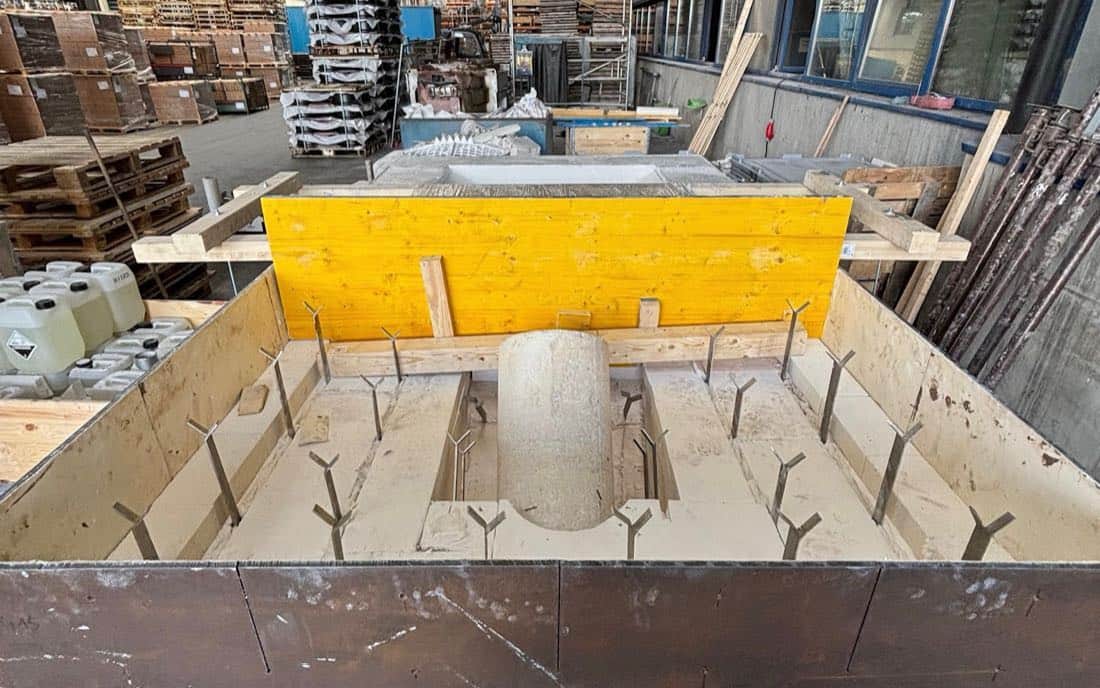
Dentro de un horno se trabaja en posturas forzadas, con luz cambiante, con acceso limitado y a menudo contra reloj. En el taller la pieza está a altura de trabajo, el encofrado se alinea y se comprueba, y si algo no encaja se desencofra y se repite — sin que una instalación espere por ello.
El secado es la ganancia de verdad
La ventaja de tiempo surge menos al hormigonar que después. El hormigón refractario fresco contiene agua, y cómo sale decide la vida útil.
La curva necesita su tiempo. Las mesetas en torno a 110, 350 y 600 grados no se acortan sin poner en riesgo el revestimiento. El agua se dilata enormemente como vapor.
En el taller corre en paralelo. Mientras la pieza seca, la instalación sigue funcionando. En una parada, no.
Medido en vez de estimado. En explotación el secado se hace a menudo en el propio equipo. En el taller una pieza puede equiparse a propósito con termopares y documentarse la curva.
El riesgo se queda en el taller. Si algo salta al secar es molesto — pero no alarga ninguna parada.
Aquí es donde la prefabricación se distingue de «trabajar más rápido». No acelera nada. Desplaza el paso más lento fuera de la ventana en la que duele.
Qué queda por hacer en obra
Colocar, alinear, enlazar, recepcionar. Eso es lo que sigue exigiendo una pieza prefabricada — y se puede planificar, porque nada de ello depende de lo que revele la demolición.
Siempre que el replanteo sea correcto. Una pieza prefabricada vale lo que valen las medidas con las que se construyó — y esas salen de un replanteo en horno frío, no de un plano antiguo. Ese paso no se ahorra, y es el único que tiene que suceder necesariamente en el equipo antes de la parada.
Cuándo no compensa
Cuando el replanteo es incierto. Un horno cuyas medidas interiores se han deformado a lo largo de las campañas no ofrece una base fiable. Entonces se encofra in situ.
Cuando la pieza enlaza por varios lados. Cuantas más juntas de enlace, más riesgo de ajuste — pasado cierto punto, la ejecución monolítica in situ es el camino más seguro.
Cuando el transporte pone en riesgo la pieza. Las piezas grandes de pared delgada no siempre aguantan el trayecto. Lo que se agrieta en la carretera no ayuda en la parada.
Cuando la ventana es amplia de todos modos. En una revisión de varias semanas la ganancia de tiempo deja de ser argumento — entonces solo cuenta la calidad de las condiciones, y esa sigue siendo mejor en el taller.
La decisión no se toma, por tanto, en bloque, sino pieza por pieza, y se toma en la planificación — no cuando la instalación ya está parada.
Quien planifique la próxima ventana de parada debería preguntarse pronto qué piezas tienen realmente que nacer dentro. Suelen ser menos de las que sugiere la lista de la oferta.
De un vistazo
La ventana
es la magnitud escasa, no la hora de trabajo
El secado
corre en paralelo en el taller, no en la parada
Mismas condiciones
temperatura, luz, acceso — cada vez
El límite
lo que debe enlazar con lo existente se queda en obra
Reciba automáticamente las nuevas fichas prácticas
Todos los PDF de esta página son de libre acceso, sin registro. Quien quiera saber cuándo aparece una nueva ficha práctica: un correo al mes, baja en cualquier momento.
PDFHornos con tapa
Prefabricar la tapa del horno: taller en lugar de parada
Por qué el revestimiento de la tapa debe hacerse en el taller y por qué el sistema de anclaje decide la vida útil.
Solo en el PDFLista de comprobación de 6 puntos, las 3 causas de desprendimiento prematuro y 2 fotos del taller
Utilizamos cookies y tecnologías similares para que nuestro sitio web funcione correctamente y para analizar el uso de nuestros contenidos. En la configuración puede elegir qué cookies desea permitir. Política de privacidad

 PDFHornos con tapa