
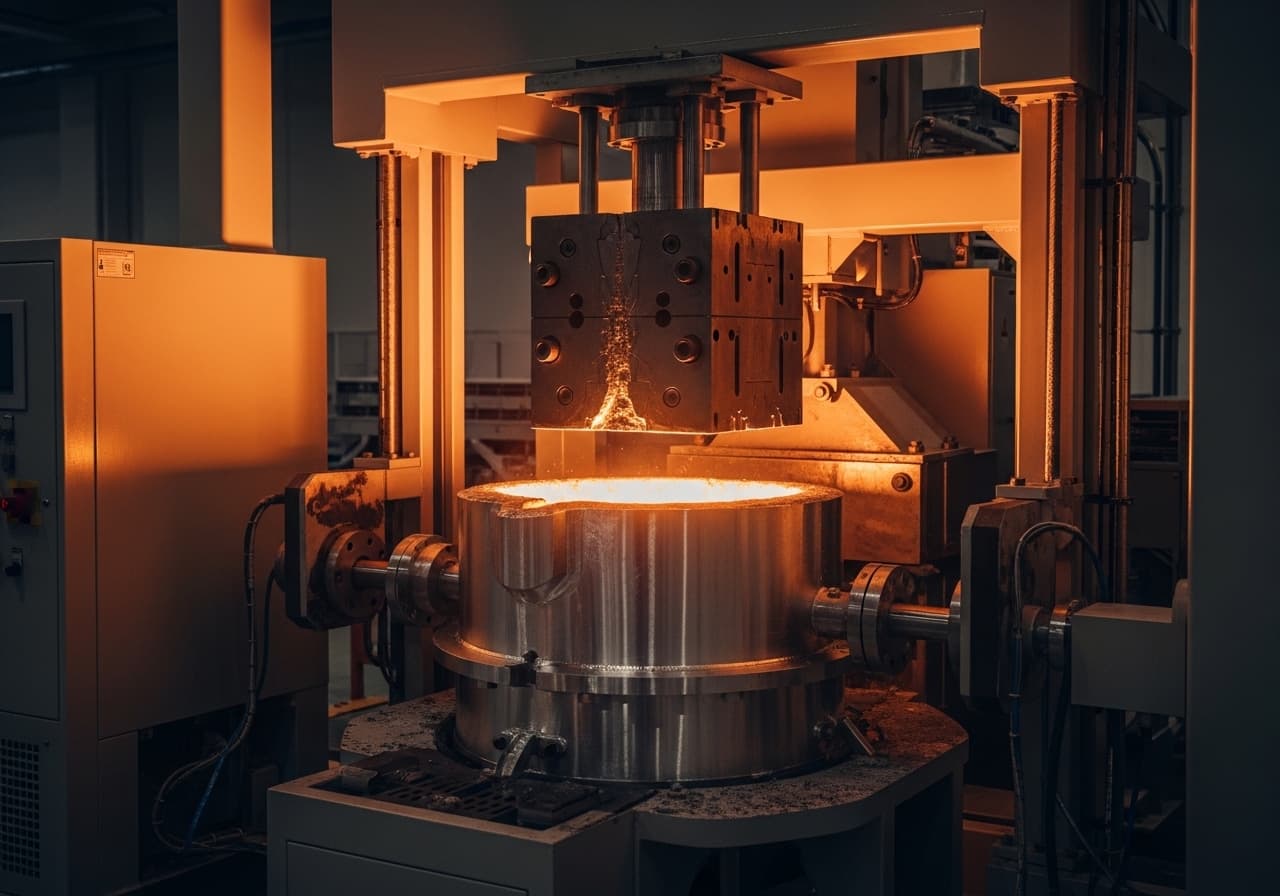
Horno de baja presión
Revestimiento refractario y mantenimiento de hornos de baja presión para la colada de aluminio a baja presión.
Perfil del horno de un vistazo.
Cuerpo del crisol
El crisol contiene el aluminio fundido y debe ser estanco al gas para generar la sobrepresión necesaria para el proceso de colada. Se cuela con hormigón especial no mojable o se instala como crisol prefabricado de grafito-SiC. El espesor de pared suele ser de 60–150 mm.
Tubo de subida
El tubo de subida cerámico es el componente más crítico del horno de baja presión. Conduce el metal desde el fondo del crisol hacia arriba, hasta la coquilla, y en cada ciclo de colada está expuesto a cambios de temperatura extremos. Los materiales a base de nitruro de silicio o sialón ofrecen la mejor resistencia.
Superficies de estanqueidad
Las superficies de estanqueidad entre el crisol y la tapa, así como en la conexión del tubo de subida, deben ser totalmente estancas al gas. Las acumulaciones de corindón o las deformaciones térmicas se controlan mediante un mantenimiento periódico y materiales de estanqueidad a medida.
Tapa
La tapa del horno cierra el crisol de forma estanca a la presión y aloja el tubo de subida y la alimentación de aire comprimido. Se aísla con fibra cerámica y debe poder retirarse con facilidad para los trabajos de mantenimiento.
Máxima precisión para una colada de aluminio estanca a la presión.
El horno de colada a baja presión es un equipo altamente especializado de la fundición de aluminio que, mediante presurización, impulsa el metal fundido a través de un tubo de subida directamente hacia la coquilla situada encima. Este procedimiento proporciona piezas especialmente compactas y sin rechupes, con excelentes propiedades mecánicas, y se emplea sobre todo en la industria del automóvil para componentes relevantes para la seguridad, como llantas, piezas de chasis y componentes de motor. SBS Refractory Service cuenta con amplia experiencia en el montaje refractario de hornos de baja presión de todos los fabricantes habituales y atiende a clientes en toda la región DACH (Alemania, Austria, Suiza). Nuestros especialistas conocen por su larga práctica los requisitos particulares del crisol, el tubo de subida y las superficies de estanqueidad, y garantizan una ejecución en plazo y de alta calidad.
La solicitación del revestimiento refractario en el horno de baja presión difiere de forma fundamental de la de otros hornos de aluminio: el tubo de subida está sometido a ciclos térmicos permanentes, ya que en cada ciclo de colada el metal caliente asciende y después vuelve a descender. Las superficies de estanqueidad entre el crisol y la tapa del horno deben ser estancas al gas para mantener la presión de trabajo necesaria de 0,2 a 1,0 bar; la más mínima fuga provoca pérdida de presión y defectos de colada. El propio cuerpo del crisol está expuesto de forma continua al aluminio fundido y, al mismo tiempo, debe ser químicamente inerte para cumplir las elevadas exigencias de calidad de las piezas.
Un revestimiento refractario del horno de baja presión ejecutado de forma profesional es la condición básica para un proceso de colada estable con bajos índices de rechazo. SBS analiza las condiciones de servicio de forma integral, desde el tipo de aleación y los tiempos de ciclo hasta el control de la presión, y recomienda un concepto de materiales orientado a la máxima vida útil y a una calidad de colada constante. Los trabajos se realizan en estrecha coordinación con su planificación de la producción y se documentan de forma completa.
Problemas habituales: Horno de baja presión.
Estas solicitaciones determinan la selección de materiales y el diseño del revestimiento refractario.
Desgaste del tubo de subida por choque térmico
En cada ciclo de colada, el metal que asciende y desciende somete el tubo de subida a solicitaciones térmicas y erosivas. Las tensiones de choque térmico resultantes provocan microfisuras y un fallo progresivo del material.
Estanqueidad al gas de las superficies de cierre
La colada a baja presión exige una unión estanca al gas entre el crisol y la tapa del horno. El desgaste o la deformación de las superficies de estanqueidad refractarias causa pérdidas de presión y, con ello, un llenado incompleto del molde o defectos de colada.
Infiltración de metal en el cuerpo del crisol
Bajo presión, el aluminio líquido penetra con más intensidad en los poros y microfisuras del revestimiento del crisol. La capa de corindón que se forma daña la superficie y acorta considerablemente la vida útil del crisol.
Contaminación del baño
Las piezas coladas a baja presión están sujetas a exigencias de calidad muy estrictas. Incluso las impurezas más pequeñas procedentes del revestimiento refractario, como partículas de óxido o fragmentos de fibra, generan inclusiones en la pieza y aumentan el índice de rechazo.
Materiales y revestimiento
Cada zona de su horno plantea sus propios requisitos de resistencia a la temperatura, resistencia química y resistencia mecánica. Seleccionamos la combinación de materiales óptima.
Haga clic en un material para ver los detalles
Crisol de grafito
CrisolContacto con el metal fundido
Tubo de subida cerámico
Pieza conformadaTransporte del metal fundido
Aislamiento de tapa con fibra cerámica
AislamientoTapa y aislamiento de respaldo
Trabajos habituales: Horno de baja presión.
Nuestros servicios para este tipo de horno, desde el nuevo revestimiento hasta el mantenimiento continuo.
De la inspección a la recepción.
Nuestro proceso estructurado asegura calidad, cumplimiento de plazos y seguridad en cada proyecto.
Diagnóstico e inspección
Revisión del crisol, el tubo de subida y las superficies de estanqueidad
Planificación
Coordinación con la producción de la fundición
Ejecución
Cambio de crisol, sustitución del tubo de subida, renovación de juntas
Seguridad
Procesos de trabajo conformes a SCC
Diagnóstico e inspección
Nuestros especialistas en refractarios realizan un análisis completo del estado del horno de baja presión. Se examina el cuerpo del crisol en busca de fisuración, adherencias de metal y capas de corindón. Se revisa el tubo de subida por erosión, fisuras y deformación. En las superficies de estanqueidad se miden la planitud y el desgaste. Además, se realiza una termografía para detectar puentes térmicos y defectos de aislamiento. El informe de diagnóstico incluye un análisis de desgaste detallado con recomendaciones de actuación.
Planificación
En la fase de planificación adaptamos el concepto de materiales a su proceso de colada concreto: el tipo de aleación, el tiempo de ciclo, los parámetros de presión y la vida útil objetivo intervienen en la selección de materiales. Coordinamos el periodo de parada estrechamente con la planificación de su fundición y nos aseguramos de que los crisoles y tubos de subida de repuesto estén disponibles a tiempo. En plantas con varios hornos, planificamos los trabajos de modo que siempre se mantenga suficiente capacidad de colada.
Ejecución
La ejecución comienza con el enfriamiento controlado del horno y el desmontaje del crisol antiguo y del tubo de subida desgastado. Se inspecciona la carcasa del horno en busca de daños y, si es necesario, se repara. A continuación se instala el nuevo crisol, ya sea como crisol prefabricado de grafito-SiC o como revestimiento monolítico de hormigón. Se coloca el nuevo tubo de subida y se preparan cuidadosamente las superficies de estanqueidad. Por último, el horno se calienta según un programa de temperaturas definido y se comprueba la estanqueidad al gas.
Seguridad
Todos los trabajos se realizan cumpliendo estrictamente las normas de seguridad SCC. La evaluación de riesgos contempla los peligros particulares del horno de baja presión, en especial la presión residual en el sistema, el calor residual y la construcción compacta del horno. Antes de empezar, el sistema de presión se despresuriza y se bloquea contra una reconexión. El equipo de protección individual y la ropa de protección contra el calor son obligatorios.
De nuestra cartera de proyectos.
Más de 500 proyectos de montaje refractario realizados con éxito en la región DACH y los países del Benelux.
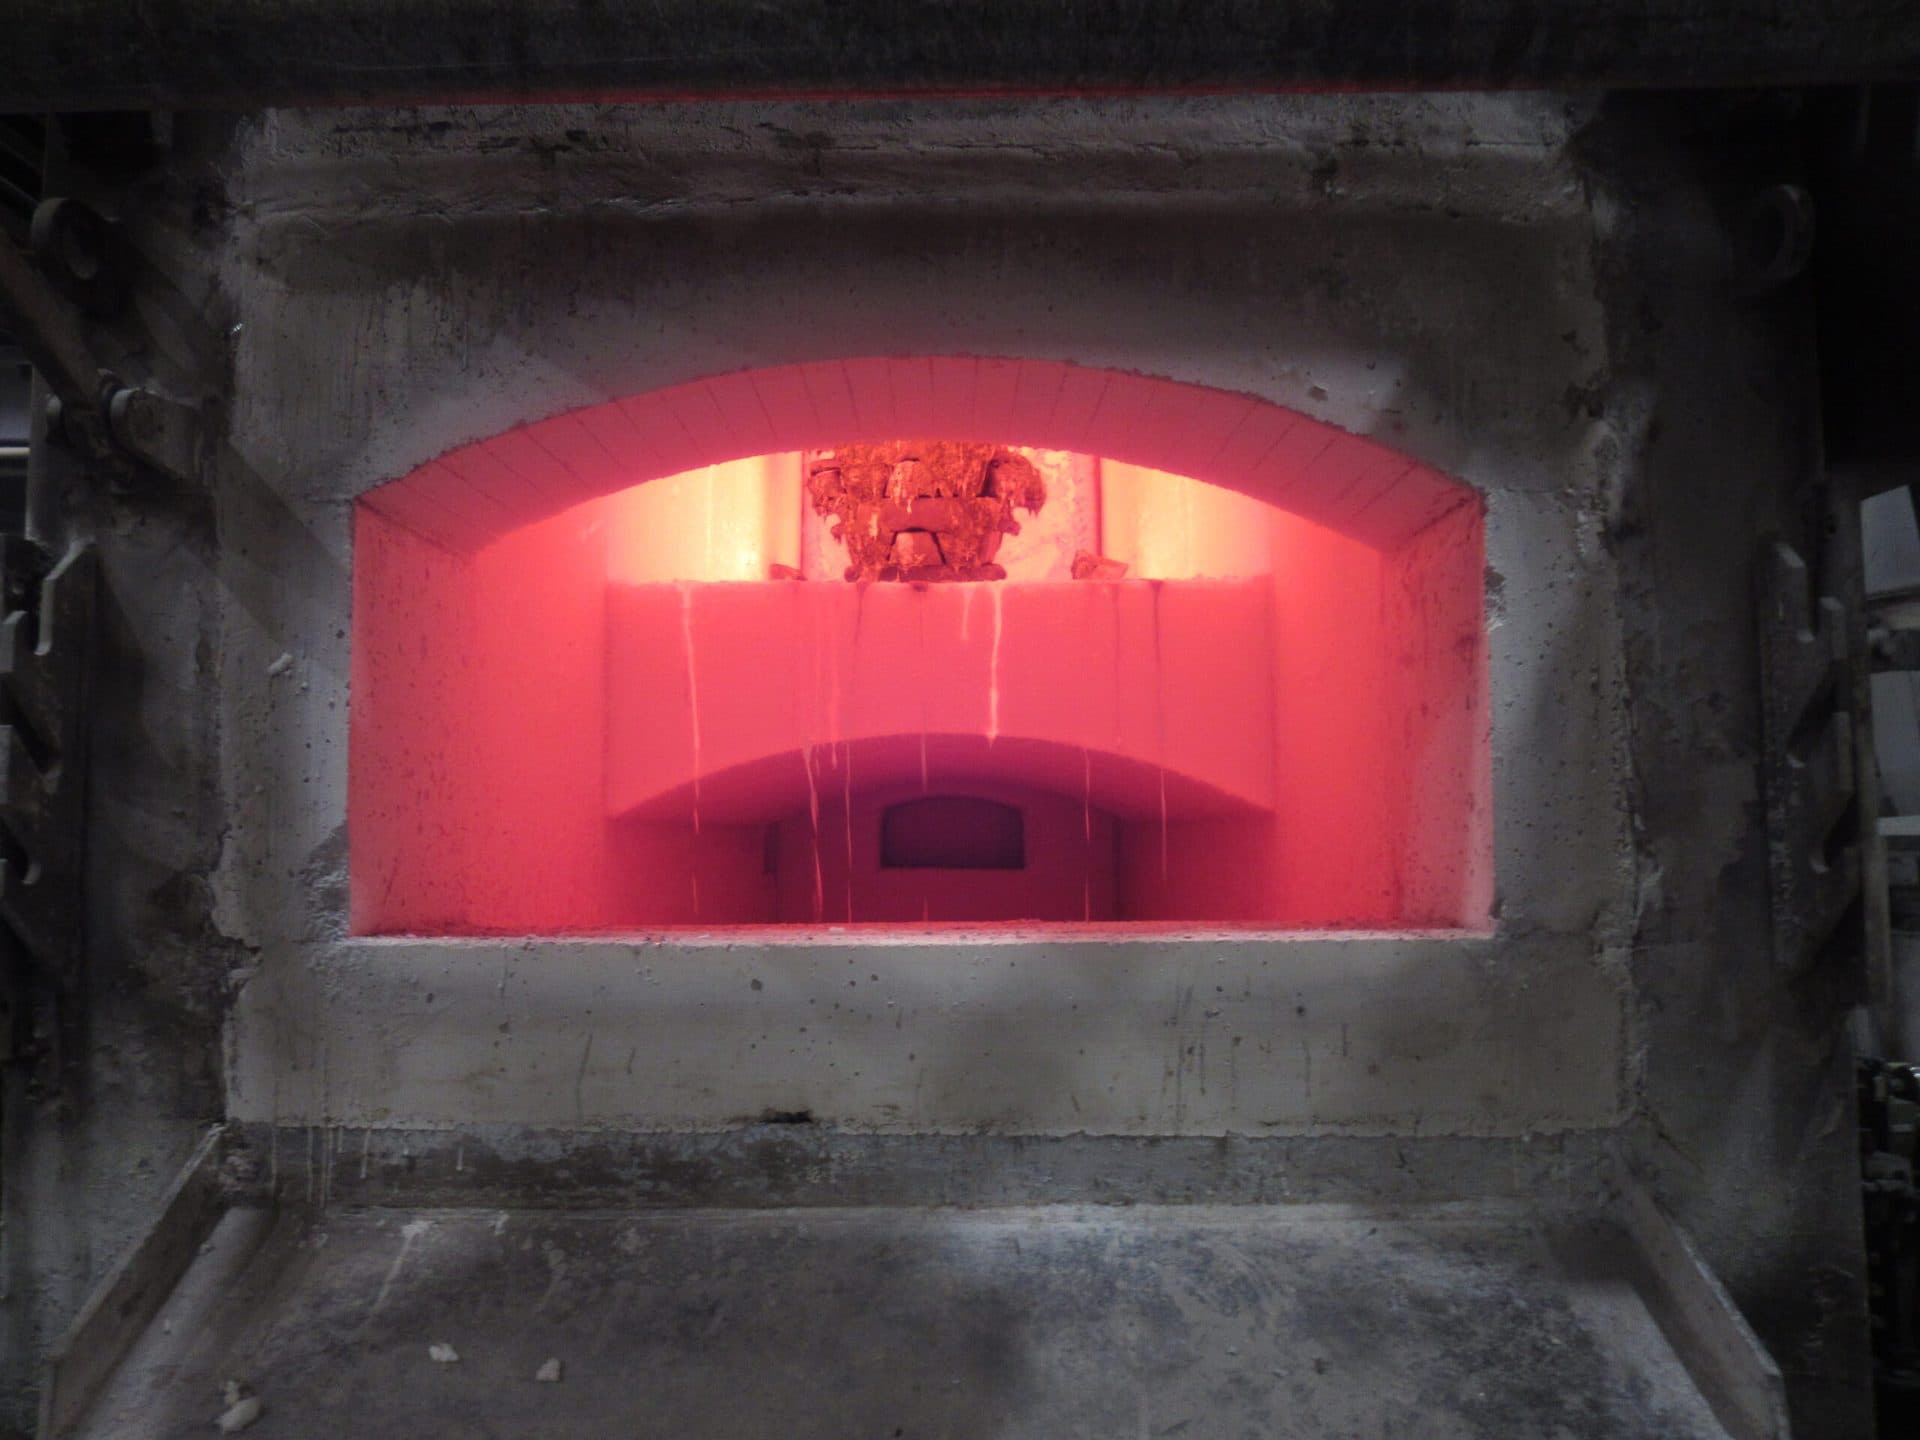
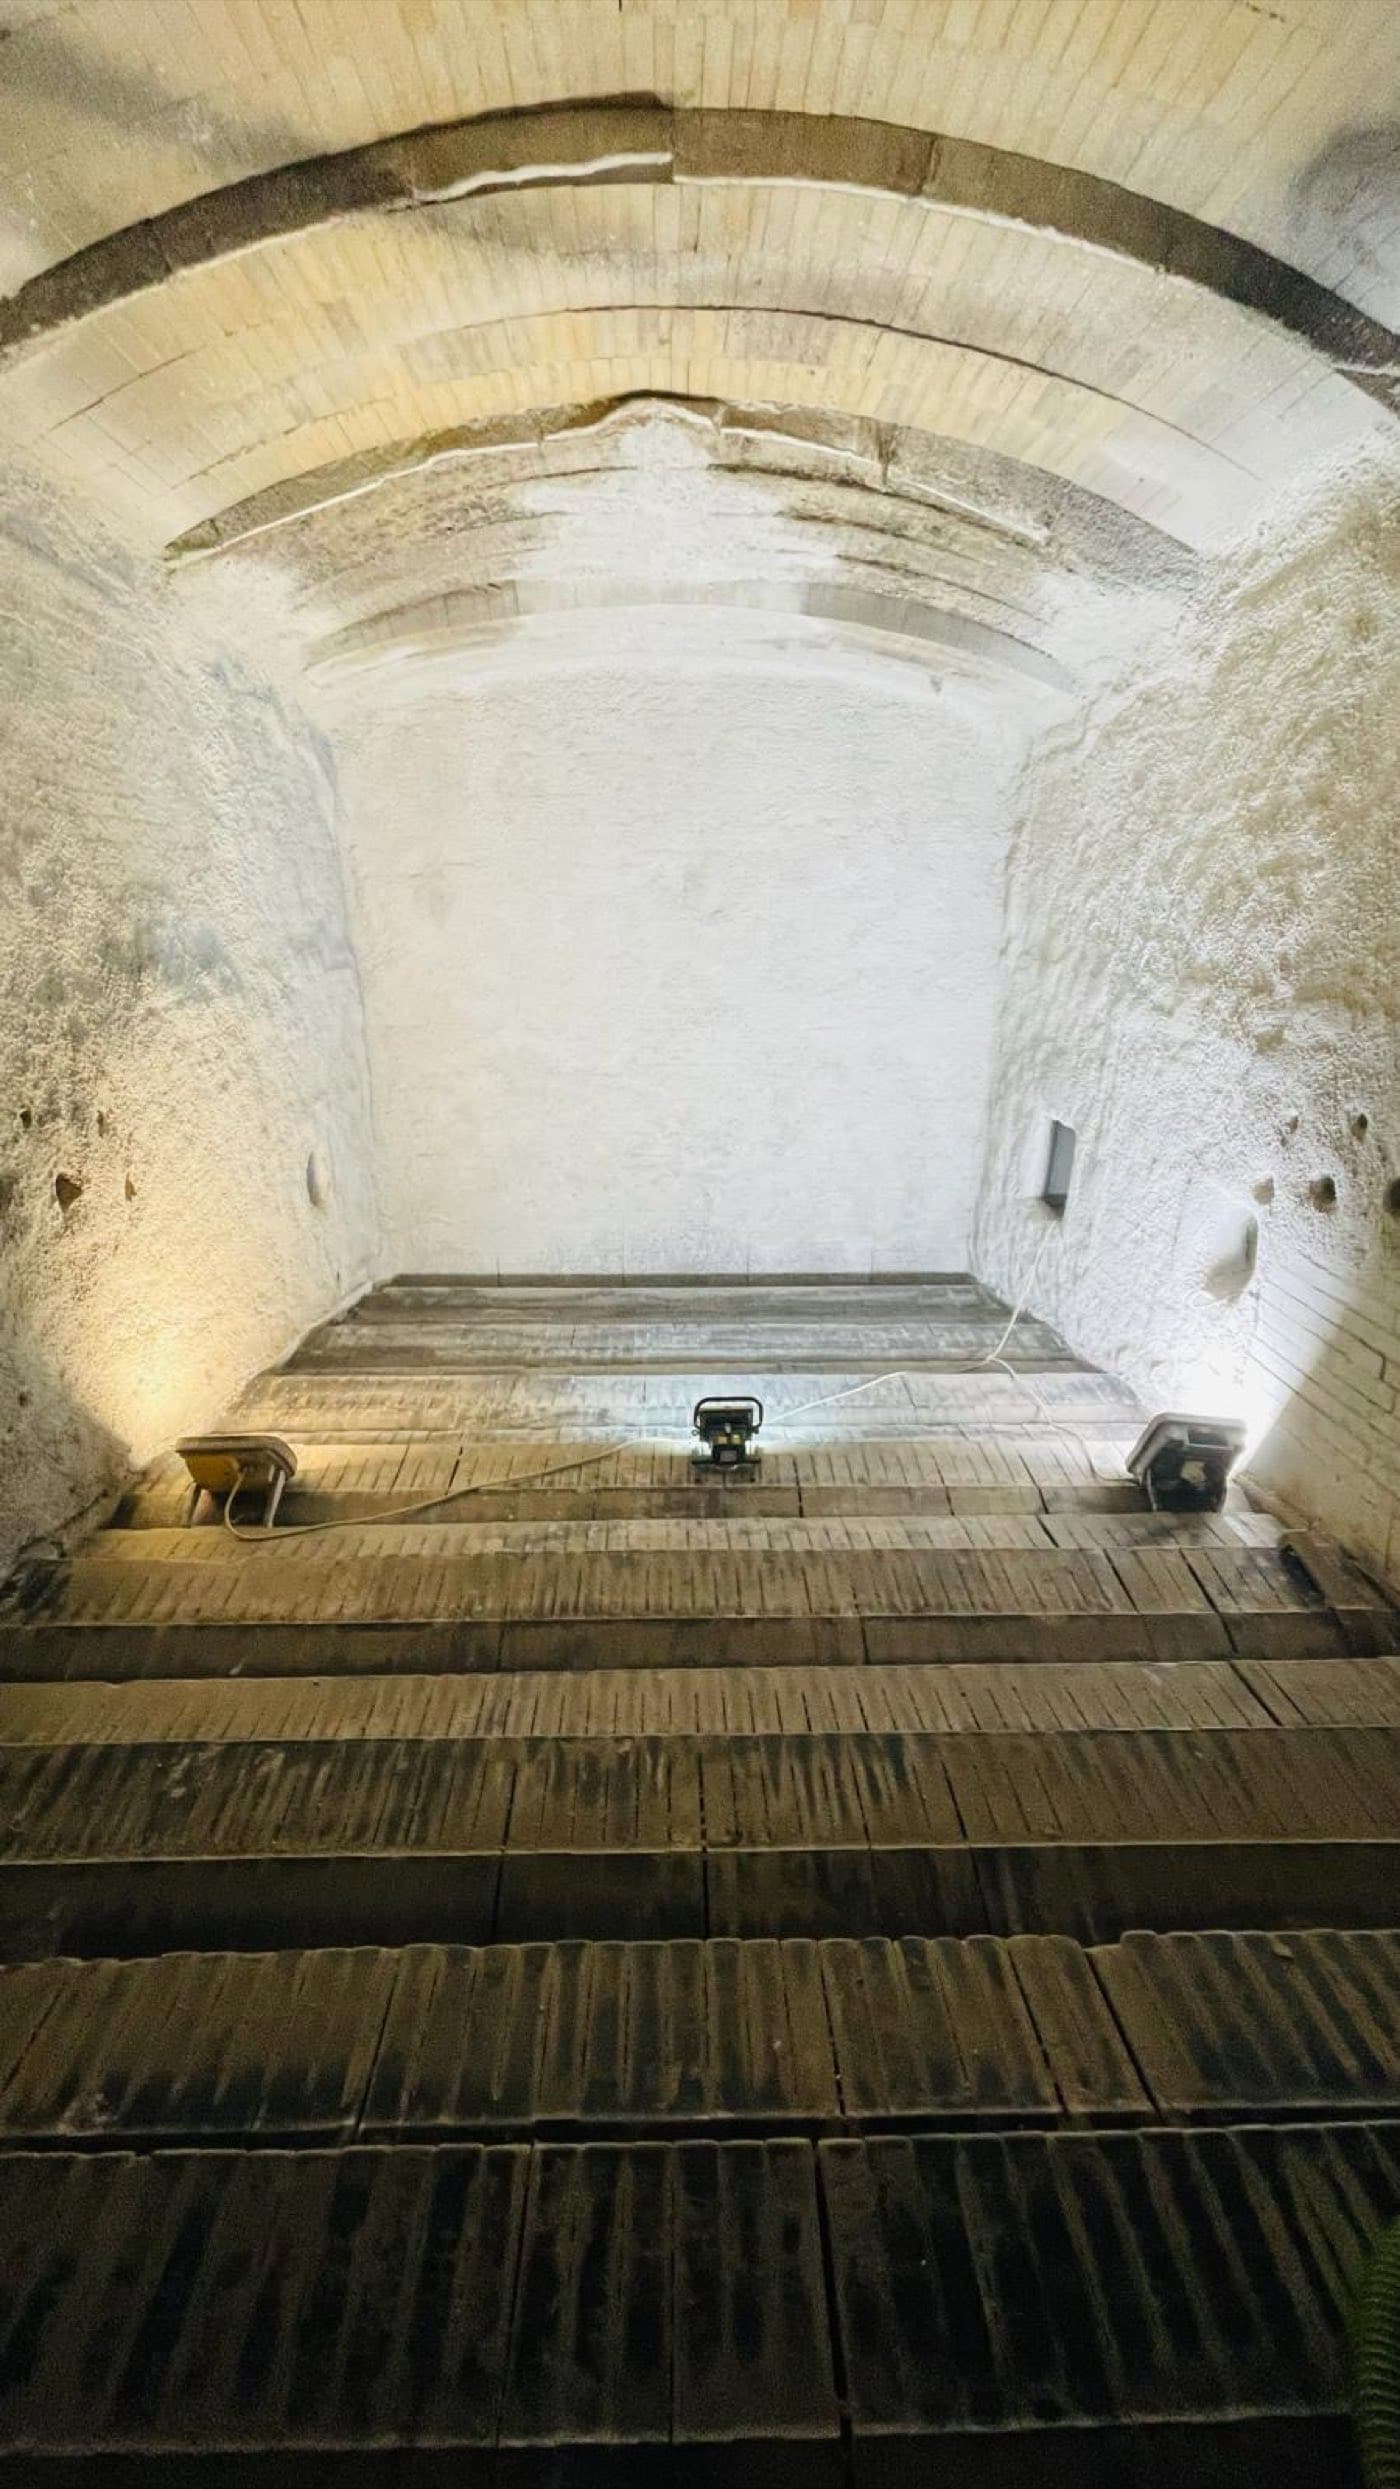
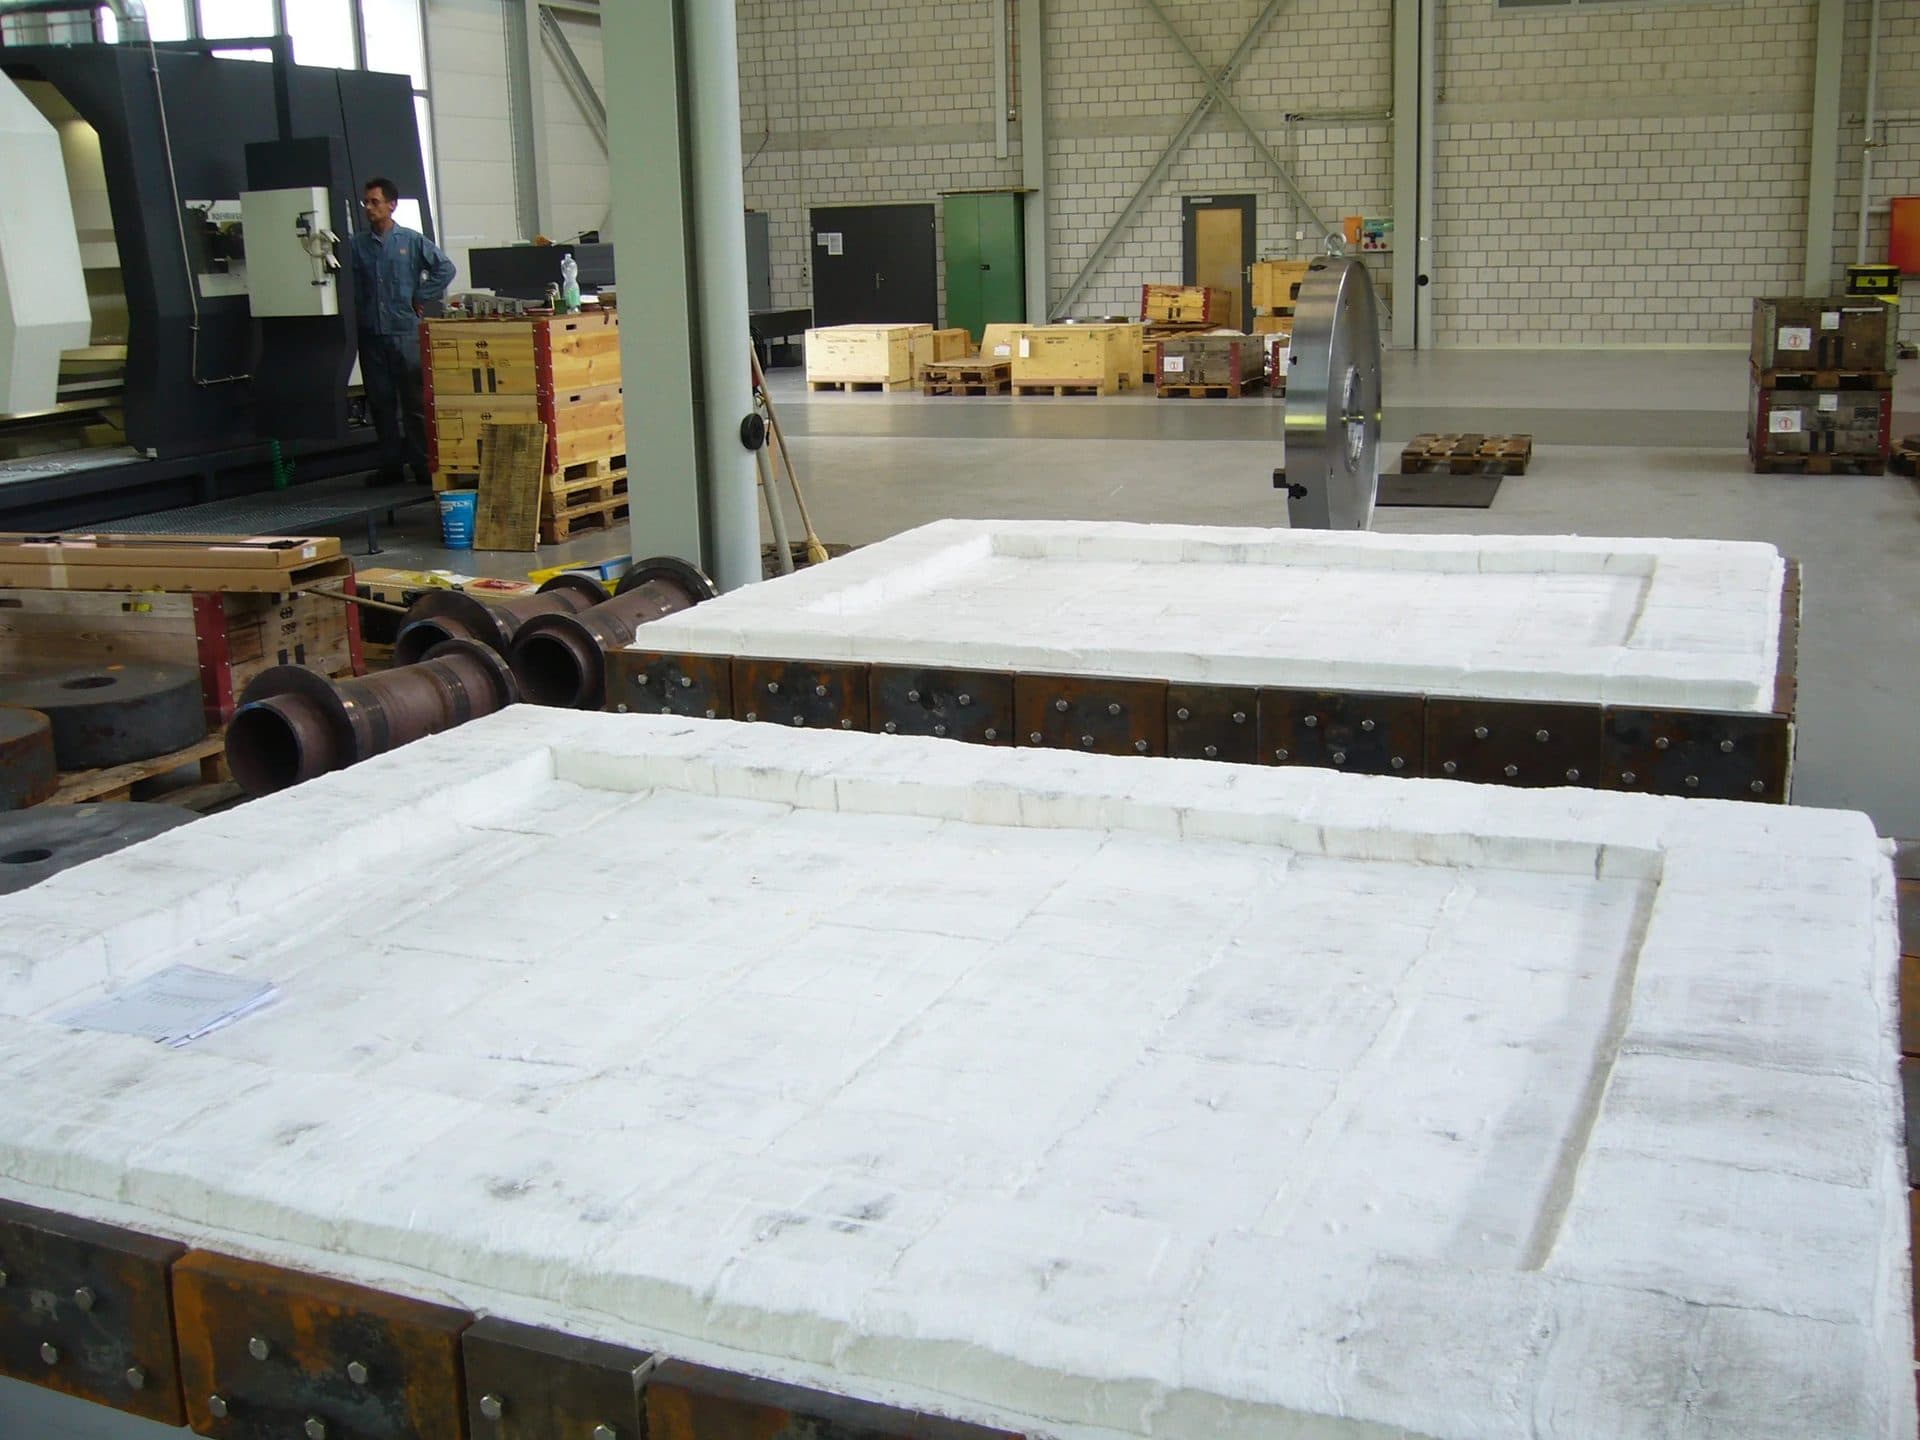
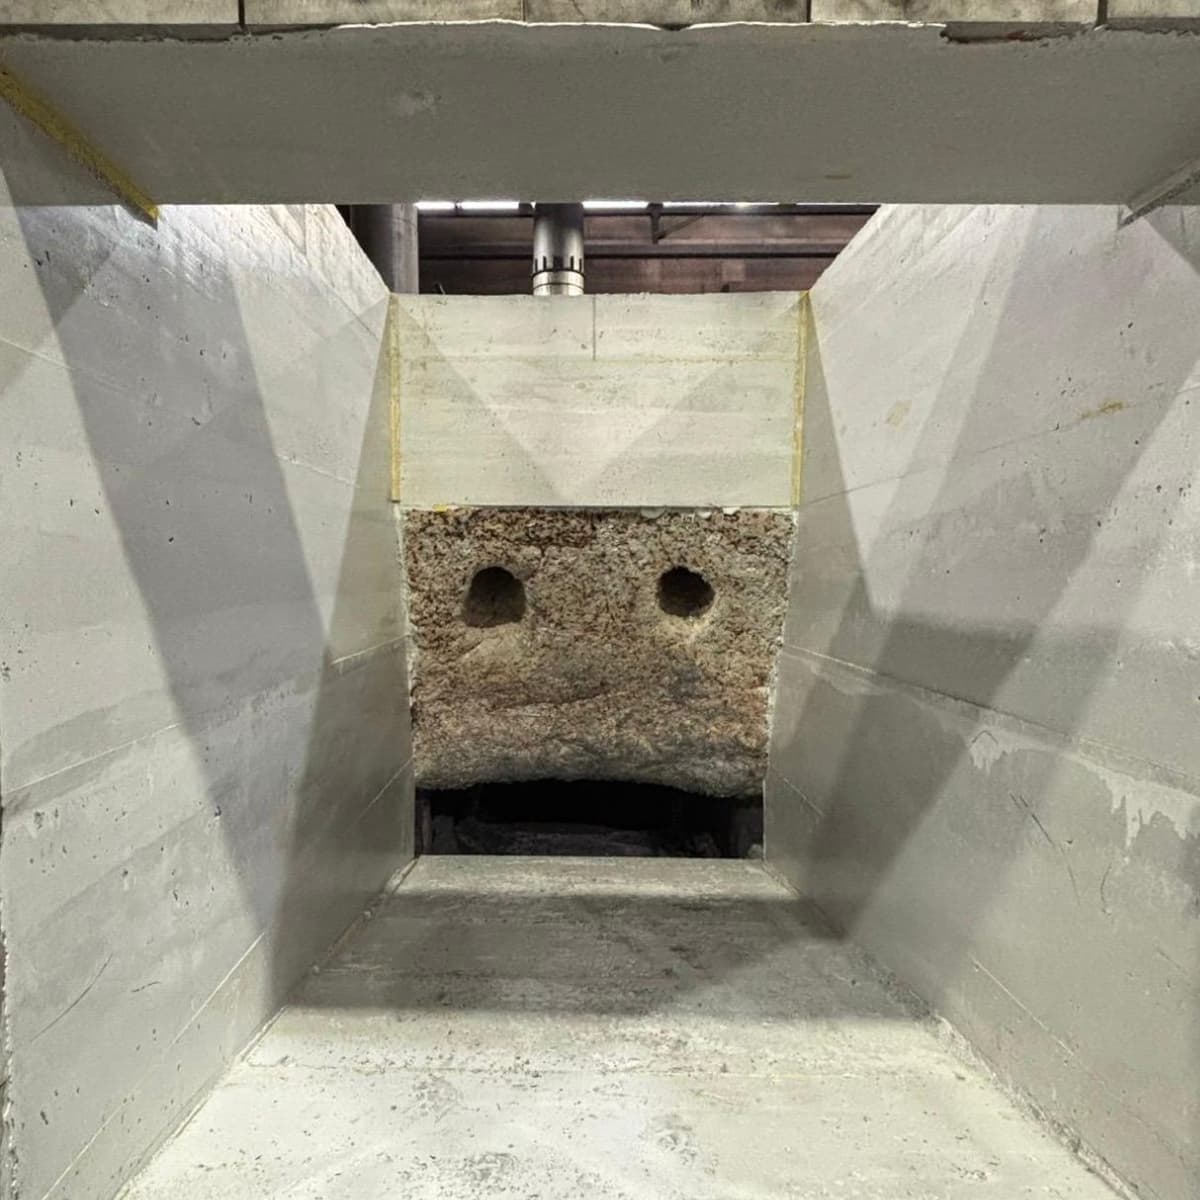
Horno de baja presión
Preguntas frecuentes
Todo lo importante sobre Horno de baja presión
También le puede interesar.
¿Tiene un proyecto previsto?
Nuevo revestimiento, reparación o emergencia: asesoramiento inicial gratuito y respuesta rápida.