
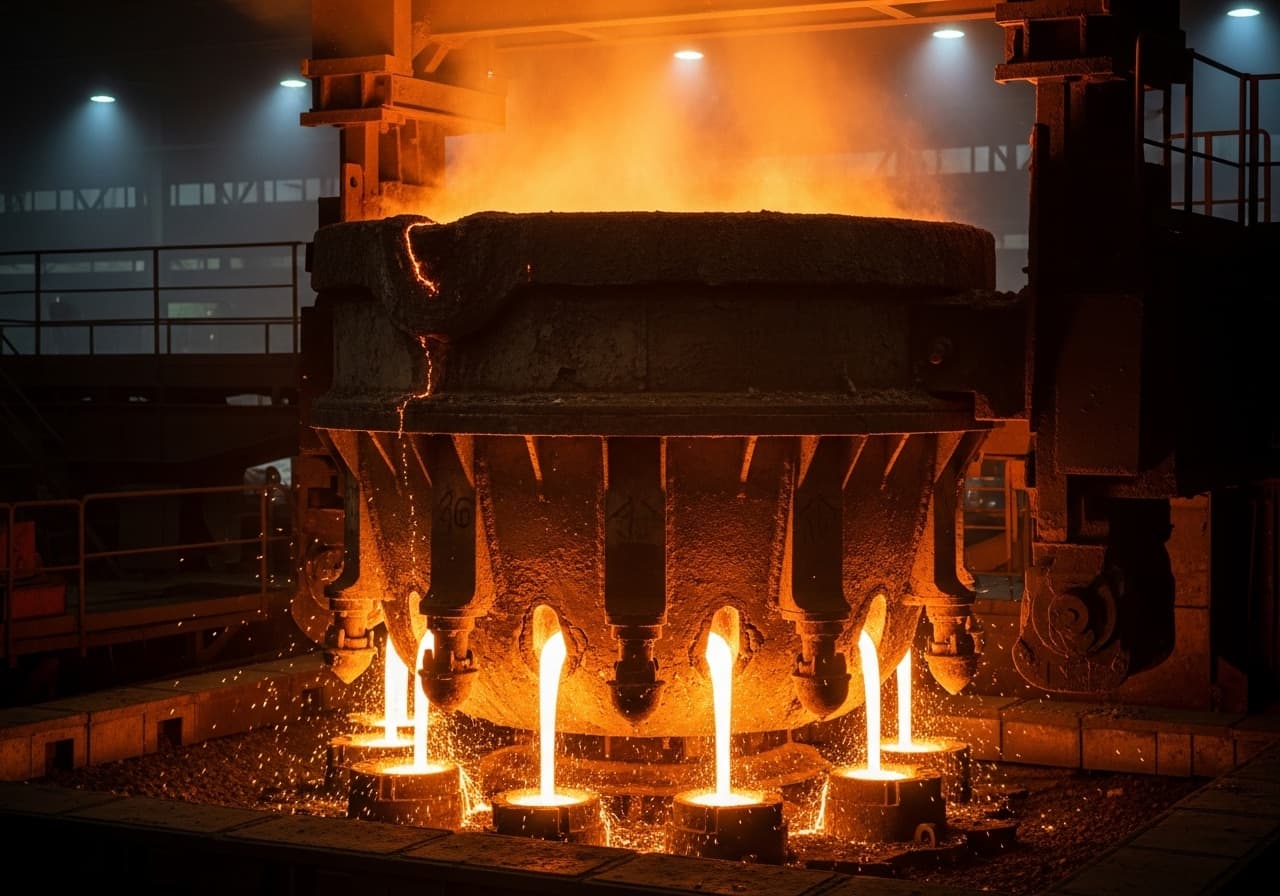
Artesa (tundish)
Revestimiento refractario y mantenimiento de artesas (tundish) en instalaciones de colada continua para una distribución uniforme del acero.
Perfil del horno de un vistazo.
Carcasa de la artesa
Construcción de acero que constituye la estructura portante del recipiente distribuidor. La carcasa aloja la capa de revestimiento permanente y está equipada con muñones para el transporte con grúa.
Revestimiento permanente
Revestimiento refractario permanente de hormigón o ladrillos de alta alúmina. Protege la carcasa de acero y solo se renueva cuando sufre daños importantes, normalmente cada 100–300 secuencias.
Capa de desgaste
Masa de gunitado o masa apisonable a base de magnesia que se renueva por completo después de cada secuencia de colada. La capa de desgaste está en contacto directo con el acero líquido.
Buzas
Componentes de alto rendimiento prensados isostáticamente, de óxido de circonio-grafito u óxido de aluminio-grafito. Forman la salida del acero hacia las lingoteras y deben ser estancas al gas y resistentes a la erosión.
Placa de impacto
Placa protectora situada en la zona de impacto del chorro de colada. Absorbe la energía cinética del acero entrante y protege la capa de desgaste frente a la erosión local.
Diques
Elementos de guiado del flujo de cerámica refractaria. Controlan el flujo de acero en la artesa, favorecen la separación de inclusiones y garantizan una distribución uniforme de la temperatura.
Distribución precisa del acero, secuencias de colada más largas.
La artesa (tundish) es el recipiente distribuidor central del proceso de colada continua y asume la tarea, crítica para la seguridad, de repartir de forma uniforme el acero líquido procedente de la cuchara de colada entre las distintas lingoteras. Su revestimiento refractario debe soportar cargas extremas: temperaturas superiores a 1550 °C, escorias de acería agresivas y la erosión mecánica del flujo continuo de acero plantean las máximas exigencias. Como especialista en montaje refractario, SBS Refractory Service ofrece el revestimiento completo y el mantenimiento de sistemas de artesa en instalaciones de colada continua.
El sistema de revestimiento de la artesa se basa en una acreditada estructura de dos capas: el revestimiento permanente protege la carcasa de acero durante muchas campañas, mientras que la capa de desgaste se renueva después de cada secuencia de colada. Nuestros equipos dominan todos los procedimientos de aplicación habituales, desde la masa de gunitado proyectada a máquina hasta la masa apisonable aplicada a mano. Contamos con una experiencia especial en componentes funcionales como las buzas prensadas isostáticamente, las placas de impacto y los diques, que influyen de forma decisiva en la calidad del acero.
La importancia económica de un revestimiento fiable de la artesa es enorme: cada parada imprevista de la colada continua causa pérdidas de producción de varias decenas de miles de euros por hora. Con procesos de trabajo optimizados, personal formado y materiales refractarios contrastados, SBS Refractory Service reduce al mínimo los tiempos de ciclo de sus artesas y maximiza la longitud de las secuencias. Además, documentamos todos los pasos de trabajo de forma exhaustiva.
Problemas habituales: Artesa (tundish).
Estas solicitaciones determinan la selección de materiales y el diseño del revestimiento refractario.
Erosión por el flujo de acero
El flujo continuo de acero líquido a más de 1550 °C provoca una fuerte erosión en la capa de desgaste, sobre todo en la zona de impacto bajo el chorro de colada y en las buzas.
Ataque de la escoria al material refractario
Las escorias de acería agresivas atacan químicamente el revestimiento refractario. La composición de la escoria varía según la calidad de acero y exige una selección de materiales adaptada.
Precisión de los componentes funcionales
Las buzas y los sistemas de válvula de corredera exigen la máxima precisión dimensional. Incluso desviaciones mínimas pueden provocar infiltraciones de acero, perforaciones incontroladas o defectos de calidad.
Tiempos de ciclo ajustados
Entre el final de una secuencia de colada y la siguiente puesta en servicio, la artesa debe enfriarse por completo, limpiarse, revestirse de nuevo y precalentarse, a menudo en menos de cuatro horas.
Ciclos térmicos
Durante el precalentamiento y la colada, la temperatura de la artesa cambia con rapidez. Estos ciclos térmicos solicitan fuertemente el material refractario y pueden provocar fisuración.
Materiales y revestimiento
Cada zona de su horno plantea sus propios requisitos de resistencia a la temperatura, resistencia química y resistencia mecánica. Seleccionamos la combinación de materiales óptima.
Haga clic en un material para ver los detalles
Masa de gunitado de magnesia
Masa de gunitadoCapa de desgaste en el interior de la artesa
Buzas prensadas isostáticamente
Componente funcionalSalida del acero hacia las lingoteras
Trabajos habituales: Artesa (tundish).
Nuestros servicios para este tipo de horno, desde el nuevo revestimiento hasta el mantenimiento continuo.
De la inspección a la recepción.
Nuestro proceso estructurado asegura calidad, cumplimiento de plazos y seguridad en cada proyecto.
Diagnóstico e inspección
Inspección de la capa de desgaste y de los componentes funcionales después de cada secuencia de colada.
Planificación
Preparación del ciclo de la artesa con renovación de la capa de desgaste y cambio de componentes.
Ejecución
Retirada de la capa de desgaste usada, aplicación de la nueva masa de gunitado para artesas y montaje de los componentes funcionales.
Seguridad
Protección frente a salpicaduras de acero y comprobación de la estanqueidad de todas las buzas y válvulas de corredera.
Diagnóstico e inspección
Tras la colada, la artesa se enfría y se somete a un diagnóstico sistemático del estado. Nuestros especialistas comprueban el espesor residual de la capa de desgaste, revisan todas las buzas en busca de fisuras y erosión y evalúan el estado del revestimiento permanente. Los resultados se documentan digitalmente y se aprovechan para optimizar los materiales.
Planificación
A partir del diagnóstico se define el alcance de los trabajos: ciclo estándar con renovación de la capa de desgaste o ciclo ampliado con reparación del revestimiento permanente. Todos los materiales necesarios (masa de gunitado, buzas, placas de impacto y diques) se preparan y se someten a control de calidad. El plan de personal se elabora en función del tiempo de ciclo.
Ejecución
En el ciclo estándar, la capa de desgaste usada se demuele a máquina, se limpia la superficie del revestimiento permanente y se aplica de forma uniforme la nueva masa de gunitado de magnesia. A continuación se montan en su posición exacta las buzas, la placa de impacto y los diques. El espesor de la capa de desgaste se mide y se documenta en los puntos críticos. Antes de la puesta en servicio se ejecuta un programa de precalentamiento definido.
Seguridad
La seguridad es lo primero en todos los trabajos en artesas. Antes de la demolición se verifica que el enfriamiento sea completo. Tras el montaje se comprueba la estanqueidad de todas las buzas y sistemas de válvula de corredera. La fase de precalentamiento se supervisa térmicamente para evitar gradientes de temperatura incontrolados. Los equipos de protección individual son obligatorios para todo el personal en la zona de la artesa.
De nuestra cartera de proyectos.
Más de 500 proyectos de montaje refractario realizados con éxito en la región DACH y los países del Benelux.
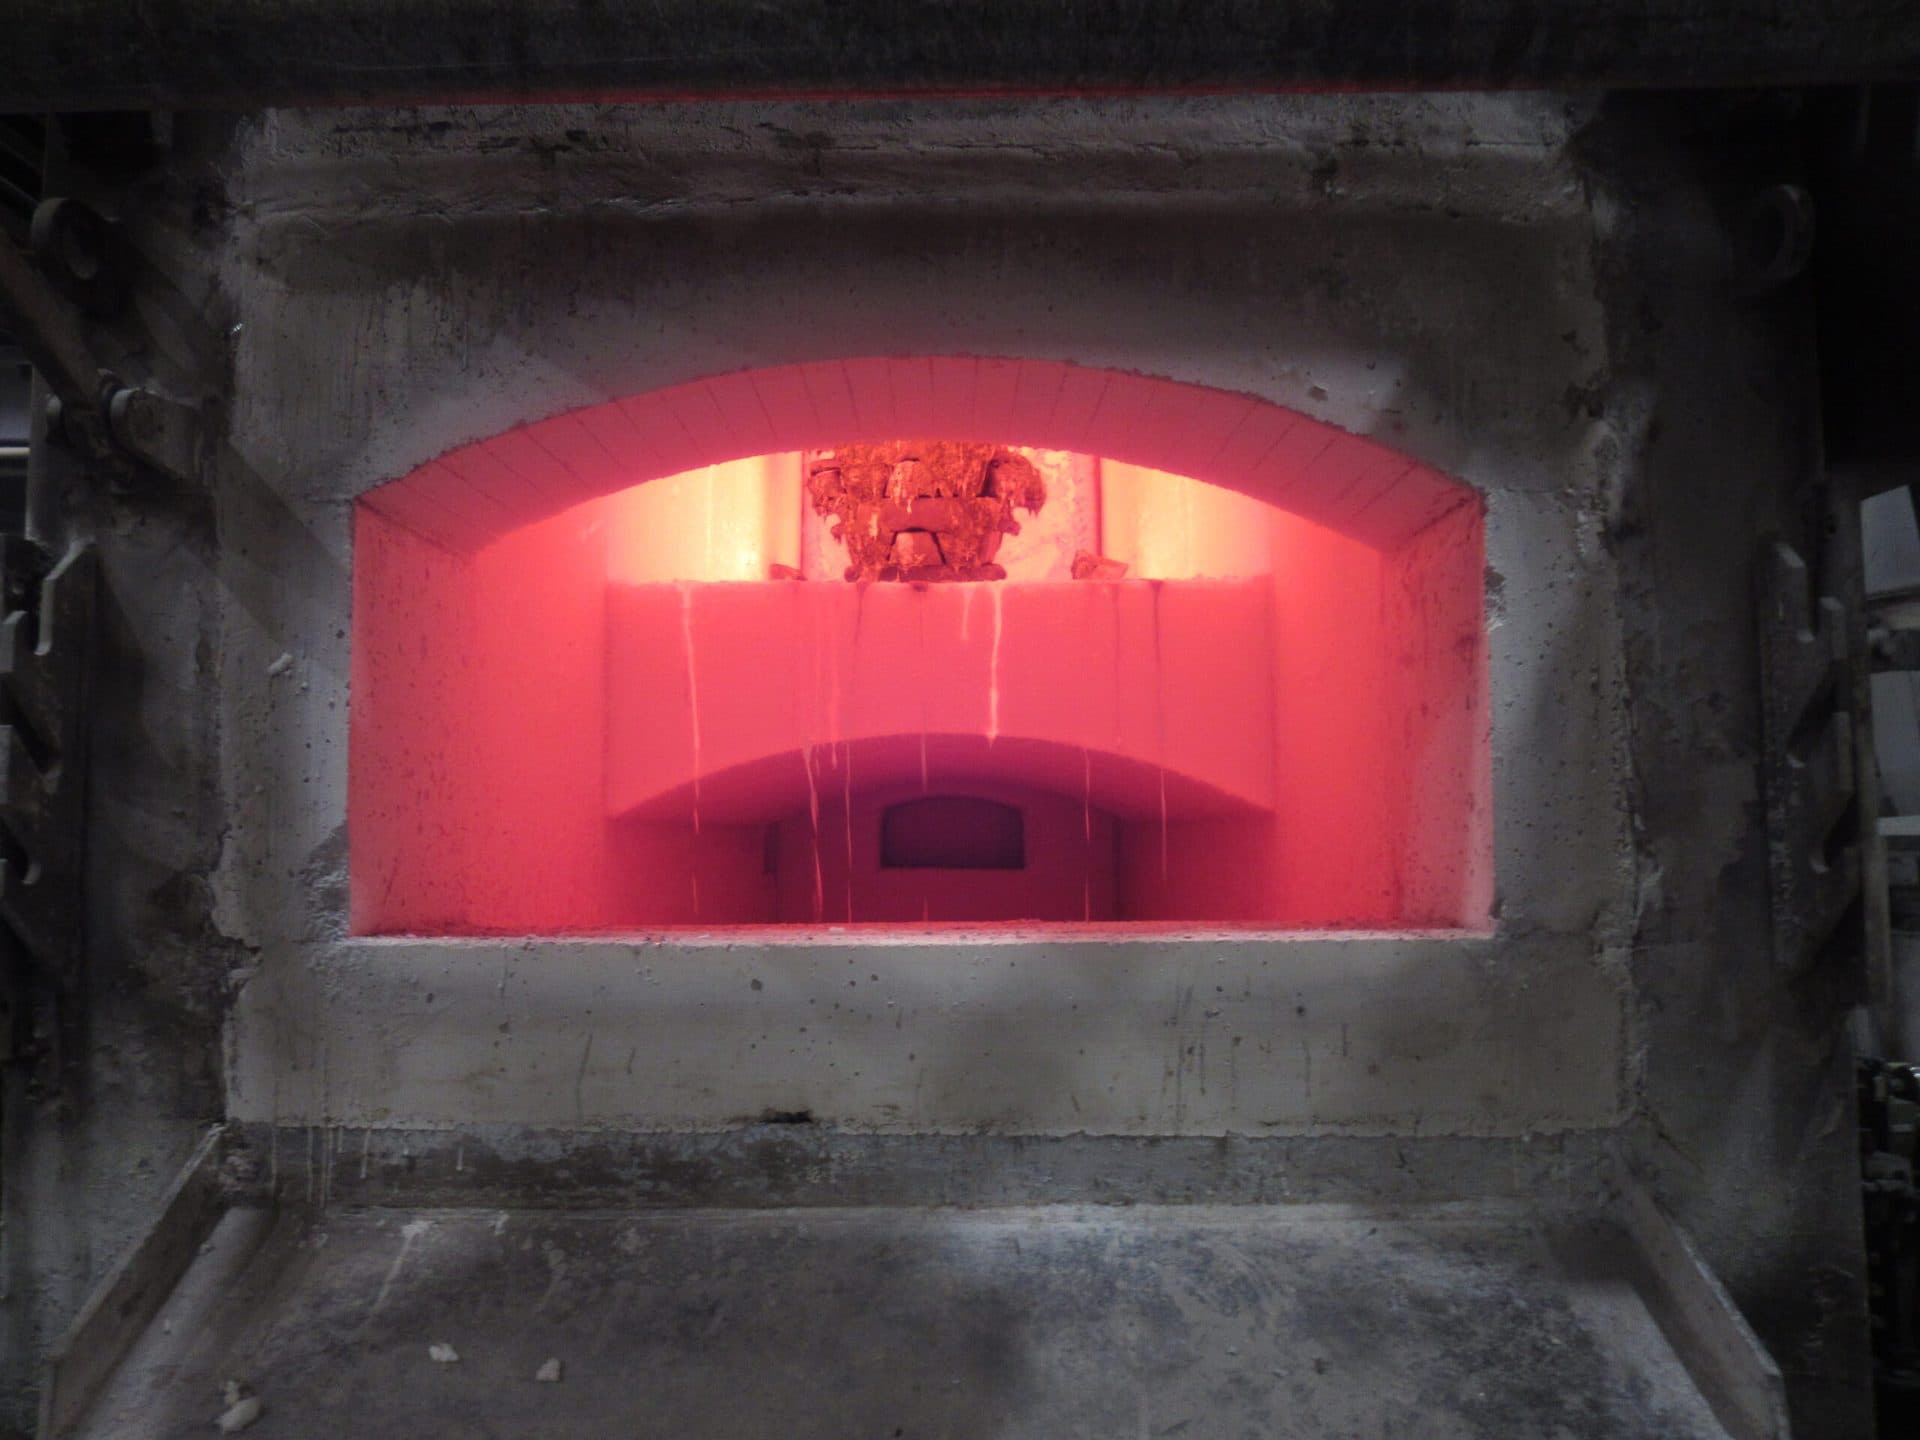
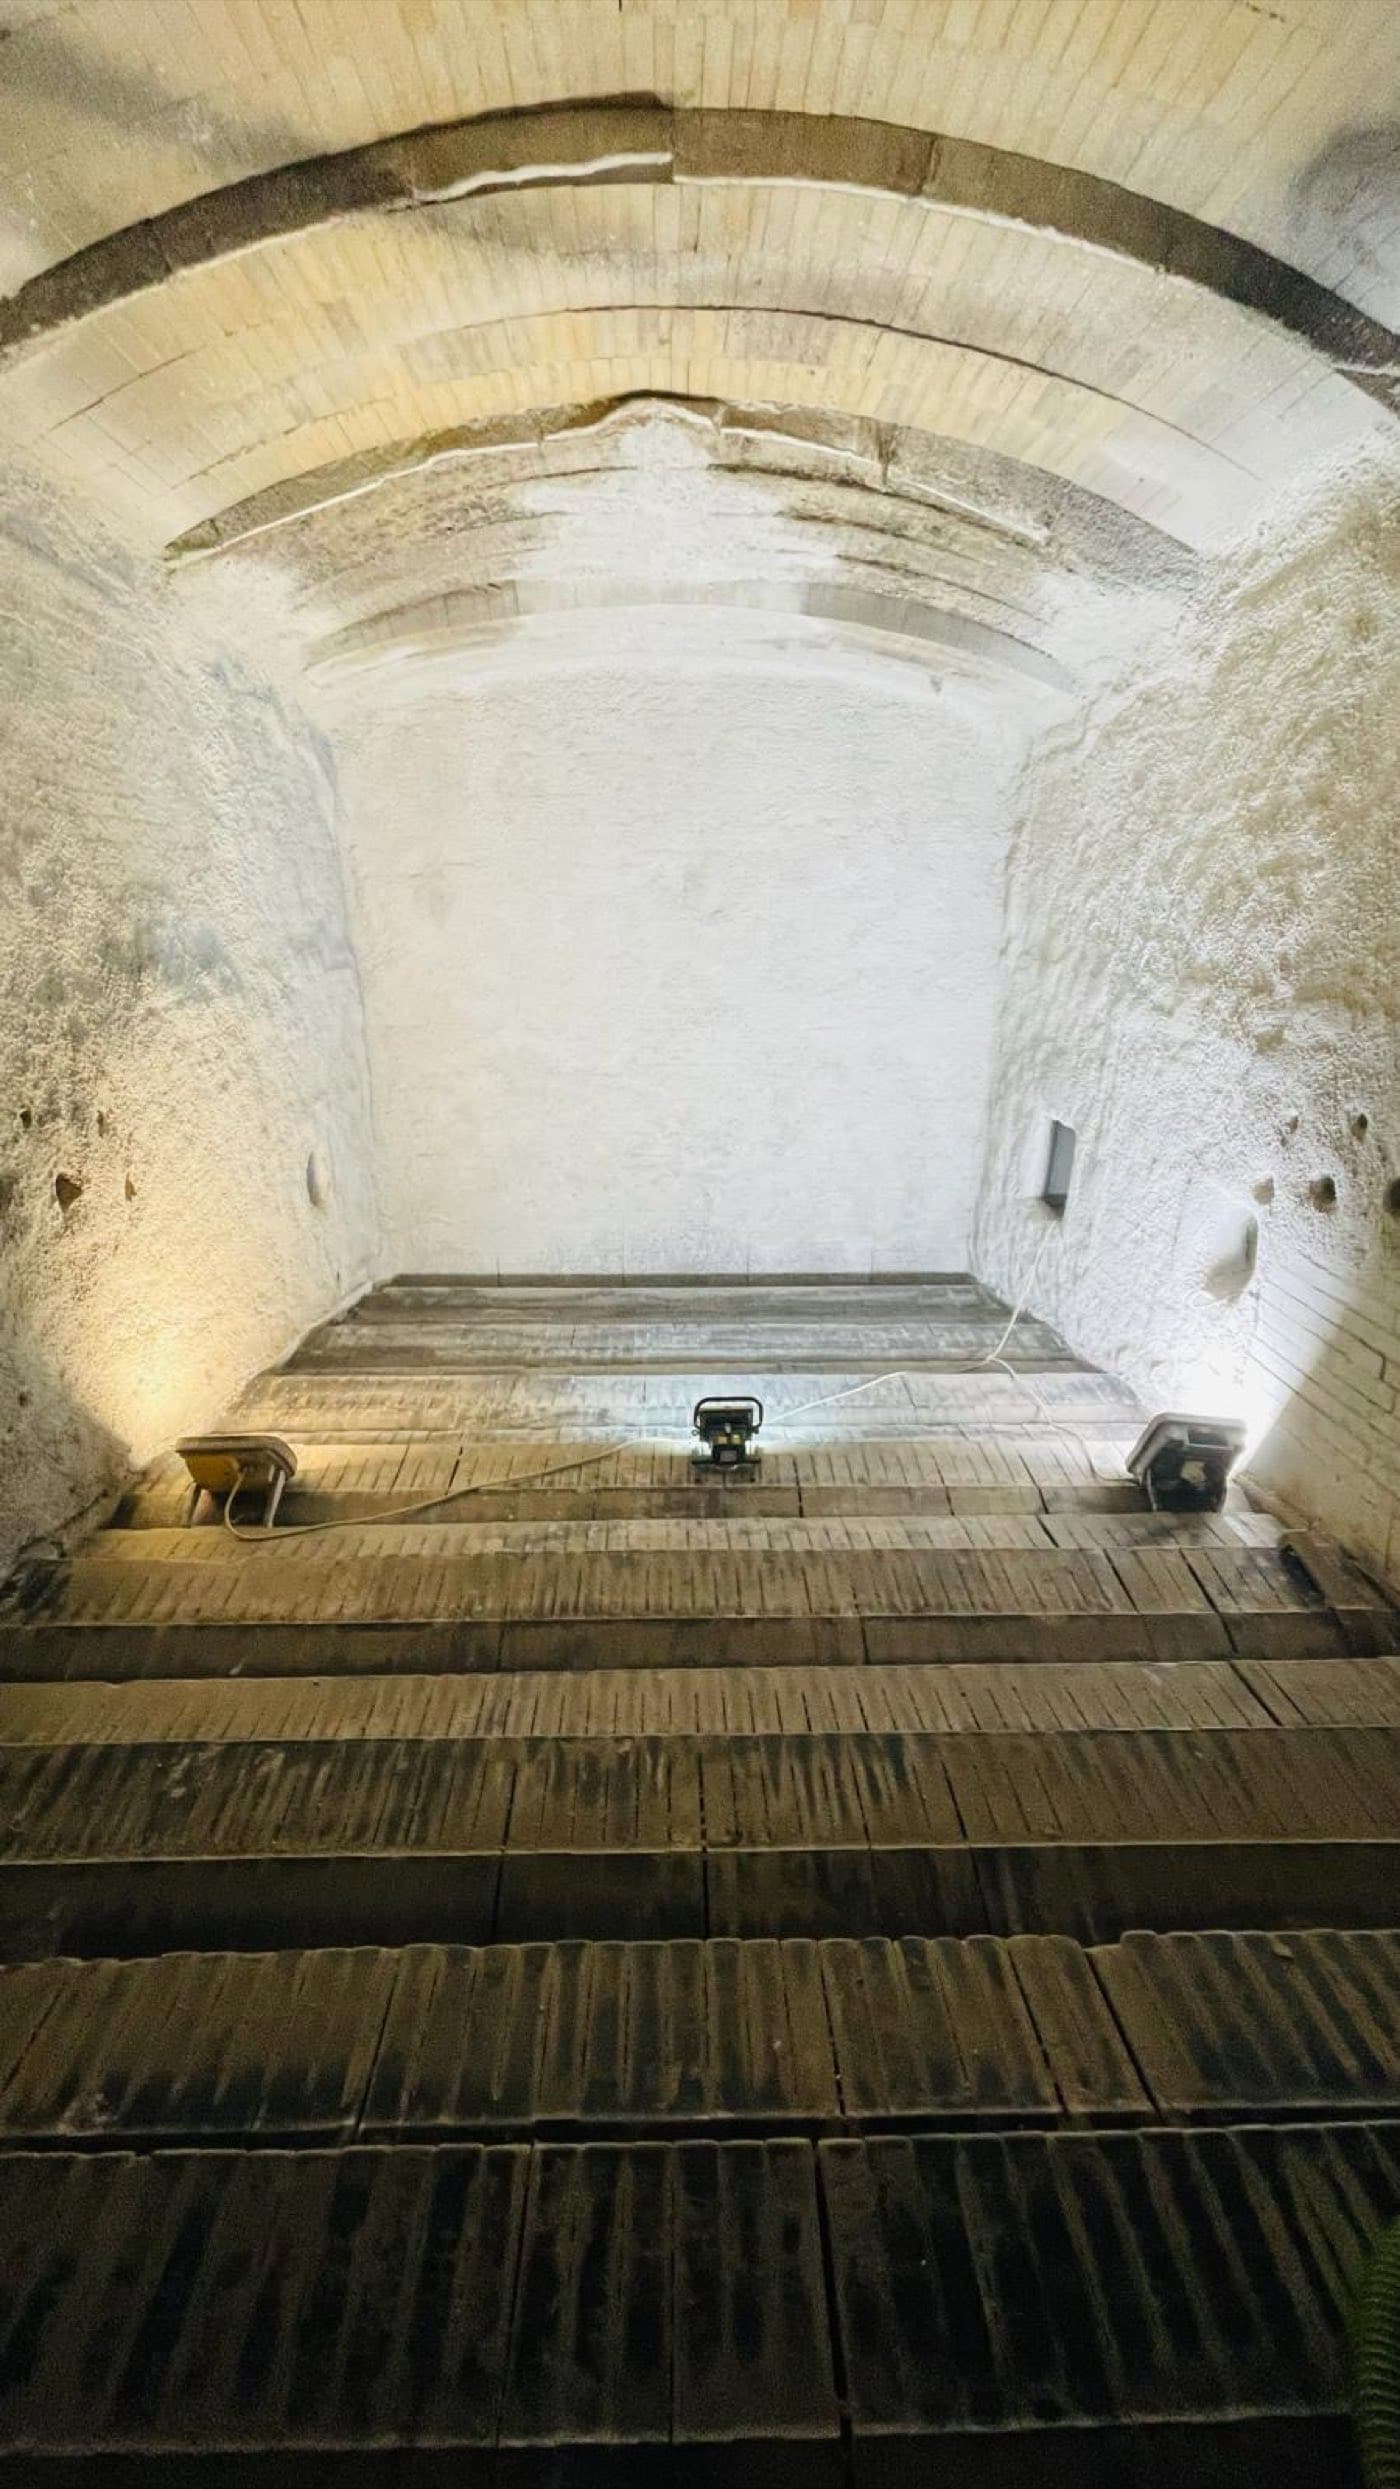
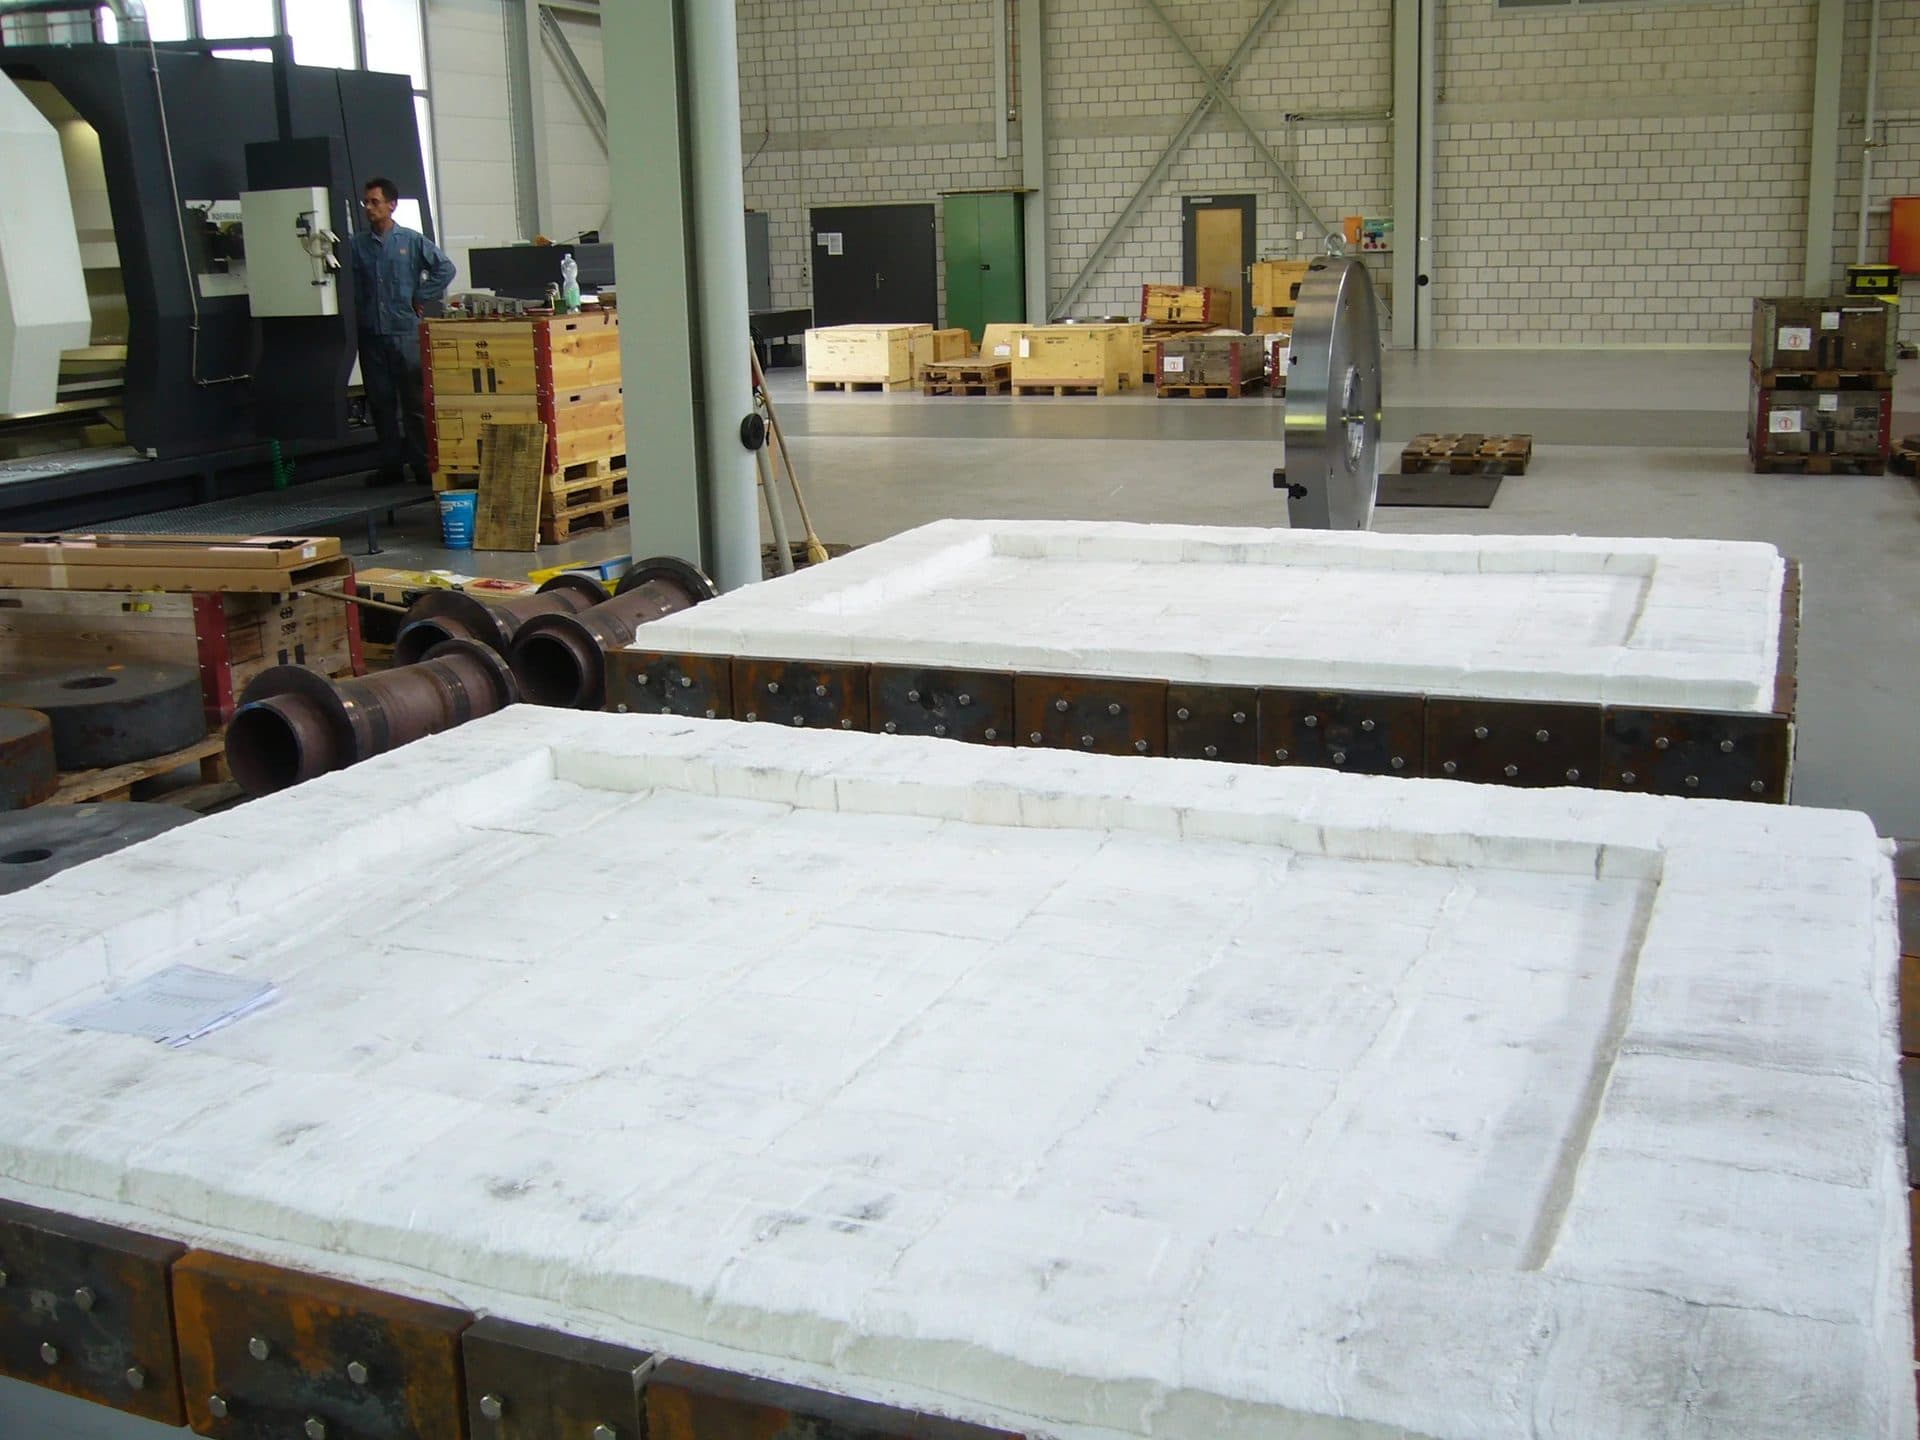
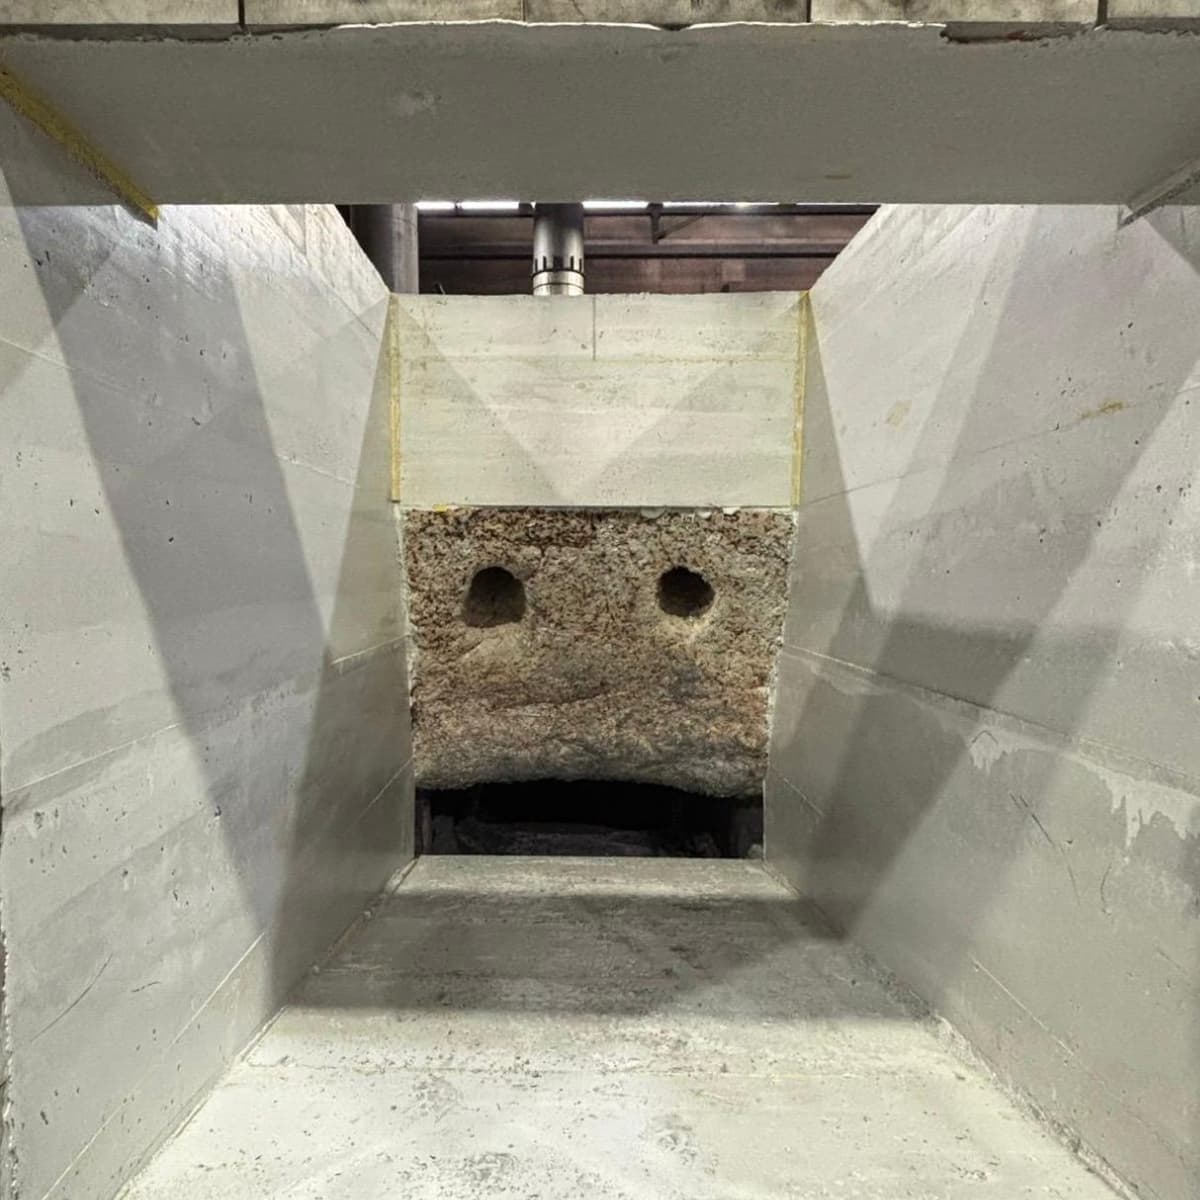
Artesa (tundish)
Preguntas frecuentes
Todo lo importante sobre Artesa (tundish)
También le puede interesar.
¿Tiene un proyecto previsto?
Nuevo revestimiento, reparación o emergencia: asesoramiento inicial gratuito y respuesta rápida.