
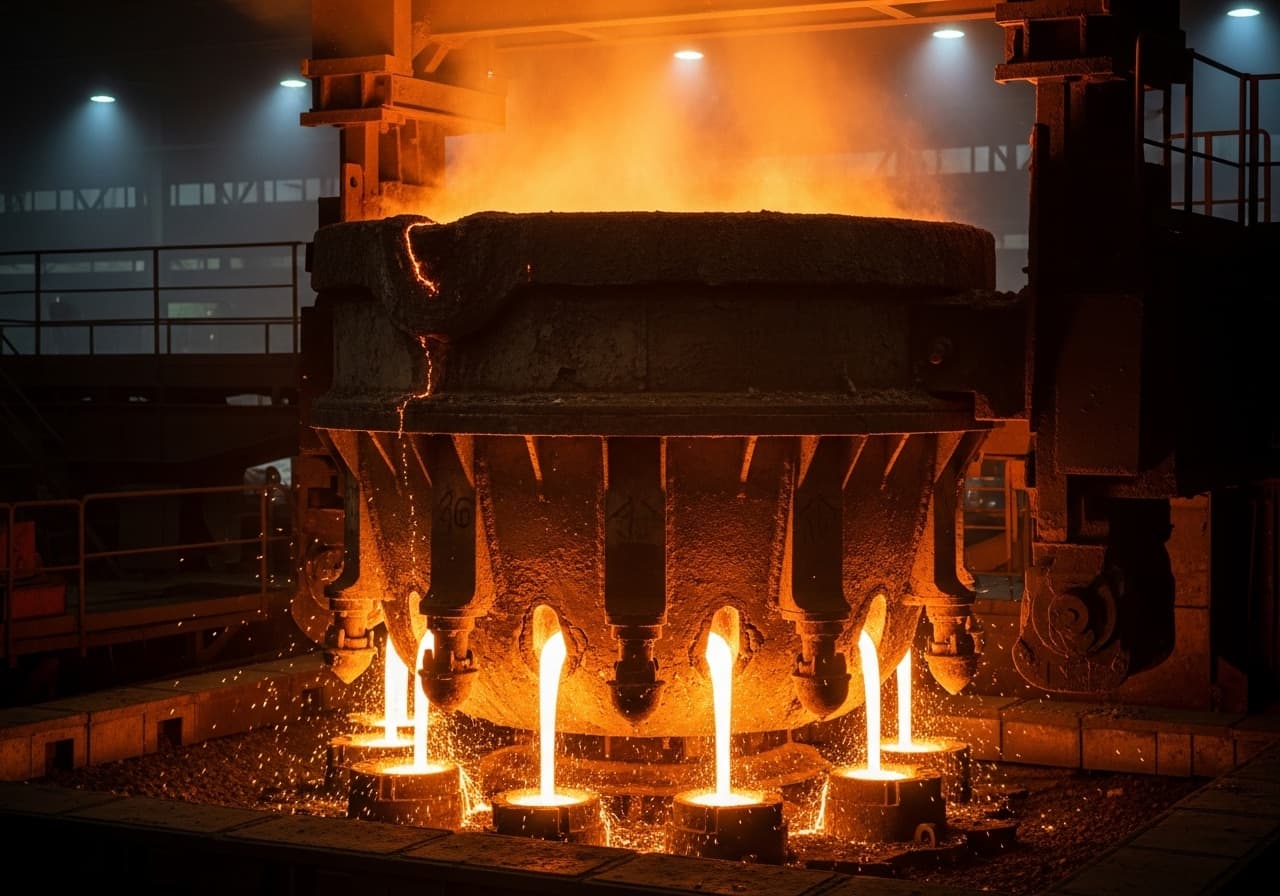
Paniera (tundish)
Rivestimento refrattario e manutenzione di paniere (tundish) negli impianti di colata continua per una distribuzione uniforme dell’acciaio.
Profilo del forno in sintesi.
Carcassa della paniera
Struttura in acciaio che costituisce il telaio portante del recipiente di distribuzione. La carcassa accoglie lo strato di rivestimento permanente ed è dotata di perni di sollevamento per il trasporto con carroponte.
Rivestimento permanente
Rivestimento refrattario permanente in calcestruzzo o mattoni ad alto tenore di allumina. Protegge la carcassa in acciaio e viene rinnovato solo in caso di danni gravi, tipicamente ogni 100–300 sequenze.
Rivestimento di lavoro
Massa da gunitatura o da pigiatura a base di magnesia, rinnovata completamente dopo ogni sequenza di colata. Il rivestimento di lavoro è a contatto diretto con l’acciaio liquido.
Ugelli di scarico
Componenti ad alte prestazioni pressati isostaticamente in ossido di zirconio-grafite o ossido di alluminio-grafite. Costituiscono lo scarico dell’acciaio verso le lingottiere e devono essere a tenuta di gas e resistenti all’erosione.
Piastra d’impatto
Piastra di protezione nella zona d’impatto del getto di colata. Assorbe l’energia cinetica dell’acciaio in ingresso e protegge il rivestimento di lavoro dall’erosione localizzata.
Stramazzi
Elementi di guida del flusso in ceramica refrattaria. Controllano il flusso dell’acciaio nella paniera, favoriscono la separazione delle inclusioni e assicurano una distribuzione uniforme della temperatura.
Distribuzione precisa dell’acciaio, sequenze di colata più lunghe.
La paniera (tundish) è il recipiente di distribuzione centrale del processo di colata continua e svolge il compito, critico per la sicurezza, di distribuire in modo uniforme l’acciaio liquido dalla siviera di colata alle singole lingottiere. Il rivestimento refrattario deve resistere a sollecitazioni estreme: temperature superiori a 1.550 °C, scorie d’acciaio aggressive e l’erosione meccanica del flusso continuo di acciaio pongono requisiti massimi. In qualità di specialista nell’installazione di refrattari, SBS Refractory Service offre il rivestimento refrattario completo e la manutenzione dei sistemi di paniere negli impianti di colata continua.
Il sistema di rivestimento della paniera si basa su una collaudata struttura a due strati: il rivestimento permanente protegge il mantello in acciaio per molte campagne, mentre il rivestimento di lavoro viene rinnovato dopo ogni sequenza di colata. Le nostre squadre padroneggiano tutti i metodi di applicazione comuni, dalla massa da gunitatura applicata a macchina alla massa da pigiatura posata a mano. Abbiamo una competenza particolare nei componenti funzionali come ugelli di scarico pressati isostaticamente, piastre d’impatto e stramazzi, che influiscono in modo determinante sulla qualità dell’acciaio.
L’importanza economica di un rivestimento affidabile della paniera è enorme: ogni arresto non pianificato della colata continua causa perdite di produzione pari a diverse decine di migliaia di euro all’ora. Con processi di lavoro ottimizzati, personale formato e materiali refrattari certificati, SBS Refractory Service fa in modo che i tempi di rotazione delle sue paniere siano ridotti al minimo e le sequenze di colata siano le più lunghe possibili. Tutte le fasi di lavoro vengono documentate senza lacune.
Problemi tipici: Paniera (tundish).
Queste sollecitazioni determinano la scelta dei materiali e la struttura del rivestimento refrattario.
Erosione dovuta al flusso di acciaio
Il flusso continuo di acciaio liquido a oltre 1.550 °C genera una forte erosione sul rivestimento di lavoro, in particolare nella zona d’impatto sotto il getto di colata e in corrispondenza degli ugelli di scarico.
Attacco delle scorie sul materiale refrattario
Le scorie d’acciaio aggressive attaccano chimicamente il rivestimento refrattario. La composizione delle scorie varia a seconda della qualità d’acciaio e richiede una scelta dei materiali mirata.
Precisione dei componenti funzionali
Ugelli di scarico e sistemi a cassetto richiedono la massima precisione dimensionale. Anche scostamenti minimi possono causare infiltrazioni di acciaio, sfondamenti incontrollati o difetti di qualità.
Tempi ciclo ristretti nella rotazione
Tra la fine di una sequenza di colata e l’impiego successivo la paniera deve essere completamente raffreddata, pulita, rivestita di nuovo e preriscaldata, spesso in meno di quattro ore.
Sollecitazioni termiche cicliche
Durante il preriscaldo e la colata la temperatura nella paniera varia rapidamente. Questi cicli termici sollecitano fortemente il materiale refrattario e possono provocare fessurazioni.
Materiali e rivestimento
Ogni zona del suo forno pone requisiti specifici in termini di resistenza alla temperatura, resistenza chimica e resistenza meccanica. Scegliamo la combinazione di materiali ottimale.
Clicchi su un materiale per i dettagli
Massa da gunitatura in magnesia
Massa da gunitaturaRivestimento di lavoro all’interno della paniera
Ugelli di scarico pressati isostaticamente
Componente funzionaleScarico dell’acciaio verso le lingottiere
Lavori tipici: Paniera (tundish).
I nostri servizi per questa tipologia di forno, dal rifacimento completo del rivestimento alla manutenzione corrente.
Dal sopralluogo al collaudo.
Il nostro processo strutturato assicura qualità, rispetto dei tempi e sicurezza in ogni progetto.
Valutazione dello stato e sopralluogo
Controllo del rivestimento di lavoro e dei componenti funzionali dopo ogni sequenza di colata.
Progettazione
Preparazione della rotazione della paniera con rinnovo del rivestimento di lavoro e sostituzione dei componenti.
Esecuzione
Rimozione del vecchio rivestimento di lavoro, applicazione della nuova massa da gunitatura per paniere e montaggio dei componenti funzionali.
Sicurezza
Protezione dagli spruzzi di acciaio, controllo della tenuta di tutti gli ugelli di scarico e dei cassetti.
Valutazione dello stato e sopralluogo
Dopo la colata la paniera viene raffreddata e sottoposta a una valutazione sistematica dello stato. I nostri tecnici verificano lo spessore residuo del rivestimento, controllano tutti gli ugelli di scarico per individuare fessure ed erosione e valutano lo stato del rivestimento permanente. I risultati vengono documentati digitalmente e confluiscono nell’ottimizzazione dei materiali.
Progettazione
In base alla valutazione si definisce l’entità dei lavori: rotazione standard con rinnovo del rivestimento di lavoro oppure rotazione estesa con riparazione del rivestimento permanente. Tutti i materiali necessari (massa da gunitatura, ugelli di scarico, piastre d’impatto, stramazzi) vengono predisposti e sottoposti a controllo qualità. Il piano del personale viene definito in funzione del tempo ciclo.
Esecuzione
Nella rotazione standard il rivestimento di lavoro consumato viene demolito a macchina, la superficie del rivestimento permanente viene pulita e la nuova massa da gunitatura in magnesia viene applicata in modo uniforme. Successivamente ugelli di scarico, piastra d’impatto e stramazzi vengono montati nella posizione esatta. Lo spessore del rivestimento di lavoro viene misurato e documentato nei punti critici. Prima dell’impiego si esegue un programma di preriscaldo definito.
Sicurezza
In tutti i lavori sulle paniere la sicurezza viene al primo posto. Prima della demolizione si verifica il completo raffreddamento. Dopo il montaggio si controlla la tenuta di tutti gli ugelli di scarico e dei sistemi a cassetto. La fase di preriscaldo viene monitorata termicamente per evitare gradienti di temperatura incontrollati. I dispositivi di protezione individuale sono obbligatori per tutto il personale nell’area delle paniere.
Dal nostro portafoglio progetti.
Oltre 500 progetti di installazione di refrattari realizzati con successo nell’area DACH e nei Paesi del Benelux.
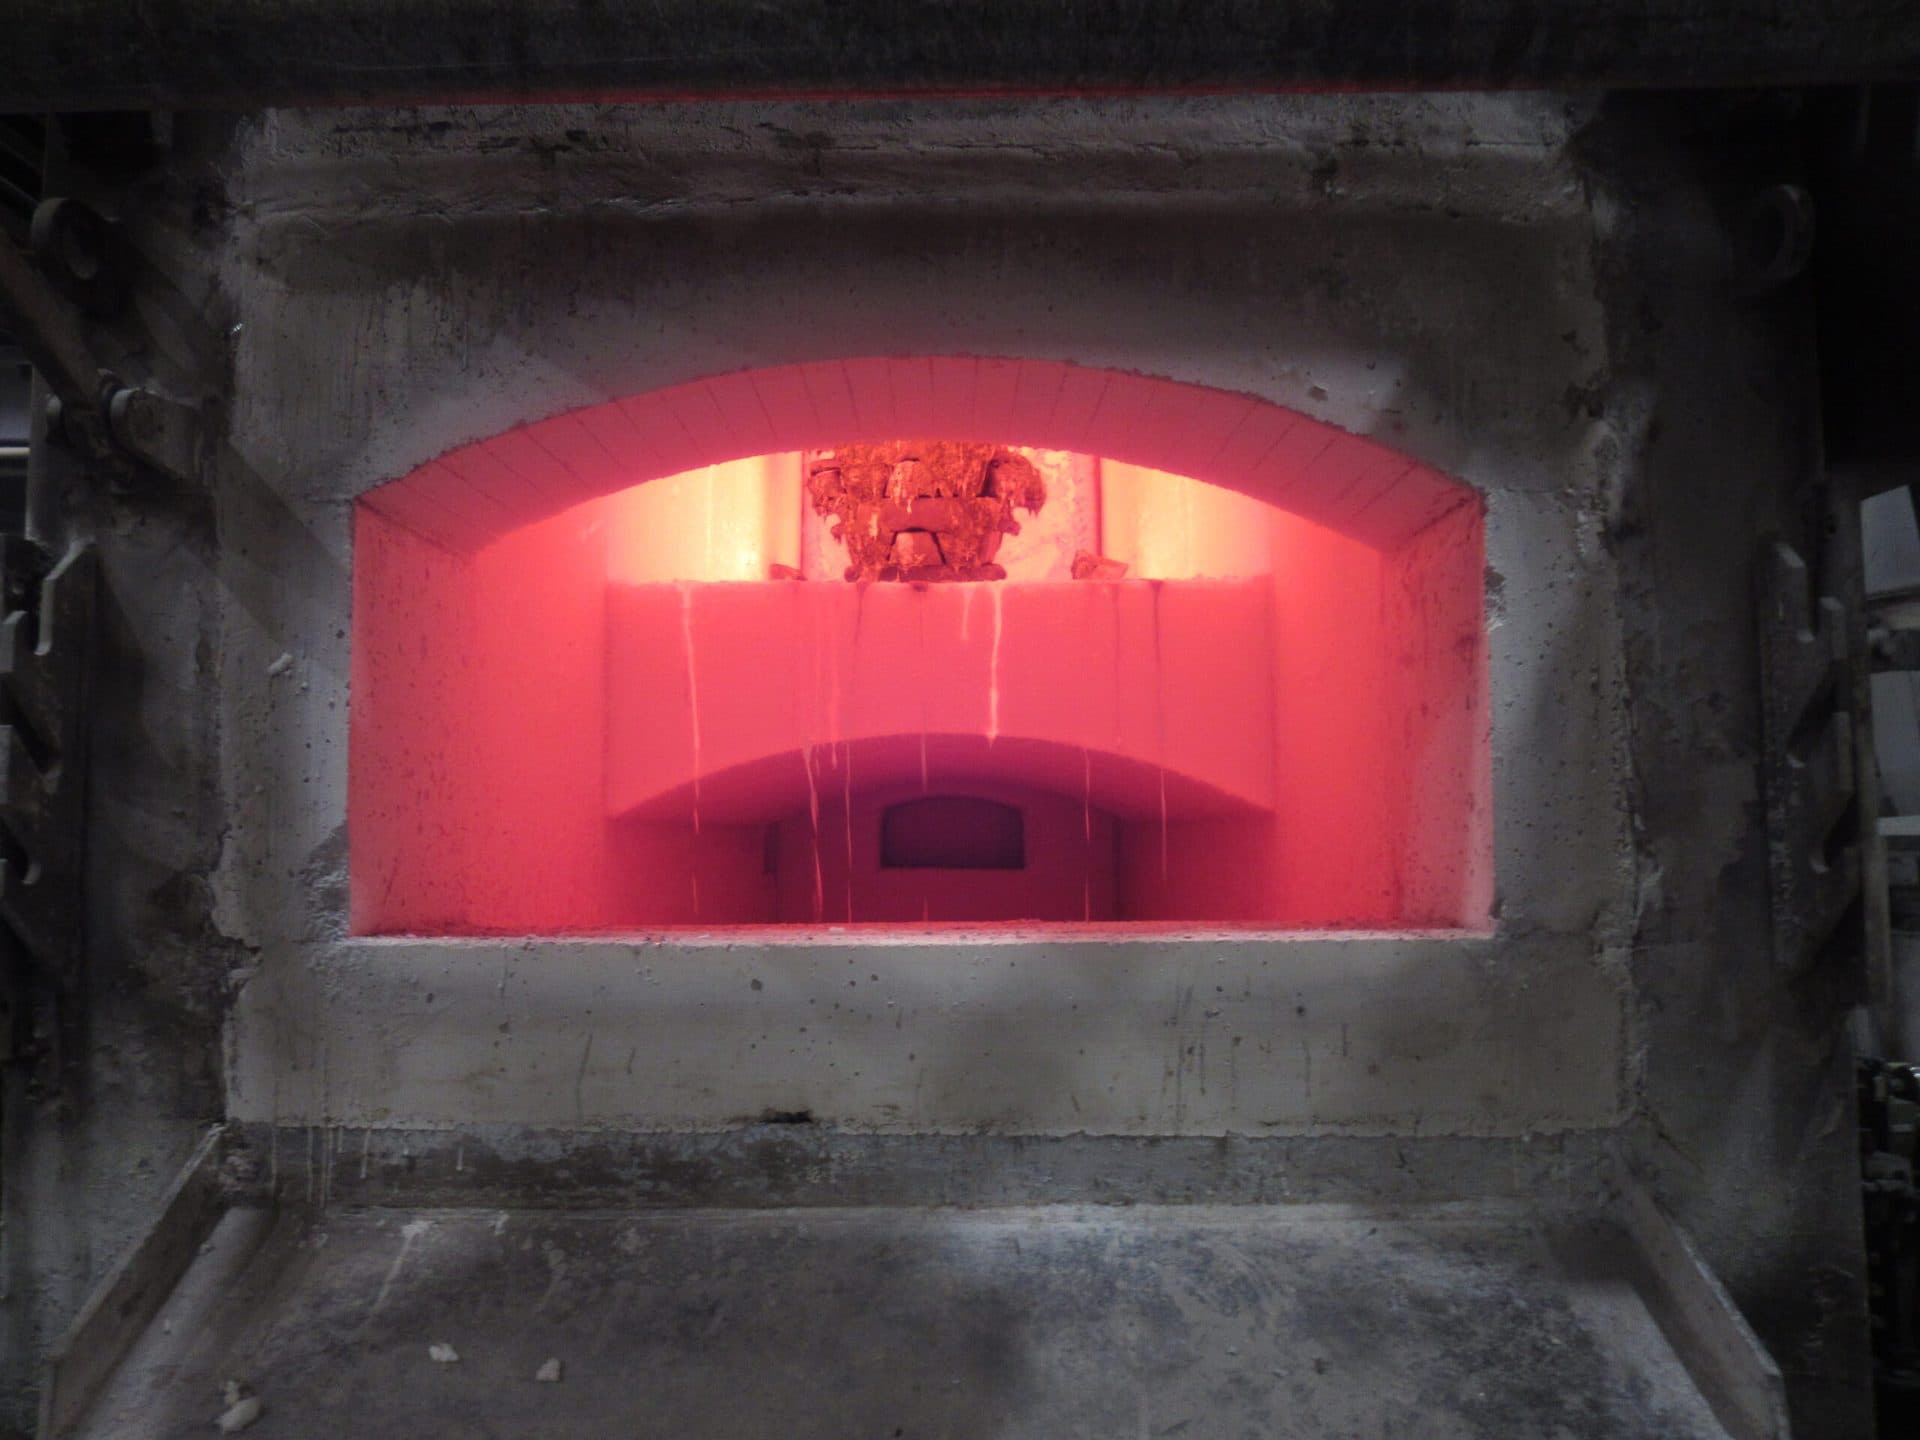
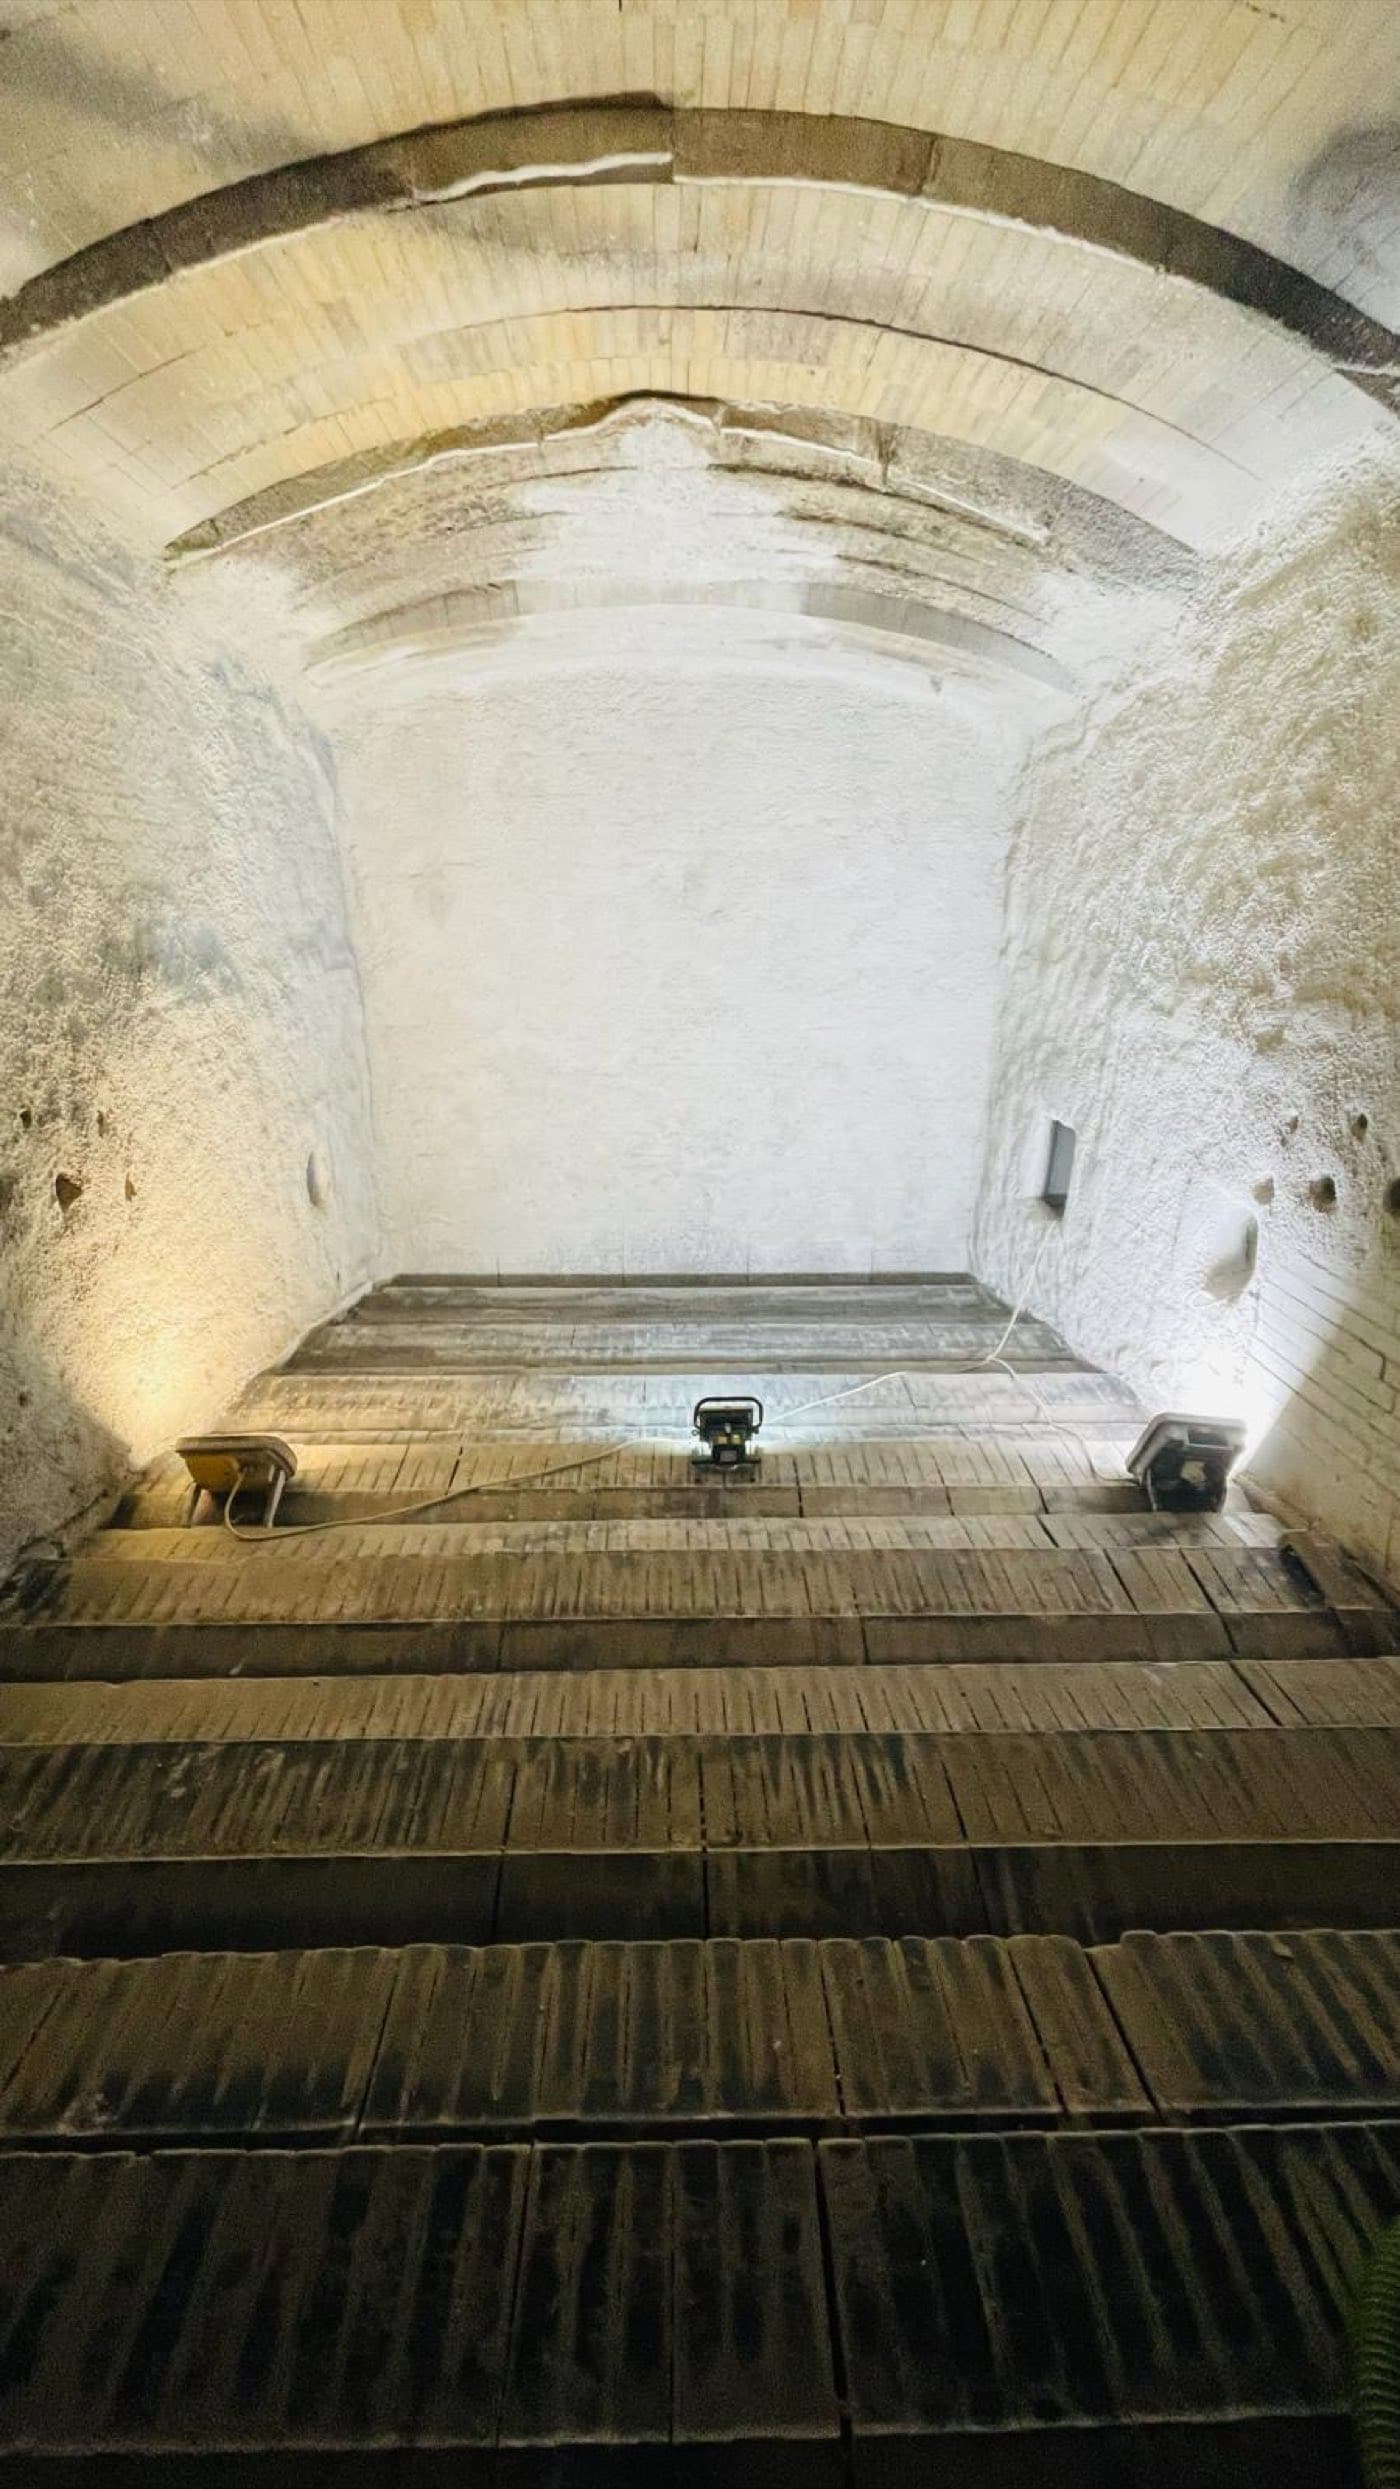
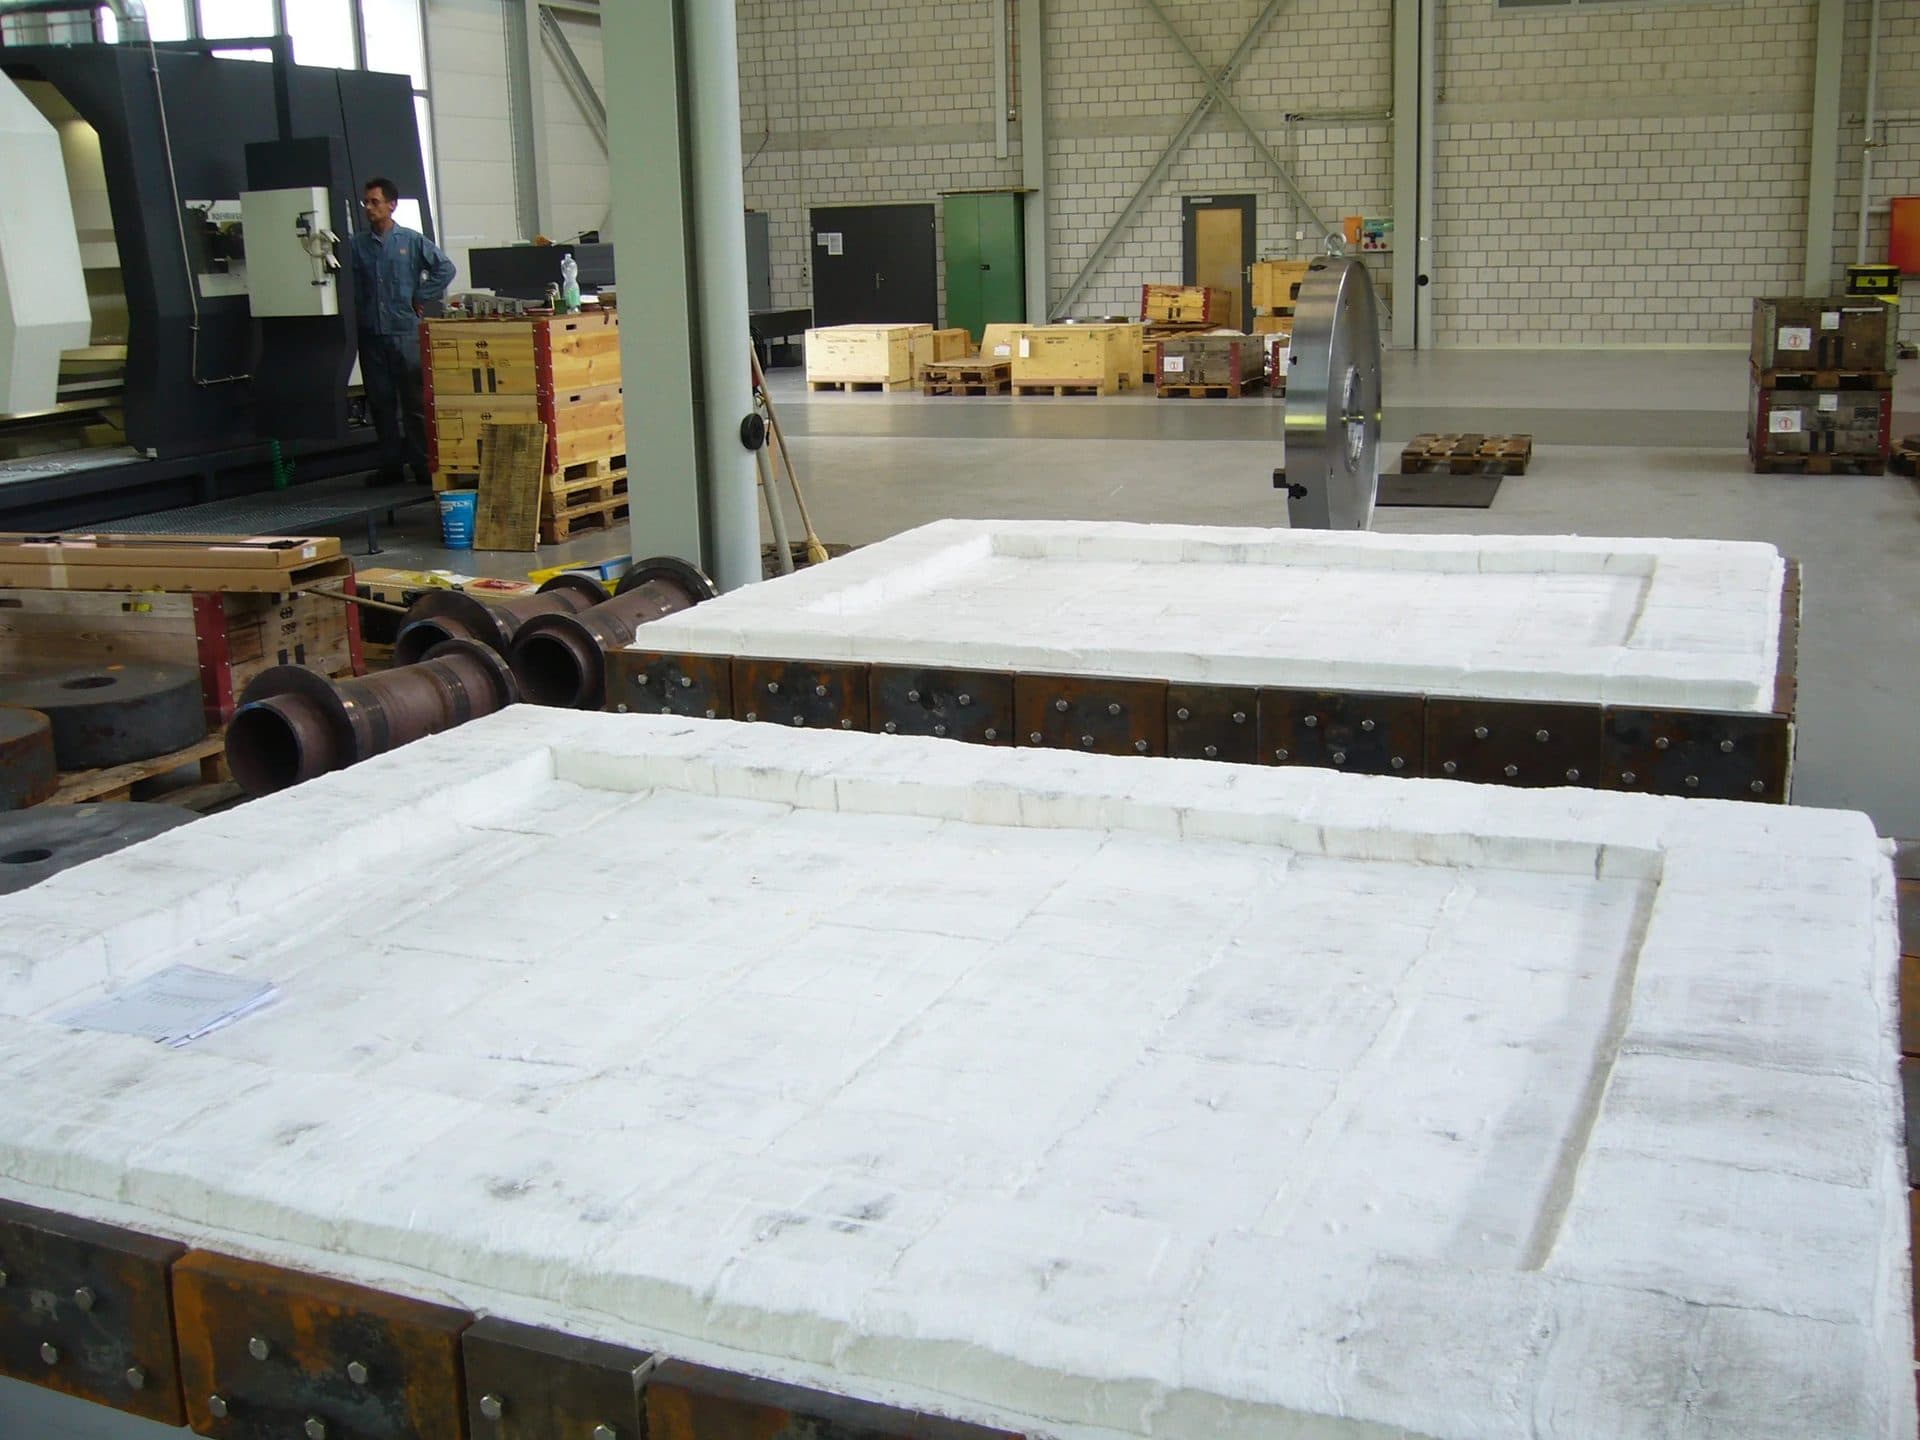
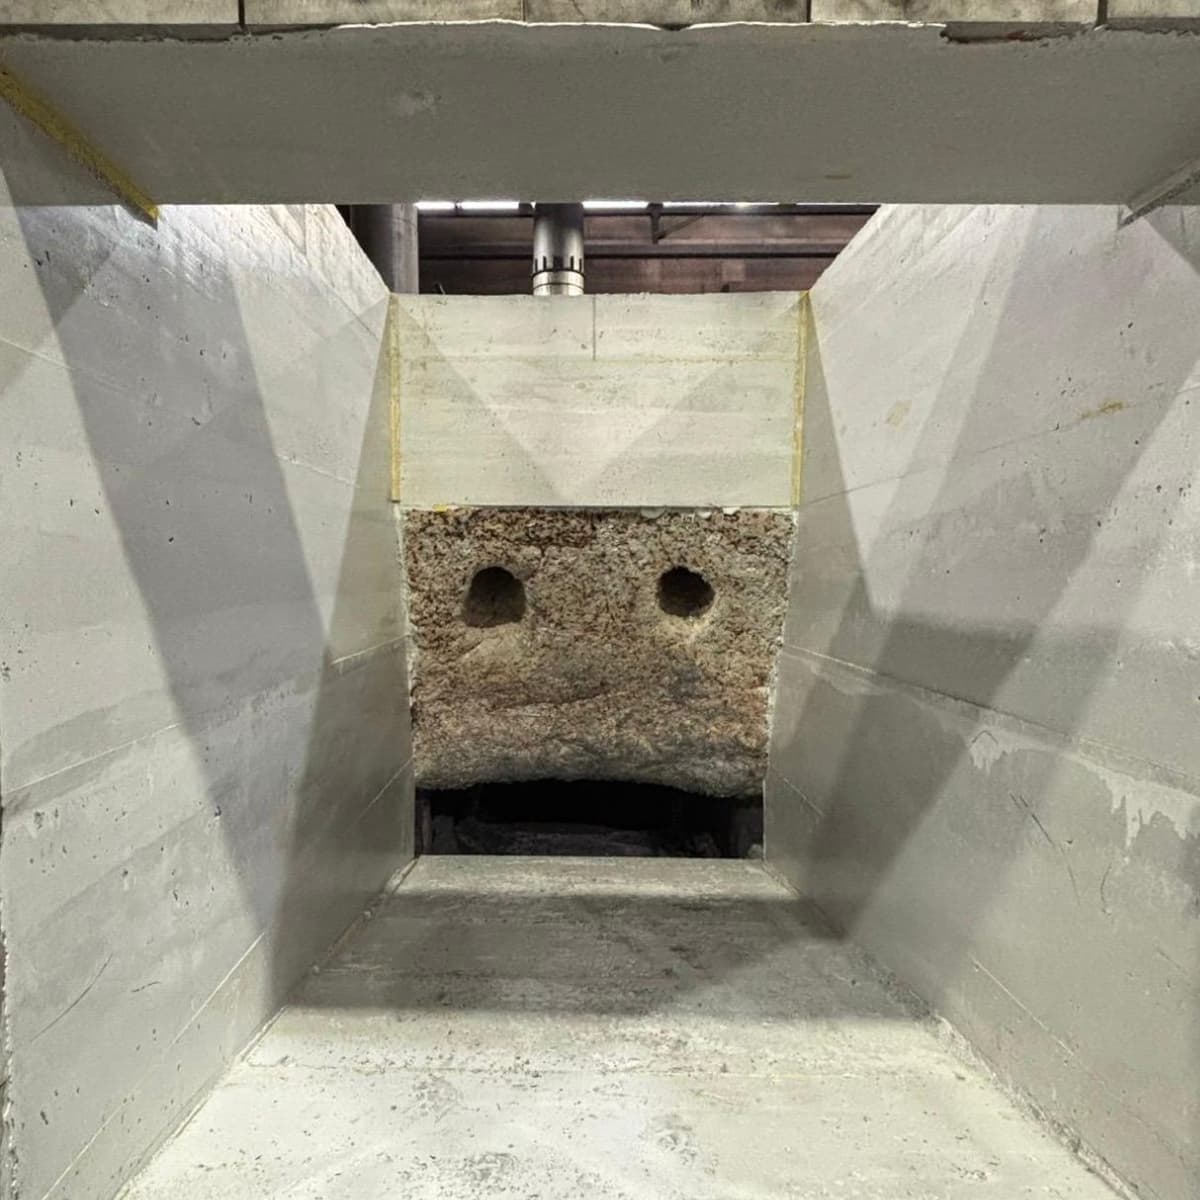
Paniera (tundish)
Domande frequenti
Tutto ciò che conta su: Paniera (tundish)
Potrebbe interessarle anche.
Ha un progetto in programma?
Rifacimento del rivestimento, riparazione o emergenza: prima consulenza gratuita e risposta rapida.