Danni e cause3 min

Le tre zone del crogiolo a induzione: che cosa rivela la demolizione sul rivestimento

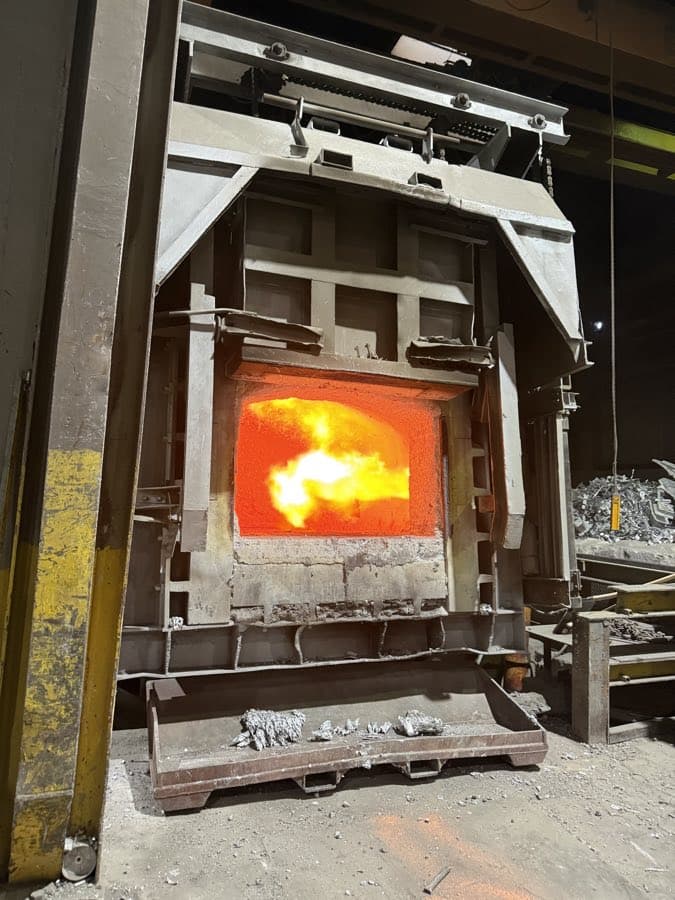
Nelle fonderie un crogiolo dura a volte 300 colate e a volte 80. Il perché sta nel rivestimento che si sta demolendo, se qualcuno lo guarda prima che finisca nel container.

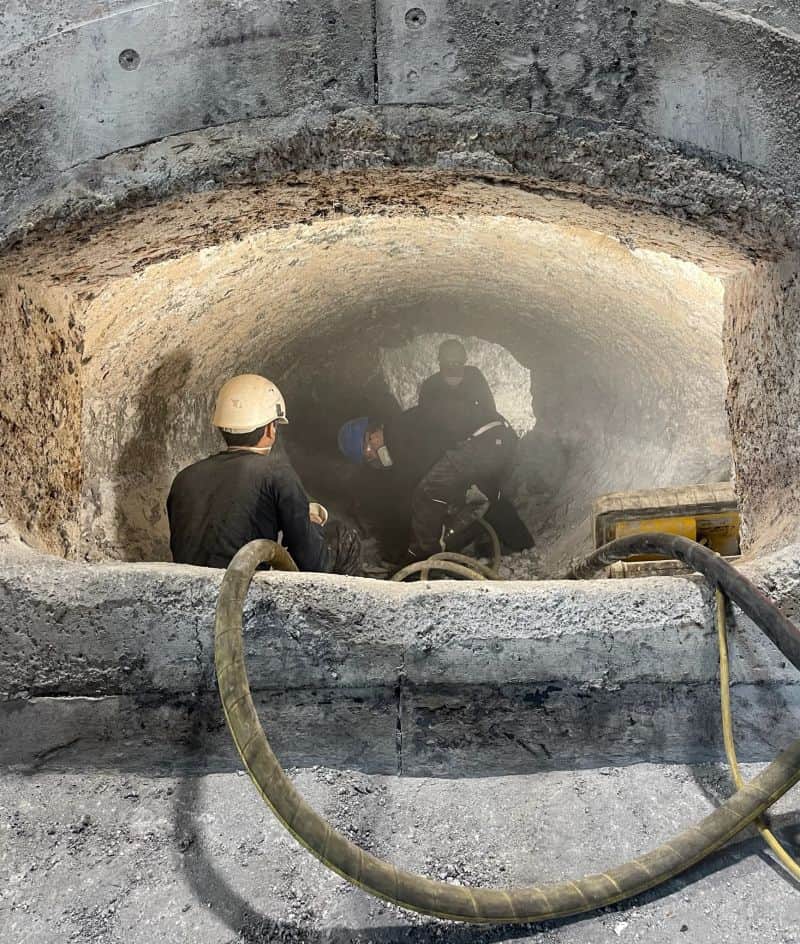
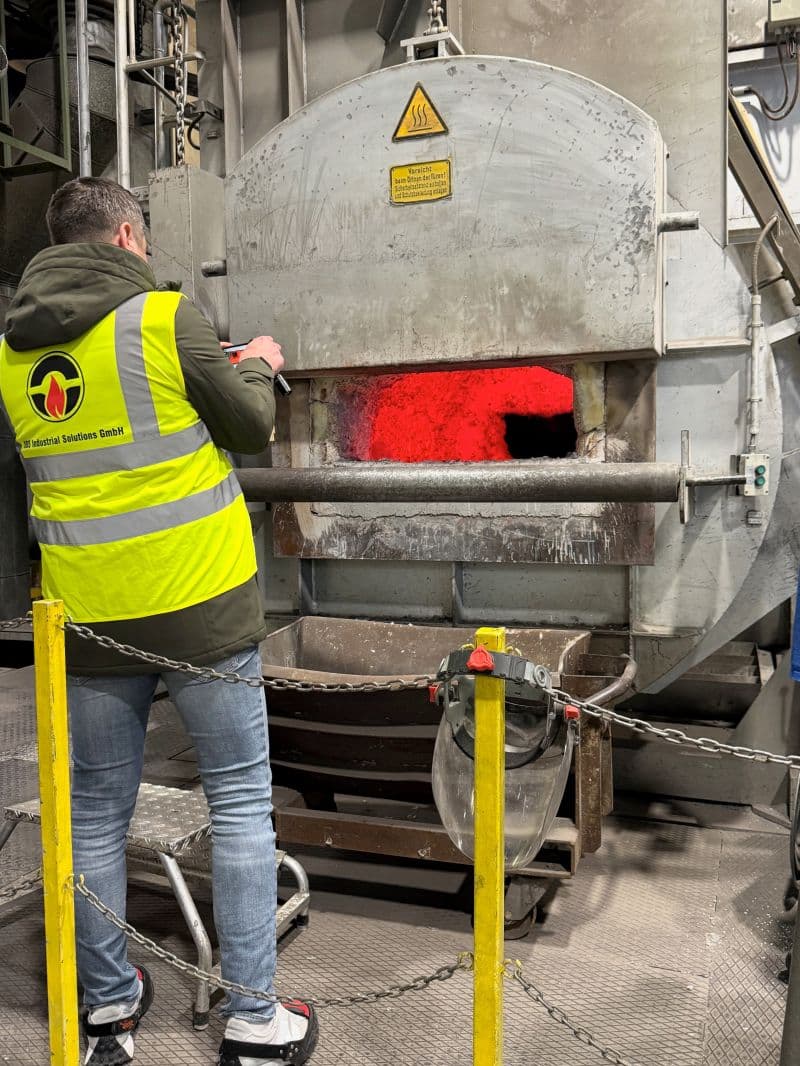
Due montatori lavorano nella camera rotonda di un forno fusorio, il tubo di spruzzatura passa sopra il bordo

Quattro cose determinano quanto dura il rivestimento di un crogiolo: la massa, la compattazione durante la pigiatura, la curva di sinterizzazione alla prima cottura e la modalità di esercizio. Se un crogiolo arriva a 80 colate invece che a 300, la causa è stata una di queste quattro, e quale si vede sul rivestimento demolito. Dopo non più.

Che cosa si forma durante la sinterizzazione

Una massa pigiata è uguale dappertutto subito dopo la posa. Al primo riscaldo forma tre strati, perché la temperatura scende dall’interno verso l’esterno: all’interno lo strato sinterizzato, denso e compatto, che è a contatto con il metallo. Dietro uno strato di transizione, sinterizzato solo in parte e non ancora legato del tutto. E all’esterno, sulla bobina, uno strato che resta polverulento.

Questo strato esterno non è un difetto, ma è voluto. Al cambio si lascia demolire senza danneggiare la bobina e frena una fessura che arriva dall’interno. Un crogiolo sinterizzato da parte a parte non ha più questa riserva.

Che cosa rivelano le proporzioni

  • Strato sinterizzato troppo spesso, strato sciolto quasi scomparso: si è lavorato troppo caldo o troppo a lungo. Il rivestimento si demolisce ormai a fatica e una fessura arriva fino alla bobina invece di esaurirsi nello strato sciolto.
  • Strato sinterizzato troppo sottile: la curva è stata troppo rapida o si è fermata troppo in basso. L’usura non inizia allora dopo cinquanta colate, ma dopo la prima.
  • Gli strati sono irregolari lungo la circonferenza: quasi sempre si carica dallo stesso punto, oppure il raffreddamento non lavora allo stesso modo su tutto il giro. Non è un problema di materiale, ma di esercizio.
  • Gli strati sono irregolari lungo l’altezza: più sottili in alto che in basso indica una linea del bagno tenuta troppo bassa oppure un surriscaldamento nella fase di fusione.
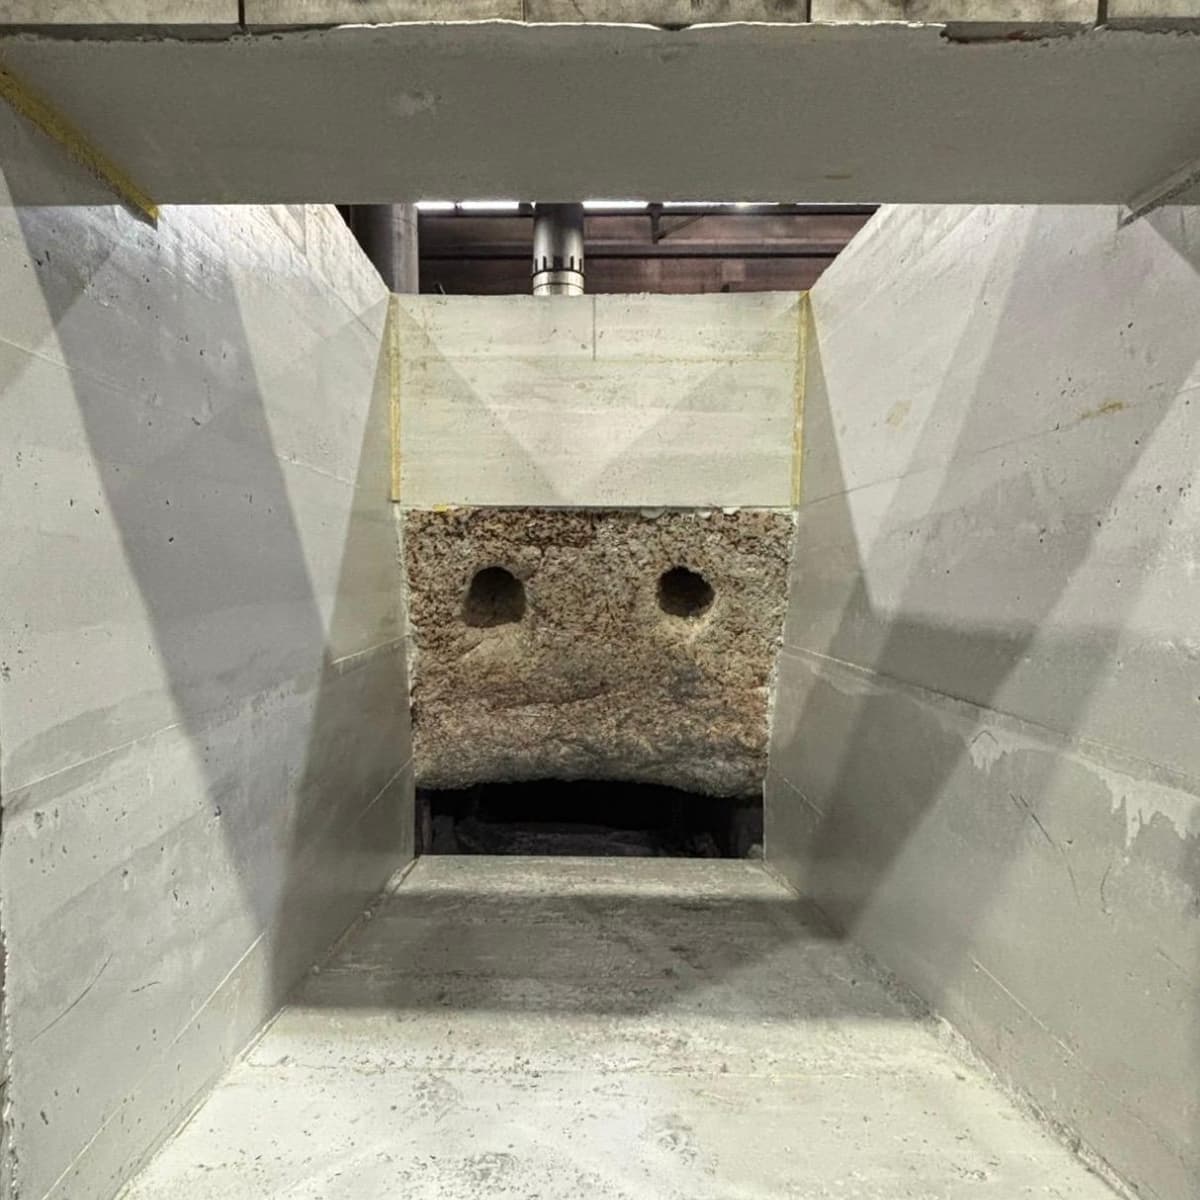
  • Fori o nidi sciolti nello strato sinterizzato: lì la pigiatura non ha compattato bene. È l’unico dei quattro fattori già deciso al momento della posa.

Venti minuti durante la demolizione

Non serve altro: fotografare la superficie di frattura, misurare i tre spessori a tre altezze, annotare il numero di colate. Dopo tre campagne esiste un confronto e la domanda «Materiale o modalità di esercizio?» non è più una questione di opinioni. Senza quei venti minuti lo resta, e di solito viene decisa a favore di chi argomenta a voce più alta.

La risposta a una durata in esercizio troppo breve sta nel rivestimento demolito. Sta lì, però, solo finché non passano a ritirare il container.

Crogiolo a induzione · Stratigrafia

Tre strati che nascono solo al primo riscaldamento.

Una massa battuta è identica ovunque dopo la posa. Nella sinterizzazione forma tre strati, perché la temperatura cala dall'interno verso l'esterno. Il crogiolo è aperto per tre quarti: sul bordo di taglio le tre bande stanno una sopra l'altra e si vede che lo spessore varia lungo l'altezza. È proprio ciò che si legge alla demolizione per capire se sono stati il materiale o la conduzione a costare la durata.

Interno
strato sinterizzato, denso
Centro
strato di transizione, parzialmente sinterizzato
Esterno
strato sciolto verso la bobina
Intorno
Bobina di induzione

Il modello mostra i rapporti, non i millimetri: gli spessori assoluti dipendono dalla dimensione del crogiolo e dalla massa — conta come le tre bande stanno tra loro e quanto sono uniformi su circonferenza e altezza.

Caricamento del modello …

Trascina per ruotare · Scorri per guardare dentro

In sintesi
300–800
colate per crogiolo nella fonderia di ghisa
fino al 50 %
di perdita di durata in esercizio per una curva di sinterizzazione errata

Schede pratiche su questo tema

Newsletter tecnica

Ricevere automaticamente le nuove schede pratiche

Tutti i PDF di questa pagina sono liberamente accessibili, senza registrazione. Chi desidera sapere quando esce una nuova scheda pratica: un’e-mail al mese, disdicibile in qualsiasi momento.

Eseguire correttamente le curve di riscaldo
PDFTutte le tipologie di forni

Eseguire correttamente le curve di riscaldo

Perché i primi giorni decidono anni di durata in esercizio.

Solo nel PDFCurve di esempio per massa da pigiatura, massa colabile e rivestimento in mattoni, con soste e velocità di riscaldo
Vai all’articolo
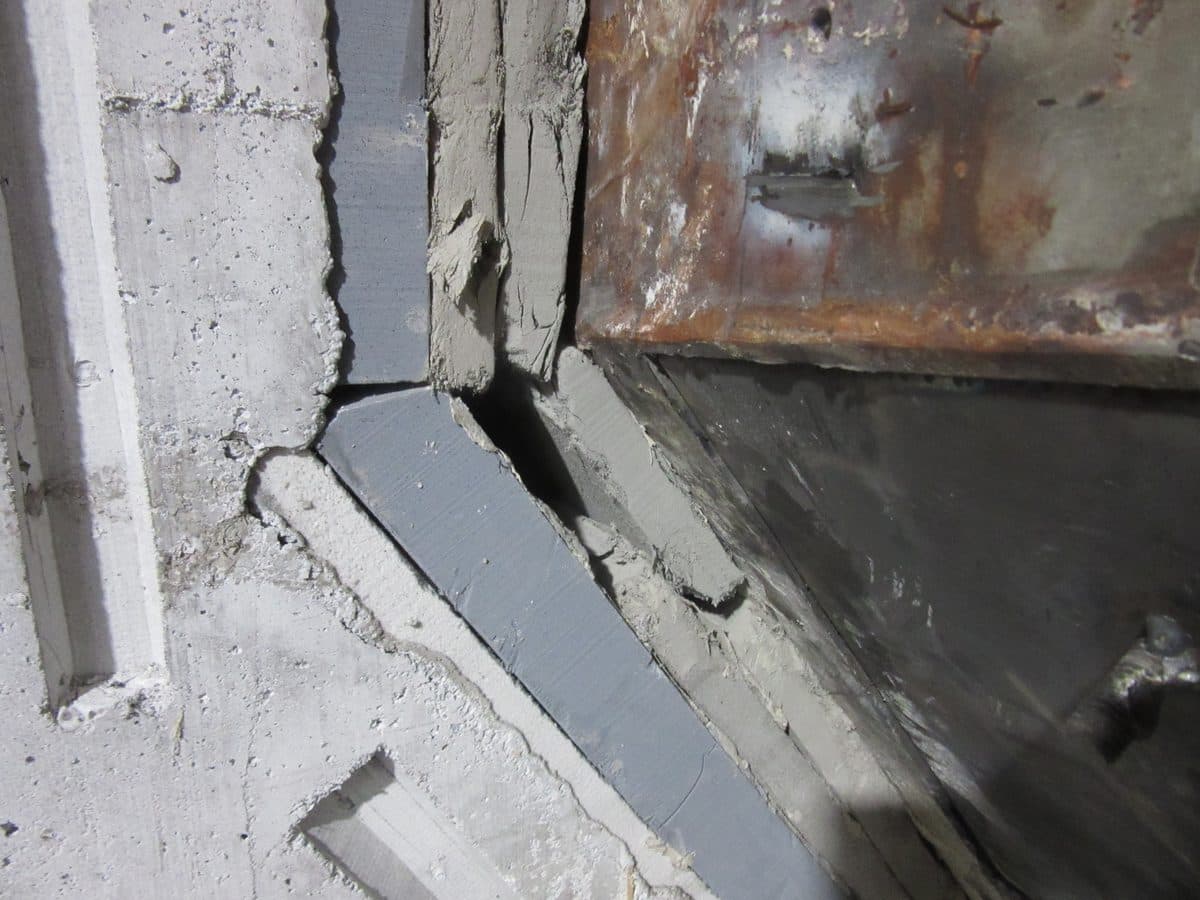
Leggere le fessure: la tavola comparativa
PDFTutte le tipologie di forni

Leggere le fessure: la tavola comparativa

Sintomo, causa e necessità d’intervento affiancati.

Solo nel PDFSei tipologie di danno da ispezioni reali con classificazione: osservare, pianificare o intervenire subito
Vai all’articolo
Riparare o rifare il rivestimento? I tre riscontri
PDFTutte le tipologie di forni

Riparare o rifare il rivestimento? I tre riscontri

Quando basta una riparazione mirata e in quali tre casi regge solo il rifacimento completo del rivestimento.

Solo nel PDFTabella decisionale con 6 riscontri, i 3 errori di valutazione tipici, 2 foto da un rifacimento completo del rivestimento
Vai all’articolo

Altre esperienze pratiche dai nostri interventi

Ogni settimana nuovi spunti dal cantiere: esempi di danni, rifacimenti del rivestimento e consigli dal mondo dei refrattari.

Condividi questo contenuto su LinkedIn

È proprio la sua domanda?

Allora parliamo del suo forno: valutazione dello stato, rivestimento o manutenzione a impianto in esercizio. Prima consulenza gratuita, risposta rapida.

ChiamaInvia richiesta

La sua privacy è importante per noi.

Utilizziamo cookie e tecnologie simili per garantire il corretto funzionamento del nostro sito web e per analizzare l’utilizzo dei nostri contenuti. Nelle impostazioni può scegliere quali cookie consentire. Informativa sulla privacy