Dommages et causes3 min

Les trois zones du creuset à induction : ce que la démolition révèle du garnissage

En fonderie, un creuset tient tantôt 300 coulées, tantôt 80. La raison se lit dans le garnissage que l'on est en train de démolir — à condition que quelqu'un regarde avant qu'il ne parte à la benne.

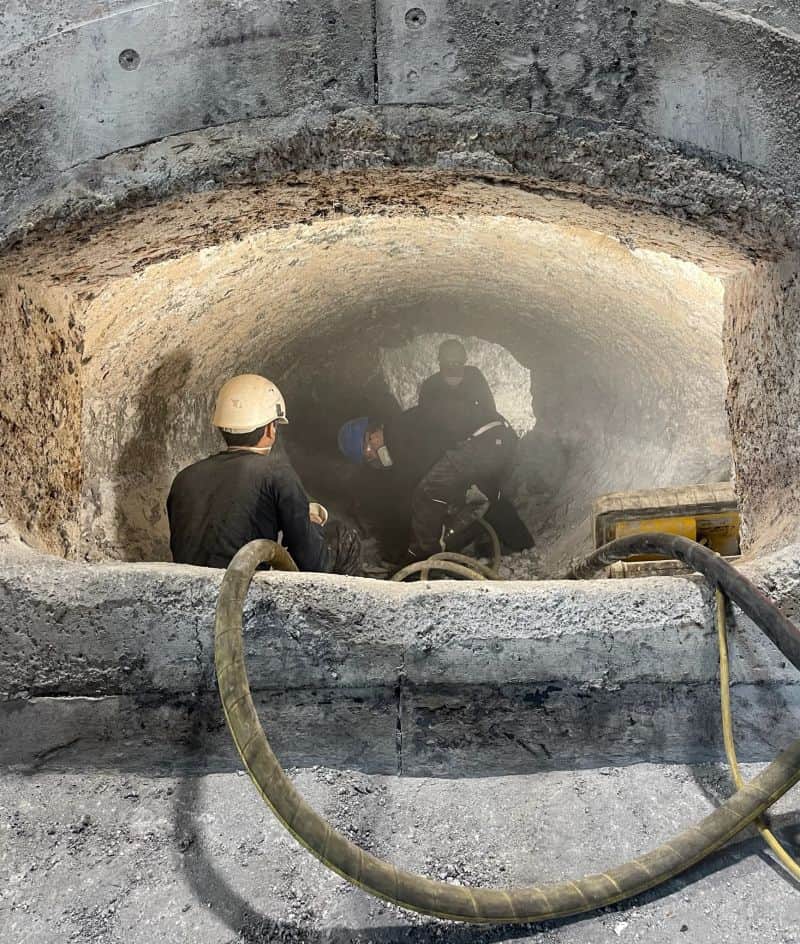
Deux monteurs travaillent dans la chambre ronde d'un four de fusion, le tuyau de projection passe par-dessus le bord

Quatre choses déterminent la tenue d'un garnissage de creuset : la masse, le compactage lors du pisage, la courbe de frittage à la première cuisson et la conduite. Si un creuset ne fait que 80 coulées au lieu de 300, l'une de ces quatre en est la cause — et on voit laquelle sur le garnissage démoli. Ensuite, non.

Ce que le frittage produit

Une masse pisée est identique partout après la pose. À la première montée en température, elle forme trois couches, car la température décroît de l'intérieur vers l'extérieur : à l'intérieur la couche frittée, dense et solide, qui est au contact du métal. Derrière, une couche de transition, amorcée mais pas encore liée à cœur. Et à l'extérieur, contre l'inducteur, une couche qui reste pulvérulente.

Cette couche extérieure n'est pas un défaut, elle est voulue. Elle permet de démolir le garnissage lors du changement sans endommager l'inducteur, et elle freine une fissure venue de l'intérieur. Un creuset fritté de part en part n'a plus cette réserve.

Ce que les proportions révèlent

  • Couche frittée trop épaisse, couche meuble presque disparue : conduite trop chaude ou trop longue. Le garnissage ne se démolit presque plus, et une fissure court jusqu'à l'inducteur au lieu de s'éteindre dans la couche meuble.
  • Couche frittée trop mince : la courbe est montée trop vite ou a tenu trop bas. L'usure ne commence alors pas après cinquante coulées, mais dès la première.
  • Les couches sont irrégulières sur le pourtour : en général, on charge toujours au même endroit, ou le refroidissement ne travaille pas de façon homogène sur tout le tour. Ce n'est pas un problème de matériau, mais un problème d'exploitation.
  • Les couches sont irrégulières sur la hauteur : plus minces en haut qu'en bas indique une ligne de bain menée trop bas ou une surchauffe pendant la phase de fusion.
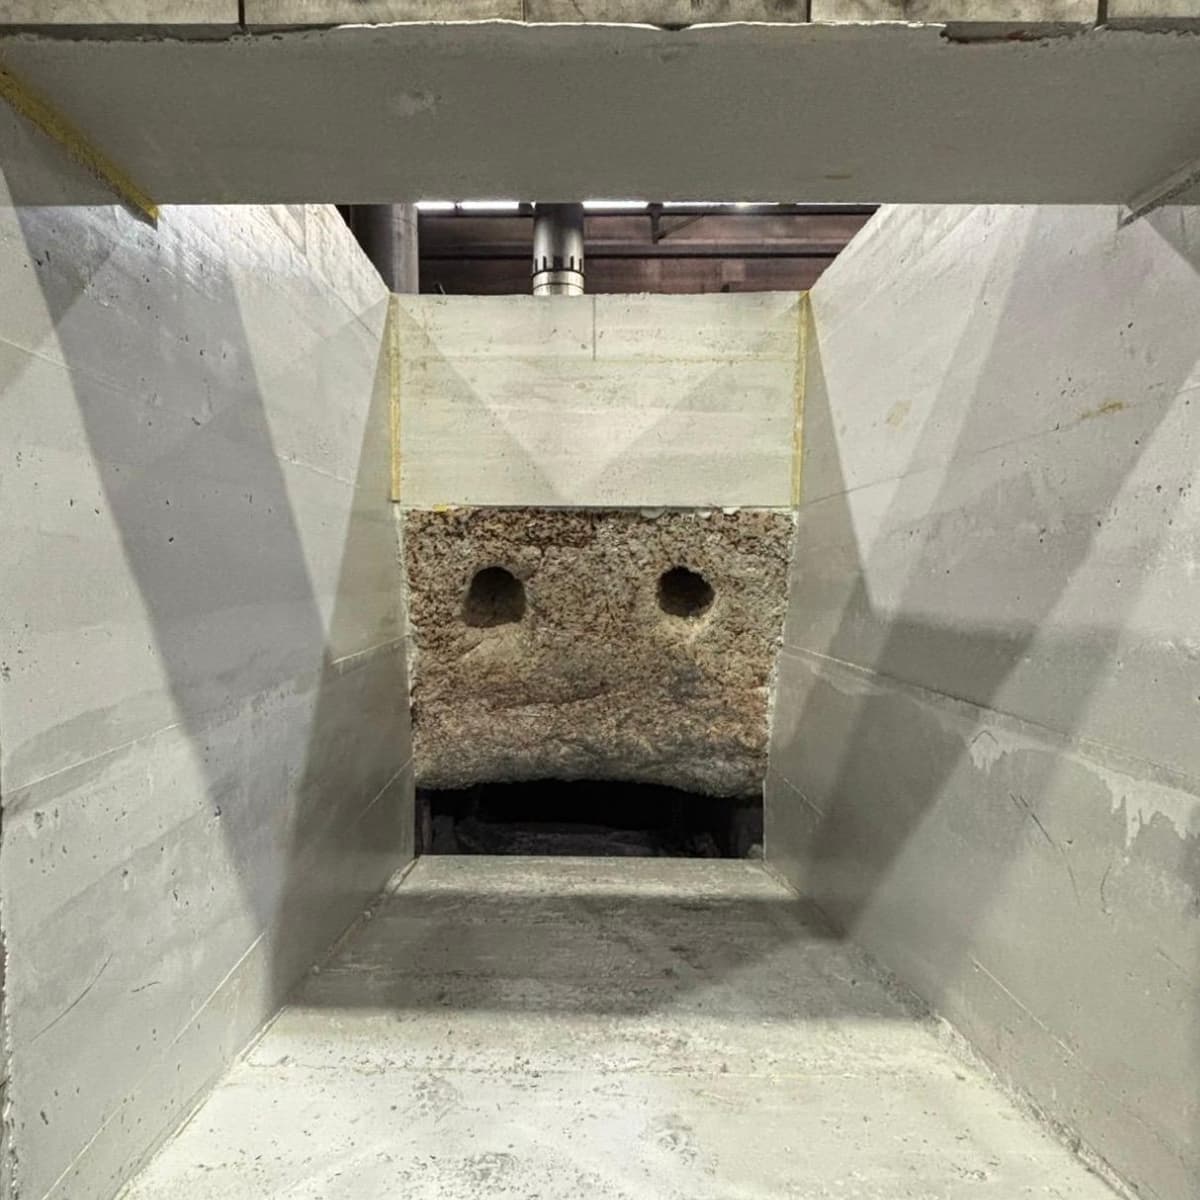
  • Trous ou nids meubles dans la couche frittée : le compactage lors du pisage n'y a pas été propre. C'est le seul des quatre facteurs qui était déjà fixé à la pose.

Vingt minutes pendant la démolition

Il n'en faut pas plus : photographier la surface de rupture, mesurer les trois épaisseurs de couche à trois hauteurs, noter le nombre de coulées. Après trois campagnes, on dispose d'une comparaison, et la question « matériau ou conduite ? » n'est plus affaire d'opinion. Sans ces vingt minutes, elle le reste — et elle est le plus souvent tranchée en faveur de celui qui argumente le plus fort.

La réponse à une durée de vie trop courte se trouve dans le garnissage démoli. Elle ne s'y trouve toutefois que jusqu'à l'enlèvement de la benne.

Creuset à induction · Structure en couches

Trois couches qui n'apparaissent qu'à la première montée en température.

Une masse pilonnée est identique partout après la mise en œuvre. Au frittage, elle forme trois couches, car la température décroît de l'intérieur vers l'extérieur. Le creuset est ouvert aux trois quarts : sur la tranche, les trois bandes se superposent, et l'on voit qu'elles n'ont pas la même épaisseur sur la hauteur. C'est précisément ce que l'on lit à la démolition pour savoir si c'est le matériau ou la conduite qui a coûté la durée de vie.

Intérieur
couche frittée, dense
Milieu
couche de transition, partiellement frittée
Extérieur
couche meuble contre la bobine
Autour
Bobine d'induction

Le modèle montre les rapports, pas des millimètres : les épaisseurs absolues dépendent de la taille du creuset et de la masse — ce qui compte, c'est la relation entre les trois bandes et leur régularité sur la circonférence et la hauteur.

Chargement du modèle …

Faire glisser pour tourner · Faire défiler pour regarder à l’intérieur

En un coup d'œil
300–800
coulées par creuset en fonte
jusqu'à 50 %
de perte de durée de vie due à une courbe de frittage erronée

Fiches pratiques sur ce thème

Newsletter technique

Recevoir automatiquement les nouvelles fiches pratiques

Tous les PDF de cette page sont libres, sans inscription. Pour être informé dès qu'une nouvelle fiche paraît : un e-mail par mois, désinscription à tout moment.

Bien conduire les courbes de montée en température
PDFTous types de fours

Bien conduire les courbes de montée en température

Pourquoi les premiers jours décident d'années de durée de vie.

Uniquement dans le PDFCourbes types pour pisé, béton coulé et garnissage en briques, avec paliers et vitesses de montée
Vers l'article
Lire les fissures : le tableau comparatif
PDFTous types de fours

Lire les fissures : le tableau comparatif

Symptôme, cause et action requise côte à côte.

Uniquement dans le PDFSix tableaux de dommages issus d'inspections réelles avec classement : observer, planifier ou agir immédiatement
Vers l'article
Réparer ou regarnir ? Les trois constats
PDFTous types de fours

Réparer ou regarnir ? Les trois constats

Quand une réparation ciblée suffit — et pour quels trois constats seul un regarnissage complet tient.

Uniquement dans le PDFTableau de décision avec 6 constats, les 3 erreurs de décision typiques, 2 photos d’un regarnissage
Vers l'article

Plus de pratique issue de nos chantiers

Chaque semaine, de nouveaux aperçus du chantier – dommages, garnissages et savoir-faire pratique en réfractaire.

Partager cet article sur LinkedIn

C'est exactement votre question ?

Alors parlons de votre four : diagnostic, garnissage ou entretien en cours d'exploitation. Premier conseil gratuit, réponse rapide.

AppelerEnvoyer une demande

Votre vie privée nous tient à cœur.

Nous utilisons des cookies et des technologies similaires afin d'assurer le bon fonctionnement de notre site web et d'analyser l'utilisation de nos contenus. Dans les paramètres, vous pouvez choisir les cookies que vous souhaitez autoriser. Politique de confidentialité