
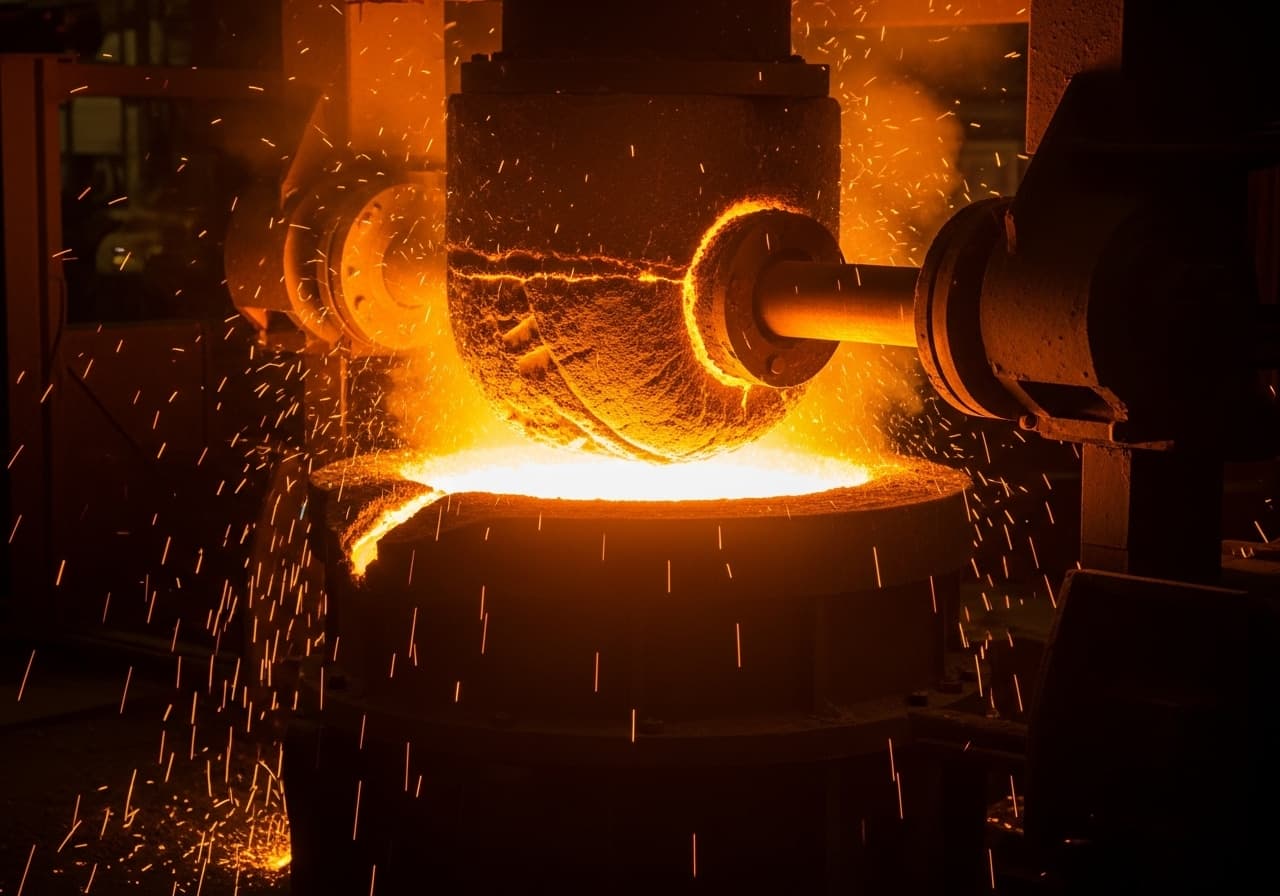
Forno de fusão
Revestimento refratário e reparação de fornos de fusão de fundição para a fusão de ferro e metais não ferrosos.
Perfil do forno em resumo.
Parede do forno
No forno de fusão por indução, a parede do forno é o conjunto mais solicitado. Na zona da bobina está em contacto direto com o banho e sofre erosão devido ao movimento eletromagnético do banho. A espessura da parede é de 80 a 200 mm, consoante a dimensão do forno, e é aplicada como massa de apiloar monolítica. Uma compactação uniforme e uma sinterização correta são decisivas para a vida útil.
Soleira do forno
A soleira do forno suporta toda a carga do banho e é fortemente solicitada do ponto de vista mecânico durante o carregamento. É construída com a mesma massa de apiloar da parede do forno, mas compactada com especial cuidado. Por baixo do revestimento de desgaste existe uma camada de segurança que, com o desgaste do revestimento principal, serve de última barreira contra uma rotura.
Bico de vazamento
O bico de vazamento conduz o metal líquido para a panela de vazamento. Está sujeito a ciclos térmicos durante o vazamento e a desgaste mecânico pelo escoamento do banho. Os bicos de vazamento são pré-fabricados como peças moldadas em massas especiais e, em caso de desgaste, podem ser substituídos separadamente, sem renovar todo o revestimento do forno.
Tampa
A tampa fecha o forno de fusão pela parte superior e reduz as perdas de energia por radiação. É revestida com tijolos refratários ou betões refratários e está sujeita sobretudo a solicitação térmica. Nos fornos de indução com dispositivo de basculamento, a tampa deve ser verificada regularmente quanto a fissuras e destacamentos.
Caleira de vazamento
A caleira de vazamento conduz o banho do forno para a panela de vazamento ou diretamente para a linha de moldação. Tem de resistir a temperaturas elevadas, a choques térmicos e ao efeito erosivo do metal em escoamento. A SBS produz caleiras de vazamento a partir de elementos refratários pré-fabricados, que permitem uma substituição rápida e minimizam assim os tempos de paragem.
Construção refratária fiável para o máximo rendimento de fusão.
O forno de fusão é o equipamento central de qualquer fundição de ferro e de metais não ferrosos. Seja um forno de indução de média frequência, um forno de cadinho ou um forno de arco elétrico, o revestimento refratário determina a vida útil, a qualidade da fusão e a rentabilidade de toda a operação da fundição. A SBS Refractory Service é especializada há décadas na construção refratária para fornos de fusão de fundição e presta serviço a clientes em toda a Alemanha. Os nossos técnicos de refratários experientes conhecem, da prática diária, as exigências específicas da fusão de ferro fundido cinzento, ferro fundido nodular, aço vazado e metais não ferrosos, e asseguram a execução dentro do prazo.
A solicitação do revestimento refratário em fornos de fusão de fundição está entre as mais intensas de toda a construção refratária. Temperaturas até 1 600 °C, o contacto permanente com metal líquido e escórias agressivas solicitam o revestimento do forno de novo em cada fusão. No forno de fusão por indução atuam ainda forças eletromagnéticas que mantêm o banho em movimento e provocam erosão no revestimento. A SBS aposta em conceitos de materiais comprovados, com massas de apiloar de alta alumina, massas de quartzito e tijolos de magnésia, que resistem de forma duradoura a estas múltiplas solicitações e atingem com fiabilidade o número de fusões exigido.
Um conceito refratário economicamente otimizado não considera apenas o custo dos materiais, mas sobretudo o custo total de operação: vida útil por revestimento, consumo de energia, qualidade da fusão e tempos de paragem. A SBS analisa de forma global as condições de operação da sua empresa e recomenda materiais e conceitos de revestimento concebidos para a máxima rentabilidade. Após cada novo revestimento completo, elaboramos uma documentação completa, incluindo certificados de materiais e curva de sinterização. Através da nossa linha de emergência, continuamos contactáveis a qualquer momento após a conclusão do projeto, para ajuda rápida em caso de desgaste inesperado ou risco de rotura.
Problemas típicos: Forno de fusão.
Estes esforços determinam a seleção dos materiais e a conceção do revestimento refratário.
Ataque químico da escória
As escórias metalúrgicas reagem de forma agressiva com o revestimento refratário e provocam um desgaste químico acelerado. Em particular, as escórias básicas na produção de aço vazado atacam fortemente os revestimentos ácidos. A compatibilidade entre a química da escória e o material de revestimento é decisiva para a vida útil. A SBS seleciona materiais cujo carácter químico (ácido, neutro ou básico) está adaptado à carga a fundir e à gestão da escória.
Erosão pelo movimento eletromagnético do banho
No forno de fusão por indução, o campo eletromagnético gera um movimento intenso do banho, que solicita o revestimento por erosão mecânica. As taxas de desgaste são particularmente elevadas na zona da bobina e na zona de transição entre o banho e a parede livre do forno. Massas de apiloar de alta densidade, com granulometria e comportamento de sinterização otimizados, reduzem eficazmente este mecanismo de erosão.
Ciclos térmicos
Na operação de fundição, o forno de fusão é ciclicamente carregado, fundido e vazado. Estas variações de temperatura de várias centenas de graus geram tensões de choque térmico no revestimento, que conduzem a microfissuras e à falha progressiva do material. Materiais com elevada resistência ao choque térmico e uma sinterização controlada do novo revestimento são decisivos para uma vida útil longa.
Solicitação mecânica durante o carregamento
O carregamento do forno de fusão com lingotes, sucata e retornos solicita fortemente, do ponto de vista mecânico, a soleira e as zonas das paredes. As cargas de impacto na introdução de cargas pesadas podem causar arrancamentos localizados e fissuras. Uma espessura suficiente da camada de desgaste e materiais de alta resistência protegem o revestimento contra falhas prematuras.
Infiltração de metal no revestimento
O metal líquido pode penetrar em fissuras e poros do revestimento refratário e danificá-lo mecanicamente ao solidificar. No forno de indução, uma infiltração avançada implica o risco de rotura até à bobina, com consequências graves. Medições regulares da espessura residual da parede e um novo revestimento completo atempado evitam este risco com fiabilidade.
Materiais e revestimento
Cada zona do seu forno tem requisitos próprios de resistência à temperatura, resistência química e resistência mecânica. Selecionamos a combinação de materiais ideal.
Clique num material para ver os detalhes
Massa de apiloar de alta alumina
Massa de apiloarParede e soleira do forno de fusão por indução
Tijolos refratários (chamote)
Tijolos refratáriosAlvenaria da carcaça do forno e zona da tampa
Trabalhos típicos: Forno de fusão.
Os nossos serviços para este tipo de forno, do novo revestimento à manutenção corrente.
Da inspeção do forno à receção.
O nosso processo estruturado assegura qualidade, cumprimento de prazos e segurança em cada projeto.
Diagnóstico e inspeção
Inspeção visual e medição da espessura residual de desgaste do revestimento refratário.
Planeamento
Elaboração de um plano de revestimento com seleção de materiais e calendarização ajustada à pausa de produção.
Execução
Demolição do revestimento antigo, aplicação do novo revestimento refratário e aquecimento controlado.
Segurança
Cumprimento de todas as normas de segurança nos trabalhos em zonas quentes, proteção contra projeções de metal.
Diagnóstico e inspeção
Os nossos especialistas em refratários realizam uma análise completa do estado do revestimento do forno de fusão. Esta inclui a inspeção visual de fissuras, destacamentos e zonas de infiltração, a medição da espessura residual da parede por ultrassons e a avaliação do perfil de desgaste em toda a secção do forno. Nos fornos de indução é também analisada a monitorização de fugas à terra, para detetar infiltrações ocultas. Com base nestes dados, elaboramos um relatório de diagnóstico detalhado com uma recomendação de atuação: reparação parcial ou novo revestimento completo.
Planeamento
Na fase de planeamento definimos o conceito de materiais, adaptado à carga a fundir, à química da escória e à vida útil pretendida. Coordenamos de perto o período de paragem com o planeamento da sua fundição e elaboramos um cronograma de obra detalhado, incluindo o planeamento de pessoal e a logística de materiais. A articulação com a sua equipa de produção garante que existe metal fundido suficiente em reserva para o período de paragem. Todos os materiais são especificados previamente e a sua disponibilidade é verificada.
Execução
A execução começa com o arrefecimento controlado do forno e a demolição mecânica da massa de apiloar ou da alvenaria antigas. Após limpeza cuidadosa e inspeção da bobina de indução ou da carcaça do forno quanto a danos, procede-se à nova construção: aplicação da massa de apiloar da soleira, apiloamento por camadas do revestimento da parede em torno de um núcleo de aço e montagem das peças moldadas do bico de vazamento. Por fim, o núcleo de aço é fundido e o revestimento é sinterizado segundo uma curva de sinterização definida, um passo crítico que influencia decisivamente a vida útil.
Segurança
Todos os trabalhos são executados no estrito cumprimento das normas de segurança. Antes do início dos trabalhos, elaboramos uma avaliação de riscos e damos formação a todos os colaboradores sobre as regras de segurança específicas do local. Durante a demolição do revestimento antigo, é dada especial atenção à proteção contra poeiras e à proteção contra a queda de materiais. Nos trabalhos no forno de indução, os circuitos da bobina são desligados e bloqueados contra religação. O equipamento de proteção individual e o vestuário de proteção contra o calor são uma evidência.
Do nosso portefólio de projetos.
Mais de 500 projetos de construção refratária concluídos com sucesso na região DACH e nos países do Benelux.
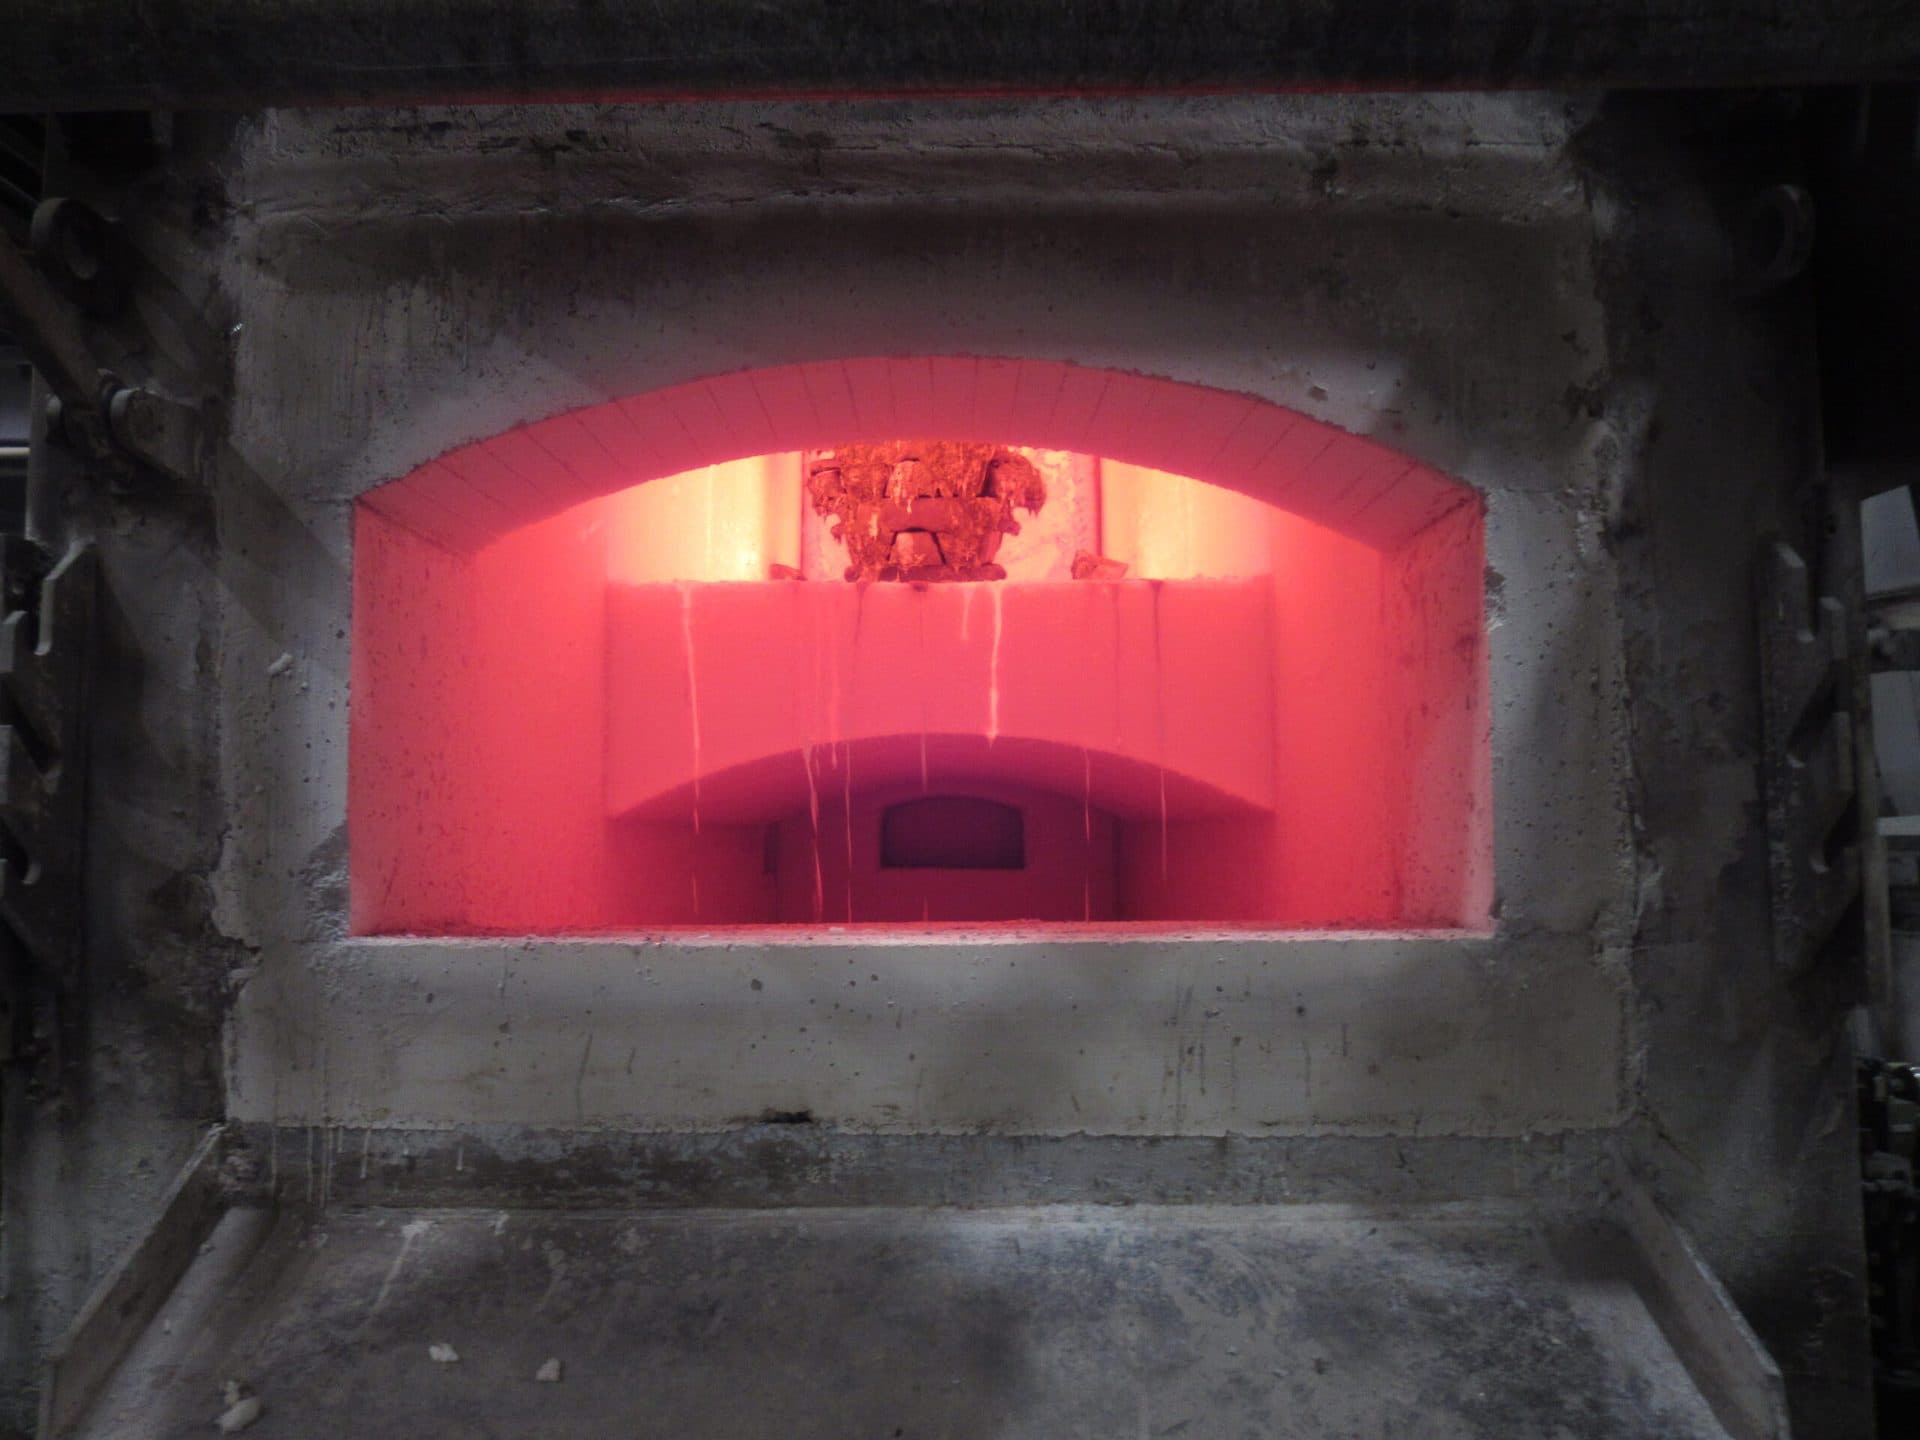
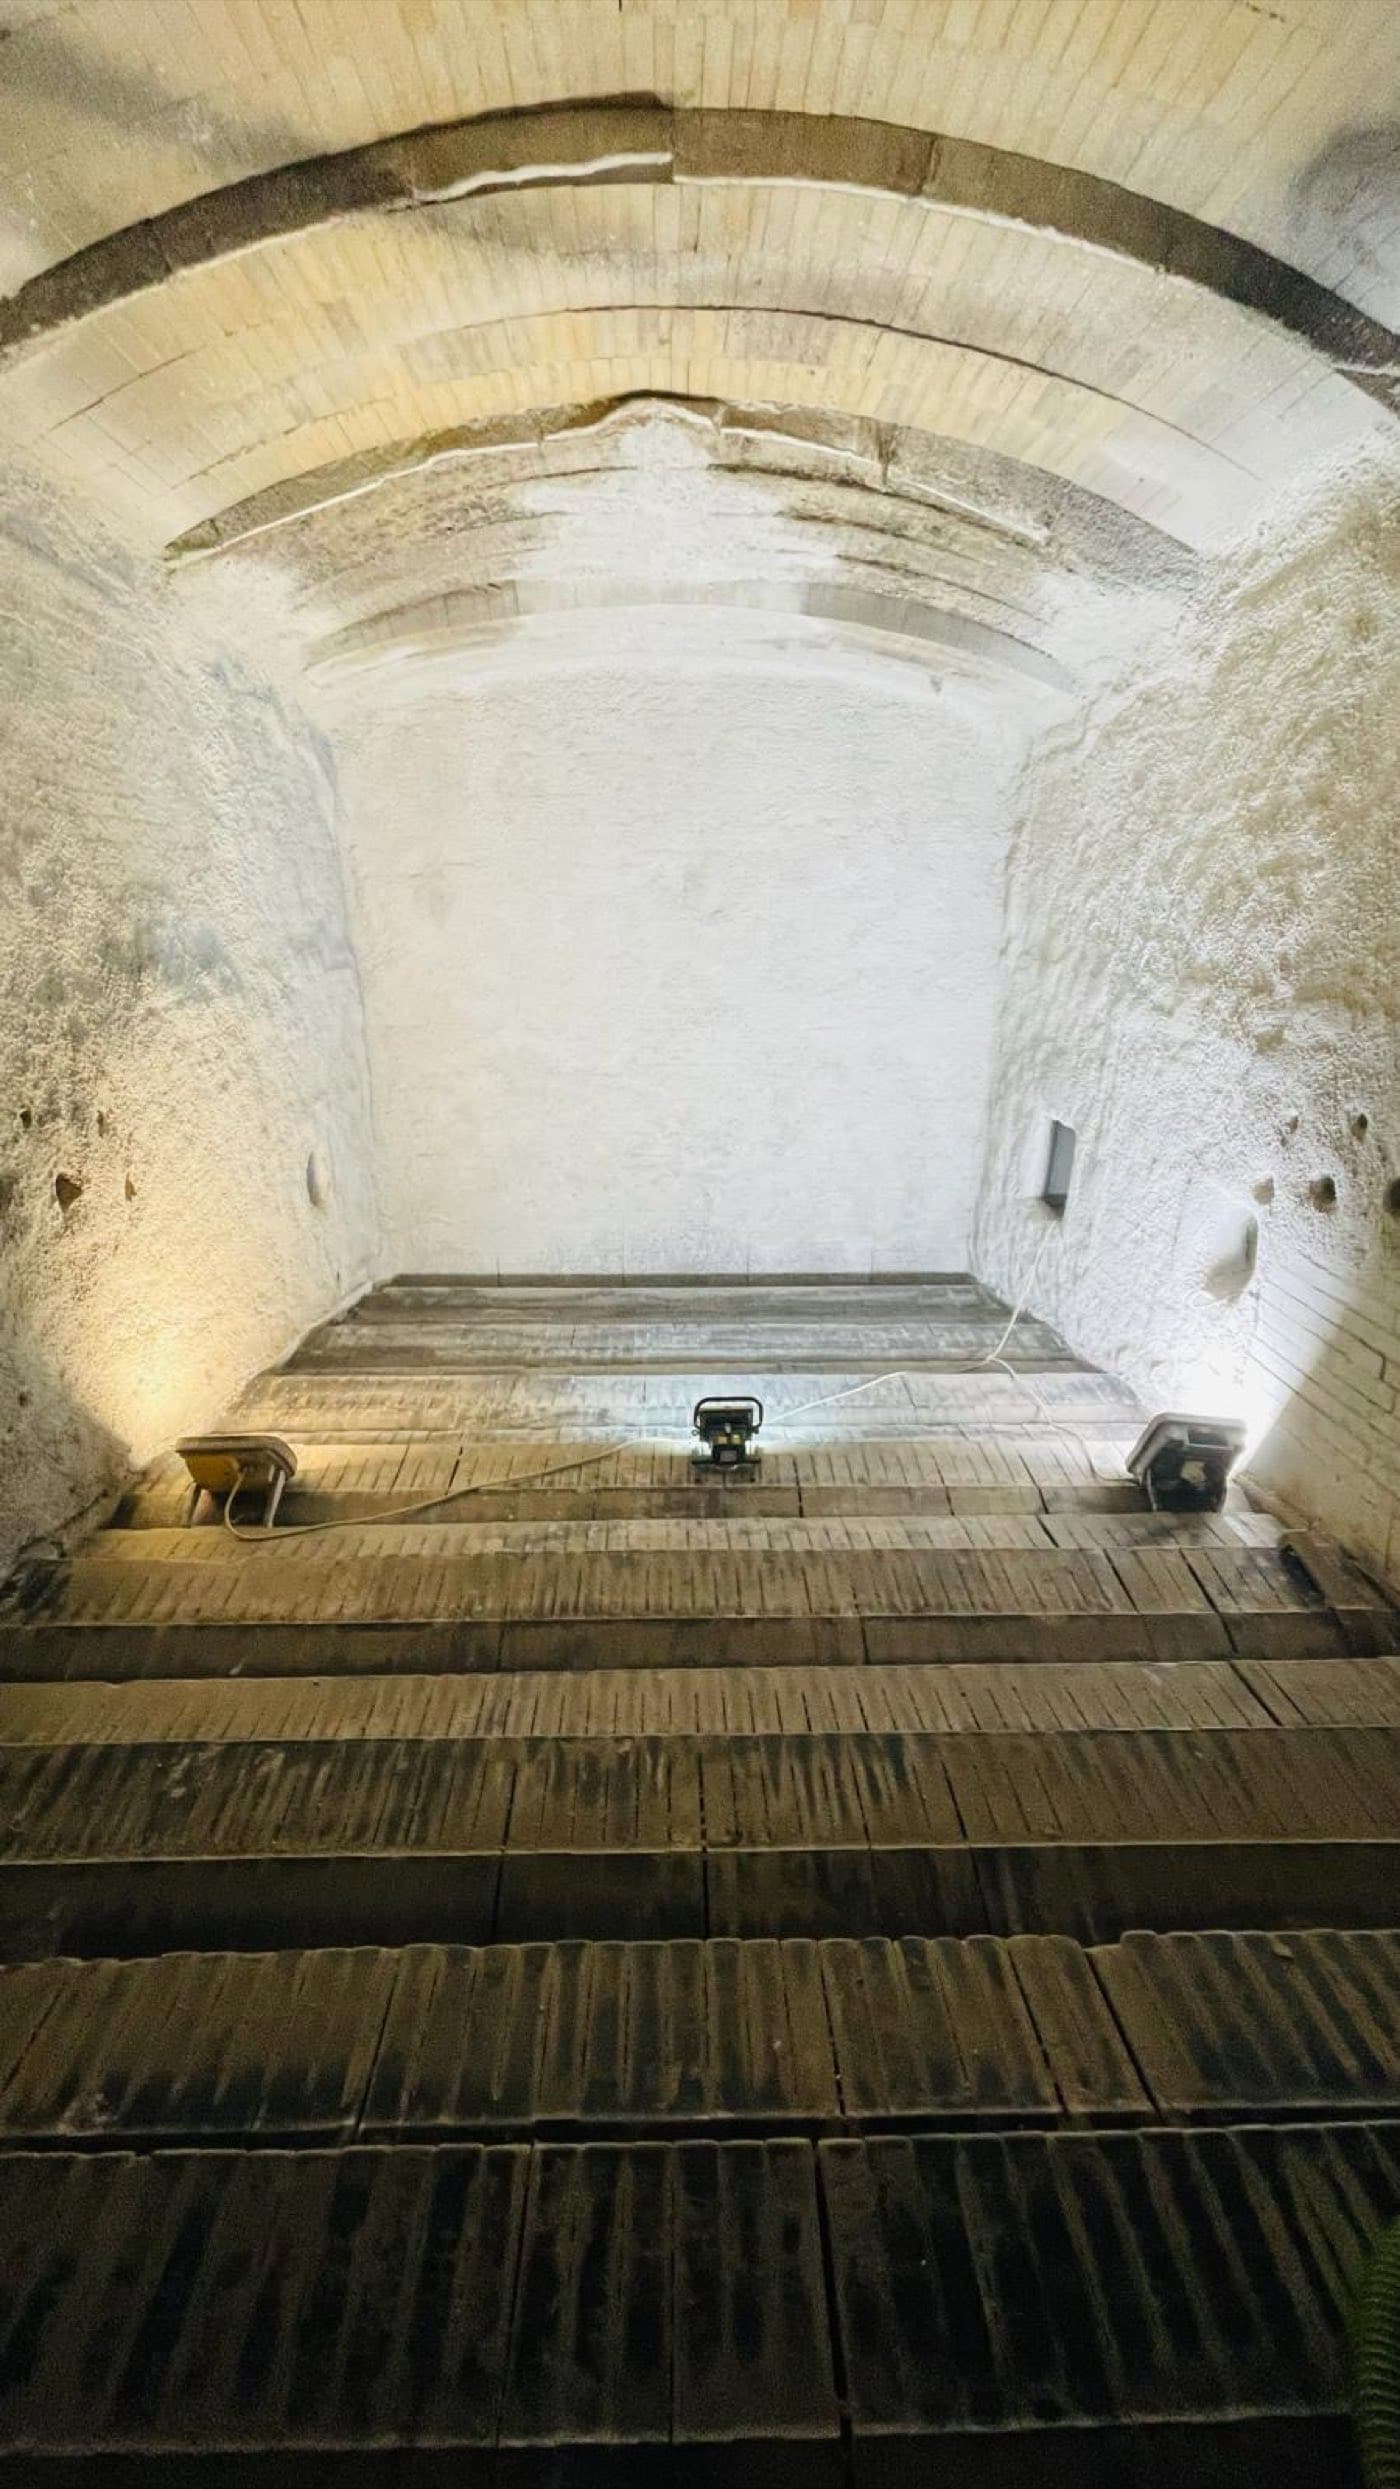
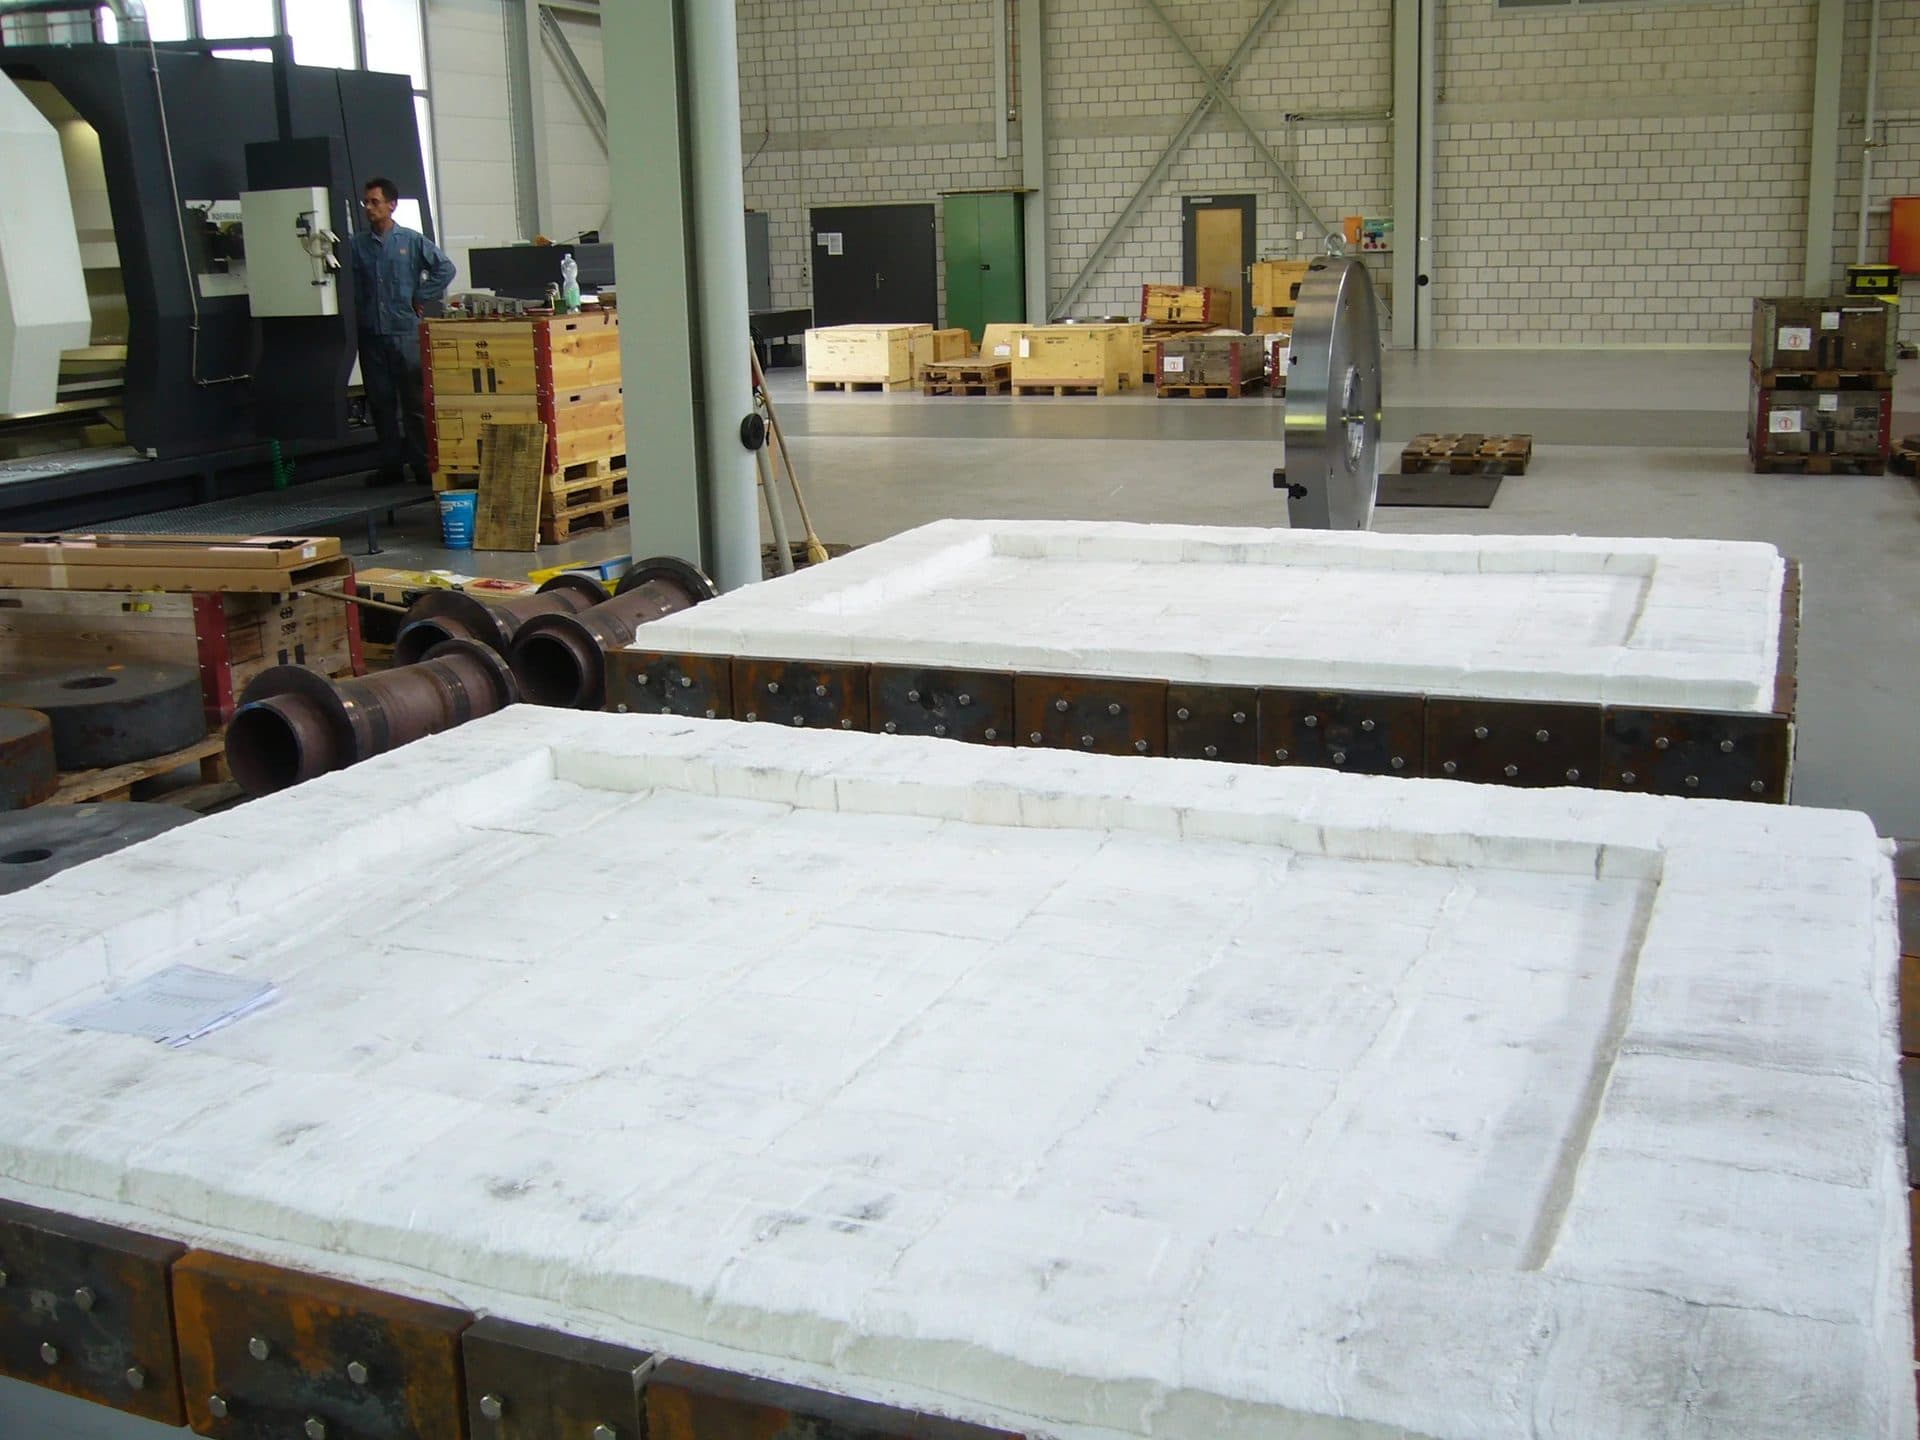
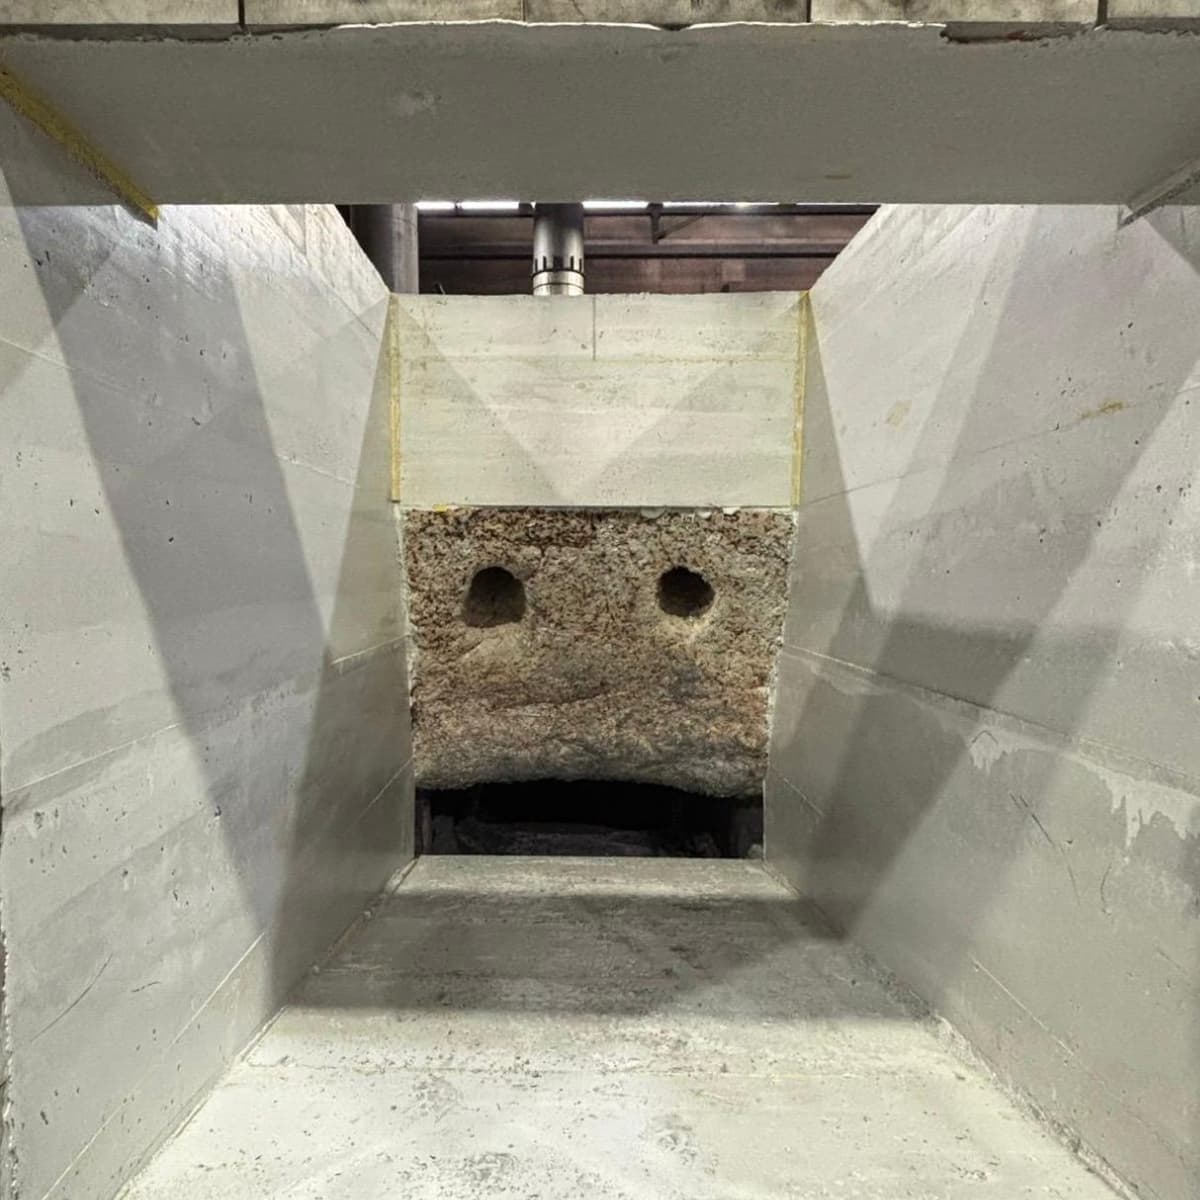
Forno de fusão
Perguntas frequentes
Tudo o que precisa de saber: Forno de fusão
Também lhe poderá interessar.
Tem um projeto em vista?
Novo revestimento, reparação ou emergência: primeiro aconselhamento gratuito e resposta rápida.