Pré-fabricação: o que nasce na oficina não custa paragem
Dentro da janela de paragem cada hora é cara; na oficina nenhuma o é. As peças que se fabricam antes pesam por isso mais na duração de uma paragem do que o número de montadores em obra.
A grandeza escassa numa reparação de forno raramente é o dinheiro e quase nunca o número de pessoas. É a janela de paragem. Cada hora lá dentro custa produção; cada hora cá fora não custa quase nada.
Daí resulta uma alavanca simples que o planeamento costuma ignorar: tudo o que não tenha forçosamente de nascer dentro do forno deveria nascer antes noutro sítio. No nosso caso, na oficina própria em Putzbrunn.
O que se pode pré-fabricar
A fronteira não passa pelo tamanho da peça, mas pela pergunta sobre se ela tem de ligar ao existente.
Blocos e contornos de queimador. Geometricamente exigentes, bem delimitados e independentes do resto da câmara — o caso clássico de peça pré-fabricada.
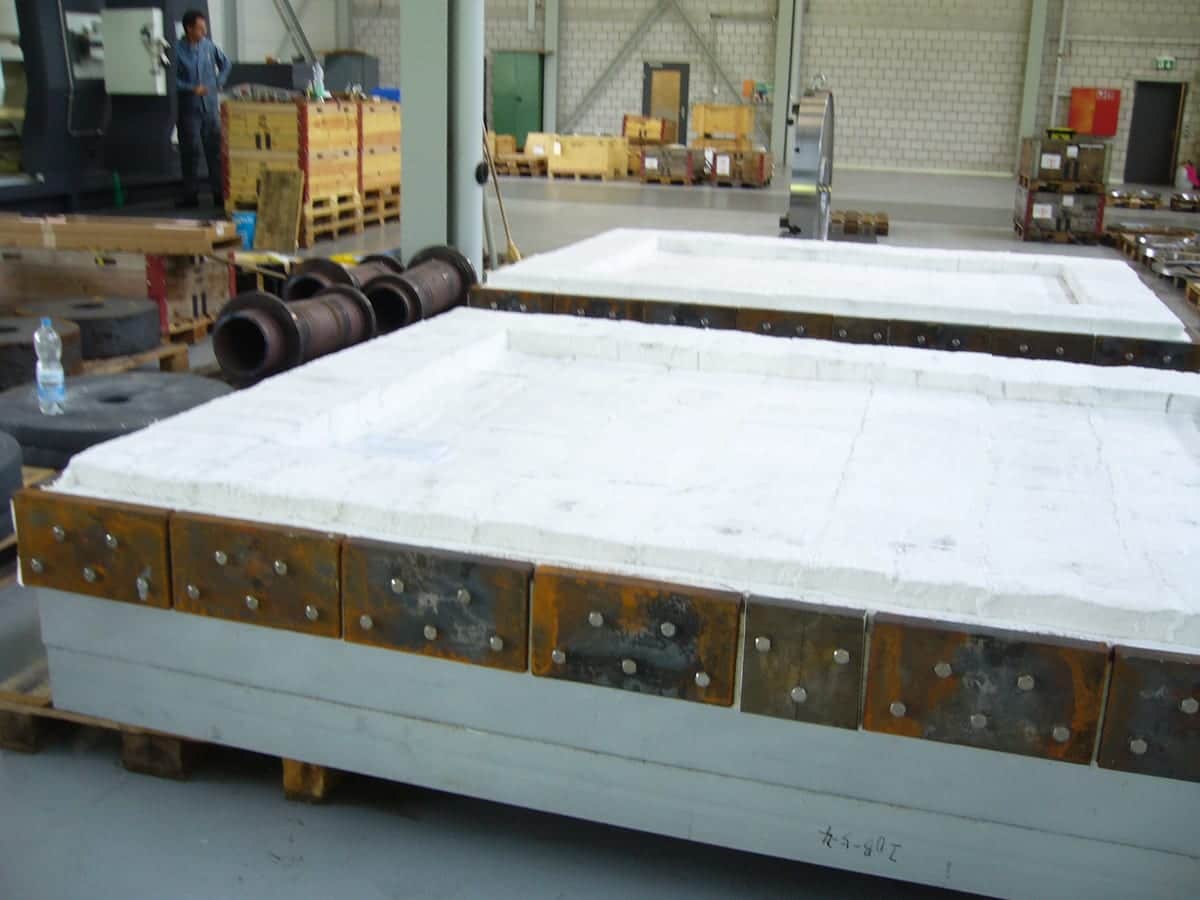
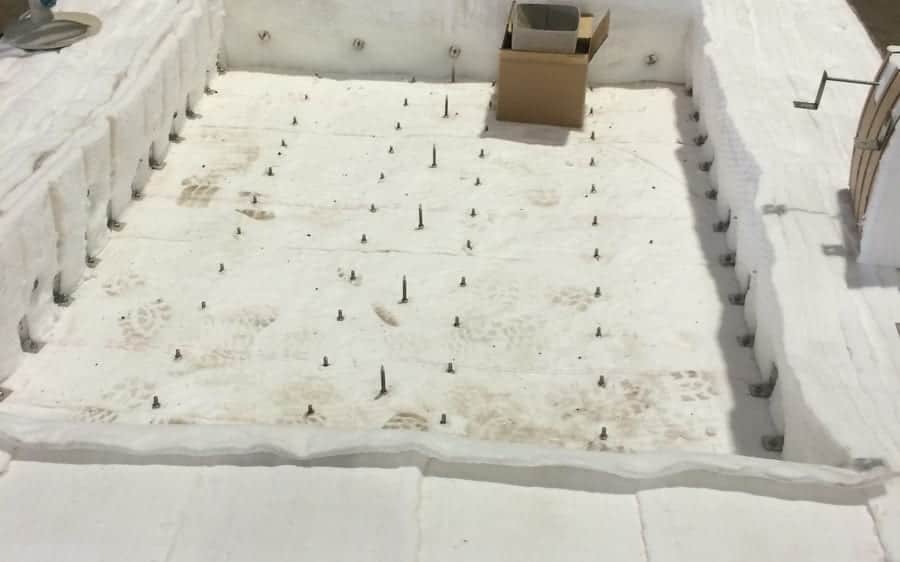
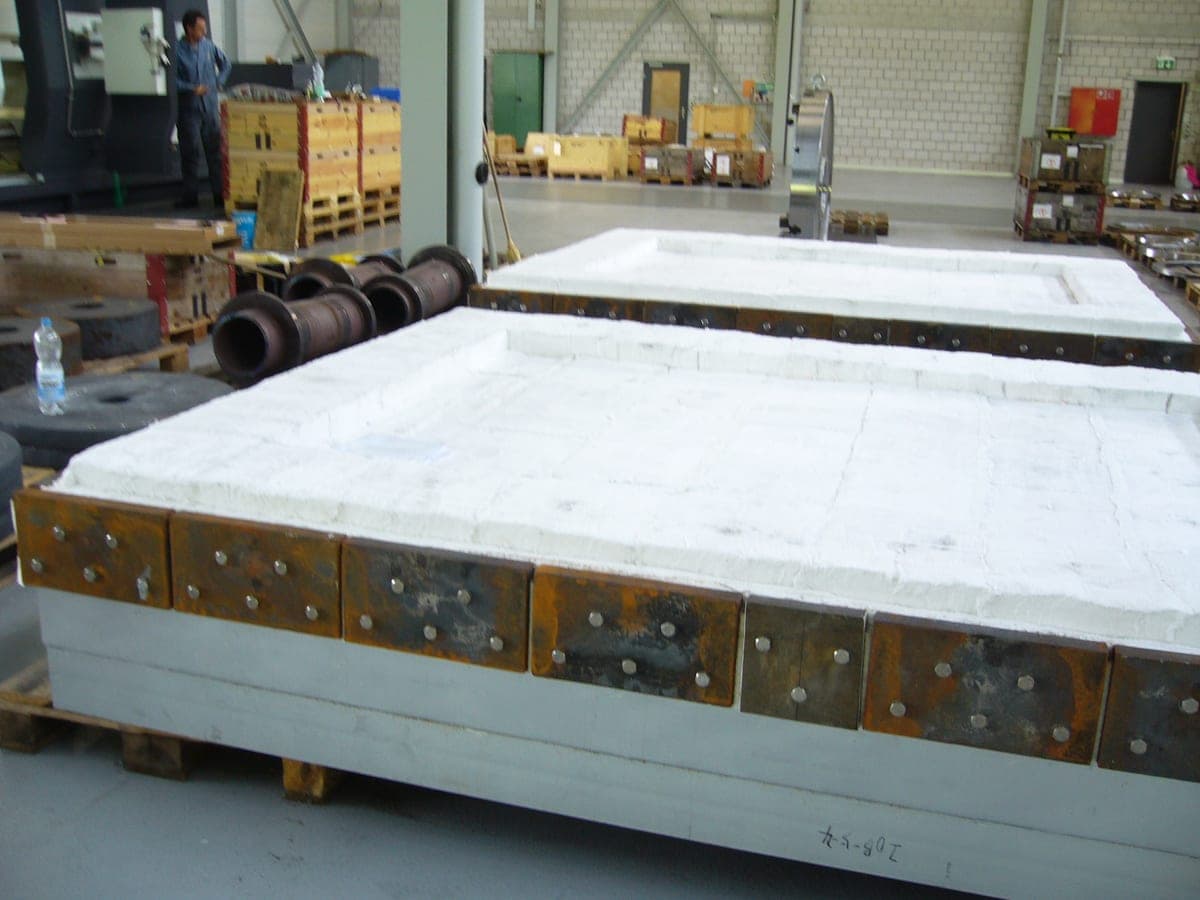
Tampas e exaustores de forno. São de qualquer modo uma peça própria com armação de aço. Revesti-las dentro do forno seria incómodo; na oficina ficam na horizontal e acessíveis.
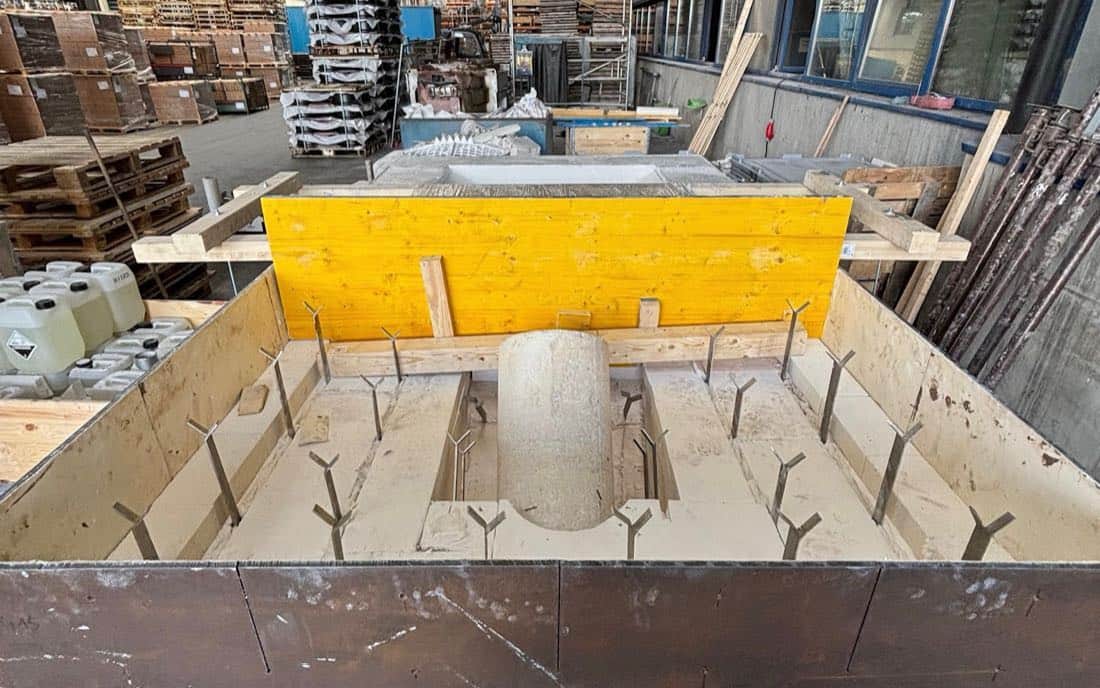
Caleiras, bicas e pontos de transferência. Peças em que o rigor dimensional decide a função e a cofragem pede calma.
Rotores e internos. As peças que rodam ou são movimentadas têm de estar equilibradas e verificadas antes de entrar na instalação.
Em contrapartida, o que liga ao existente — uma superfície de parede, uma soleira, uma junta para a zona vizinha — fica em obra. Uma peça pré-fabricada que tenha de encontrar o antigo em três lados traz mais problemas de ajuste do que tempo poupado.
Porque a oficina é o melhor lugar para betonar
Não por lá trabalharem melhores pessoas, mas porque as condições são melhores — e de cada vez as mesmas.
Dentro de um forno trabalha-se em posições forçadas, com luz variável, com acesso limitado e muitas vezes contra o relógio. Na oficina a peça está à altura de trabalho, a cofragem alinha-se e verifica-se, e se algo não estiver bem descofra-se e refaz-se — sem que uma instalação espere.
A secagem é o verdadeiro ganho
A vantagem de tempo nasce menos na betonagem do que depois. O betão refratário fresco contém água, e o modo como ela sai decide a vida útil.
A curva precisa do seu tempo. Os patamares em torno de 110, 350 e 600 graus não se encurtam sem pôr o revestimento em risco. A água dilata-se enormemente como vapor.
Na oficina decorre em paralelo. Enquanto a peça seca, a instalação continua a trabalhar. Numa paragem, não.
Medida em vez de estimada. Em exploração a secagem faz-se muitas vezes no próprio equipamento. Na oficina uma peça pode ser instrumentada de propósito com termopares e a curva documentada.
O risco fica na oficina. Se algo saltar na secagem é aborrecido — mas não prolonga paragem nenhuma.
É aqui que a pré-fabricação se distingue de simplesmente «trabalhar mais depressa». Não acelera nada. Desloca o passo mais lento para fora da janela em que ele dói.
O que fica para fazer em obra
Assentar, alinhar, ligar, rececionar. É o que uma peça pré-fabricada ainda exige — e isso planeia-se, porque nada disso depende do que a demolição revela.
Desde que o levantamento esteja certo. Uma peça pré-fabricada vale o que valem as medidas segundo as quais foi construída — e essas vêm de um levantamento com o forno frio, não de um desenho antigo. Esse passo não se poupa, e é o único que tem obrigatoriamente de ocorrer no equipamento antes da paragem.
Quando não compensa
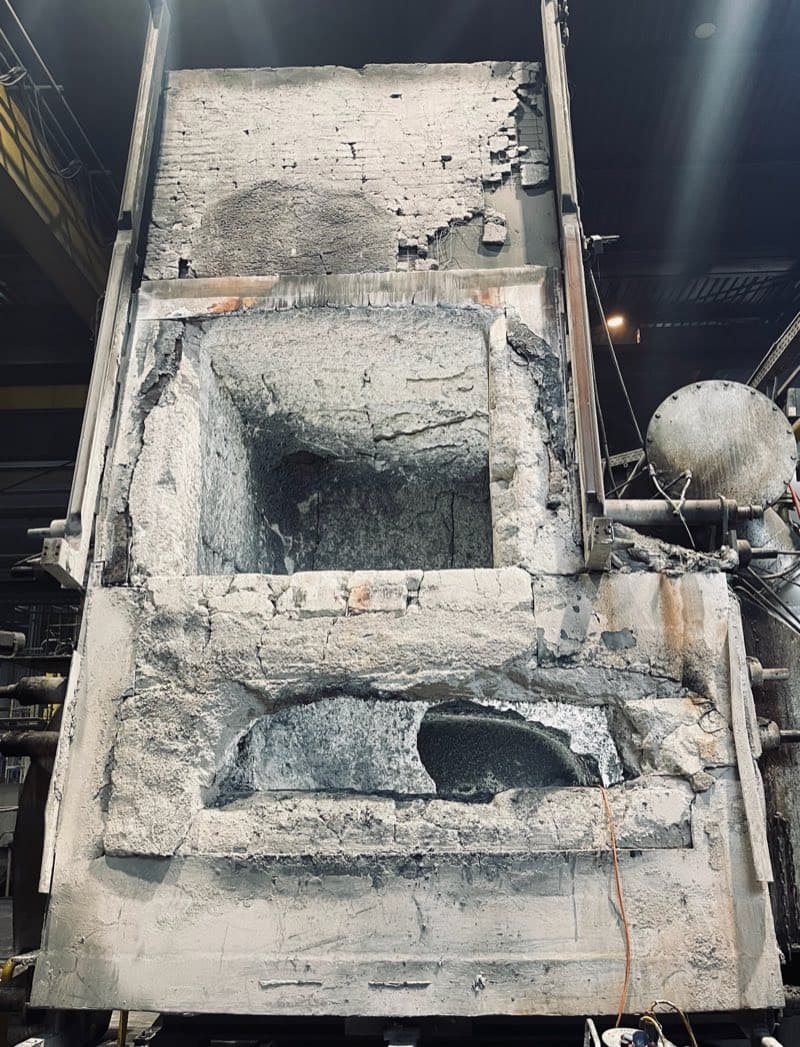
Quando o levantamento é incerto. Um forno cujas medidas interiores se deformaram ao longo das campanhas não dá base fiável. Então cofra-se no local.
Quando a peça liga por vários lados. Quantas mais juntas de ligação, maior o risco de ajuste — a partir de certo ponto, a execução monolítica no local é o caminho mais seguro.
Quando o transporte põe a peça em risco. As peças grandes de parede fina nem sempre aguentam o percurso. O que fissura na estrada não ajuda na paragem.
Quando a janela é ampla de qualquer modo. Numa revisão de várias semanas o ganho de tempo deixa de ser argumento — então só conta a qualidade das condições, e essa continua a ser melhor na oficina.
A decisão não se toma, pois, em bloco, mas peça a peça, e toma-se no planeamento — não quando a instalação já está parada.
Quem planeia a próxima janela de paragem deveria perguntar cedo que peças têm realmente de nascer lá dentro. Costumam ser menos do que a lista da proposta deixa supor.
Todos os PDF desta página são de acesso livre, sem registo. Quem quiser saber quando surge uma nova ficha prática: um e-mail por mês, cancelável a qualquer momento.
PDFFornos com tampa
Pré-fabricar a tampa do forno: oficina em vez de paragem
Porque é que o revestimento da tampa deve ser feito na oficina e porque é o sistema de ancoragem que decide a vida útil.
Só no PDFLista de verificação de 6 pontos, as 3 causas de descolamento precoce, 2 fotos da oficina
Utilizamos cookies e tecnologias semelhantes para garantir o bom funcionamento do nosso website e analisar a utilização dos nossos conteúdos. Nas definições, pode escolher que cookies pretende permitir. Política de privacidade

 PDFFornos com tampa