
 PDFAlle oventypes
Opwarmcurves correct rijden
Waarom de eerste dagen over jaren standtijd beslissen.
Alleen in de PDFVoorbeeldcurves voor stampmassa, gietmassa en steenbekleding met houdpunten en stijgsnelheden
Naar het artikelIn gieterijen houdt een kroes de ene keer 300 smelten en de andere keer 80. Waarom, staat in de bekleding die op dat moment wordt uitgebroken — als iemand kijkt voordat zij in de container belandt.
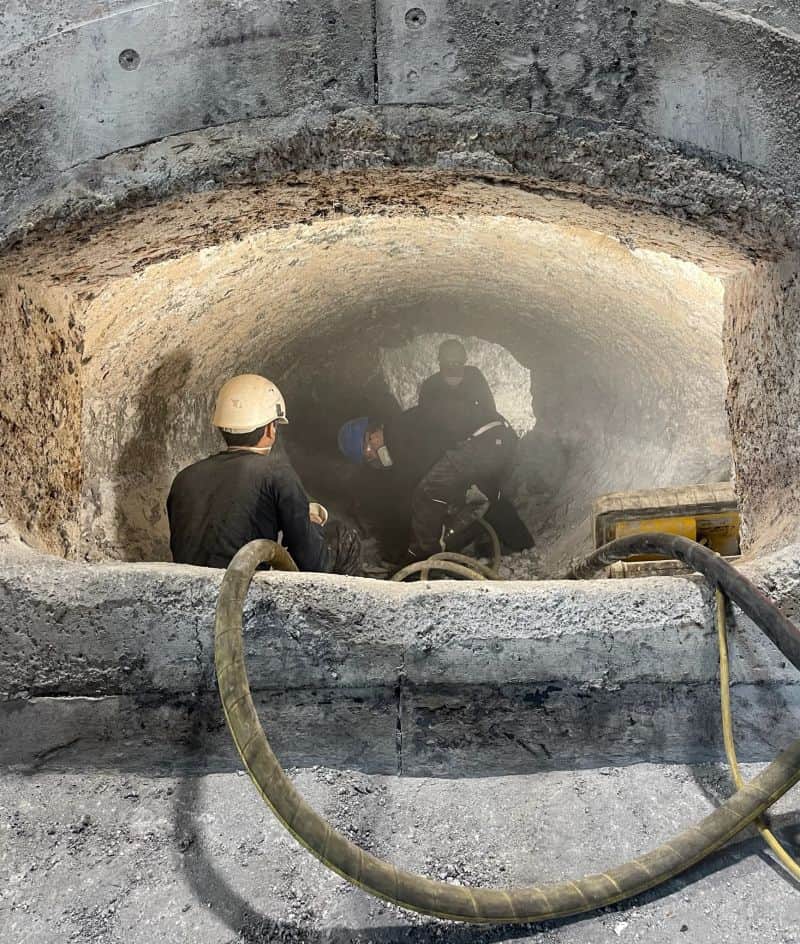
Vier dingen bepalen hoe lang een kroesbekleding het houdt: de massa, de verdichting bij het stampen, de sintercurve bij de eerste brand en de bedrijfsvoering. Wanneer een kroes in plaats van 300 maar 80 smelten haalt, was een van deze vier de oorzaak — en welke, is te zien aan de uitgebroken voering. Daarna niet meer.
Een gestampte massa is na de inbouw overal gelijk. Bij het eerste opstoken vormt zij drie lagen, omdat de temperatuur van binnen naar buiten afneemt: binnen de gesinterde laag, dicht en vast, die in het metaal staat. Daarachter een overgangslaag, aangesinterd maar nog niet doorgebonden. En buiten, aan de spoel, een laag die poederig blijft.
Deze buitenste laag is geen gebrek, maar gewenst. Zij laat zich bij de wissel uitbreken zonder de spoel te beschadigen, en zij remt een scheur die van binnen komt. Een kroes die helemaal is doorgesinterd, heeft deze reserve niet meer.
Meer is er niet nodig: het breukvlak fotograferen, de drie laagdiktes op drie hoogtes meten, het aantal smelten erbij noteren. Na drie campagnes ligt er een vergelijking, en de vraag „materiaal of bedrijfsvoering?” is geen kwestie van mening meer. Zonder deze twintig minuten blijft zij dat — en wordt zij meestal beslist in het voordeel van degene die het hardst argumenteert.
Het antwoord op een te korte standtijd ligt in de uitgebroken voering. Het ligt daar echter alleen tot de container wordt opgehaald.
Inductiekroes · Laagopbouw
Een gestampte massa is na het aanbrengen overal gelijk. Bij het sinteren vormt zij drie lagen, omdat de temperatuur van binnen naar buiten afneemt. De kroes is voor driekwart opengesneden: op de snijkant liggen de drie banden boven elkaar, en je ziet dat ze over de hoogte verschillend dik zijn. Precies dat lees je bij het uitbreken af om te bepalen of materiaal of bedrijfsvoering de standtijd heeft gekost.
Het model toont de verhoudingen, geen millimeters: de absolute diktes hangen af van kroesgrootte en massa — het gaat erom hoe de drie banden zich tot elkaar verhouden en hoe gelijkmatig ze over omtrek en hoogte liggen.
Model wordt geladen …
Slepen om te draaien · Scrollen om binnen te kijken
Alle PDF's op deze pagina zijn vrij, zonder aanmelding. Wie wil weten wanneer er een nieuw blad bij komt: één mail per maand, altijd opzegbaar.
PDFAlle oventypesWaarom de eerste dagen over jaren standtijd beslissen.
 PDFAlle oventypes
Symptoom, oorzaak en handelingsbehoefte naast elkaar.
 PDFAlle oventypes
Wanneer een gerichte reparatie volstaat — en bij welke drie bevindingen alleen nog een herbekleding standhoudt.
Meer praktijk uit onze projecten
Elke week nieuwe inzichten van de bouwplaats – schadebeelden, bekledingen en praktische kennis van vuurvaste materialen.
Dan praten we over uw oven: bevinding, bekleding of onderhoud tijdens bedrijf. Kosteloos eerste advies, snelle terugkoppeling.
Uw privacy is belangrijk voor ons.
Wij gebruiken cookies en vergelijkbare technologieën zodat onze website correct functioneert en om het gebruik van onze inhoud te analyseren. In de instellingen kunt u kiezen welke cookies u wilt toestaan. Privacyverklaring