Four de coulée basse pression : regarnir dans les règles
Lorsque l'ancien garnissage d'un four de coulée basse pression ne tient plus, rapiécer ne sert à rien. L'article montre comment se déroule un regarnissage complet en atelier, de la démolition aux parois coulées, à l'isolation et à la sole, jusqu'au couvercle et à la courbe de montée en température, et à quoi l'on reconnaît une exécution de qualité.
Un four de coulée basse pression n'est pas un four de fusion avec couvercle, mais un four fermé qui fonctionne avec une pression de gaz. Au-dessus du bain d'aluminium règne une légère surpression de gaz qui pousse le métal liquide par le bas, à travers le tube de montée, dans la coquille. Le garnissage réfractaire doit donc remplir deux fonctions : résister au métal liquide et faire partie d'un système étanche. Tant qu'il n'est usé qu'à quelques endroits, une remise en état suffit souvent. Mais lorsque l'ancien garnissage est éclaté à de nombreux endroits, que l'aluminium a pénétré dans la paroi et que plus personne ne peut dire ce qui tient encore derrière, il ne reste que le regarnissage complet.
La démarche décrite ci-dessous s'appuie sur deux fours de coulée basse pression que SBS Refractory Service a remis en état en 2026 : une révision générale en été et un regarnissage complet en novembre, pour deux clients différents. Elle décrit ce qui a fait ses preuves, et où naissent la plupart des erreurs.
1. Évaluer l'état sans complaisance
Au départ se pose la question de savoir si une réparation ponctuelle a encore un sens. Trois constats plaident surtout contre une réparation partielle : l'aluminium a pénétré profondément dans la couche de travail, voire jusque dans l'isolation ; des fissures traversent toute la paroi ; ou l'isolation située derrière est devenue friable et humide. Dans les trois cas, la masse neuve reposerait sur un support qui ne tient plus. Pour un four qui travaille sous pression s'ajoute un point : chaque joint entre l'ancien et le neuf est un chemin possible pour le métal liquide et le gaz.
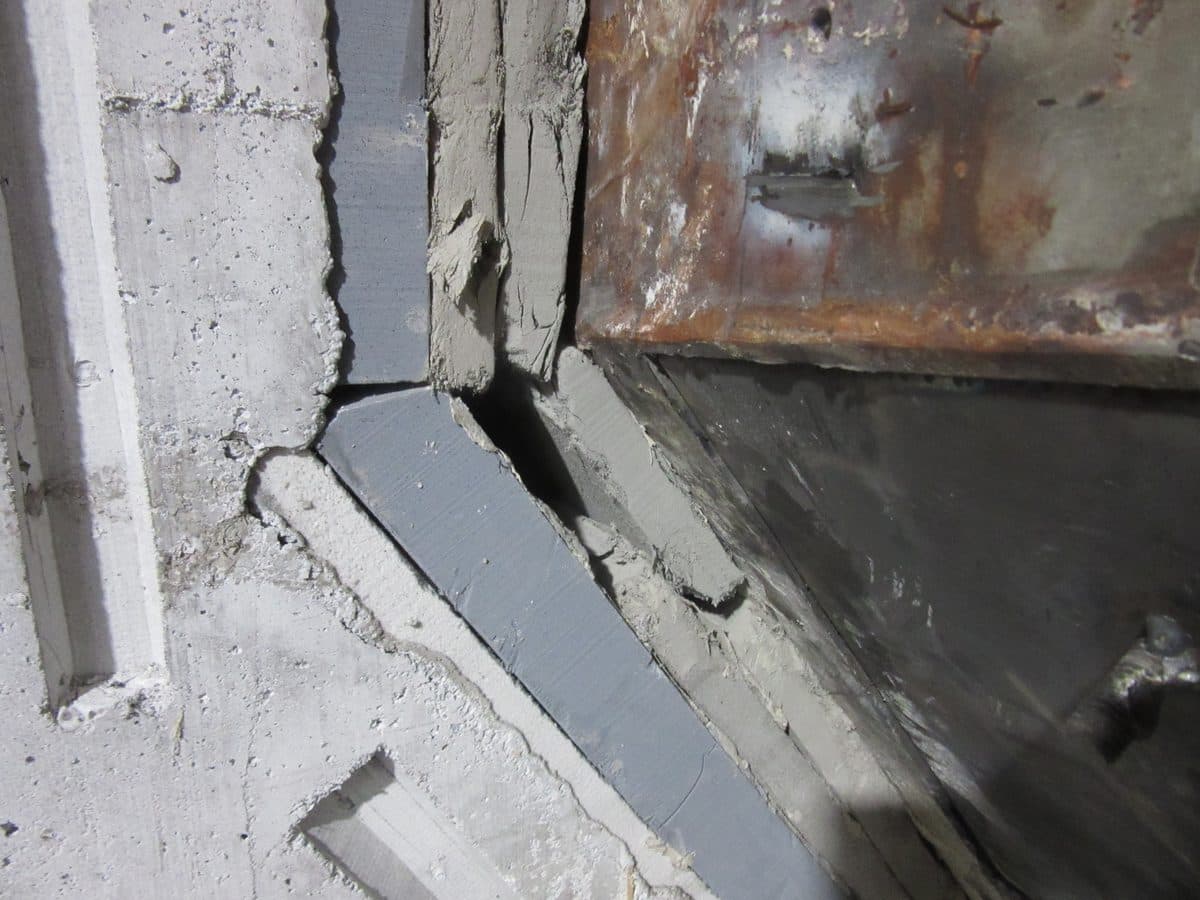
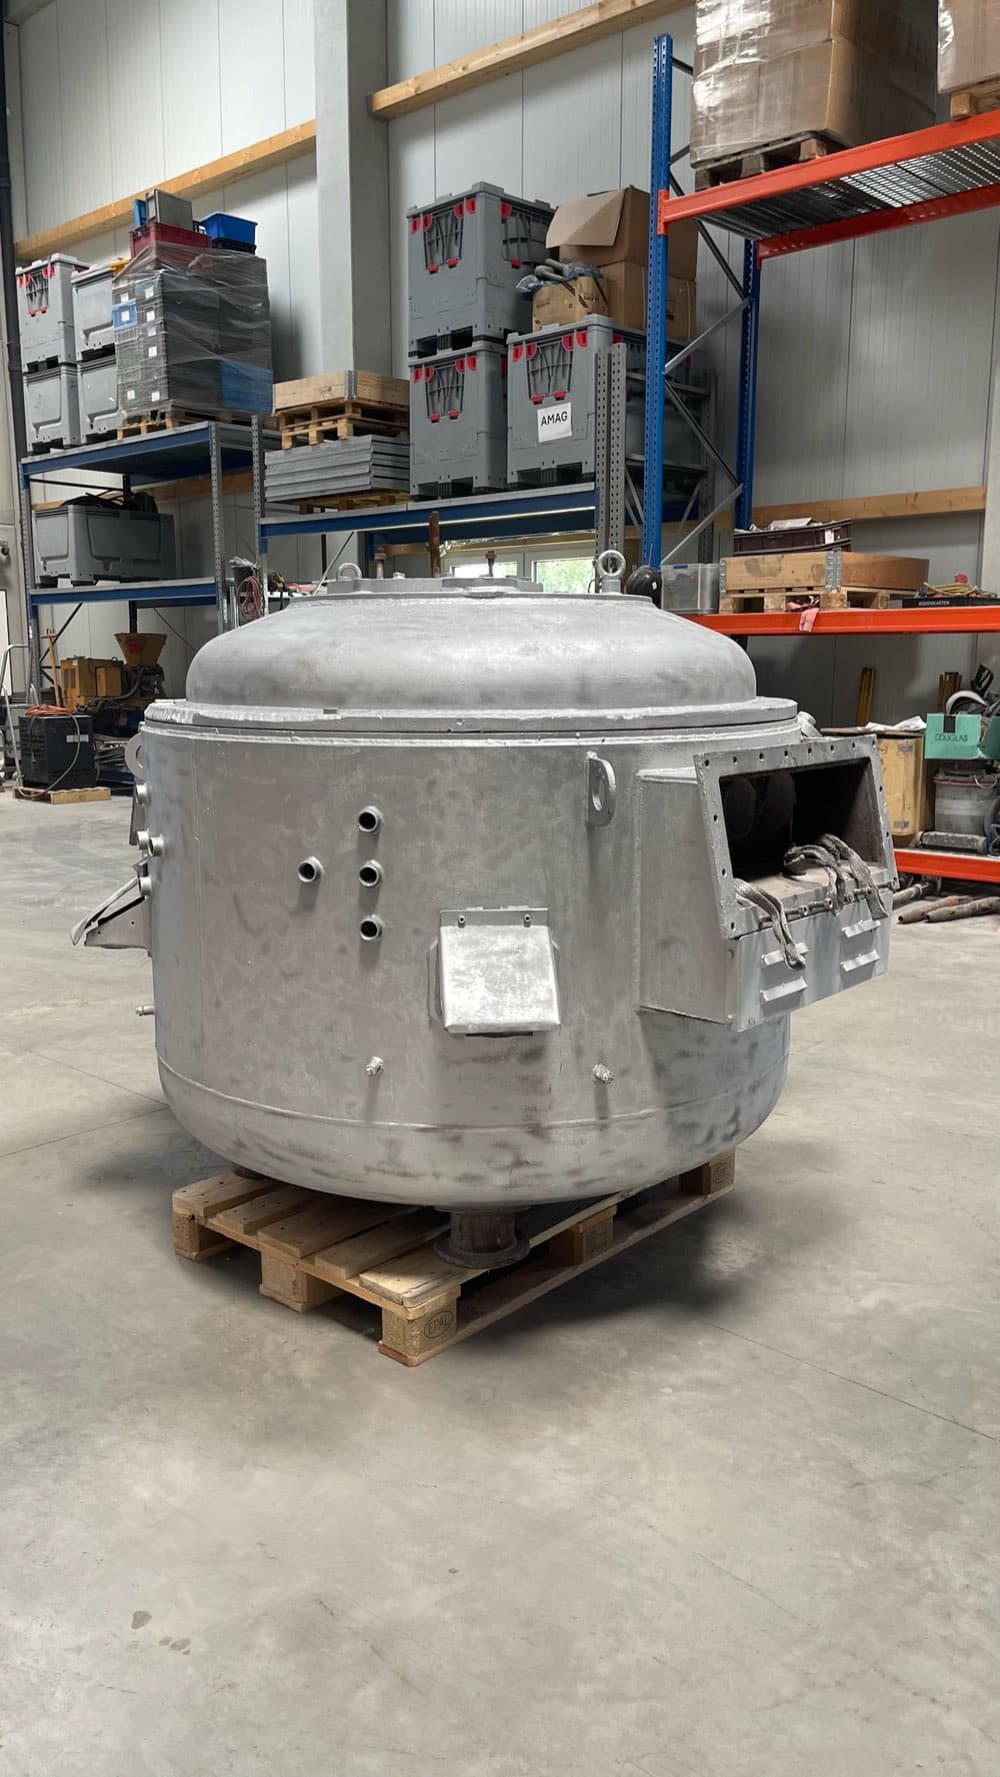
Situation de départ du regarnissage de novembre : ancien garnissage éclaté à de nombreux endroits
2. Démolir jusqu'à l'acier et contrôler l'enveloppe
Un regarnissage complet commence par la démolition intégrale jusqu'à l'enveloppe en acier. C'est seulement alors que l'enveloppe peut être évaluée : est-elle déformée, les brides et les surfaces d'étanchéité sont-elles planes, des soudures sont-elles fissurées, des foyers de corrosion se sont-ils formés ? Ce qui est négligé à ce stade se manifeste plus tard par une fuite que le garnissage réfractaire ne peut pas compenser. L'enveloppe est nettoyée et les dommages de la charpente métallique sont réparés avant la pose de la première couche.
3. Poser d'abord correctement l'isolation
Derrière la couche de travail se trouve l'isolation ; dans le projet de novembre, elle a été réalisée en briques isolantes sur toute la hauteur de la paroi. Elle détermine la quantité d'énergie que consomme le four en maintien et la température atteinte par l'enveloppe. Les briques sont posées jointives, à joints décalés, à sec ou avec un joint de mortier mince selon le système, afin qu'aucun pont thermique continu ne se forme. Dans la zone du métal liquide, l'isolation doit être entièrement recouverte par la couche de travail : les briques isolantes sont légères et poreuses et ne résistent pas à l'aluminium liquide.
4. Couler la chambre de bain au lieu de la maçonner
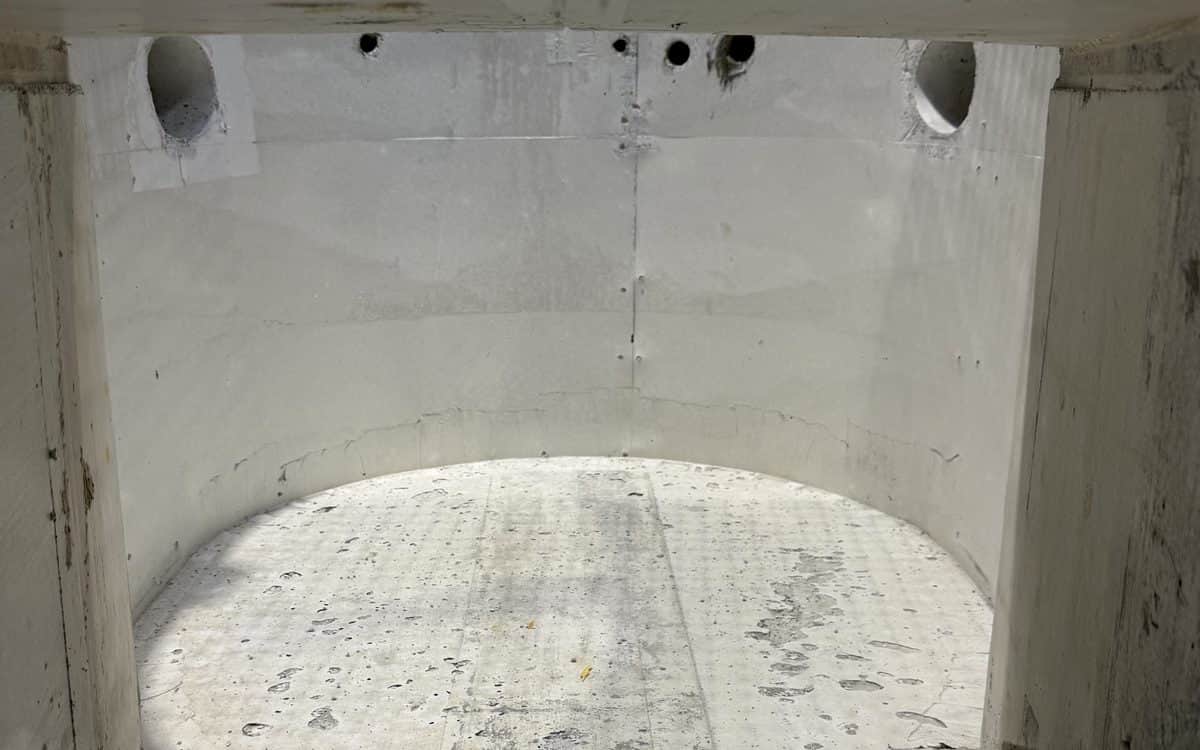
Pour les parois de la chambre de bain, la mise en œuvre monolithique a fait ses preuves. La chambre est ronde et comporte des percées et une ouverture de chargement ; maçonnée, elle compterait de nombreux joints et pièces d'ajustage découpées, c'est-à-dire précisément les endroits où l'aluminium attaque en premier. Le coulage se fait dans un coffrage aux cotes exactes, les percées étant réservées en même temps. Au contact du métal liquide, il convient d'utiliser des masses peu mouillées par l'aluminium, qui s'opposent ainsi à l'infiltration et à la formation de corindon.
Doser l'eau de gâchage, ne pas l'ajouter au jugé : un peu d'eau au-delà de la valeur du fabricant suffit à rendre le béton plus poreux et moins résistant.
Couler d'un seul tenant et compacter soigneusement, afin d'éviter joints froids et nids de cailloux.
Ne décoffrer qu'après le temps de prise indiqué par le fabricant et surveiller la température pendant la prise.
Après le décoffrage, mesurer et documenter les épaisseurs de paroi et les cotes des réservations.
Pour les fours basse pression et les fours doseurs, les fabricants proposent aussi des garnissages en pièces préfabriquées précuites. Leur avantage est un séchage court, car la majeure partie de l'eau a déjà été éliminée en usine. En contrepartie, une structure en pièces préfabriquées présente des joints d'about qu'il faut remplir et étancher, et elle ne convient qu'à des corps de four aux dimensions connues. Pour un four ancien avec ses propres percées et une enveloppe déformée, le coulage en coffrage est généralement la solution la plus adaptable, à condition de prendre au sérieux le séchage et la montée en température.
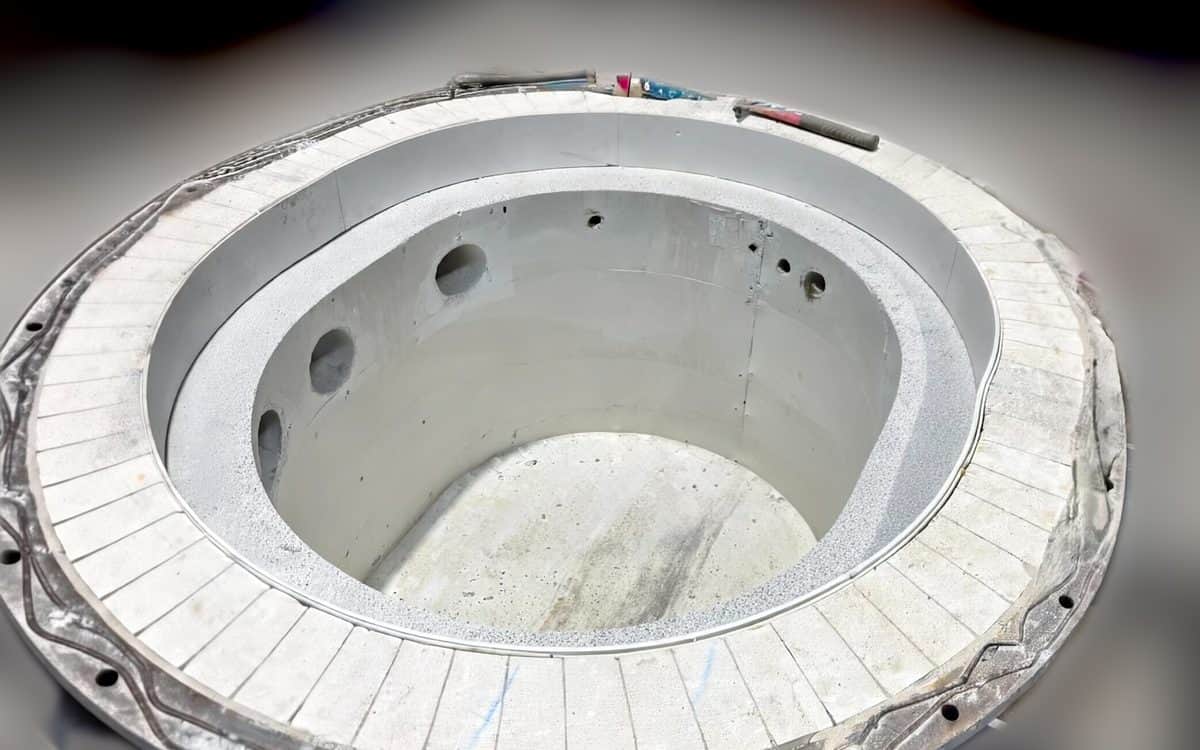
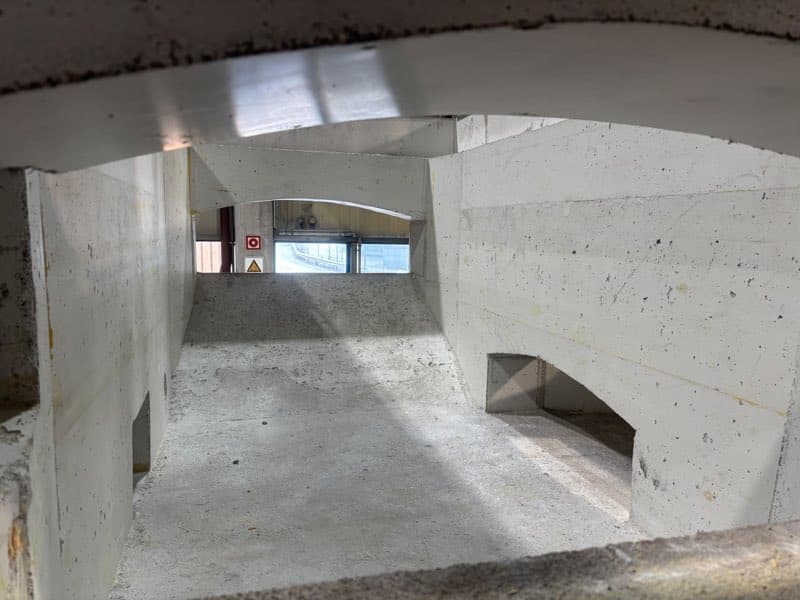
Paroi coulée avec percées réservées, en dessous la nouvelle sole
5. La sole : béton bicomposant
La sole porte la charge du bain, et elle est raclée lors du nettoyage. Dans le projet de novembre, elle a été coulée avec un béton bicomposant spécial. Avec ce type de système, les deux composants sont livrés séparément et ne sont mélangés qu'immédiatement avant la mise en œuvre. La proportion du mélange est imposée et le temps d'utilisation limité. C'est pourquoi on planifie à l'avance quelle quantité peut être mise en place en combien de temps, et le matériau n'est gâché que lorsque le support et l'outillage sont prêts.
6. Couvercle, traversées et surfaces d'étanchéité
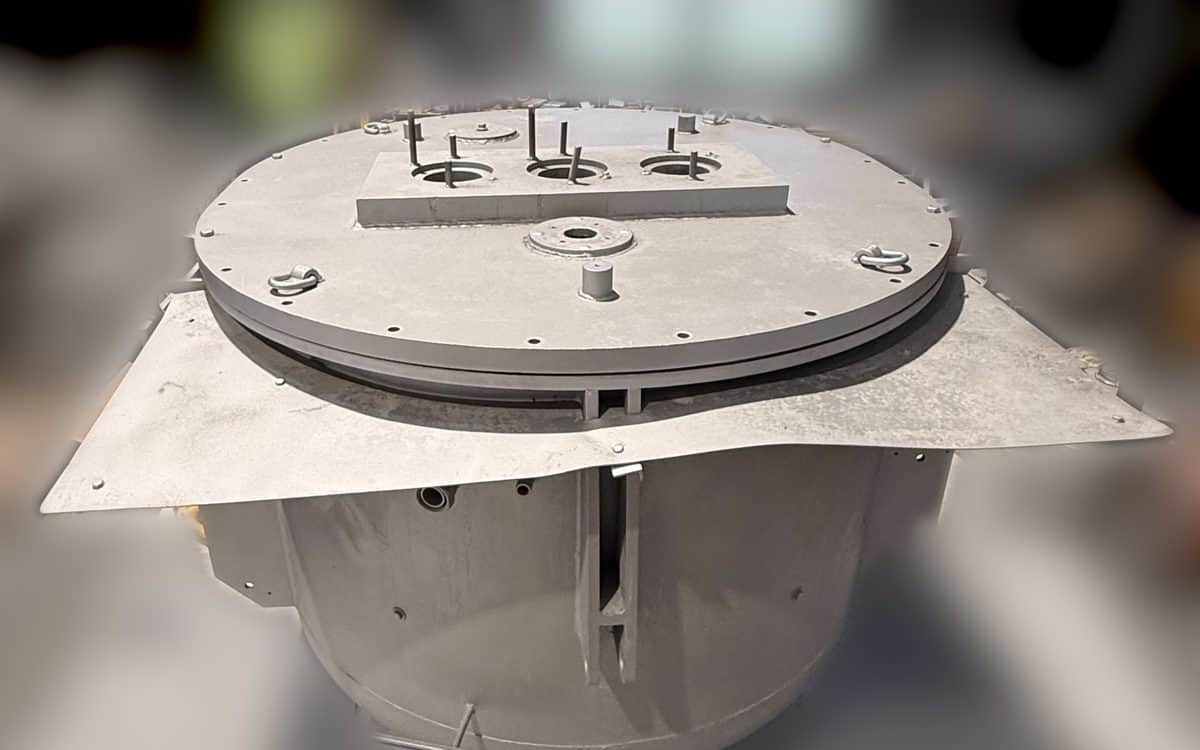
Au bout du compte, le four doit de nouveau fermer de façon étanche. Le couvercle, les traversées et les surfaces d'étanchéité sont remis en état, le siège du tube de montée réalisé aux cotes et étanche. Le tube de montée est l'un des composants les plus sollicités du four, et toute fuite au couvercle perturbe la régulation de pression et donc le remplissage du moule. Ces travaux font partie du regarnissage, même s'il ne s'agit pas de travaux réfractaires au sens strict. Avant la mise en service, l'étanchéité du corps de four fermé doit être contrôlée et le résultat consigné, car l'étanchéité ne s'évalue pas à l'œil. Qui se charge du contrôle est fixé au préalable ; dans le projet de novembre, le client l'a réalisé lui-même.
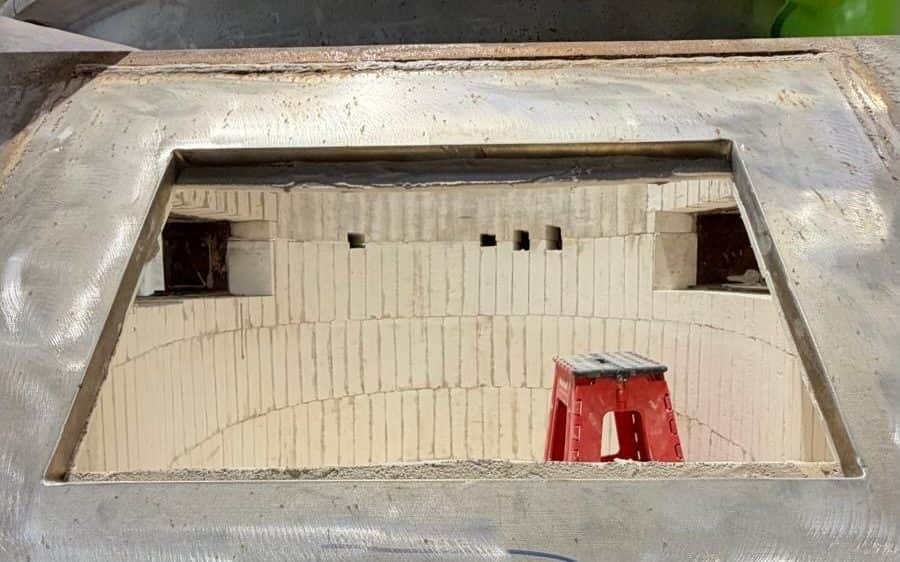
Couvercle avec traversées après la remise en état
7. Sécher et monter en température selon une courbe
Un béton réfractaire fraîchement coulé contient de l'eau qui doit s'échapper lors de la première montée en température. Si cela va trop vite, une pression de vapeur se forme dans la structure et le garnissage peut s'écailler. La première montée en température suit donc une courbe avec paliers, établie en fonction des masses utilisées et de l'épaisseur de paroi. Elle est convenue avec l'exploitant et fait partie de la documentation du four, au même titre que les matériaux, les lots et les cotes.
La décision la plus importante se prend au début : un regarnissage complet est rentable s'il est mené jusqu'au bout. Démolir entièrement, contrôler l'enveloppe et couler la chambre de bain sans joints de briques, c'est obtenir un four dont on connaît l'état, au lieu d'un rapiéçage dont les points faibles n'apparaissent qu'en exploitation.
À quoi l'on reconnaît un bon regarnissage
La démolition va jusqu'à l'acier, et l'enveloppe est contrôlée avant le regarnissage.
Dans la zone du métal liquide, l'isolation est entièrement recouverte par la couche de travail, et ses joints sont décalés.
La chambre de bain est coulée sans joints de briques, les percées sont réservées au lieu d'être percées après coup.
Pour la sole et le contact avec le métal liquide, les matériaux choisis correspondent aux sollicitations.
Couvercle, surfaces d'étanchéité et siège du tube de montée font partie de la commande, et il est établi qui contrôle l'étanchéité avant la mise en service.
Il existe une courbe de montée en température et une documentation avec matériaux, cotes et photos.
En un coup d'œil
Système fermé
Le garnissage fait partie d'un four étanche, pas seulement d'une protection thermique
Jusqu'à l'acier
démolition lorsque l'ancien garnissage ne tient plus
Sans joints de briques
chambre de bain coulée au lieu de pièces d'ajustage maçonnées
Recevoir automatiquement les nouvelles fiches pratiques
Tous les PDF de cette page sont libres, sans inscription. Pour être informé dès qu'une nouvelle fiche paraît : un e-mail par mois, désinscription à tout moment.
PDFTous types de fours
Bien conduire les courbes de montée en température
Pourquoi les premiers jours décident d'années de durée de vie.
Uniquement dans le PDFCourbes types pour pisé, béton coulé et garnissage en briques, avec paliers et vitesses de montée
Nous utilisons des cookies et des technologies similaires afin d'assurer le bon fonctionnement de notre site web et d'analyser l'utilisation de nos contenus. Dans les paramètres, vous pouvez choisir les cookies que vous souhaitez autoriser. Politique de confidentialité

 PDFTous types de fours