
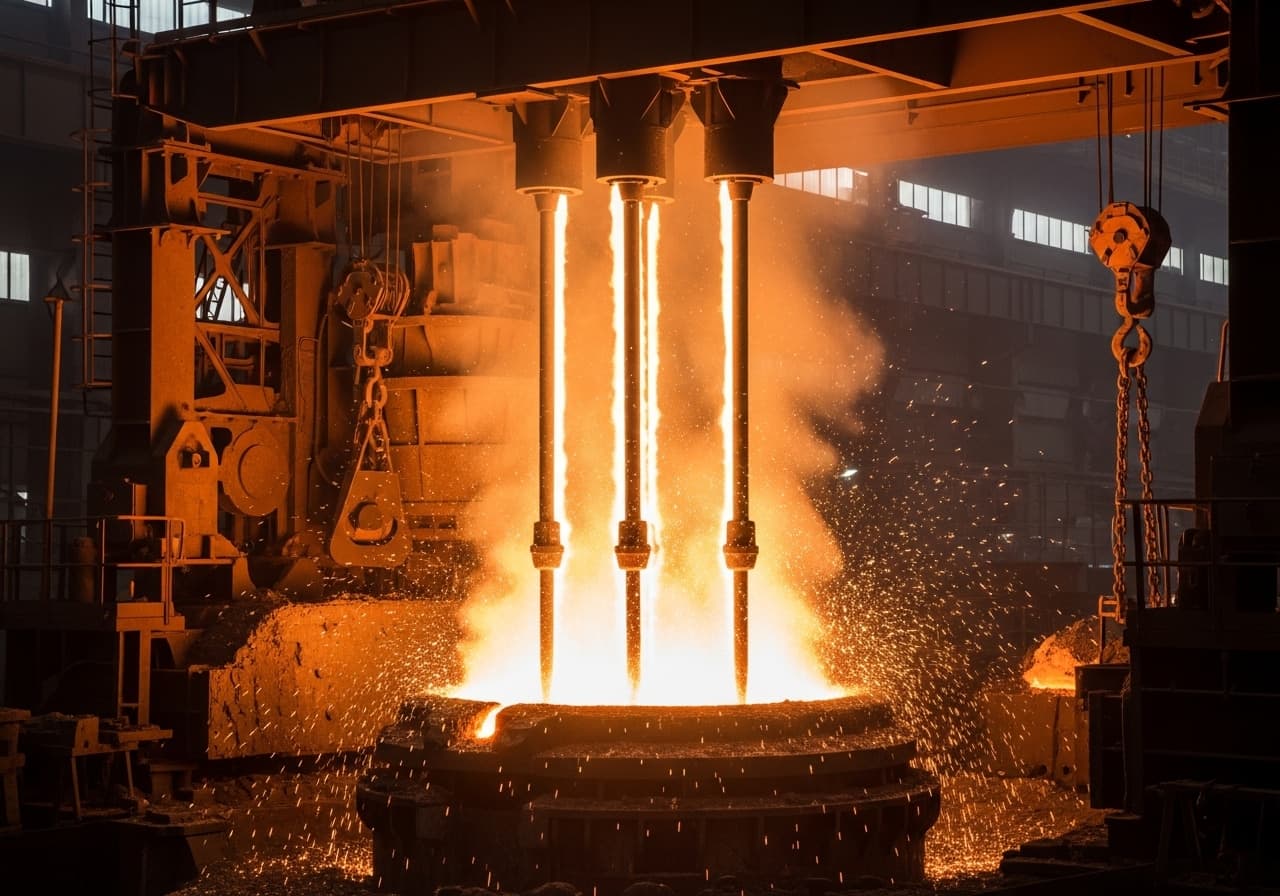
Elektrická oblouková pec
Žáruvzdorné vyzdívky a údržba elektrických obloukových pecí pro výrobu oceli ze šrotu.
Přehled profilu pece.
Nádoba pece
Válcová ocelová skříň s vnitřní žáruvzdornou vyzdívkou z cihel MgO-C. Typické tloušťky stěny činí 300–500 mm v pracovní oblasti. Vyzdívka je po zónách optimalizována na různá namáhání.
Stěnové panely
Vodou chlazené měděné panely v horní části nádoby nad struskovou linií. Chrání ocelovou konstrukci před přehřátím a snižují spotřebu žáruvzdorných materiálů v horní části pece.
Dno pece
Monolitická nístěj z magnezitové dusací nebo vibrační hmoty. Dno je nejvíce namáhanou oblastí a pravidelně se opravuje záplatovou hmotou.
Odpichový výřez
Boční odpichový kanál pro odpich oceli bez strusky. Vyzděn vysoce otěruvzdornými cihlami MgO-C a speciálními tvarovkami pro geometrii výřezu.
Víko
Vodou chlazené víko pece s průchodkami elektrod. Obsahuje žáruvzdorné vložky v oblasti otvorů pro elektrody a delta prostor.
Struskové dveře
Otvor pro stahování strusky a odběr vzorků. Žáruvzdorně vyzděn a mechanicky silně namáhán manipulací se struskovými nástroji.
Maximální odolnost proti strusce pro elektrickou výrobu oceli.
Elektrická oblouková pec (EAF) je ústředním tavicím agregátem výroby elektrooceli a umožňuje výrobu oceli ze šrotu pomocí elektrické energie. Teploty až 1 800 °C, agresivní strusky s obsahem FeO a extrémní tepelné střídavé zatížení dané zavážecím cyklem kladou na žáruvzdornou vyzdívku nejvyšší nároky. SBS Refractory Service GmbH má desítky let zkušeností s vyzdívkami a údržbou elektrických obloukových pecí v celé Evropě.
Volba správných žáruvzdorných materiálů rozhoduje o dostupnosti pece i o hospodárnosti provozu. Ve stěnové oblasti nasazujeme osvědčené cihly MgO-C s optimalizovaným obsahem uhlíku, pro nístěj používáme kvalitní magnezitové dusací hmoty. Každá vyzdívka je přesně sladěna s chemismem strusky, elektrodovým okruhem a konkrétním způsobem provozu dané EAF — pro maximální životnost při minimálních nákladech na tunu oceli.
Ať jde o kompletní novou vyzdívku, nebo o částečnou opravu dna pece: naše zkušené montážní týmy pracují nepřetržitě za nejpřísnějších bezpečnostních opatření. Od strojního vybourání přes materiálovou logistiku až po řízený ohřev přebírá SBS odpovědnost za celý projekt. Laserové zaměření a termografické analýzy umožňují přesnou prognózu opotřebení a předvídavé plánování údržby.
Typické problémy: Elektrická oblouková pec.
Tato zatížení určují volbu materiálu a konstrukci žáruvzdorné vyzdívky.
Extrémní koroze struskou
Strusky elektrických pecí bohaté na FeO chemicky napadají vyzdívku MgO-C. Zejména v oblasti struskové linie a u odpichového výřezu dochází k silnému úbytku materiálu, který omezuje kampaň pece.
Tepelné střídavé zatížení
Každý zavážecí cyklus vytváří ve vyzdívce enormní teplotní gradienty. Střídání zavážení šrotu a obloukového provozu způsobuje pnutí z teplotního šoku, která vedou k odprýskávání a vzniku trhlin.
Sálání oblouku a eroze
Elektrický oblouk vytváří lokální teploty přes 3 500 °C. Intenzivní sálání a turbulentní proudění ocelové lázně v blízkosti elektrod způsobují zrychlené opotřebení na protilehlé stěně (hot spot).
Mechanické zatížení šrotem
Při zavážení dopadá těžký ocelový šrot na dno a na stěnu. Toto mechanické rázové zatížení může žáruvzdornou vyzdívku poškodit a vyžaduje v dopadové oblasti zvláště odolné materiály.
Úzká okna odstávek
Provozovatelé EAF provozují své pece ve třísměnném režimu. Opravy i nové vyzdívky musí být provedeny během nejkratších plánovaných odstávek, aby se minimalizovaly výrobní ztráty.
Materiály a vyzdívka
Každá zóna vaší pece klade vlastní nároky na teplotní odolnost, chemickou odolnost a mechanickou zatížitelnost. Vybíráme optimální kombinaci materiálů.
Klikněte na materiál pro zobrazení detailů
Cihly MgO-C
Žáruvzdorné cihlyVyzdívka stěny ve struskové oblasti a v zónách vysokého opotřebení
Magnezitová dusací hmota
Monolitické hmotyDno pece a nístěj
Typické práce: Elektrická oblouková pec.
Naše služby pro tento typ pece — od kompletní nové vyzdívky až po průběžnou údržbu.
Od prohlídky na místě až po přejímku.
Náš strukturovaný proces zajišťuje kvalitu, dodržení termínů a bezpečnost u každého projektu.
Posouzení a prohlídka na místě
Laserové zaměření kontury opotřebení a termografická analýza stěny pece.
Plánování
Sladění koncepce vyzdívky s vedením ocelárny a s materiálovou logistikou.
Realizace
Strojní vybourání staré vyzdívky, zabudování cihel MgO-C a dusacích hmot, řízený ohřev.
Bezpečnost
Zajištění proti sálání oblouku, ochrana před rozstřikem strusky a horkými povrchy.
Posouzení a prohlídka na místě
Před každým zásahem se provádí podrobná analýza stavu elektrické obloukové pece. 3D laserovým zaměřením zachytíme přesnou konturu opotřebení celé vyzdívky a identifikujeme kritické oblasti. Termografické snímky vnějšího pláště pece analýzu doplňují a ukazují slabá místa v izolaci. Výsledky se digitálně zpracují a slouží jako podklad pro plánování oprav a objednávku materiálu.
Plánování
Na základě zjištěných dat zpracujeme koncepci vyzdívky na míru. Výběr materiálu se po zónách přizpůsobí profilu opotřebení a chemismu strusky. V úzké součinnosti s vedením ocelárny se stanoví harmonogram a zkoordinuje materiálová logistika. Bezpečnostní koncepty, plán personálu a dispozice techniky se shrnou do projektového plánu.
Realizace
Strojní vybourání opotřebené vyzdívky probíhá speciálními bagry a hydraulickými kladivy. Po vyčištění ocelového pláště se nejprve vkládají izolační vrstvy, následuje pracovní vyzdívka z cihel MgO-C v oblasti stěny a odpichového výřezu. Dno pece se zhotoví z magnezitové dusací hmoty a zhutní. Na závěr následuje řízený program ohřevu podle pokynů výrobce.
Bezpečnost
Práce na EAF vyžadují komplexní bezpečnostní opatření. Všichni pracovníci nosí žáruvzdorné OOPP s ochranou obličeje proti sálání oblouku. Ohrazení a ochranné stěny zabraňují kontaktu s horkými povrchy a rozstřikem strusky. Před vstupem do nádoby pece se provádějí měření teploty a atmosféry. Záchranné koncepty a plán únikových cest jsou povinné.
Z našeho portfolia projektů.
Přes 500 úspěšně realizovaných projektů žáruvzdorných vyzdívek v regionu DACH a zemích Beneluxu.
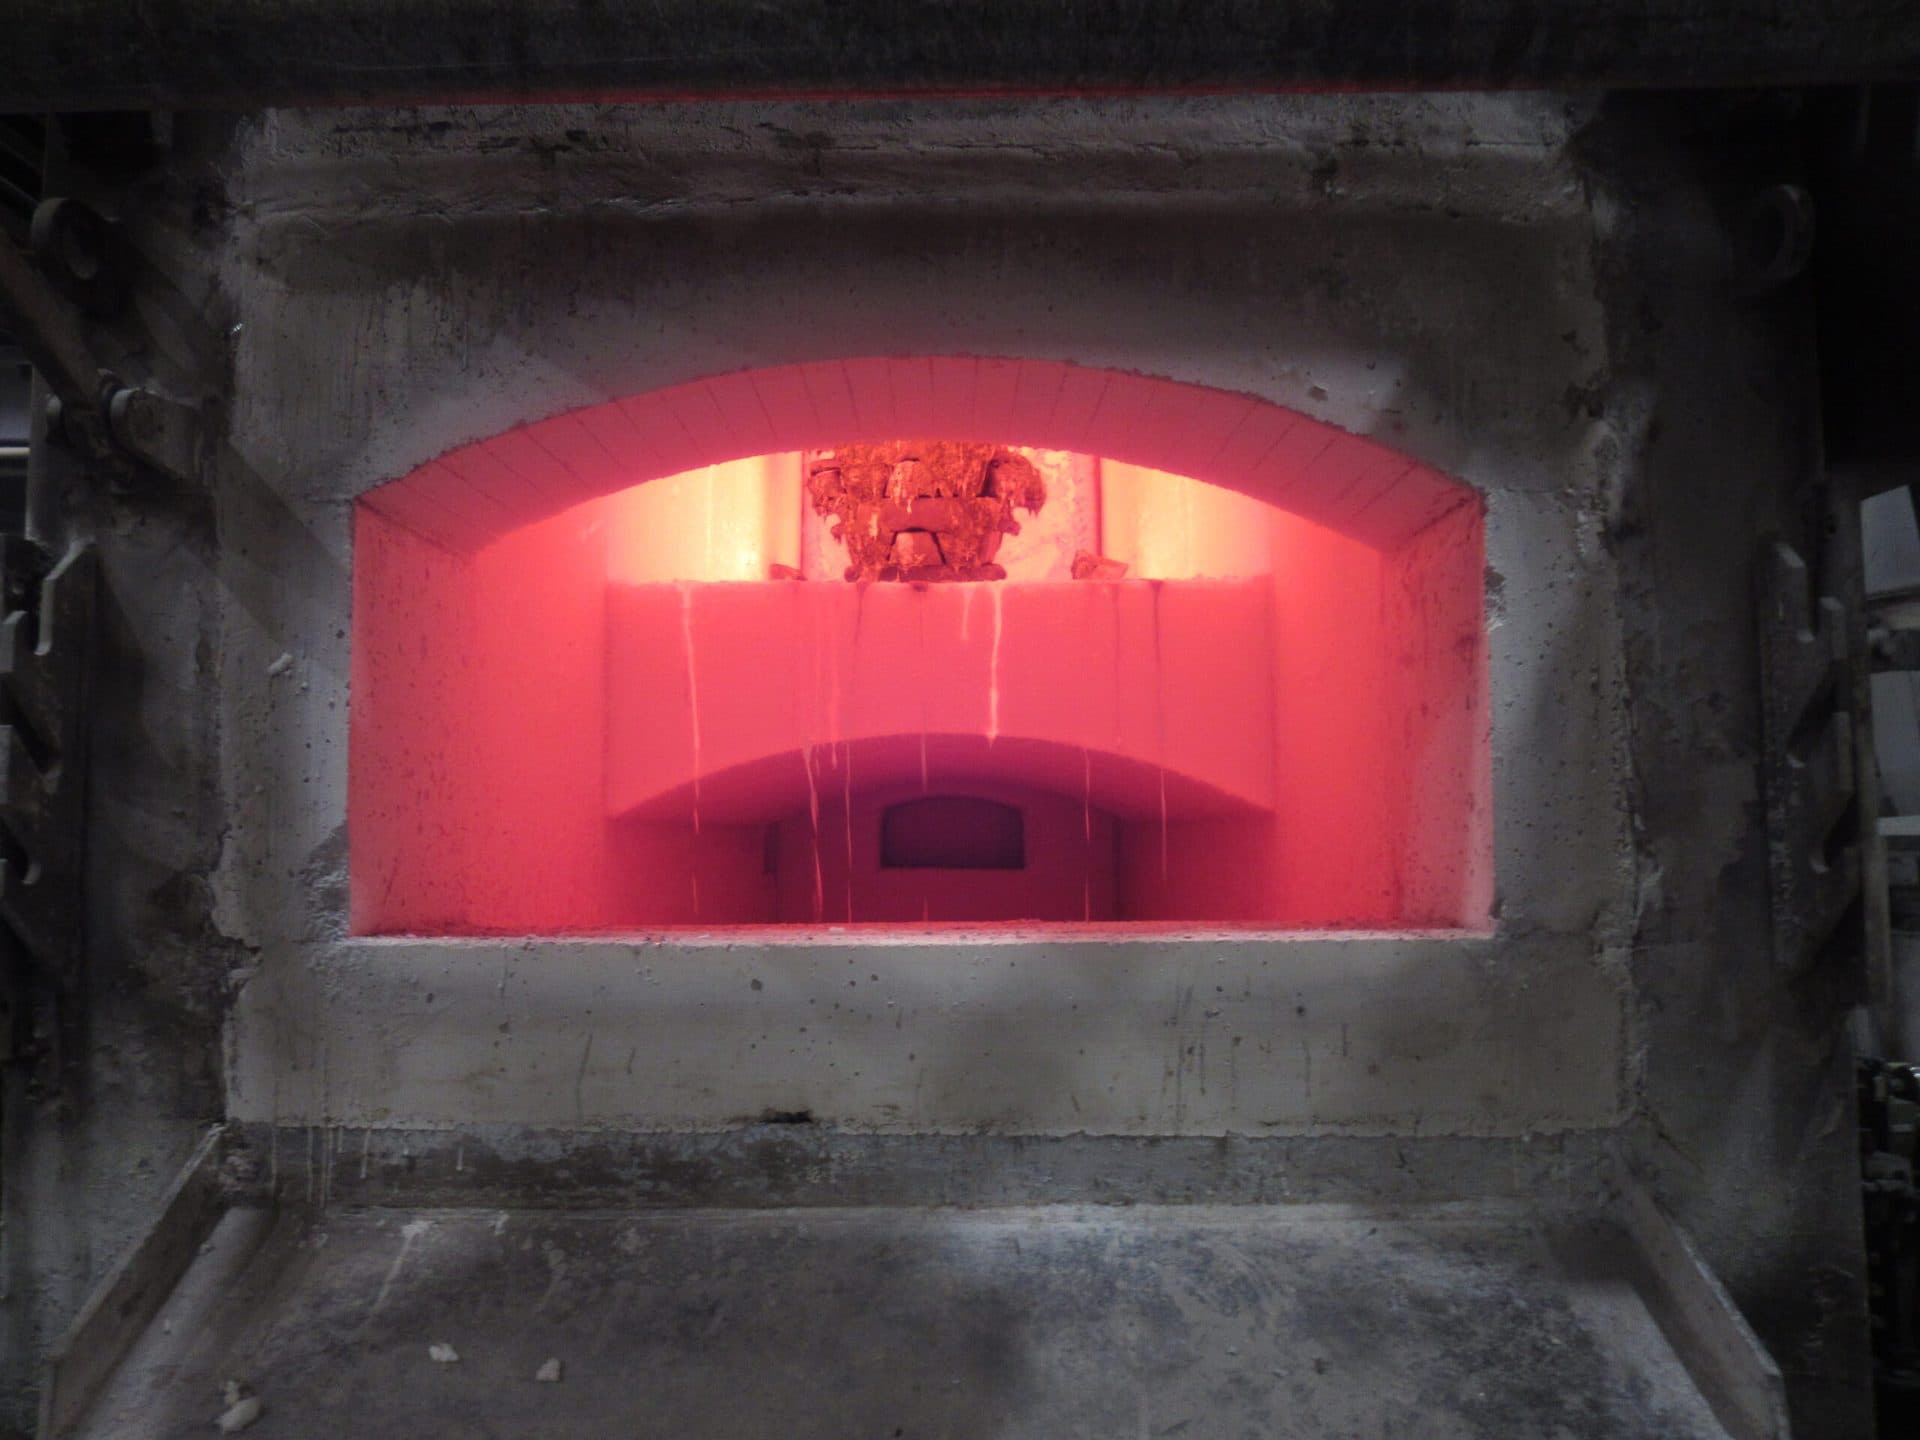
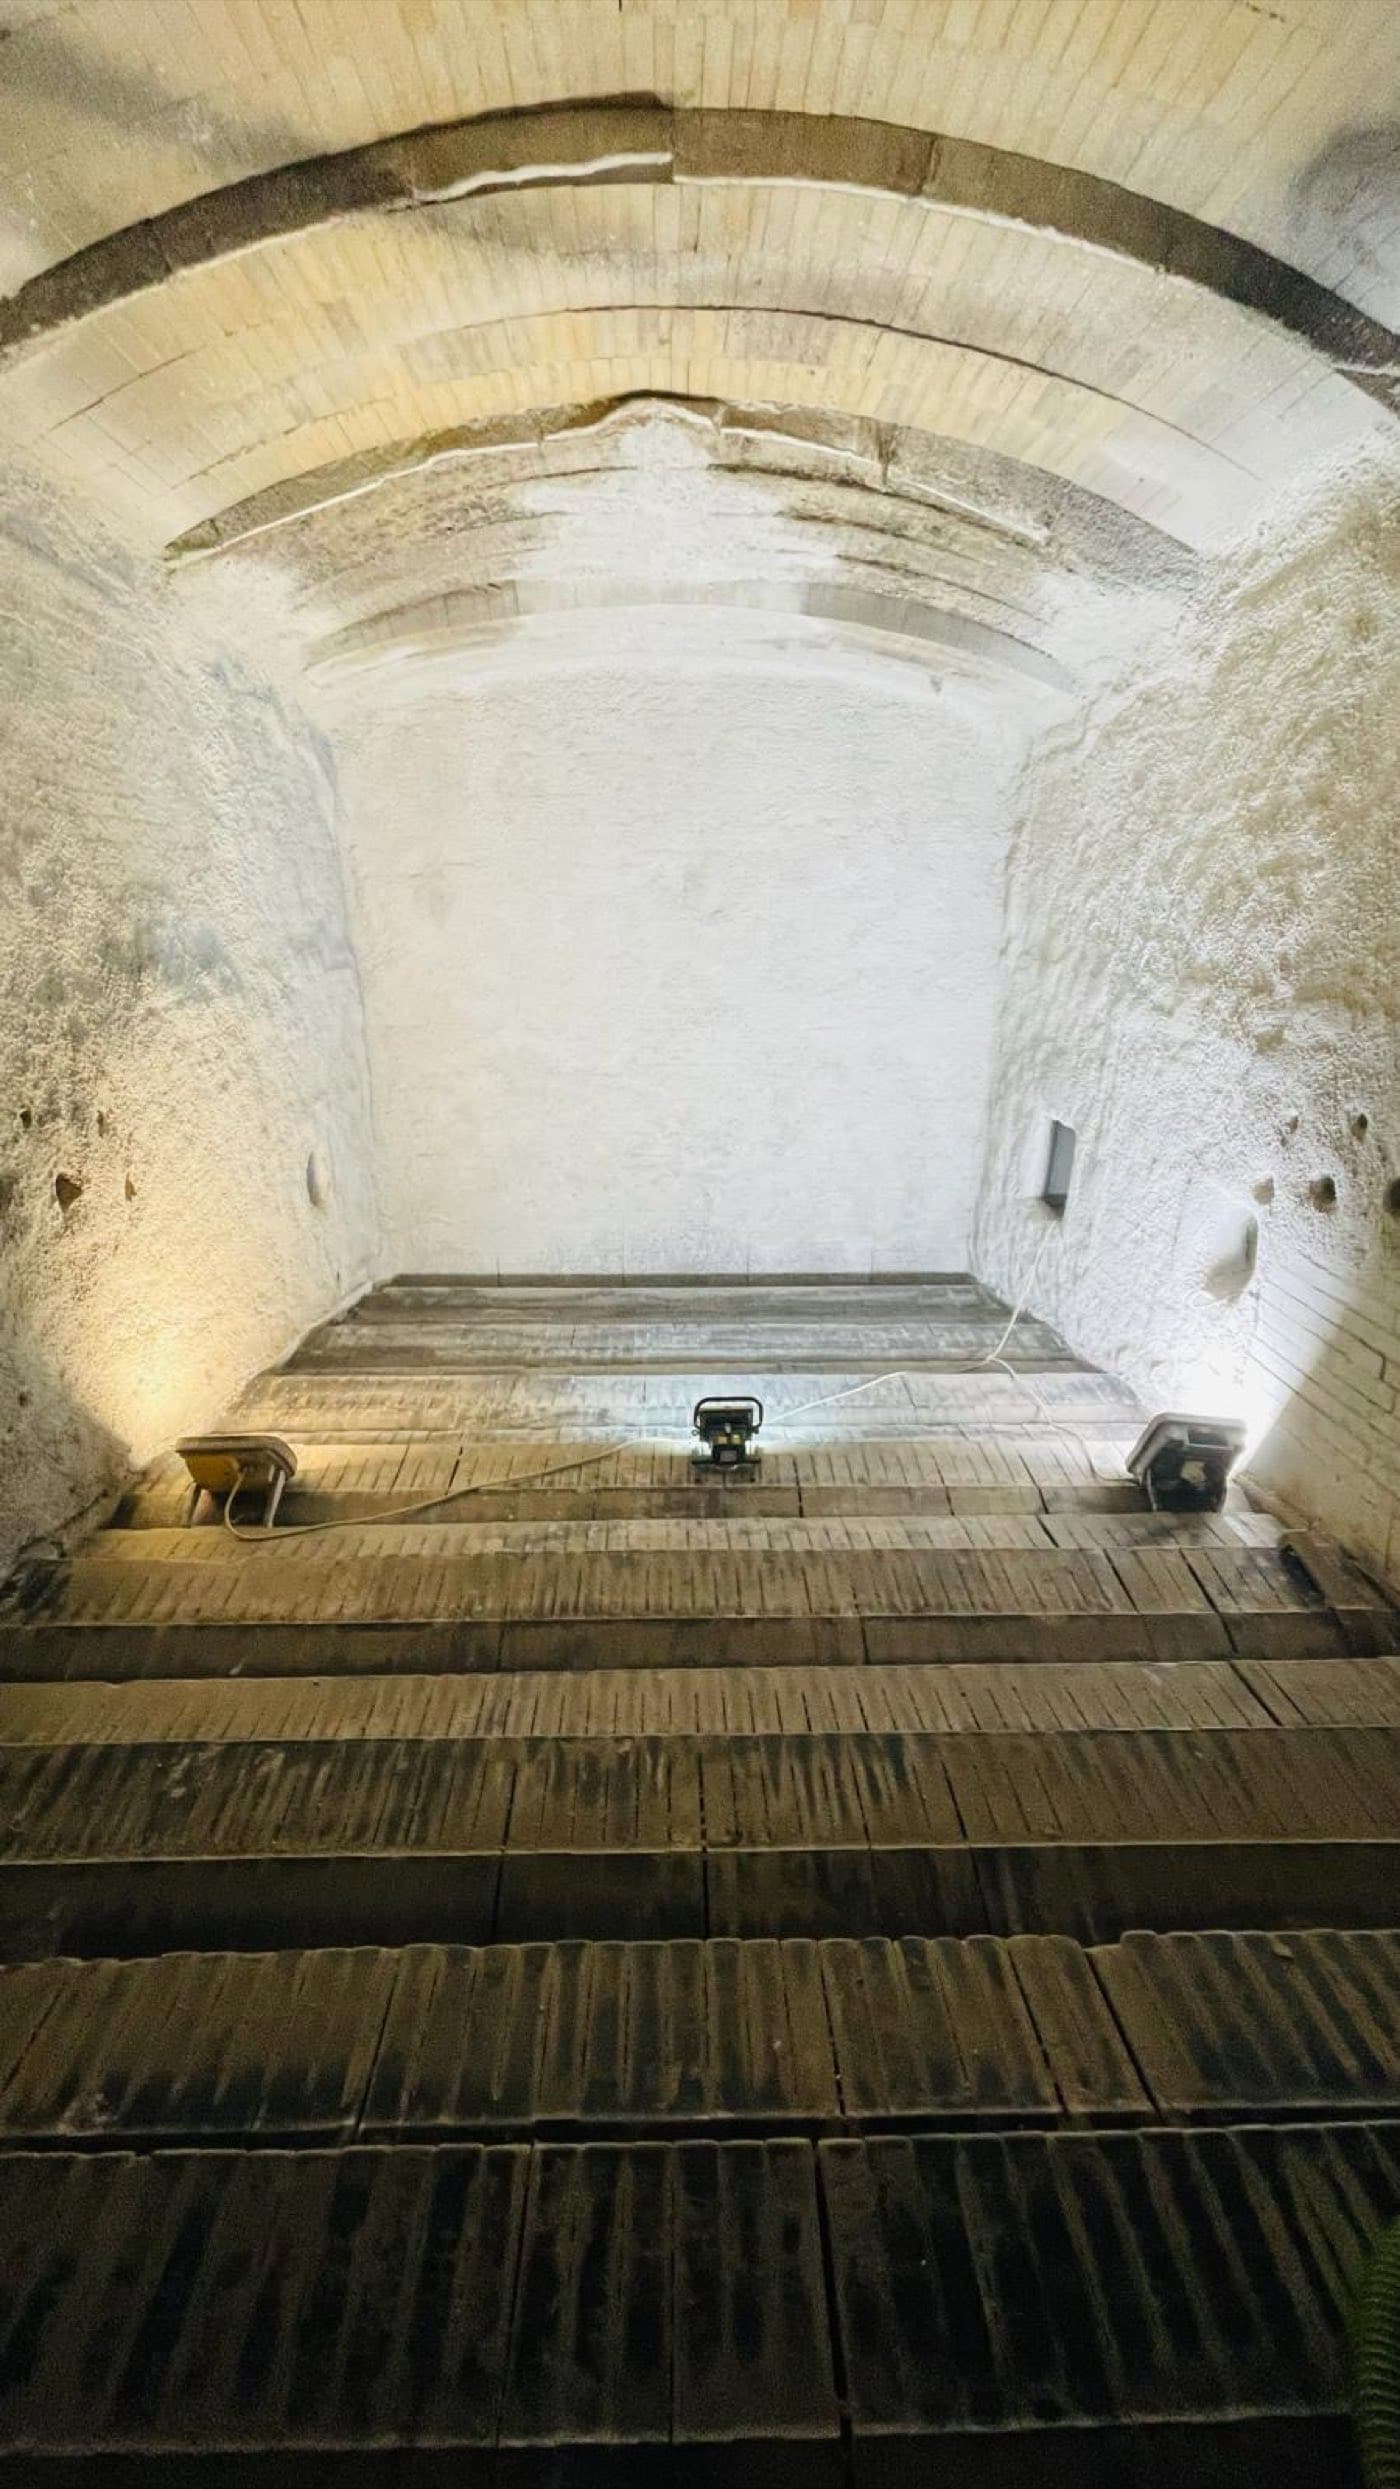
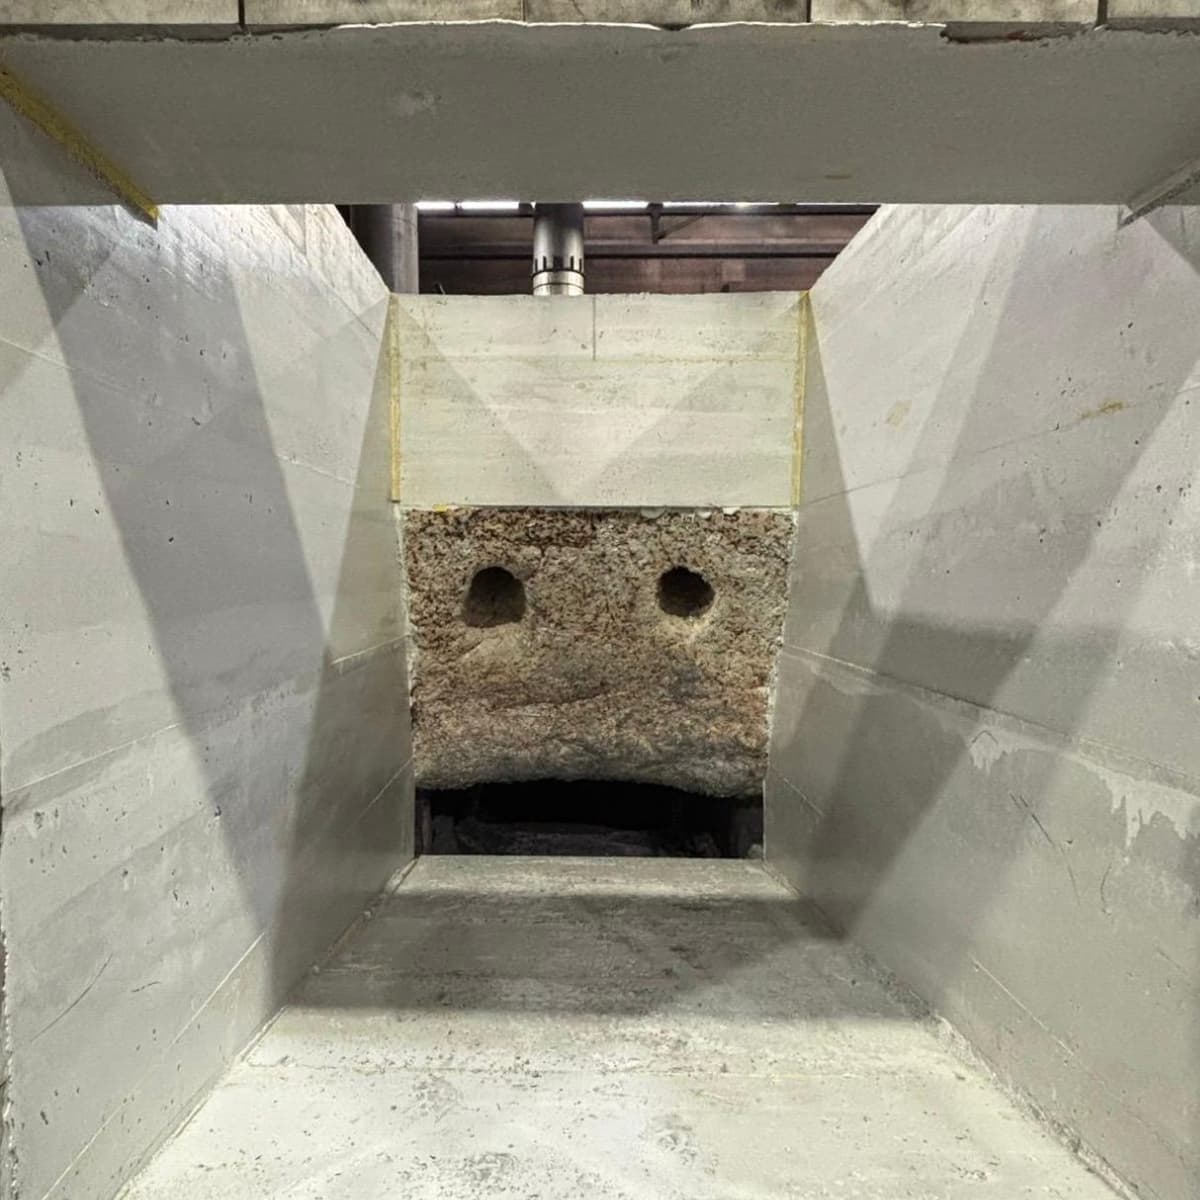
Elektrická oblouková pec
Časté dotazy
Vše podstatné k tématu Elektrická oblouková pec
Mohlo by vás také zajímat.
Plánujete projekt?
Ať už jde o novou vyzdívku, opravu nebo havárii — bezplatná úvodní konzultace a rychlá odpověď.