
 PDFAlüminyum ve demir dışı metaller
Mekanik aşınma: Üç zorlanma noktası
Düzgün aşınma yerine köşeli kopmalar: Astarın mekanik olarak aşındığı yerler.
Yalnızca PDF'teBölge – bulgu – çözüm tablosu, en sık 3 malzeme hatası, 2 fotoğraf
Makaleye gidinHer hasar ısıdan gelmez. Önemli bir bölümü şarj, temizlik ve alet kullanımı sırasında oluşur — ve tam da bu bölüm, malzemeye tek bir euro harcamadan azaltılabilir.
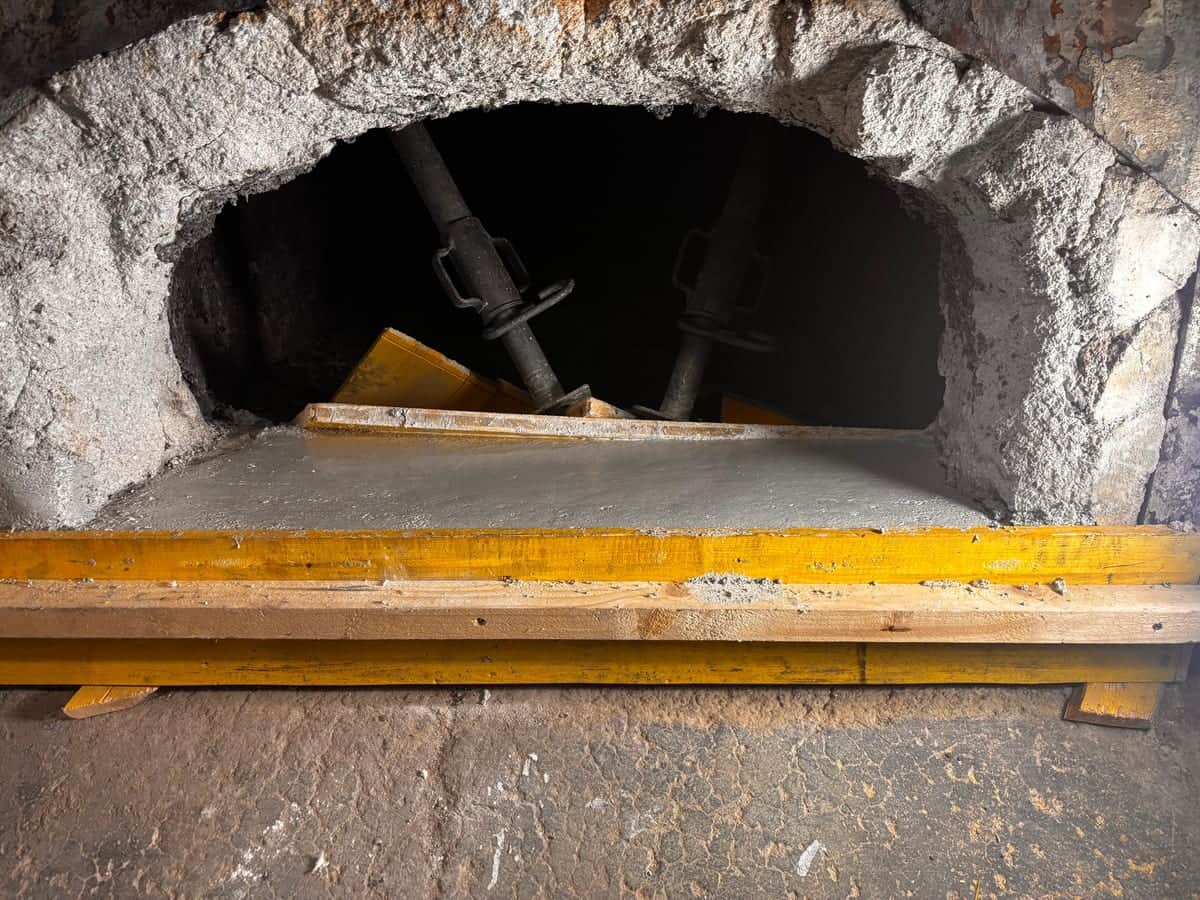
Bir fırının durum tespitinde neredeyse her zaman önce termal nedenler aranır: sıcaklık değişimleri, sızma (infiltrasyon), kimyasal saldırı. Bu doğrudur — ama en basit nedeni düzenli olarak gözden kaçırır.
Hasarların bir bölümü darbe hasarıdır. Termal aşınmadan farklı görünür ve başka yerlerde oluşur.
Geri kalanı koyu tabakayla kaplı bir duvardaki taze, açık renkli bir kırılma kenarı aşınma değildir. O bir olaydır — ve olayın bir tarihi ve bir vardiyası vardır.
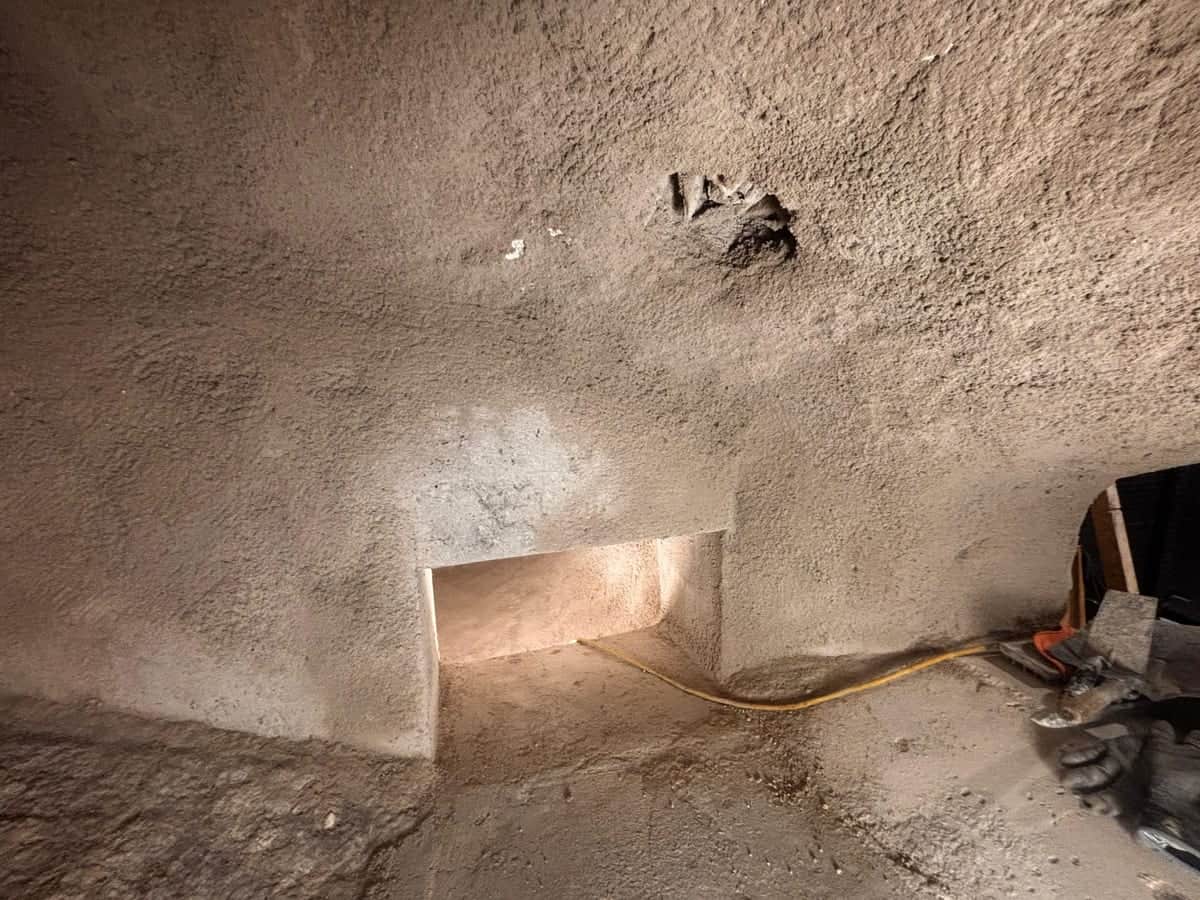
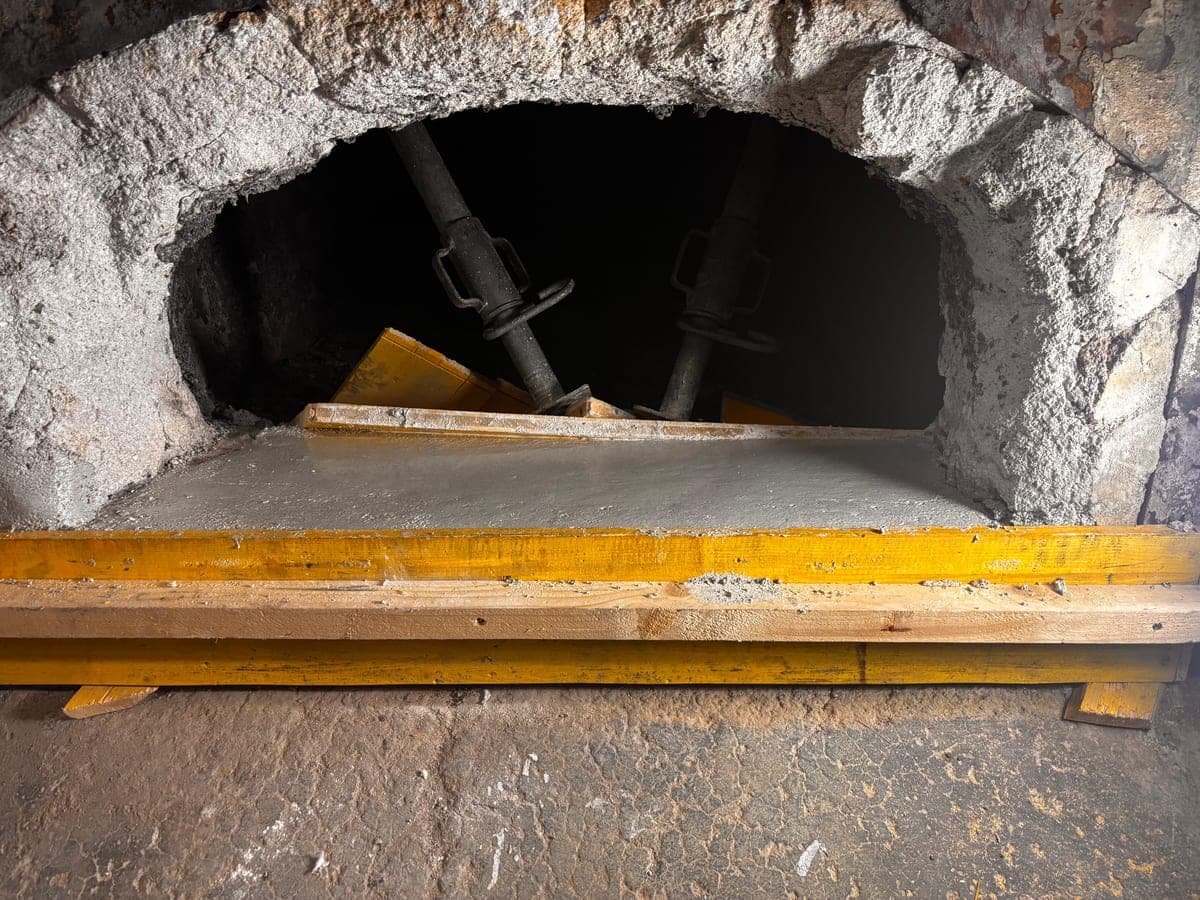
Birincisi eşik ve kapı bölgesi. Aletler buradan girip çıkar, burada sıyırma yapılır, bir şeyler buraya dayanır. En yüksek mekanik yükün ve aynı zamanda en büyük sıcaklık sıçramasının olduğu yerdir.
İkincisi şarj sırasındaki çarpma bölgesi. Düşme yüksekliği sınırlanmamışsa hurdanın, külçelerin (ingot) veya yakıtın çarptığı yerde hiçbir malzeme kalıcı olarak dayanmaz. Çoğu zaman bir feda katmanı veya farklı bir şarj sırası, daha yüksek kaliteli bir tuğladan daha fazla işe yarar.
Üçüncüsü temizlik. Birikinti ve cüruf vurularak sökülür ve her vuruşta astardan da bir parça gider. Bu kaçınılmazdır — kaçınılabilir olan yalnızca bunu yanlış aletle veya birikinti çoktan sertleştiğinde, yani geç yapmaktır.
Bu noktaların hiçbiri malzeme harcatmaz. Bedelleri, üzerinde anlaşmaya varmaktır — ve bunlar aşınmanın fiziğe değil, bir karara bağlı olan tek bölümüdür.
Azami fırın kullanılabilirliği için düzenli muayeneler ve öngörülü bakım.
Asgari duruş süresi ve azami fırın kullanılabilirliği için hızlı ve usulüne uygun onarımlar.
Daha uzun astar ömrü için mekanik ve termal aşınmaya karşı koruma çözümleri.
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFAlüminyum ve demir dışı metallerDüzgün aşınma yerine köşeli kopmalar: Astarın mekanik olarak aşındığı yerler.
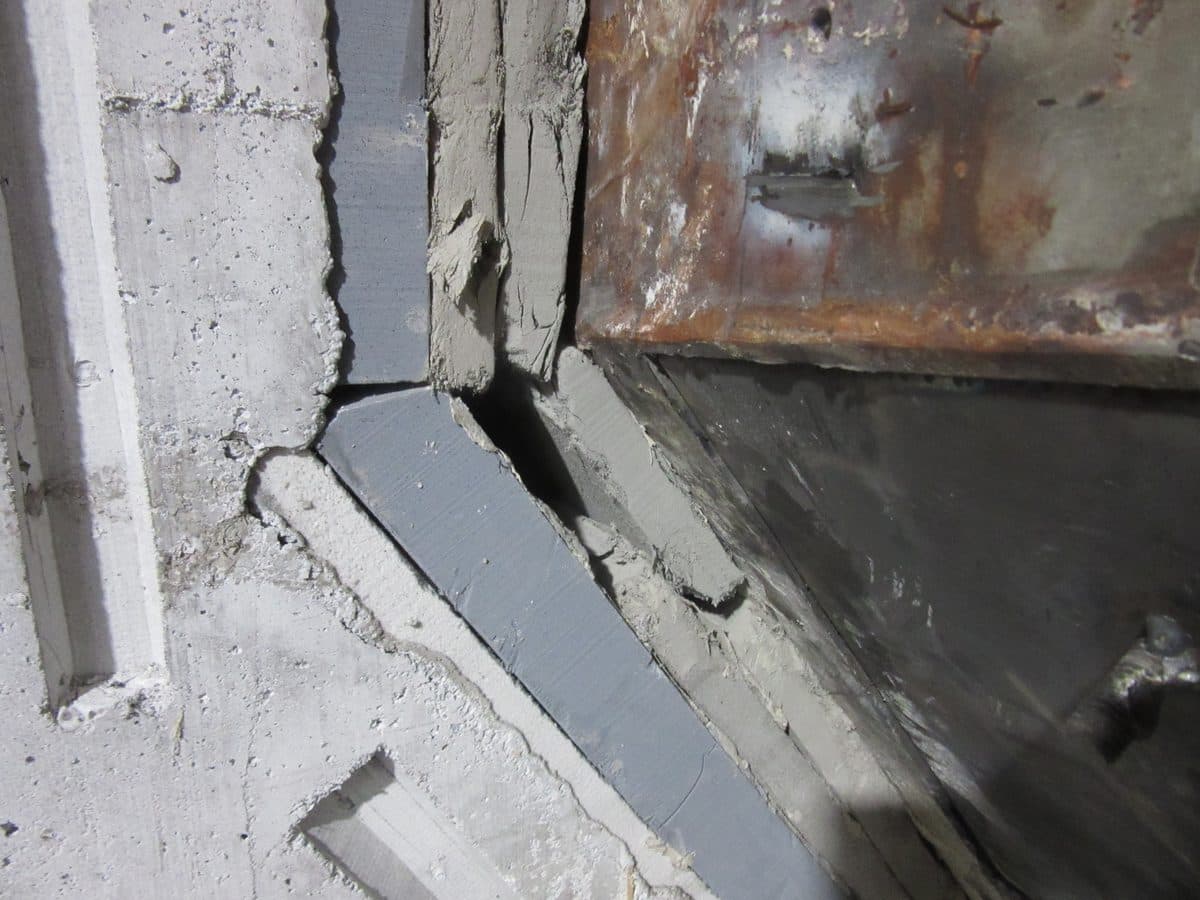 PDFTüm fırın tipleri
Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.
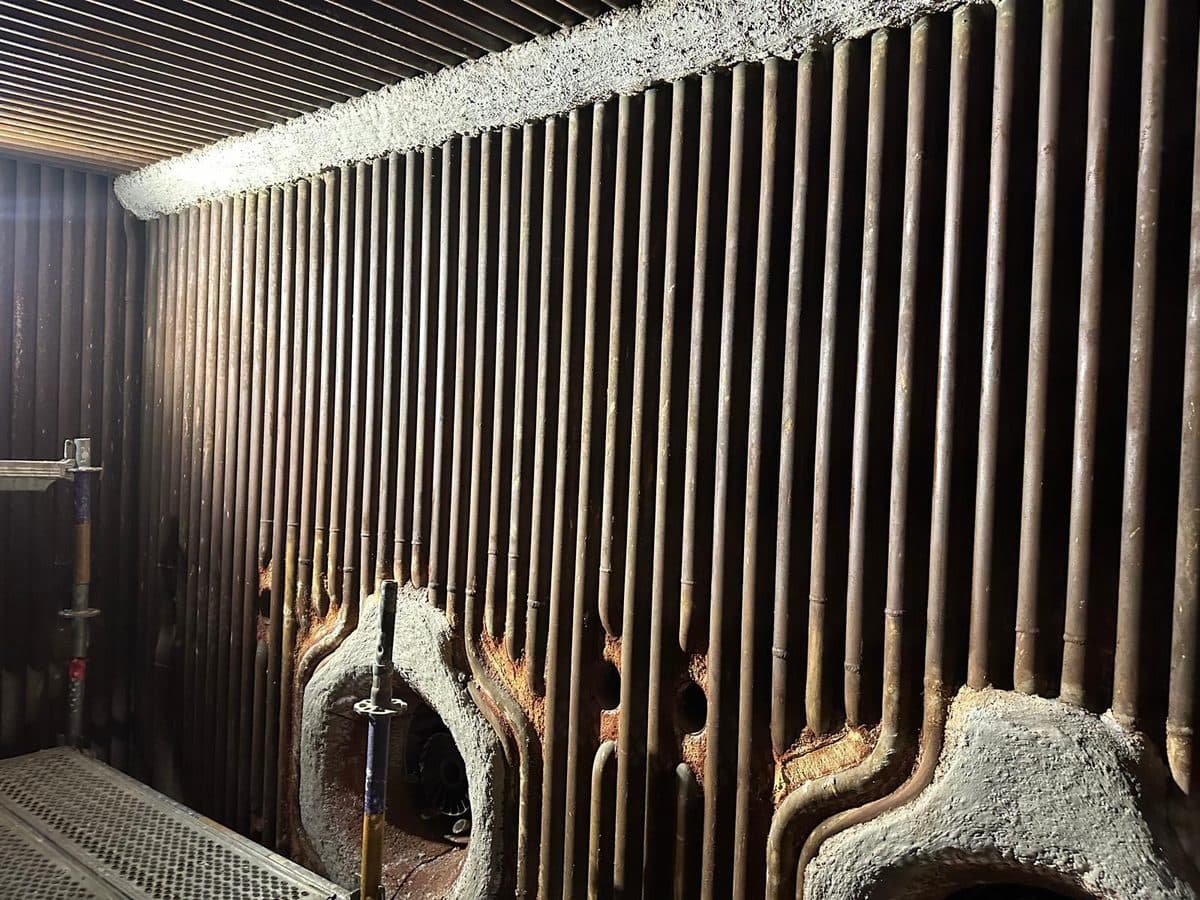 PDFEnerji ve yakma
Isıyı kesmeden korumak: Kazan boru duvarının astarlanmasında nelere dikkat edilmeli.
Sahadaki çalışmalarımızdan daha fazla pratik bilgi
Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.
O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.
Gizliliğiniz bizim için önemlidir.
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası