
 PDFAlüminyum ve demir dışı metaller
Mekanik aşınma: Üç zorlanma noktası
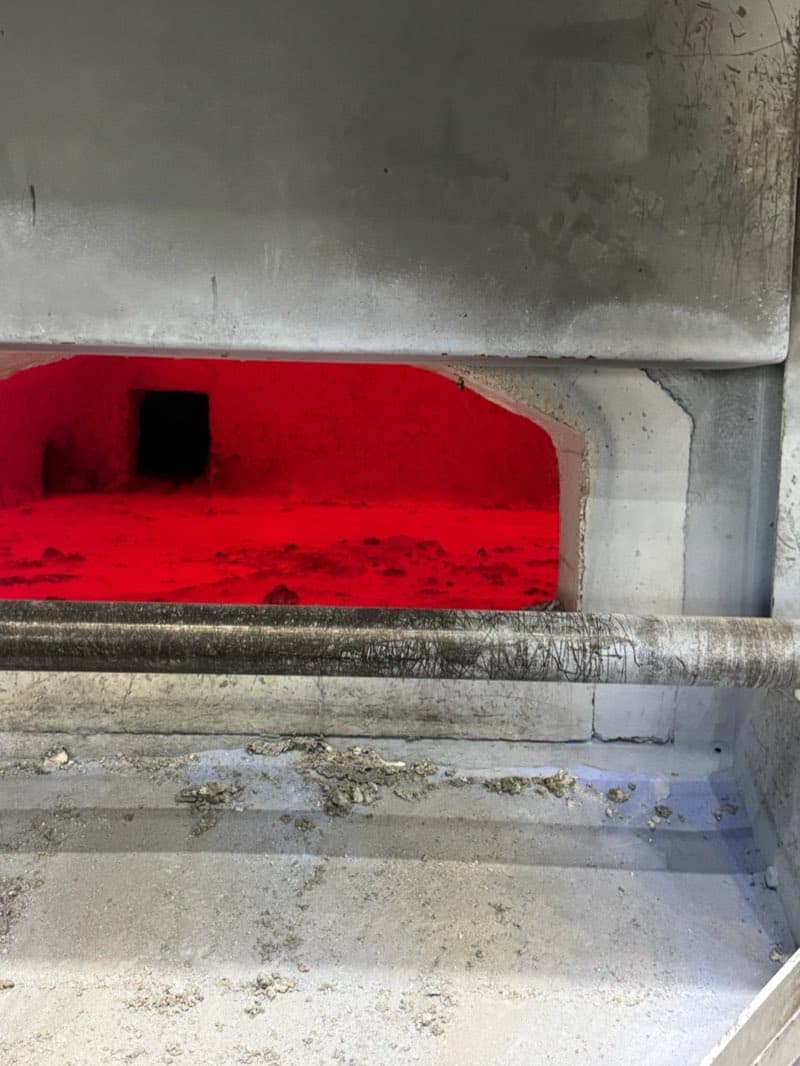
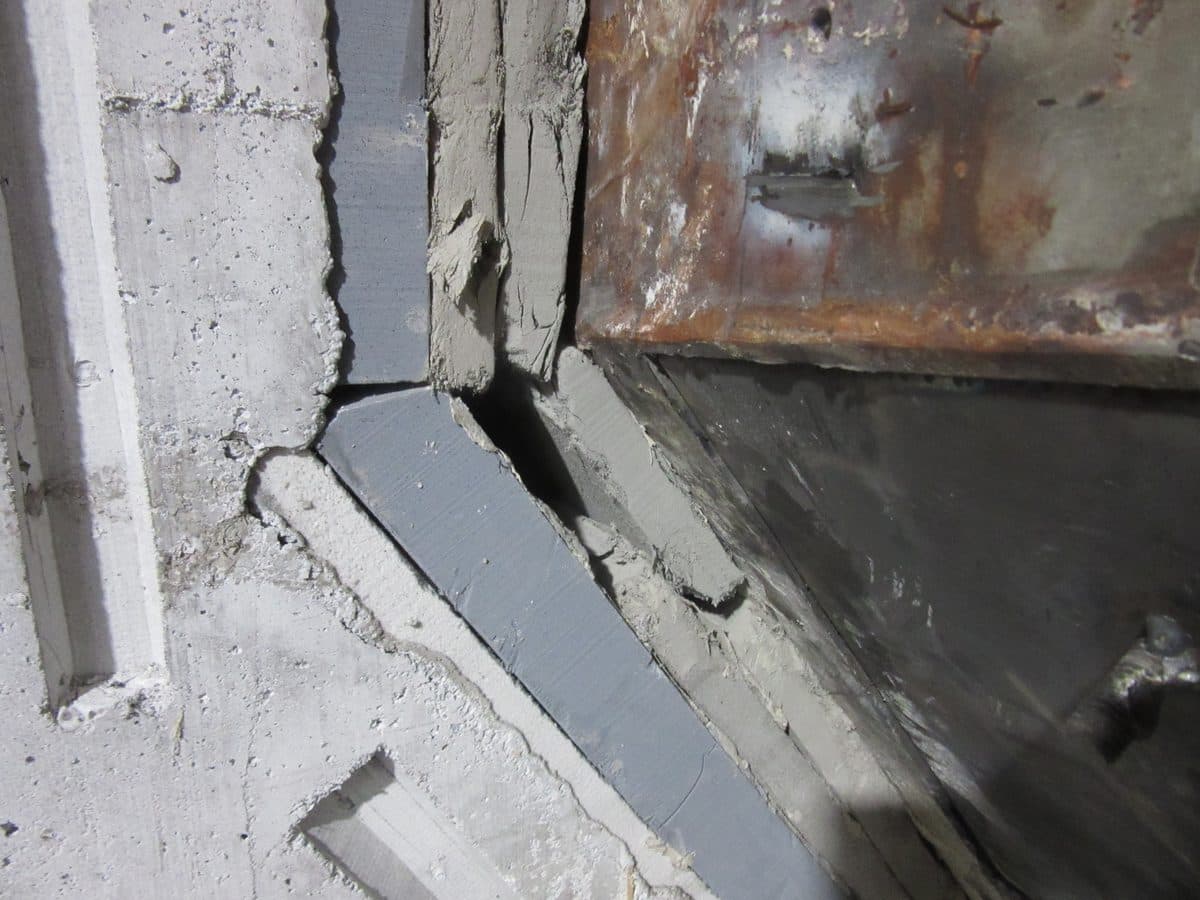
Düzgün aşınma yerine köşeli kopmalar: Astarın mekanik olarak aşındığı yerler.
Yalnızca PDF'teBölge – bulgu – çözüm tablosu, en sık 3 malzeme hatası, 2 fotoğraf
Makaleye gidinAlüminyum işletmelerinin %85'i hurda sıkıntısı bildiriyor ve satın almak zorunda olan, ne bulursa onu alıyor: daha fazla boya, daha fazla nem, daha fazla ince fraksiyon. Astar açısından bu, daha sık durum tespiti yapılması gereken dört bölge demek.
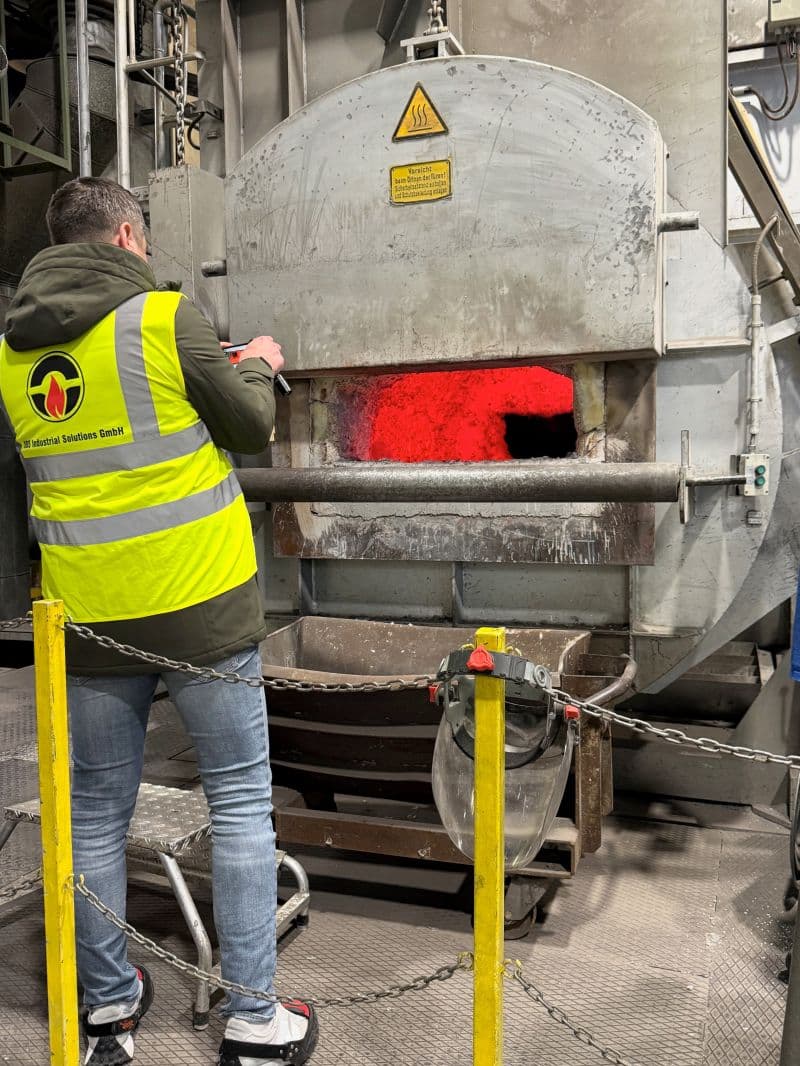
Aluminium Deutschland birliği, 2026'nın ilk çeyreği için birçok yeniden ergitme tesisinin her gün yaşadığı durumu raporladı: Geri dönüşüm üretimi %3 düştü, yeniden ergitme tesisleri %4 kaybetti ve işletmelerin %85'i hurda sıkıntısı yaşadığını bildiriyor. Aynı zamanda Gelsenkirchen, Hamm ve Neuss'ta yeni geri dönüşüm üniteleri kuruluyor, çünkü sınırda karbon düzenlemesi CBAM ocak ayından beri sekonder alüminyumu ithalata karşı avantajlı kılıyor. Daha fazla fırın aynı hurdayı istiyor. Hurdaya ihtiyacı olan, piyasanın sunduğunu alıyor — ve bu çoğu zaman astarın tasarlandığı hurda değil.
Türüne göre ayrılmış, kuru ve parlak hurda istisna haline geldi. Bunun yerine gelen hurdanın, fırında her biri ayrı ayrı etki eden dört özelliği var: kaplamalar ve plastik içeriği, yani boya, folyo, contalar ve kompozitler; açık havada depolamadan ve soğutma-yağlama sıvılarından gelen nem; talaşlar ve parçalayıcı (shredder) fraksiyonları nedeniyle daha fazla ince fraksiyon; ve başta demir ve magnezyum olmak üzere daha fazla yabancı metal. Bu özelliklerin hiçbiri yeni değil. Yeni olan, hepsinin bir arada ve sürekli gelmesi.
Organik maddeler fırın içinde yanar ve eriyiğin oksidasyonunu artırır. Daha fazla oksit daha fazla cüruf kaymağı (dross) demektir; cüruf kaymağı da aletle, duvar boyunca çekilerek alınır. Banyo hattında ve rampada, astarın derzlerine ve gözeneklerine doğru büyüyen, tuğlaları kaldıran ve cüruf kaymağı alma sırasında astarı parça parça koparan korund oluşur. Bugün bir yıl öncesine göre daha fazla cüruf kaymağı çeken bir işletmede, fırın sıcaklığı aynı kalmış olsa bile banyo hattındaki aşınma da bir yıl öncesine göre daha fazladır.
Kirli hurda daha fazla tuz flaksı gerektirir; PVC gibi plastikler de beraberinde klor getirir. Her ikisi de derzi bulur: Tuz eriyikleri açık derzlere ve gözeneklere sızar, klorürler bağlayıcı fazlara saldırır ve her duruşta kalıntılar havadaki nemi emer. Hasar sıcak yüzeyde değil, onun arkasında ortaya çıkar: gevşek tuğlalar, şişen derzler, yeniden devreye almadan sonra dökülen katmanlar. Bu nedenle hurda karışımıyla birlikte, duruştaki durum tespitinde neyin aranması gerektiği de değişir.
Islak hurda her şeyden önce bir güvenlik konusudur: Eriyiğin altındaki nem ani olarak buharlaşır. Astar açısından buna ikinci bir etki eklenir. Her nemli şarj, şarj kenarında ve tabanda sıcaklığı düşürür, hem de hızla. Sıcaklık değişimleri, refrakter malzemenin en zor tolere ettiği yükleme durumudur. Eskiden tek bir büyük şarjın geldiği yerde, ince fraksiyon ve shredder hurdasıyla birlikte her biri kendi sıcaklık değişimini getiren birkaç küçük şarj geliyor. Hurdanın ön ısıtılması her ikisini de, hem ekibi hem de örgüyü korur.
Bir sonraki astar sipariş edilmeden önce iki malzeme sorusu masaya konmalıdır. Birincisi: Banyo hattında ve rampada, alüminyum tarafından ıslatılabilirliği düşük olan ve korundun gözeneğe girmesine izin vermeyen malzemeler kendini amorti eder. İkincisi: Banyo hattındaki ankrajlama yalnızca sıcaklığa değil, cüruf kaymağı alma sırasındaki kaldıraç kuvvetlerine de dayanmalıdır. Her ikisi de astar yenilemede az maliyetlidir ve astar ömrünü, daha kötü hurdanın en sert saldırdığı yerde uzatır. Hurda karışımı da tarihiyle birlikte fırın dosyasına girmelidir — aksi halde iki yıl sonra fırının neden selefinden farklı aşındığı artık söylenemez.
Hurda değişti, astar ise çoğu zaman değişmedi. Daha fazla cüruf kaymağı çeken, daha nemli şarj yapan ve daha fazla tuz kullanan bir işletme; banyo hattını, rampa ve şarj kenarını, tabanı ve derzleri eskisinden daha sık incelemeli — ve bir sonraki astar yenilemeyi istediği hurdaya göre değil, gerçekte aldığı hurdaya göre tasarlamalıdır.
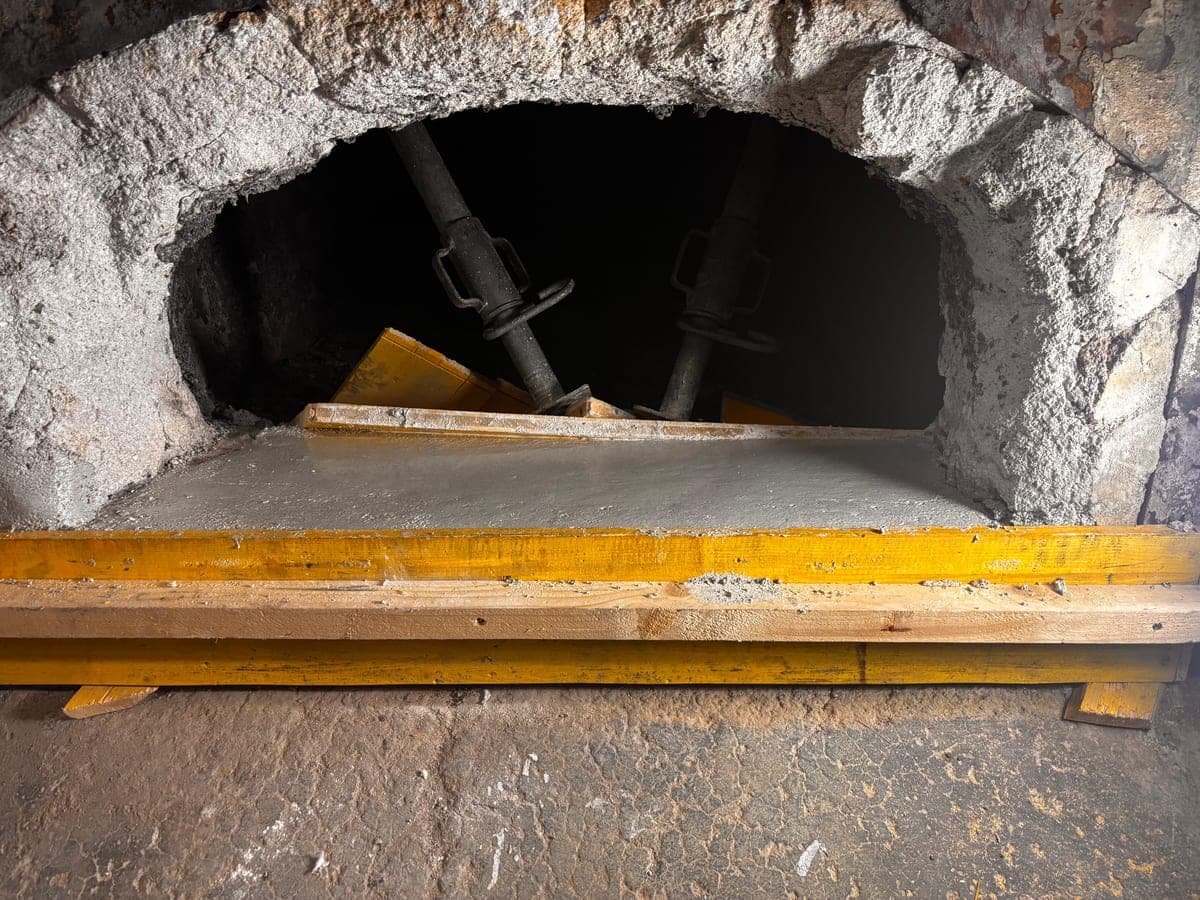
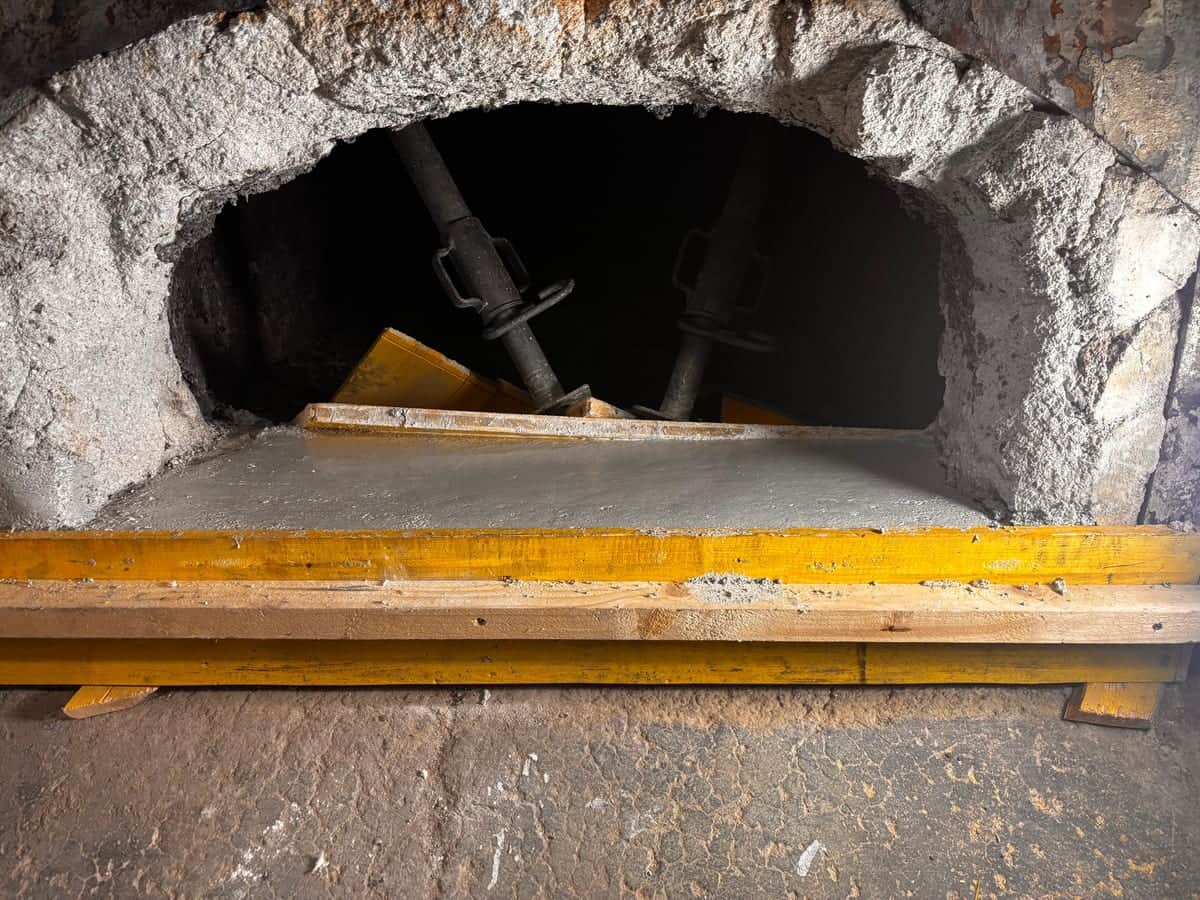
Bir alüminyum jant üreticisinde talaş ergitme fırınının komple astar yenilemesi – eski astarın sökümünden teslime kadar.
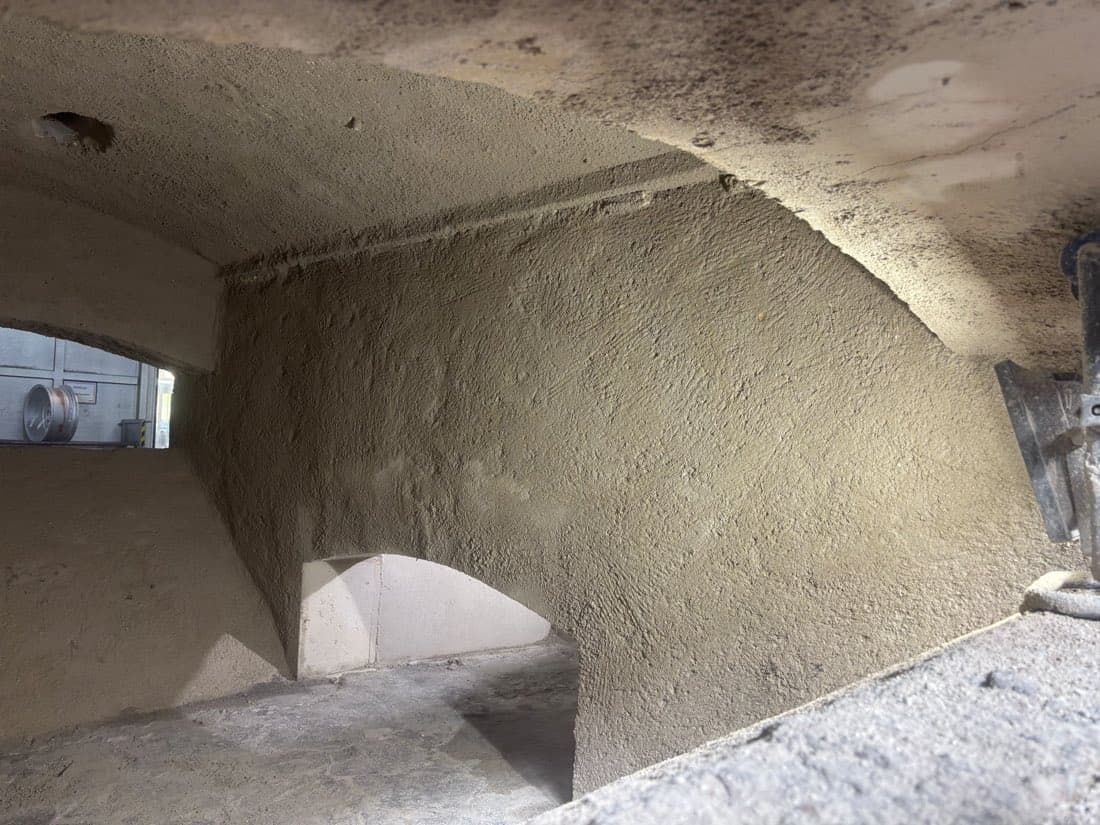
Bir talaş ergitme fırınının kapsamlı onarımı – temizlikten karıştırma mekanizmasının optimizasyonuna ve astar ömrünü uzatan usulüne uygun bakım püskürtmesine kadar.
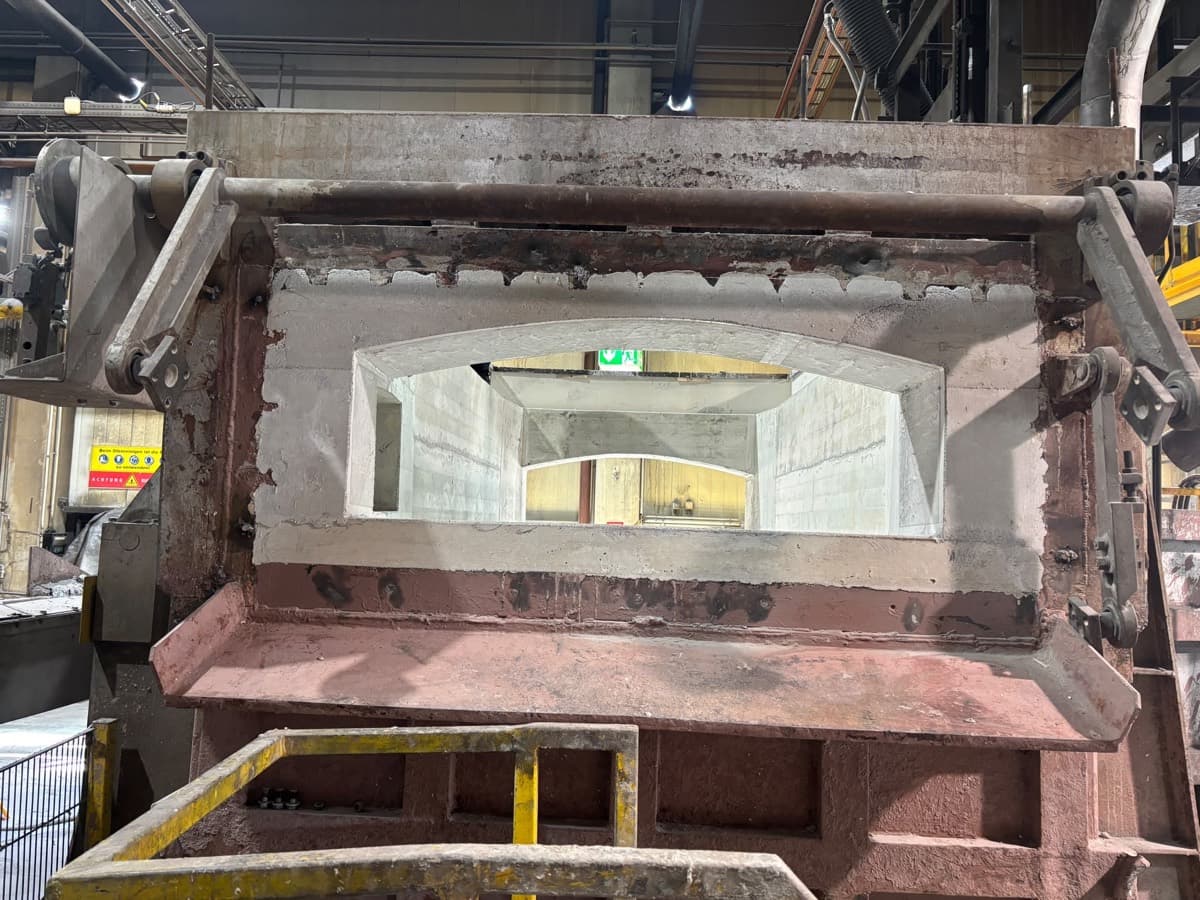
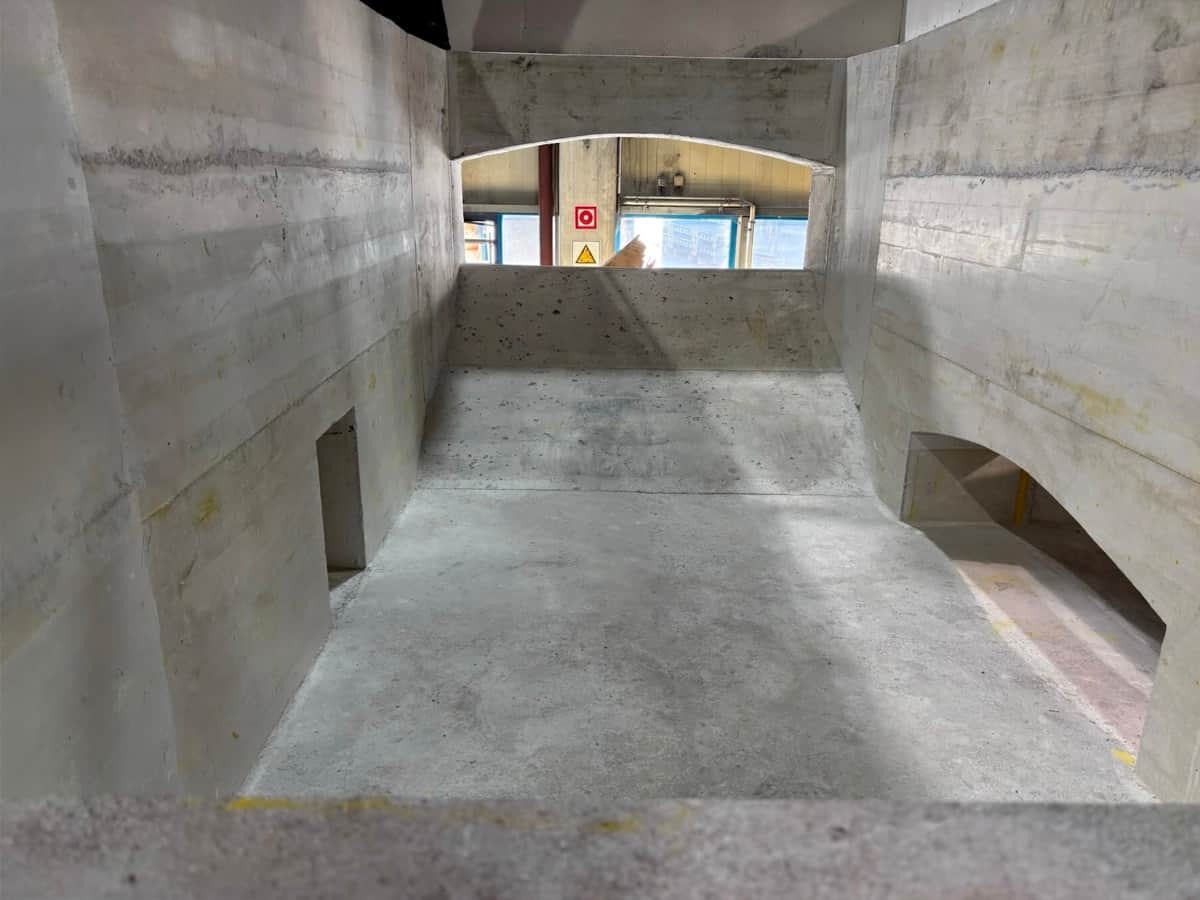
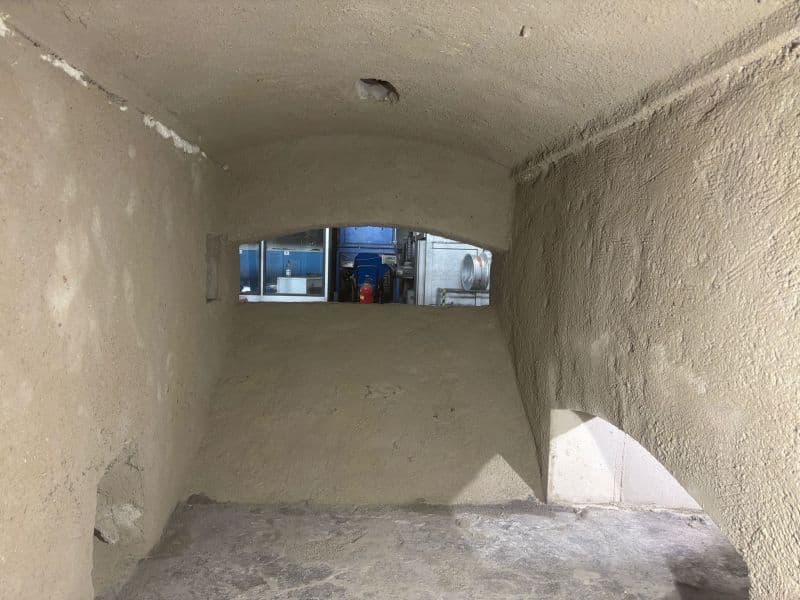
Premium bir alüminyum jant üreticisinde bir alüminyum talaş ergitme fırınının komple astar yenilemesi — ergitme odası, banyo, rampa ve döküm ağzı tek seferde monolitik olarak döküldü.
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFAlüminyum ve demir dışı metallerDüzgün aşınma yerine köşeli kopmalar: Astarın mekanik olarak aşındığı yerler.
 PDFTüm fırın tipleri
Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.
 PDFEnerji ve yakma
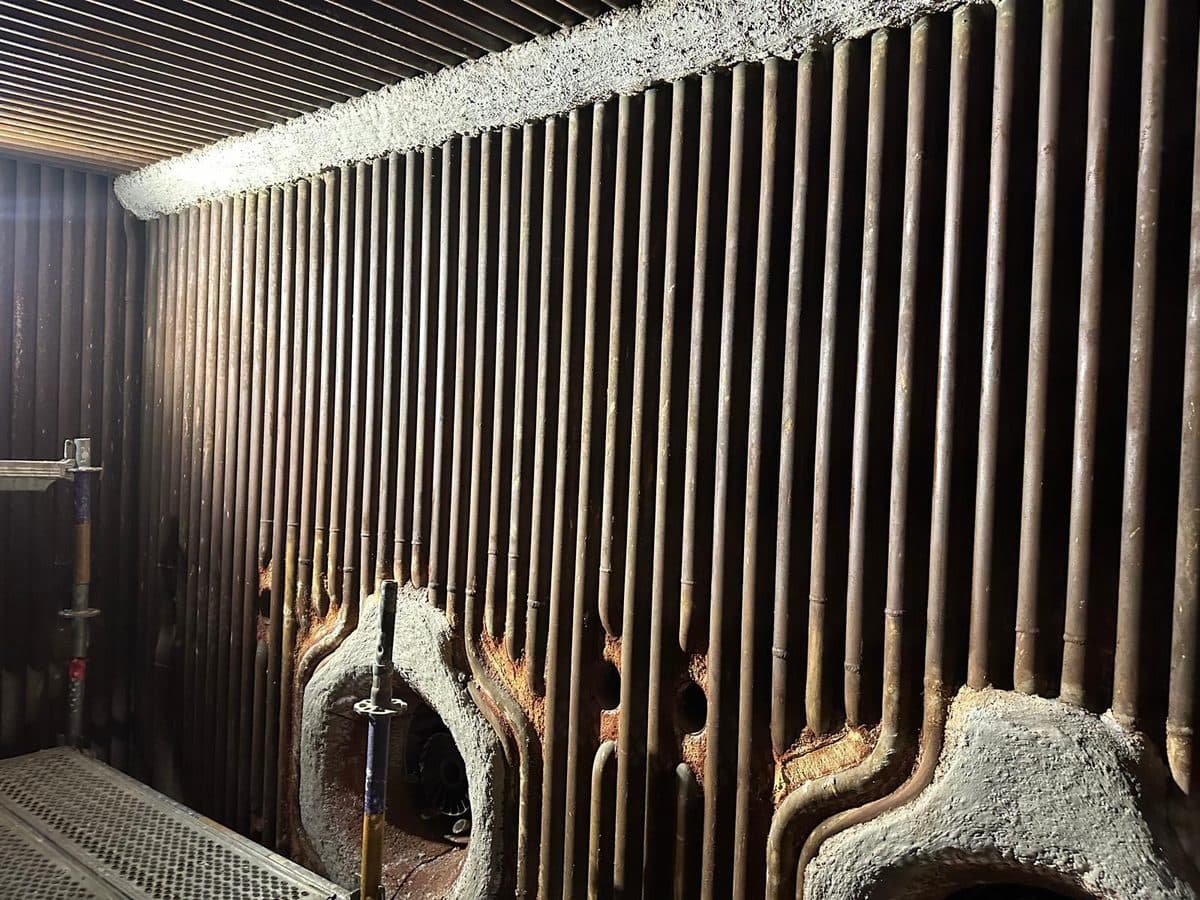
Isıyı kesmeden korumak: Kazan boru duvarının astarlanmasında nelere dikkat edilmeli.
Sahadaki çalışmalarımızdan daha fazla pratik bilgi
Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.
O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.
Gizliliğiniz bizim için önemlidir.
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası