
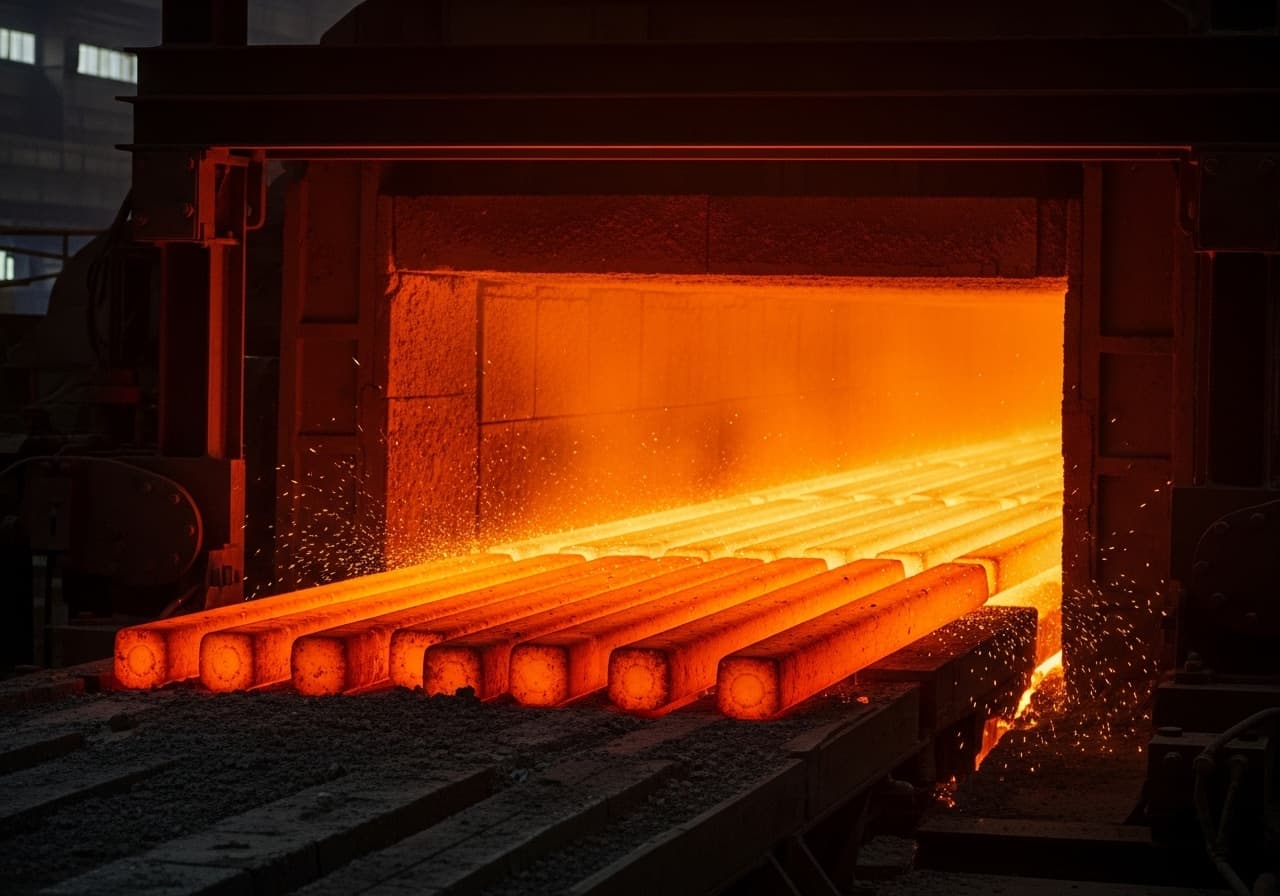
Four poussant
Garnissage réfractaire de fours poussants pour le réchauffage de demi-produits sidérurgiques en laminoir.
Le profil du four en un coup d'œil.
Le four poussant est un équipement continu éprouvé dans les laminoirs à produits longs et plats ; il sert à réchauffer billettes, brames et blooms à la température de laminage. Le produit est poussé à travers le four sur des glissières refroidies à l'eau et traverse ainsi trois zones thermiquement distinctes : zone de préchauffage, zone de chauffe et zone d'égalisation. SBS Refractory Service dispose d'une longue expérience de la construction réfractaire pour fours poussants de toutes tailles et garantit une exécution dans les règles de l'art, qui optimise à parts égales la durée de vie et l'efficacité énergétique. Nos constructeurs réfractaires connaissent les mécanismes d'usure propres à chaque zone du four et mettent en œuvre des concepts de matériaux et de construction à la hauteur des exigences de la marche continue en poussée.
Le garnissage réfractaire du four poussant est exposé à une combinaison de sollicitations thermiques, mécaniques et chimiques qui varie fortement d'une zone à l'autre. En zone de chauffe, les températures atteignent 1 300 °C, tandis que la zone de préchauffage subit de fortes variations de température. Le contact mécanique entre le produit poussé sur les glissières et le garnissage provoque une abrasion dans la zone de sole, tandis que la calamine qui se détache attaque chimiquement les matériaux réfractaires. La zone de transition entre chauffe et égalisation est particulièrement critique : gradients thermiques et sollicitation mécanique s'y conjuguent. SBS mise sur des concepts de matériaux spécifiques à chaque zone, associant qualités de briques et couches isolantes adaptées à ces exigences différenciées.
L'importance économique d'un garnissage réfractaire de qualité dans le four poussant tient à son incidence directe sur la capacité de production et les coûts énergétiques. Un garnissage endommagé entraîne des pertes thermiques, un réchauffage irrégulier du produit et, en fin de compte, des problèmes de qualité dans le processus de laminage en aval. SBS établit pour chaque four poussant un concept de maintenance individuel, comprenant des inspections planifiées, des réparations zone par zone et des regarnissages complets programmés au moment optimal. La documentation exhaustive de tous les travaux ainsi que des standards de sécurité documentés vont pour nous de soi.
Problèmes typiques — Four poussant.
Ces sollicitations déterminent le choix des matériaux et la conception du revêtement réfractaire.
Abrasion mécanique due à la marche en poussée
Le produit à réchauffer est poussé à travers le four sur des glissières refroidies à l'eau ; le contact direct entre l'acier chaud et le garnissage provoque une abrasion mécanique importante. Les zones de sole situées entre les glissières sont particulièrement exposées à ce mécanisme d'usure.
Contraintes aux transitions de zones
Aux transitions entre les zones de préchauffage, de chauffe et d'égalisation apparaissent de forts gradients de température, qui provoquent des contraintes thermiques et une fissuration du garnissage. Ces zones de transition exigent des matériaux particulièrement résistants au choc thermique et des joints de dilatation souples.
Accumulation de calamine et attaque de la sole
Lors du réchauffage, de la calamine se forme sur le produit et tombe entre les glissières sur la sole du four. À la température du four, cette calamine réagit avec le garnissage réfractaire et forme des composés à bas point de fusion qui décomposent la sole.
Usure de la voûte suspendue en zone de chauffe
La voûte du four en zone de chauffe est exposée à une chaleur rayonnante permanente allant jusqu'à 1 300 °C. Les briques de voûte suspendue subissent des sollicitations de choc thermique lors des interruptions de production, ce qui provoque des écaillages et, dans le pire des cas, la chute de briques isolées.
Matériaux & revêtement
Chaque zone de votre four impose ses propres exigences en matière de tenue en température, de résistance chimique et de résistance mécanique. Nous sélectionnons la combinaison de matériaux optimale.
Cliquez sur un matériau pour en savoir plus
Briques à haute teneur en alumine
Briques réfractairesZone de chauffe et d'égalisation
Briques isolantes
Matériau isolantIsolation arrière
Travaux typiques — Four poussant.
Nos prestations pour ce type de four — du regarnissage complet à la maintenance courante.
De la visite sur site à la réception.
Notre processus structuré assure qualité, respect des délais et sécurité sur chaque projet.
Diagnostic & visite sur site
Inspection des zones du four à la recherche d'usure
Planification
Planification de la réparation zone par zone
Exécution
Renouvellement du garnissage zone par zone
Sécurité
Ventilation avant entrée, sécurisation contre le glissement du produit
Diagnostic & visite sur site
Nos spécialistes réfractaires réalisent une inspection zone par zone de l'ensemble du four poussant. En zone de préchauffage, les faïençages et les ouvertures de joints sont documentés ; en zone de chauffe, la voûte suspendue est contrôlée quant aux affaissements et aux briques descellées ; en zone d'égalisation, l'épaisseur résiduelle de maçonnerie est mesurée. La sole du four est examinée à la recherche de dépôts de calamine et de zones d'infiltration, les glissières sont inspectées quant à la déformation et à l'usure. Des prises de vue thermographiques de l'enveloppe extérieure révèlent les faiblesses d'isolation. Le rapport de diagnostic comporte une évaluation par zone avec priorisation des mesures de réparation.
Planification
Sur la base du diagnostic, nous déterminons quelles zones seront intégralement renouvelées et lesquelles seront réparées localement. Le concept de matériaux est planifié par zone : briques hautement réfractaires pour la zone de chauffe, qualités résistantes au choc thermique pour la zone de préchauffage et masses de sole résistantes à l'abrasion pour la zone de glissement. Le planning de travaux est calé exactement sur l'arrêt de production prévu, en intégrant les phases de refroidissement et de montée en température. La commande des matériaux et la planification du personnel sont réalisées avec une anticipation suffisante pour éviter tout goulot d'étranglement.
Exécution
L'exécution commence, après un refroidissement contrôlé, par la démolition zone par zone du garnissage usé. La sole est débarrassée des dépôts de calamine et, si nécessaire, reconstituée avec de nouvelles masses de sole. Les parois latérales sont démolies par tronçons puis remaçonnées avec de nouvelles briques réfractaires et une isolation arrière. La voûte suspendue est renouvelée brique par brique, les constructions de suspension étant contrôlées et remplacées si nécessaire. Une fois les travaux de maçonnage achevés, tous les joints de dilatation sont réalisés dans les règles de l'art et le garnissage est séché puis porté en température de façon contrôlée selon une courbe de montée en température définie.
Sécurité
Avant le début des travaux, le refroidissement suffisant du four est contrôlé et une autorisation d'entrée est délivrée. La ventilation de l'enceinte du four est assurée par une ventilation technique et surveillée à l'aide de détecteurs de gaz. Une attention particulière est portée à la sécurisation contre le glissement du produit qui peut encore se trouver dans le four au début des travaux. Toutes les conduites de brûleurs et de gaz sont fermées et consignées contre tout réenclenchement. Les travaux sont réalisés dans le respect des standards de sécurité SCC, avec des équipements de protection individuelle complets.
Extraits de notre portefeuille de projets.
Plus de 500 projets de construction réfractaire réalisés avec succès dans la région DACH et au Benelux.
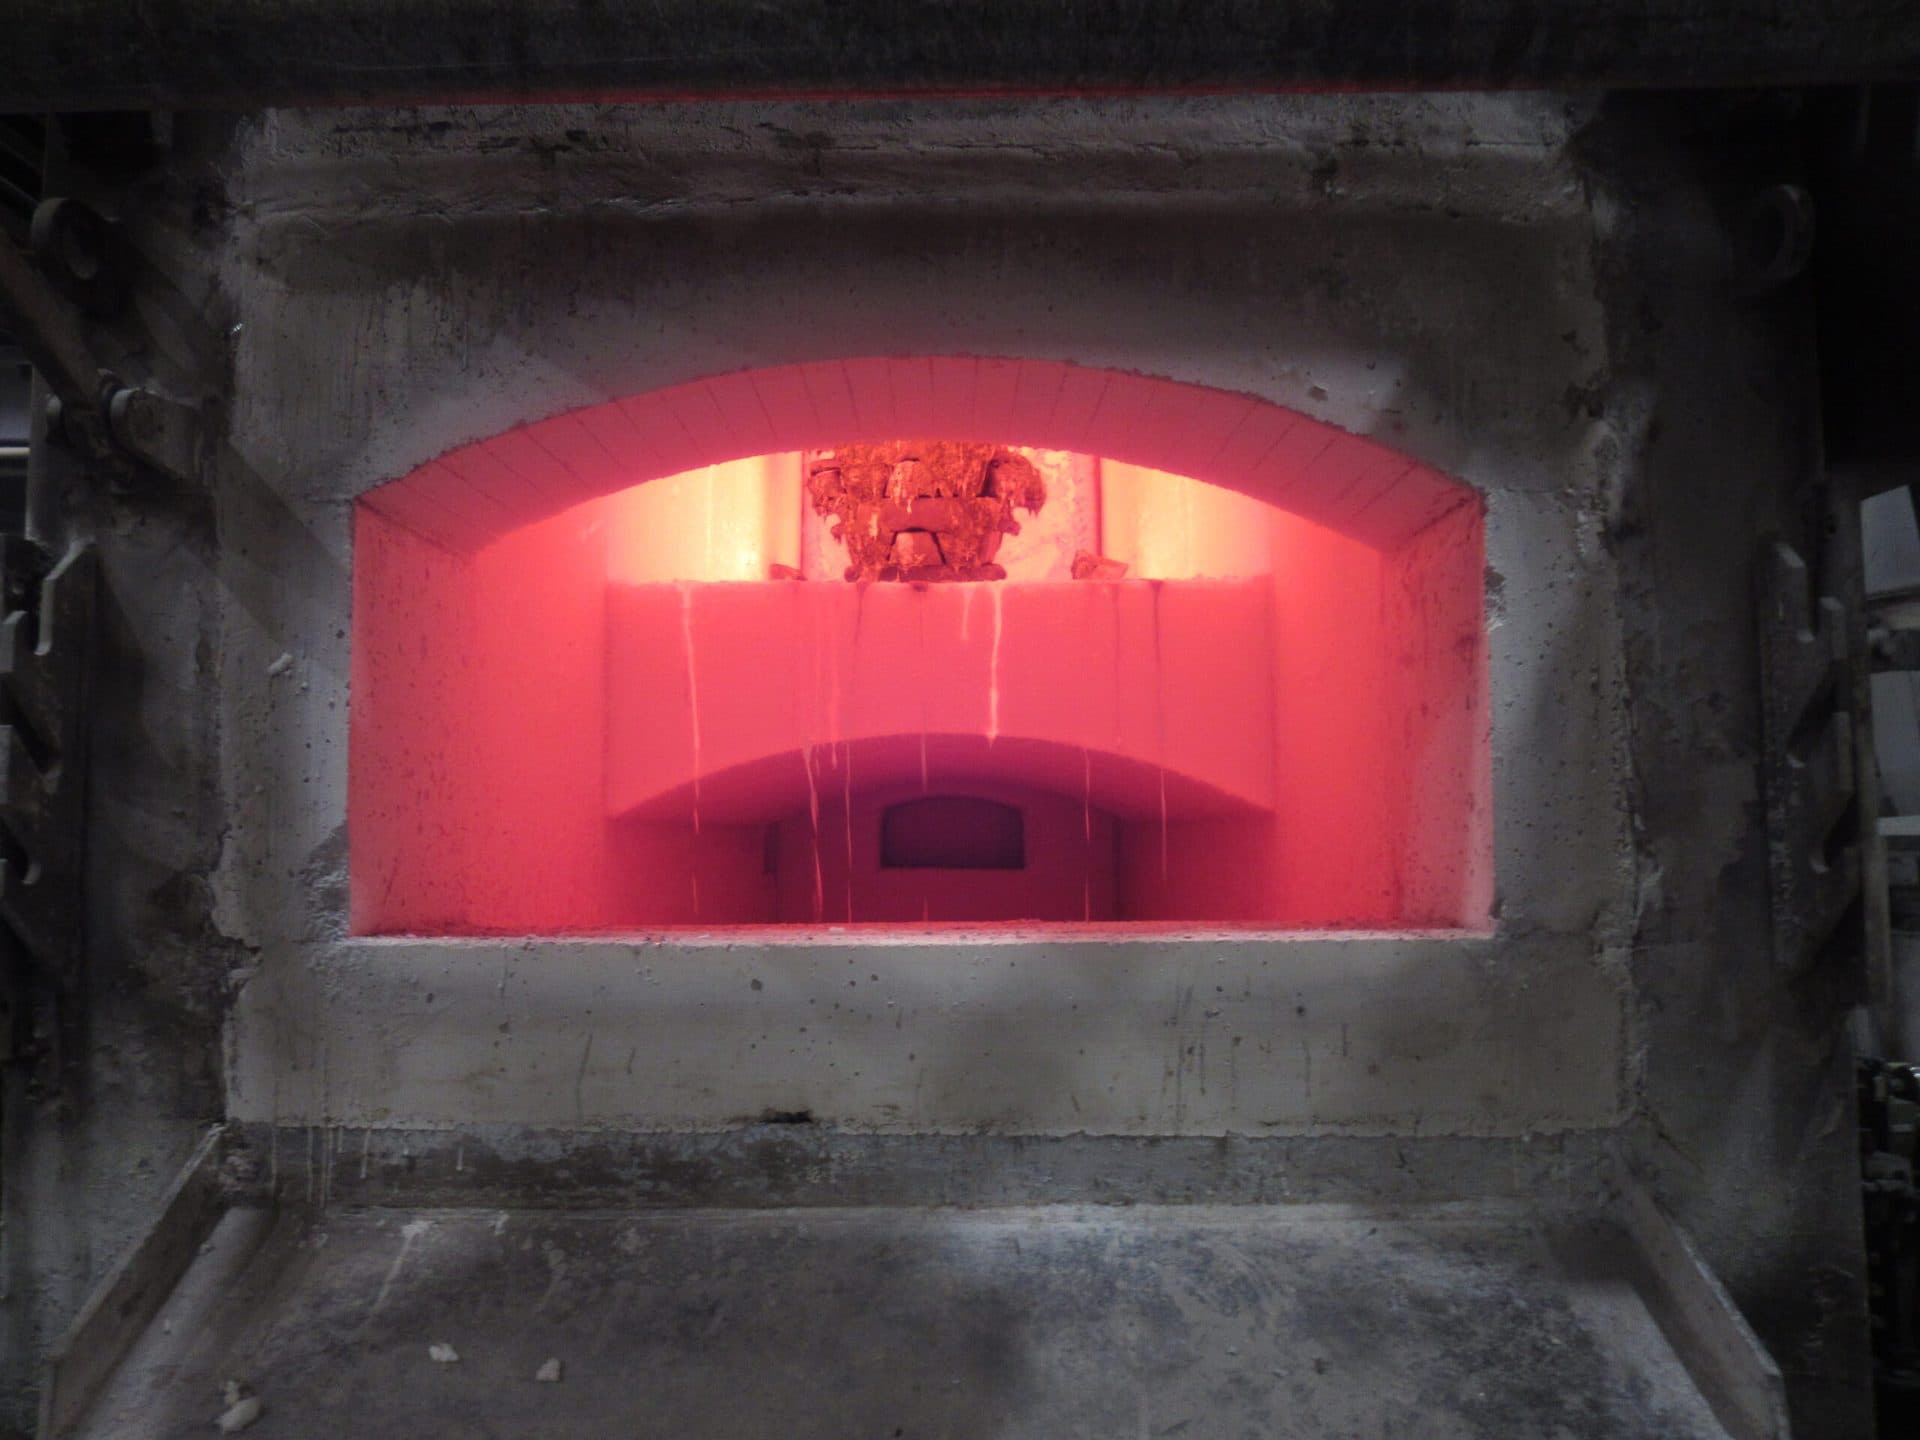
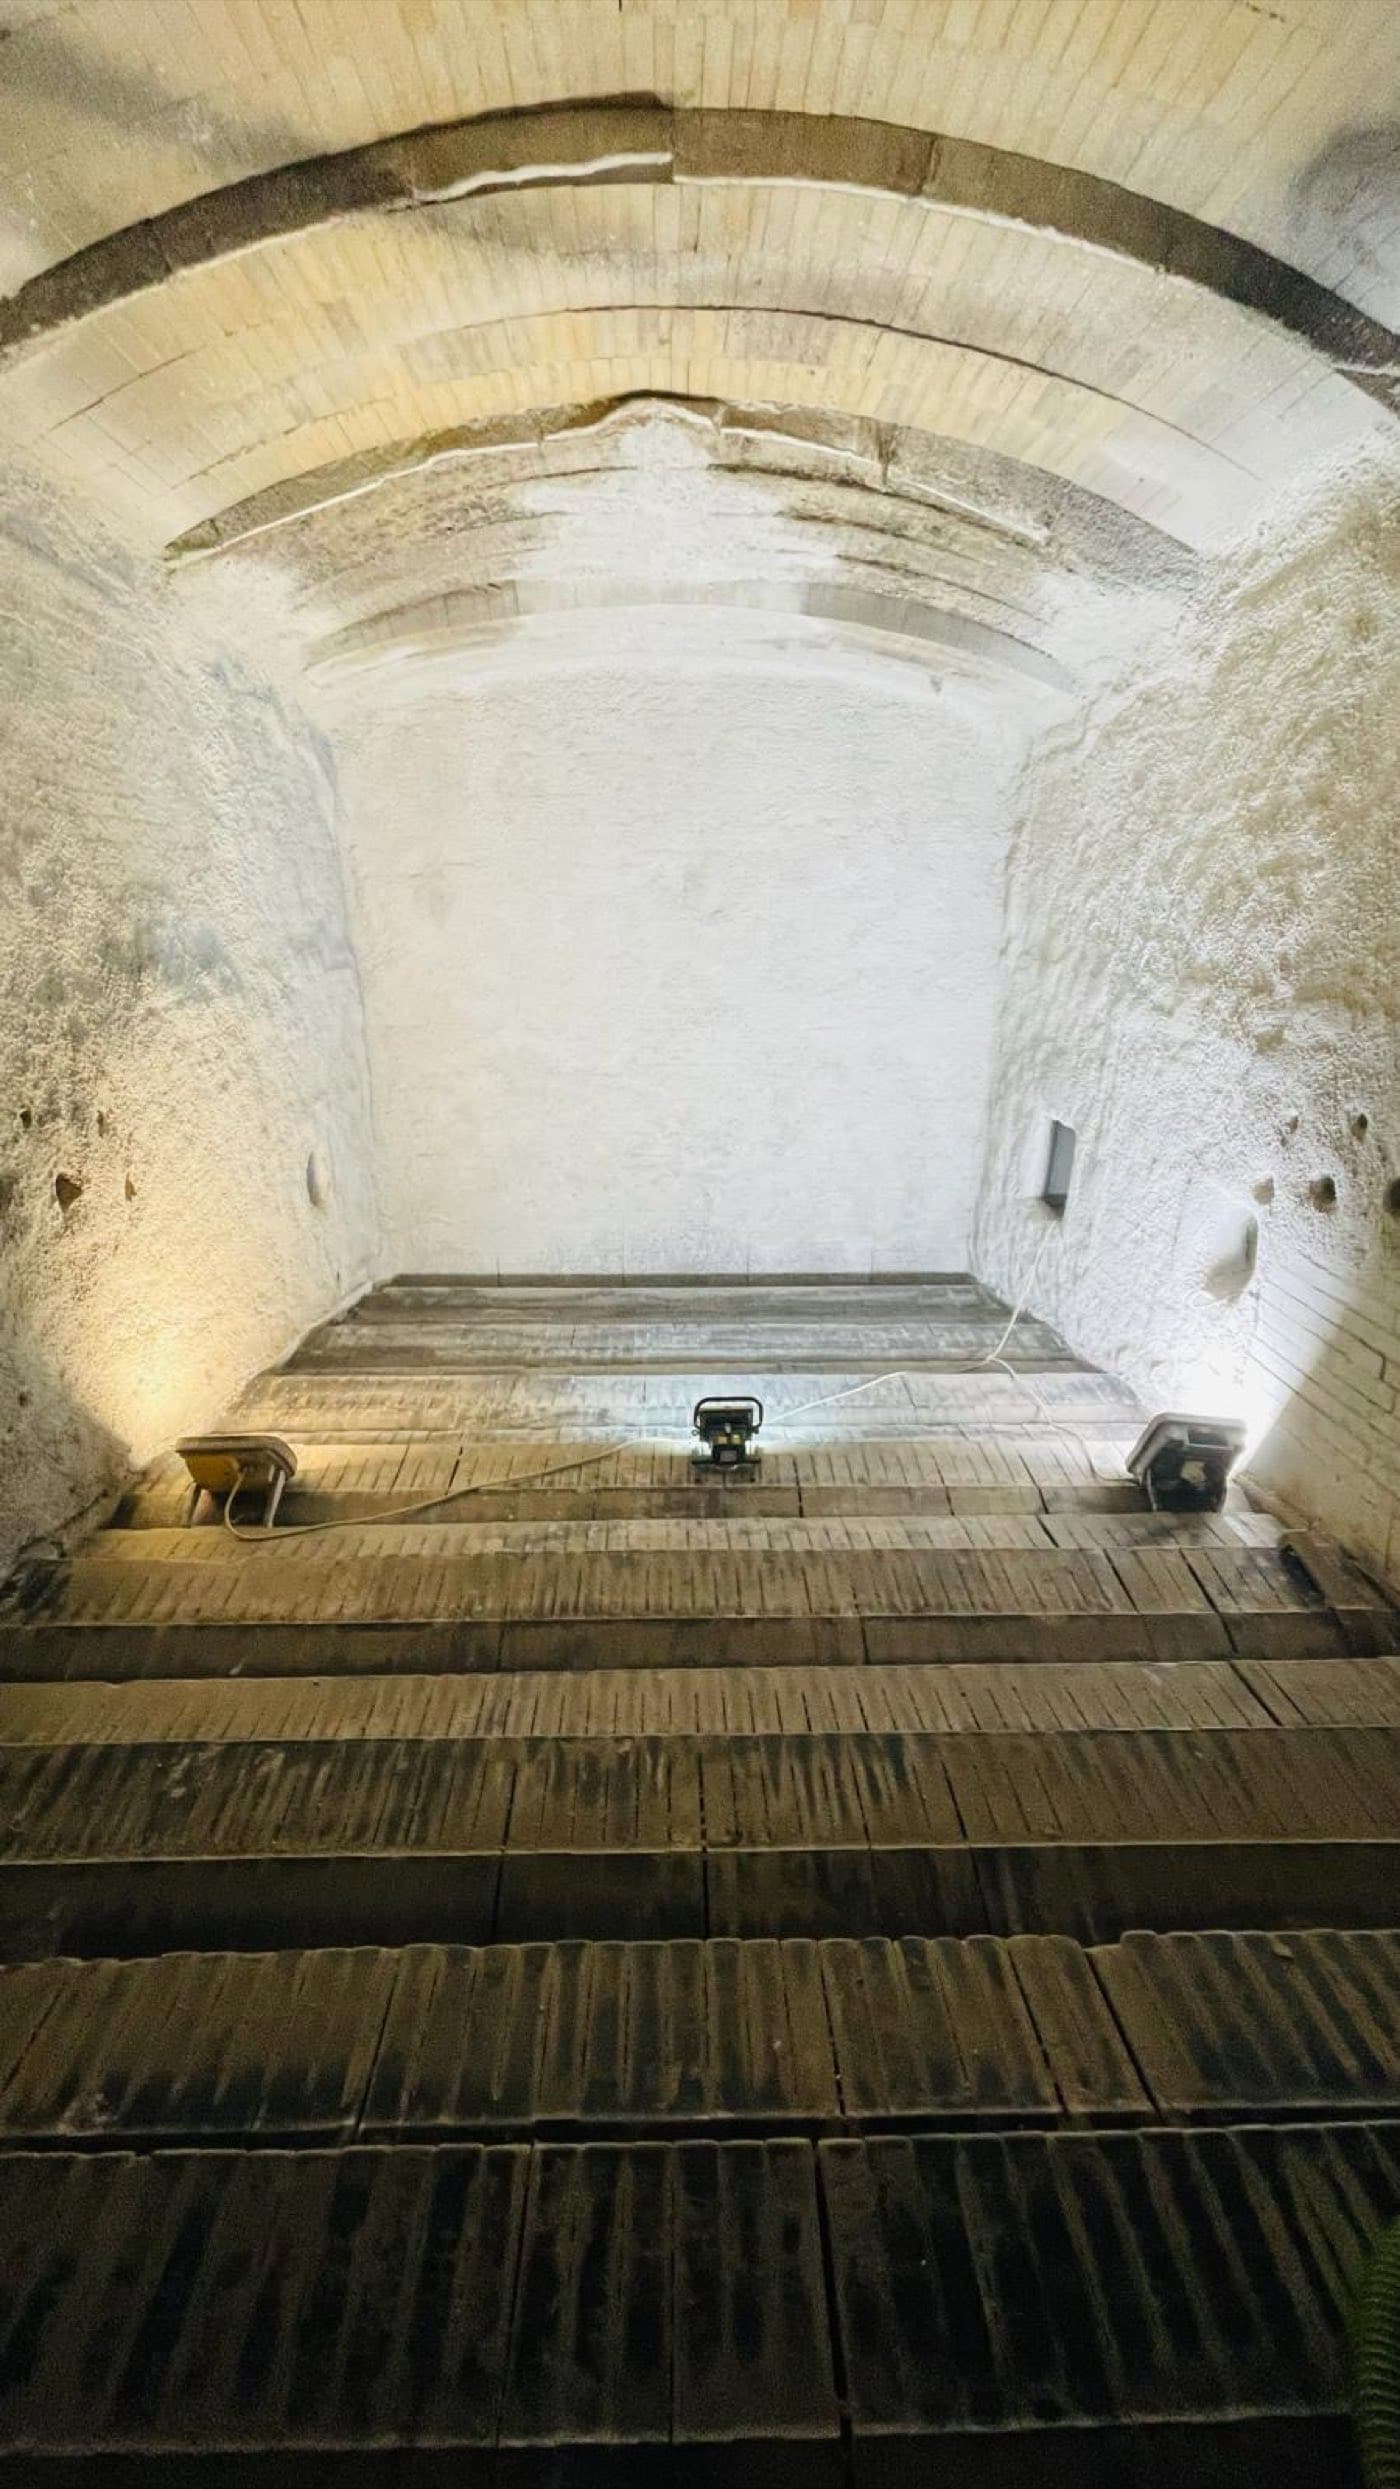
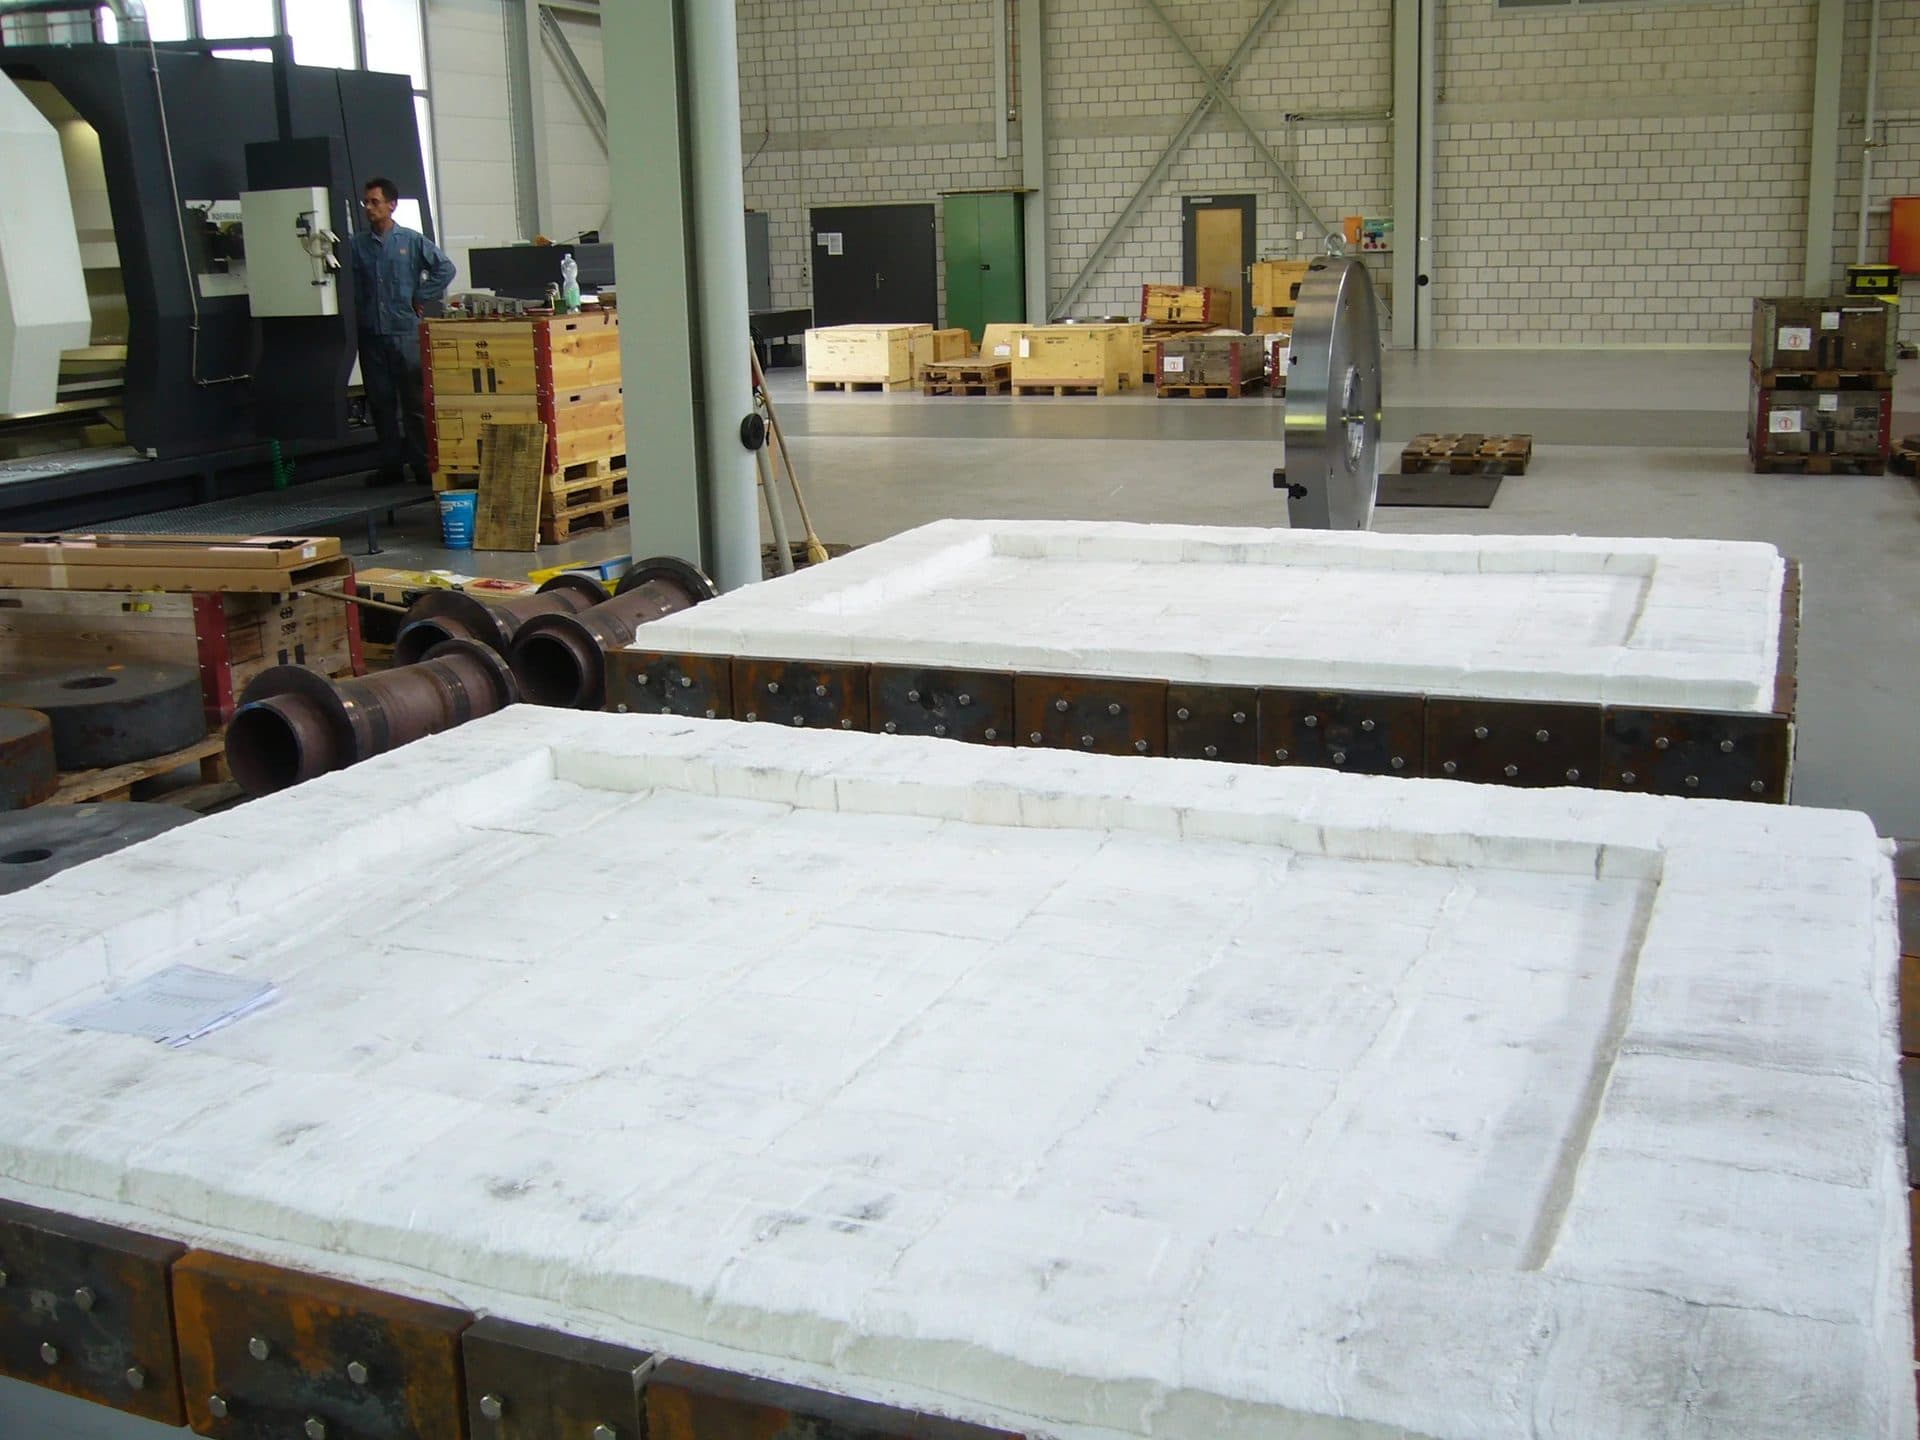
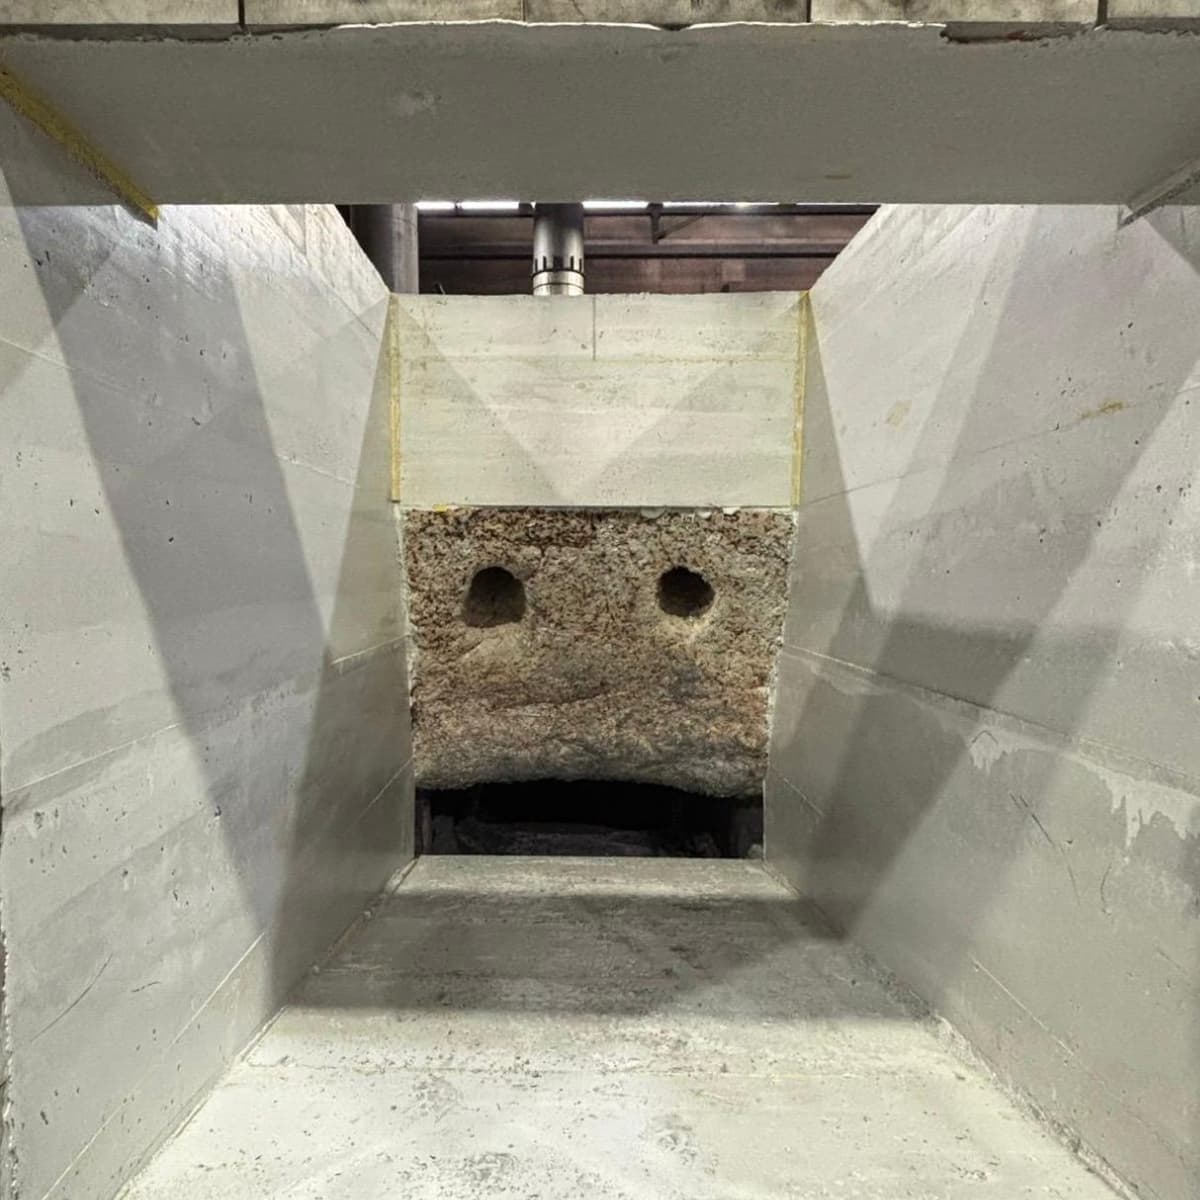
Four poussant
Questions fréquentes
L'essentiel sur Four poussant
Un projet en vue ?
Regarnissage complet, réparation ou urgence — premier conseil gratuit et réponse rapide.