Prefabrikasyon: atölyede üretilen, duruşa mal olmaz
Duruş penceresinde her saat pahalıdır, atölyede ise hiçbiri pahalı değildir. Bu nedenle hangi parçaların önceden üretileceği, bir duruşun süresini şantiyedeki montaj ustası sayısından daha fazla belirler.
Bir fırın onarımında kıt olan kaynak nadiren paradır ve neredeyse hiçbir zaman insan sayısı değildir. Kıt olan, duruş penceresidir. Bu pencere içindeki her saat üretime mal olur, dışındaki her saat ise neredeyse hiçbir şeye.
Buradan, planlamada çoğu zaman gözden kaçan basit bir kaldıraç çıkar: Fırının içinde üretilmesi zorunlu olmayan her şey önceden başka bir yerde üretilmelidir. Bizim durumumuzda Putzbrunn'daki kendi atölyemizde.
Neler önceden üretilebilir
Sınır, parça büyüklüğüne göre değil, bir şeyin mevcut yapıya bağlanması gerekip gerekmediği sorusuna göre çizilir.
Brülör tuğlaları ve brülör çevresi parçaları. Geometrik olarak zorlu, net sınırlı ve hücrenin geri kalanından bağımsız — prefabrik bir parça için klasik örnek.
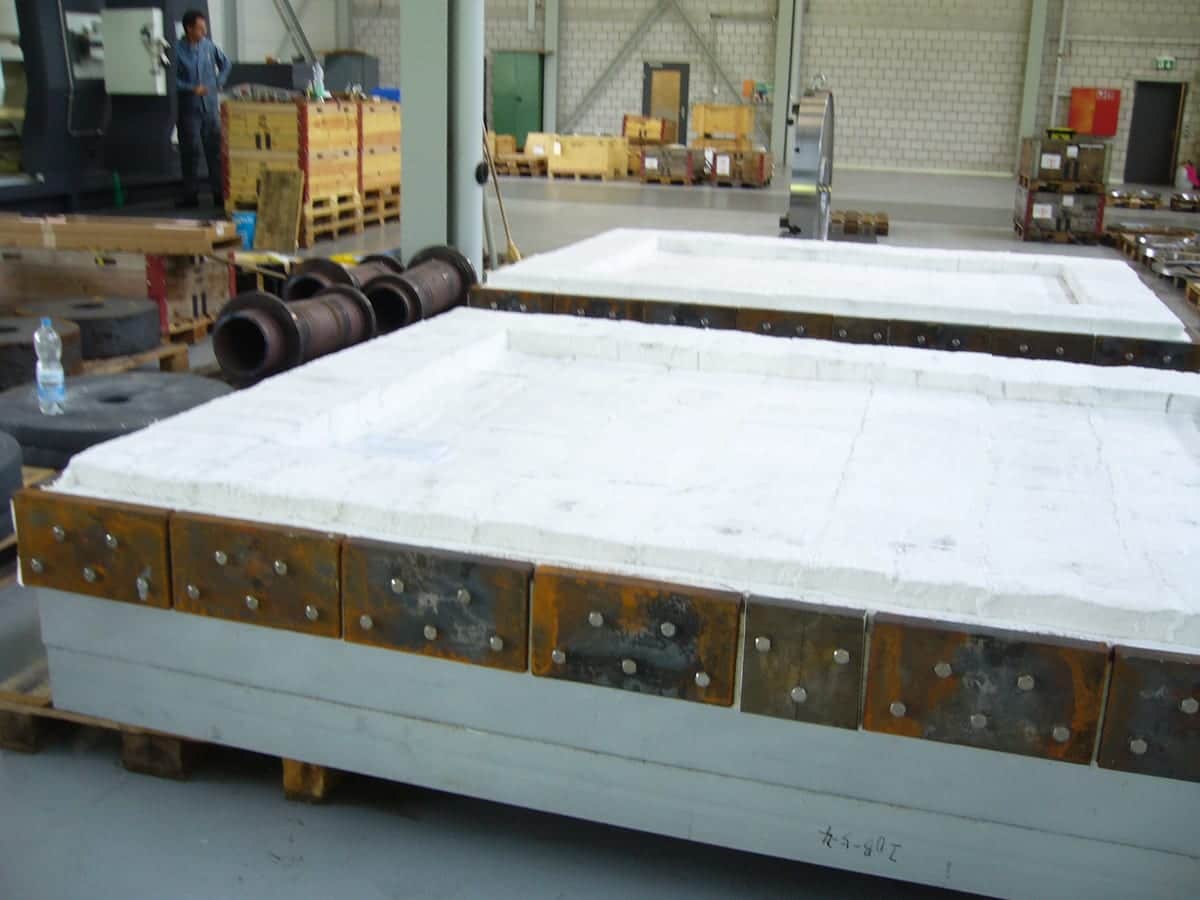
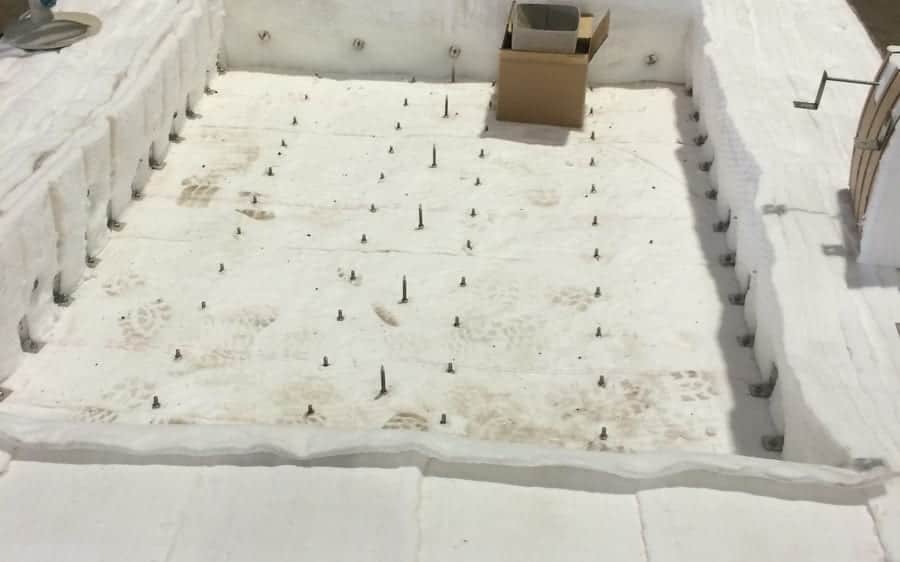
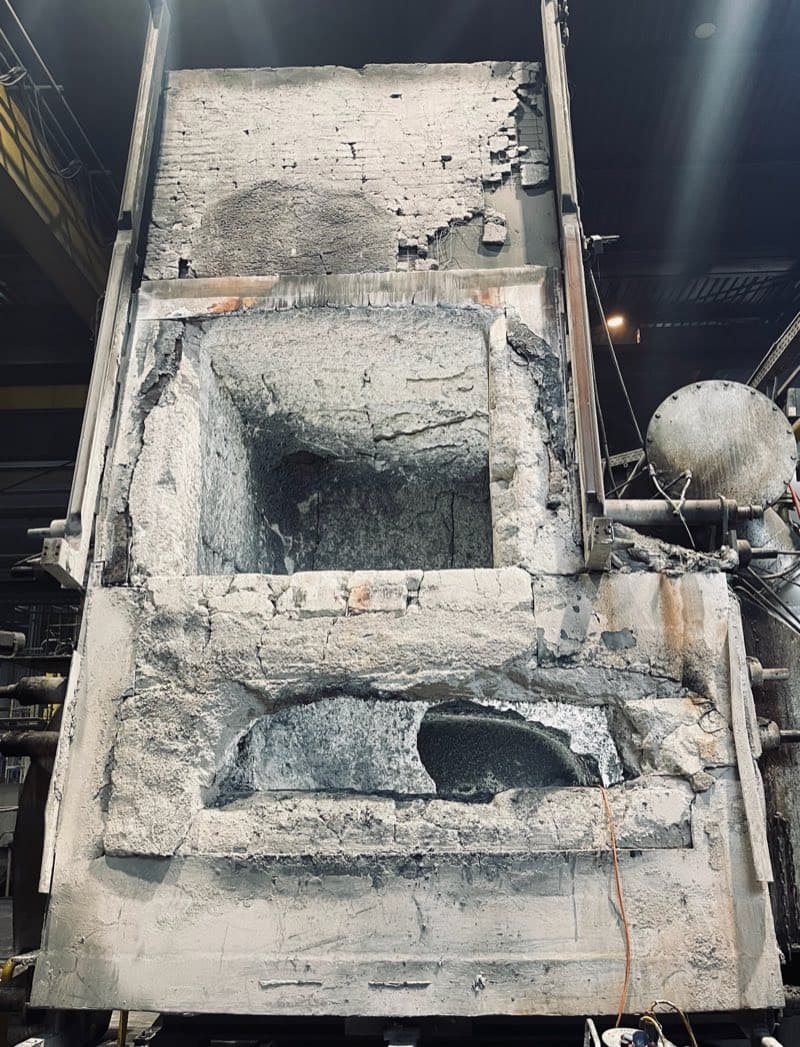
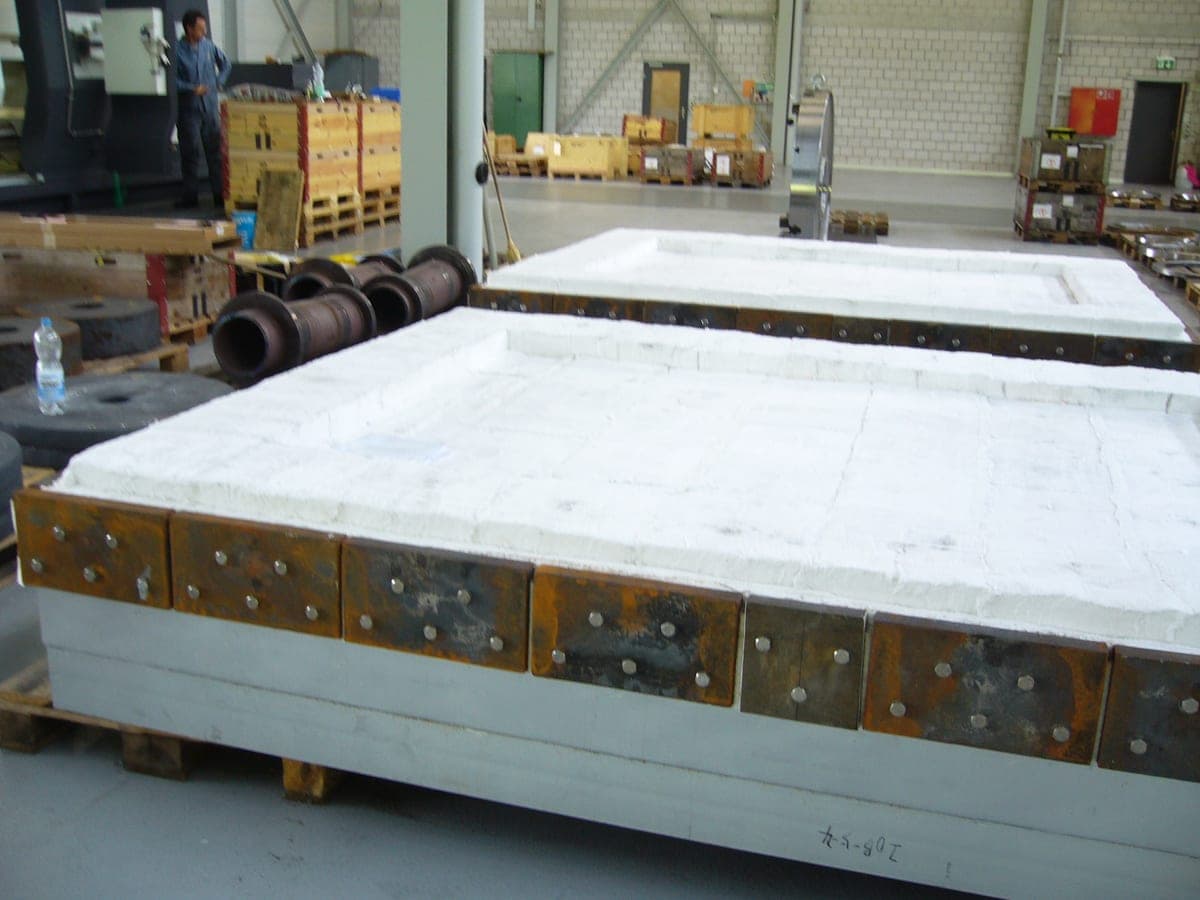
Fırın kapakları ve çanlar. Bunlar zaten kendi çelik çerçevesi olan ayrı bir yapı elemanıdır. Bunları fırının içinde astarlamak zahmetli olurdu; atölyede yatay ve erişilebilir durumdadırlar.
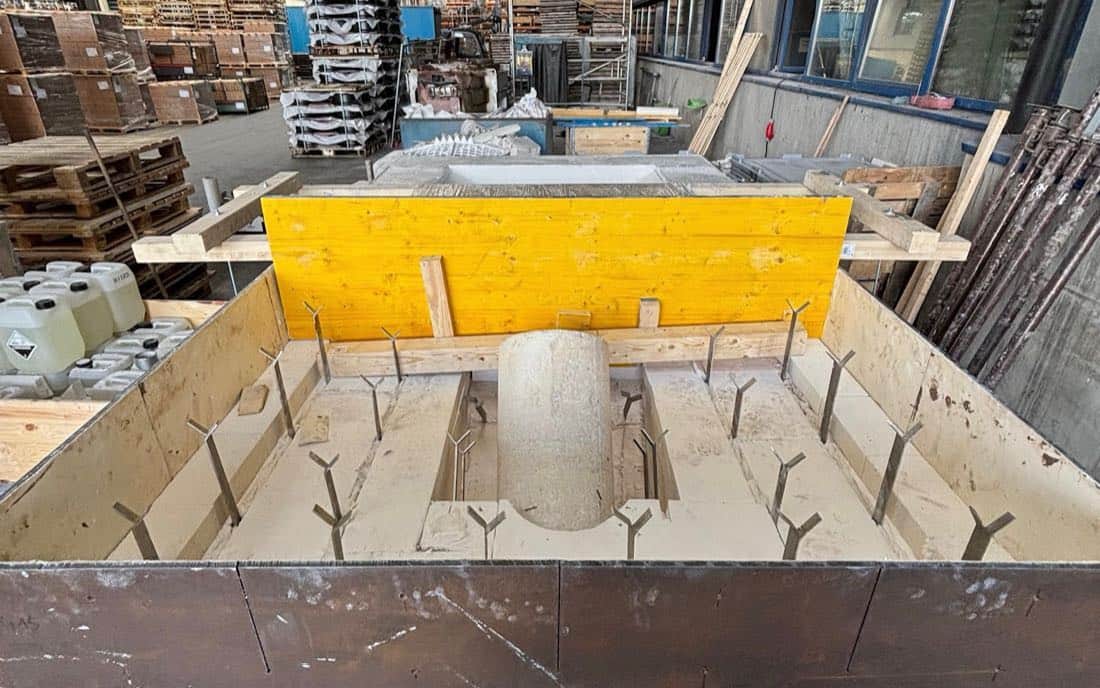
Oluklar, döküm ağızları ve aktarma noktaları. İşlevi ölçü hassasiyetinin belirlediği ve kalıbının acele etmeden kurulması gereken parçalar.
Rotorlar ve iç donanımlar. Dönen veya hareket ettirilen parçalar, tesise girmeden önce balanslanmış ve kontrol edilmiş olmalıdır.
Buna karşılık mevcut yapıya bağlanan her şey — bir duvar yüzeyi, bir taban, komşu bölgeye açılan bir derz — şantiyede kalır. Üç tarafından eski astara dayanması gereken prefabrik bir parça, kazandırdığı zamandan daha fazla uyum sorunu getirir.
Döküm için atölye neden daha iyi bir yerdir
Orada daha iyi insanlar çalıştığı için değil, orada daha iyi koşullar hüküm sürdüğü için — üstelik her seferinde aynı koşullar.
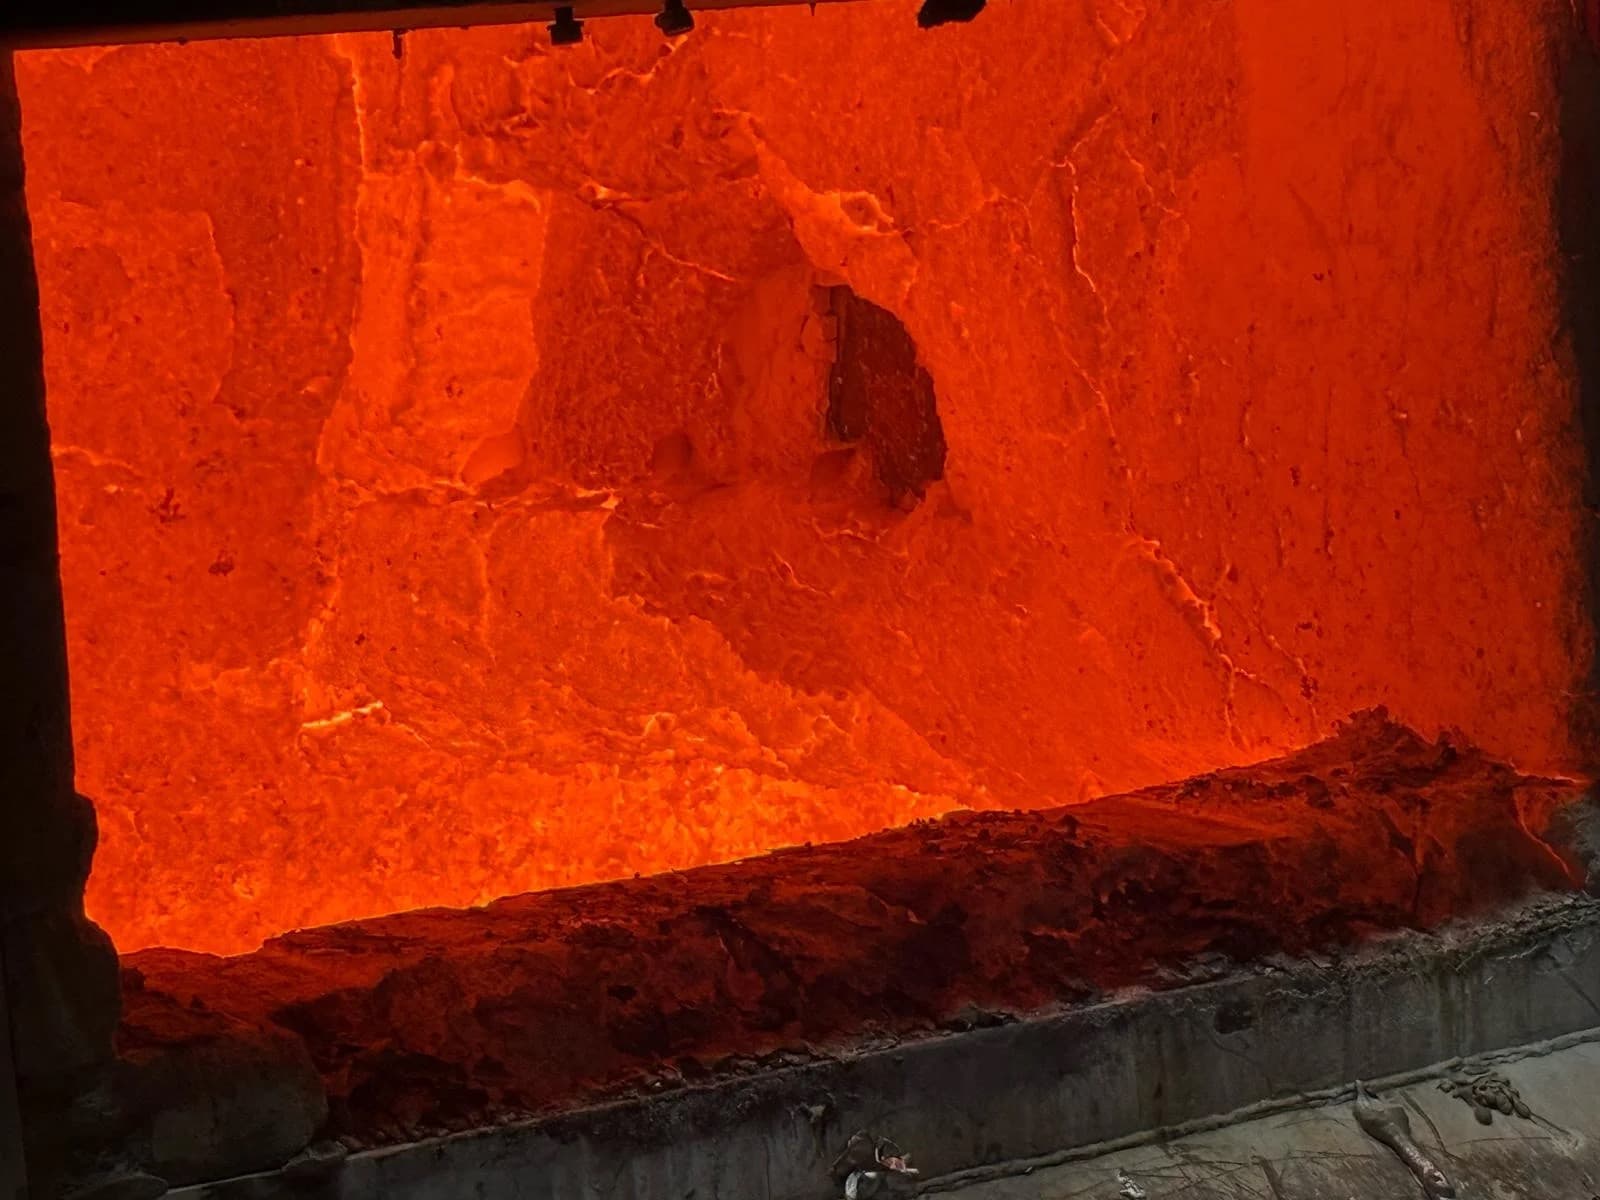
Fırının içinde zorlayıcı bir duruşta, değişen ışıkta, kısıtlı erişimle ve çoğu zaman zamana karşı çalışılır. Atölyede ise parça çalışma yüksekliğinde durur, kalıp hizalanıp yeniden ölçülebilir ve bir şey doğru değilse kalıp sökülüp yeniden yapılır — hiçbir tesis bunu beklemek zorunda kalmadan.
Asıl kazanç kurutmadadır
Zaman avantajı dökümden çok, sonrasında ortaya çıkar. Yeni dökülmüş refrakter beton su içerir ve bu suyun nasıl dışarı çıktığı astar ömrünü belirler.
Eğrinin kendi süresi vardır. Yaklaşık 110, 350 ve 600 derecedeki bekletme süreleri, astarı tehlikeye atmadan kısaltılamaz. Su buharlaşırken hacmi katlarca artar.
Atölyede kurutma paralel yürür. Parça kururken tesis çalışmaya devam eder. Duruşta ise çalışmaz.
Tahmin yerine ölçüm. Fırın işletmesinde kurutma çoğu zaman doğrudan ünitenin kendisinde yapılır. Atölyede ise bir parçaya hedefli olarak termokupl yerleştirilebilir ve eğri belgelenebilir.
Risk atölyede kalır. Kurutma sırasında bir yer patlayıp koparsa bu can sıkıcıdır — ama hiçbir duruşu uzatmaz.
Ön imalatı “daha hızlı çalışmak”tan ayıran nokta budur. Ön imalat hiçbir şeyi hızlandırmaz. En yavaş adımı, can yaktığı pencerenin dışına taşır.
Şantiyede geriye ne kalır
Yerine koymak, hizalamak, bağlantıyı yapmak, kabulünü yapmak. Prefabrik bir parçanın hâlâ gerektirdiği işler bunlardır — ve planlanabilirler, çünkü hiçbiri durum tespitinin sonucuna bağlı değildir.
Yeter ki ölçüler doğru olsun. Prefabrik bir parça ancak imal edildiği ölçüler kadar iyidir — ve bu ölçüler eski bir çizimden değil, soğuk fırında yerinde alınan ölçülerden gelir. Bu adımdan tasarruf edilemez; duruştan önce mutlaka ünitenin başında yapılması gereken tek adım da budur.
Ne zaman değmez
Yerinde alınan ölçüler güvenilir değilse. İç ölçüleri kampanyalar boyunca çarpılmış bir fırın güvenilir bir temel sunmaz. O zaman kalıp sahada kurulur.
Parça birden fazla tarafından bağlanıyorsa. Bağlantı derzi ne kadar çoksa uyum riski o kadar artar — belirli bir noktadan sonra sahada monolitik uygulama daha güvenli yoldur.
Nakliye parçayı tehlikeye atıyorsa. Büyük ve ince cidarlı parçalar yolu her zaman kaldırmaz. Yolda çatlayan parçanın duruşta faydası olmaz.
Pencere zaten genişse. Birkaç haftalık duruşu olan bir revizyonda zaman kazancı artık bir gerekçe değildir — o zaman yalnızca koşulların kalitesi önem taşır ve bu, atölyede yine de daha iyidir.
Bu nedenle karar toptan değil, parça parça verilir ve planlama aşamasında verilir — tesis çoktan durduğunda değil.
Bir sonraki duruş penceresini planlayan, hangi parçaların gerçekten o pencere içinde üretilmesi gerektiğini erkenden sormalıdır. Bunlar çoğu zaman teklif listesinin düşündürdüğünden daha azdır.
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFKapaklı fırınlar
Fırın kapağında ön imalat: Duruş yerine atölye
Kapak astarı neden atölyede yapılmalı — ve astar ömrünü neden ankraj sistemi belirler.
Yalnızca PDF'te6 maddelik kontrol listesi, erken ayrılmanın 3 nedeni, atölyeden 2 fotoğraf
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası

 PDFKapaklı fırınlar