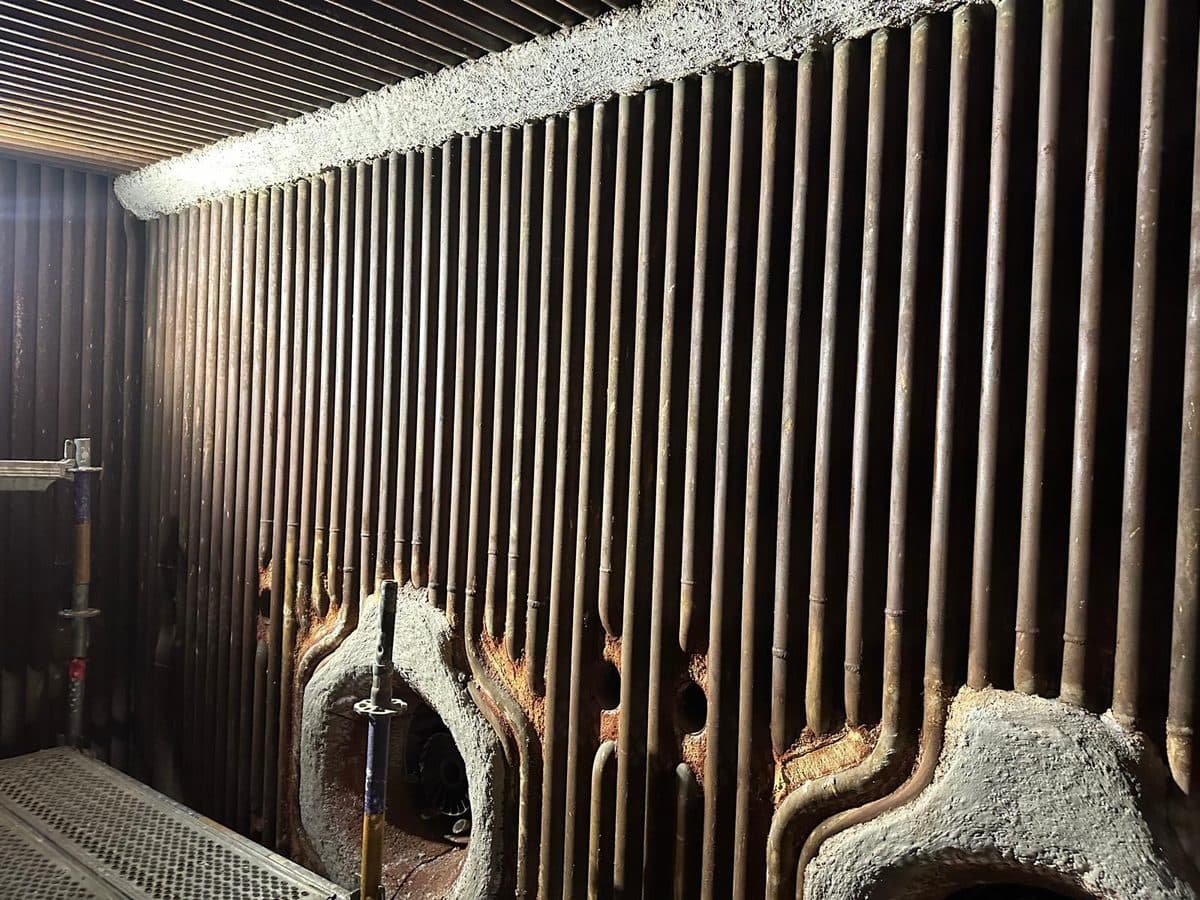
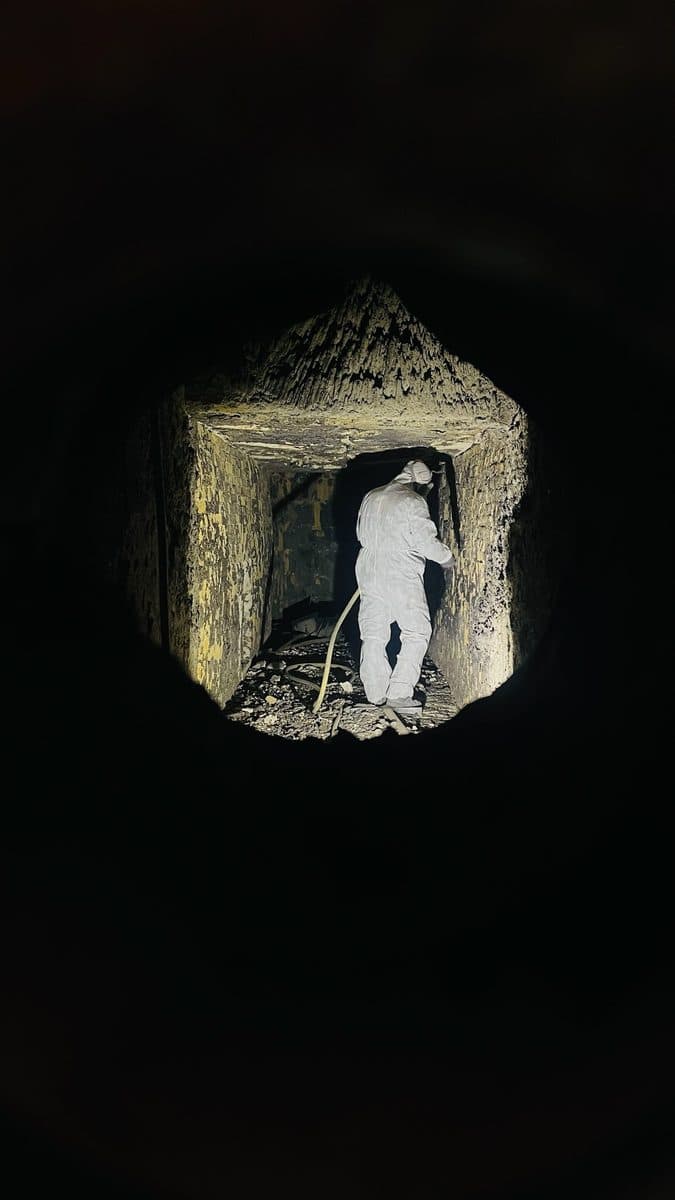
Huniler ve eğimli yüzeyler: Burada belirleyici olan ısı değil, akıştır
Fırında rakip ısıdır. Hunide ise hareketsizliktir. Kayan şey zarar vermez — yerinde kalan ise zayıf noktaya dönüşür; üstelik astar malzemesi ne kadar iyi olursa olsun.
Bir fırında rakip ısıdır. Bir hunide ise hareketsizliktir. Kayan şey zarar vermez — yerinde kalan ise zayıf noktaya dönüşür; üstelik altındaki astar malzemesi ne kadar iyi olursa olsun.
Huniler, şutlar ve aktarma noktaları hiçbir tesis çiziminde merkezde yer almaz, yine de kapasiteyi onlar belirler. Nadiren kendilerine ait bir planlamaları olur — ve sonra sıcaklıkla hiçbir ilgisi olmayan nedenlerle devre dışı kalırlar.
Bir huniyi fırın duvarından ayıran nedir
Malzemeler birbirine benzer. Zorlanma ise benzemez.
Kimyasal etki yerine aşınma. Fırın odasında eriyik metal veya cüruf yüzeyi kemirir. Hunide ise malzeme yüzeyin üzerinden mekanik olarak, hep aynı yönde sürtünerek geçer.
Geometri işlevin kendisidir. Bir fırın duvarının sızdırmaz ve taşıyıcı olması gerekir, biçimi ikinci plandadır. Hunide ise biçim görevin kendisidir: Açı veya yüzey doğru değilse, astar sağlam olsa bile parça artık amacını yerine getirmez.
Hasar kendiliğinden büyümeye devam eder. Malzemenin yapıştığı bir nokta kesiti daraltır, akışı yavaşlatır ve böylece daha da fazla malzeme toplar. Fırında bir bölge eşit biçimde aşınır, burada ise süreç giderek hızlanır.
Duvardan değil, kapasiteden anlaşılır. İlk işaret nadiren bir çatlaktır; çoğu zaman bir önceki yıla göre daha az iş çıkaran bir tesistir.
Bu nedenle bir huniyi yalnızca kalan duvar kalınlığına göre değerlendirmeyiz. Bir astar kalın ve sağlam olup yine de yanlış olabilir — yüzey malzemenin akmasına artık izin vermiyorsa.
Kademe olmamalı
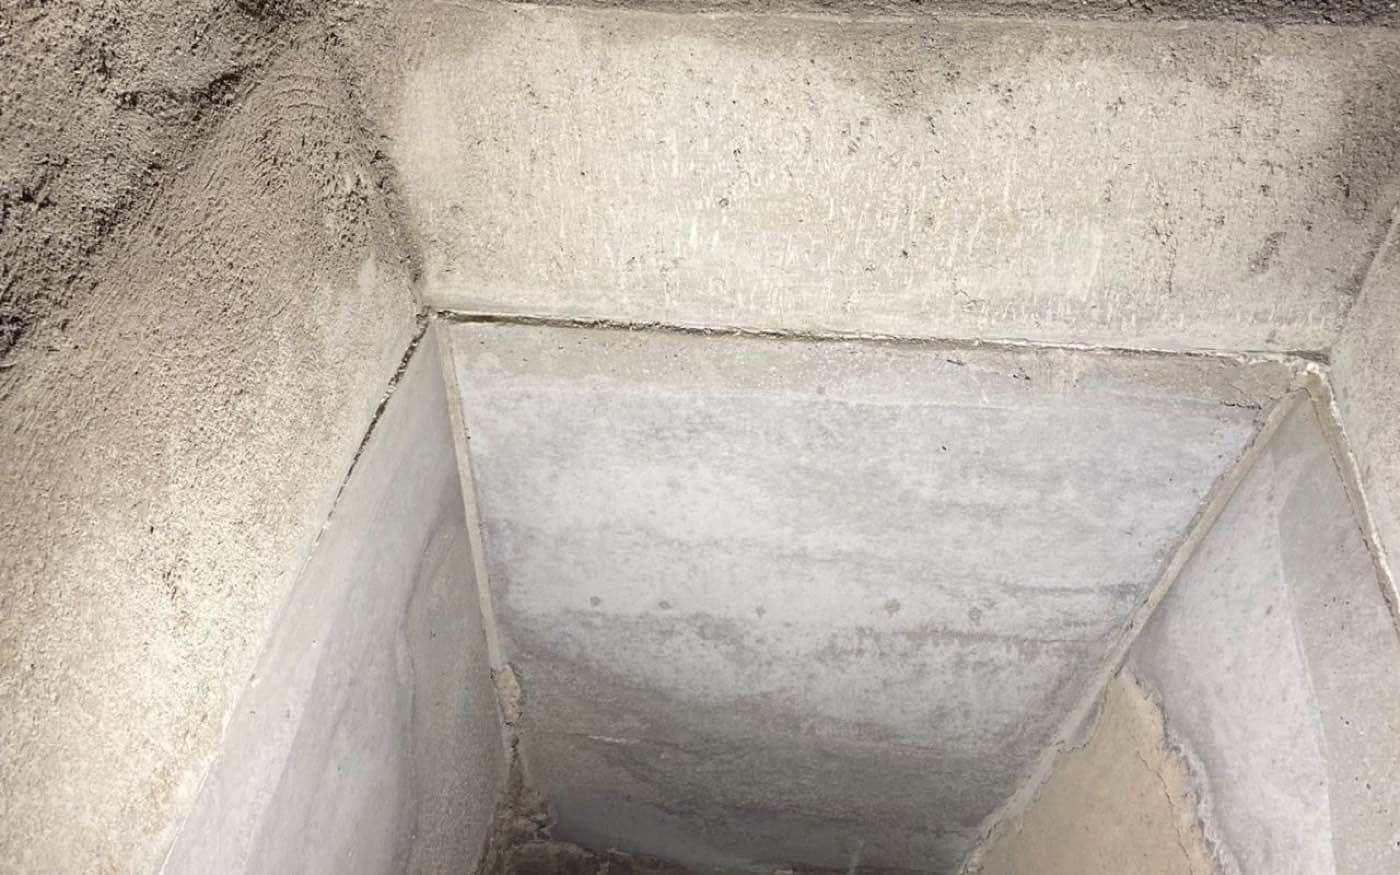
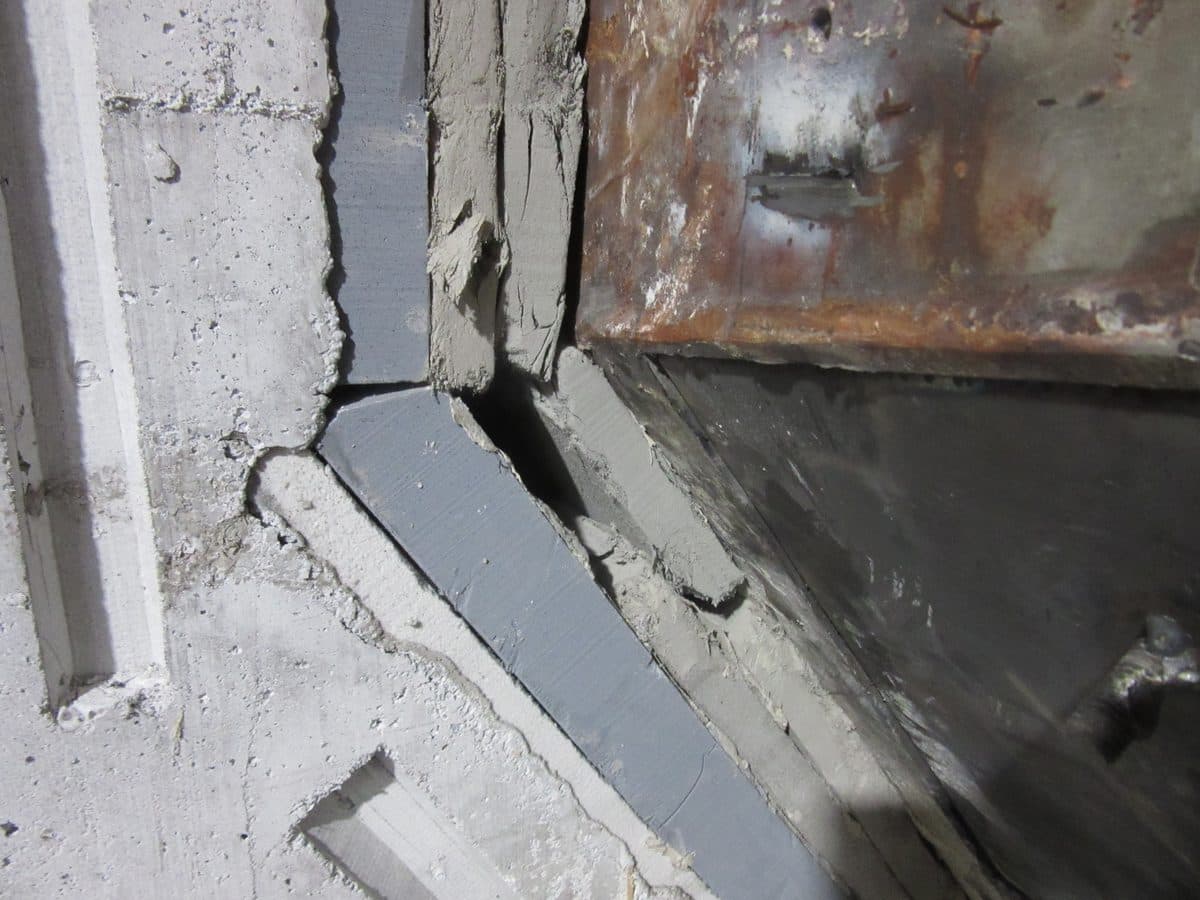
Astar, eğimi basamak oluşturmadan izler. Kulağa çok doğal gelir, ama uygulamada öyle değildir: İki bölümün birbirine dayandığı, bir onarım yerinin mevcut astara bağlandığı veya bir sacın çıkıntı yaptığı her yerde kolayca birkaç milimetrelik bir kademe oluşur.
Birkaç milimetre yeter. Malzeme önüne birikir, yapışır ve kademe, kesiti daraltan bir basamağa dönüşür. Bu nedenle geçişleri olduğu gibi bırakmak yerine işleyerek düzeltiriz — ve bölümleri, mümkün olduğunca azı kayma bölgesine denk gelecek şekilde yerleştiririz.
Yüzey, parçanın kendisidir
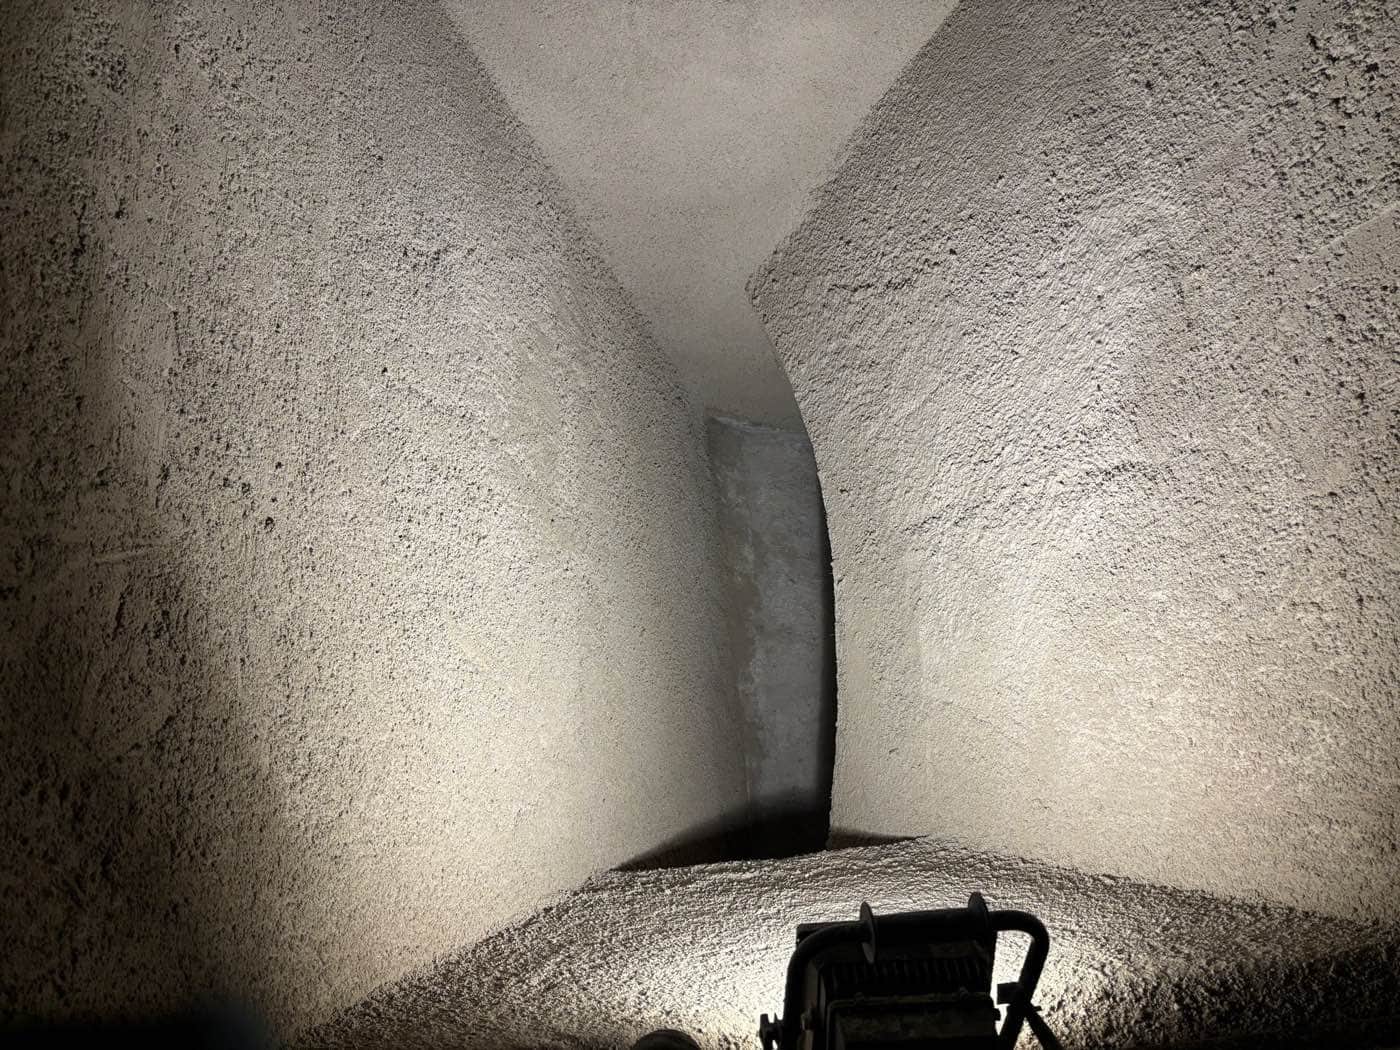
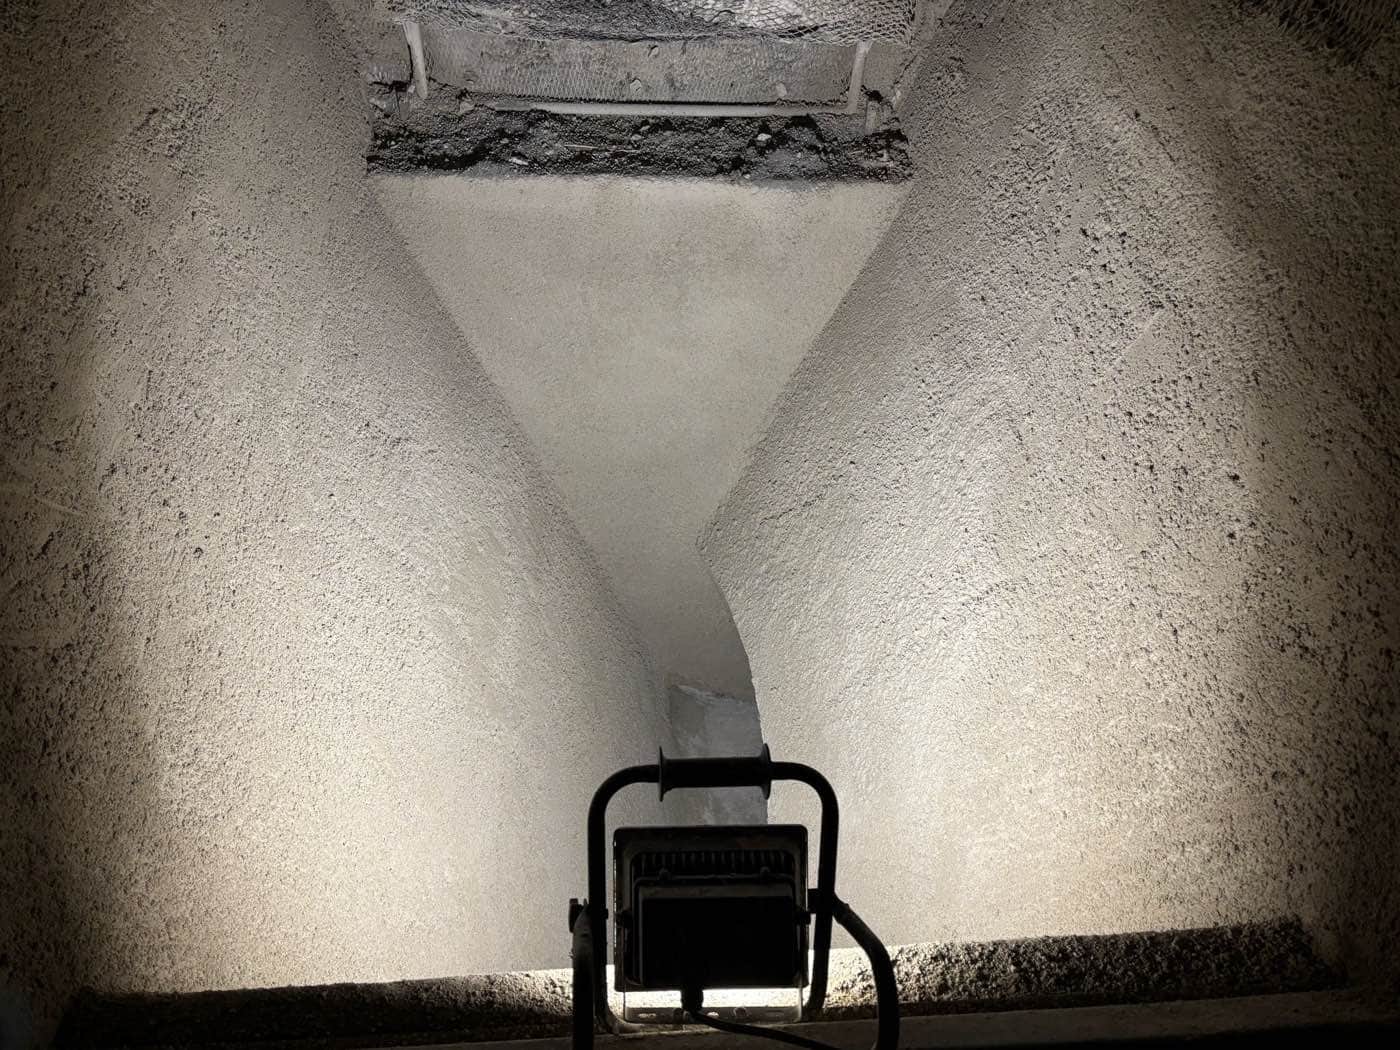
Malzemenin üzerinden kaydığı yerlerde yüzeyi gözenekleri kapanacak şekilde perdahlarız. Pürüzlü bir yüzey yalnızca çirkin değildir, frenler — ve frenlenen şey yerinde kalır.
Yalnızca düzlemek değil, yüzeyi kapatarak perdahlamak. Perdahlanmış bir yüzeyin yoğun bir kenar bölgesi vardır. Bu bölge, altında aynı malzeme bulunan açık gözenekli bir yüzeye göre aşınmaya daha uzun süre dayanır.
Akış yönünde çalışmak. Enine çekilmiş izler, art arda dizilmiş çok sayıda küçük kademe gibi davranır.
Pürüzlü yüzey her yerde yanlış değildir. Kayma bölgesinin dışında, duvarlarda ve tavanlarda püskürtme yüzeyi tamamen uygundur ve daha hızlıdır. Emek, malzemenin aktığı yere harcanmalıdır.
Onarım yerlerini aynı hizada bağlamak. Mevcut astarın üzerine taşan yeni bir katman, baştan yerleştirilmiş bir kademedir.
Bitmiş astarda bu paylaşım görülür: Düzgün olan yerde hesap yapılmış, pürüzlü olan yerde tasarruf edilmiştir — ve ikisi de doğru olabilir.
Üst bağlantı
Huni astarlarının devre dışı kaldığı üçüncü yer üst kenardır. Yeni katman orada mevcut astara bağlanır ve yerçekimi orada ona karşı çalışır: Altta duran, alt zemine bastırır. Üstte asılı duran ise onu çeker.
Bu nedenle bağlantı yalnızca sıvanarak geçiştirilmez; ankrajlanır ve aynı hizada yapılır. Üstte yalnızca yaslanan bir katman, ilk yük veya sıcaklık değişiminde kabuk hâlinde ayrılır — ve koruması gereken huninin içine bütün olarak düşer.
Yerinde incelemede ne görülür
Hep aynı yerde birikintiler. Bu ne tesadüftür ne de malzeme sorunu; tam o noktadaki geometriye işaret eder.
Parlak şeritler. Malzemenin aktığı yerde yüzey parlaktır. Mat kaldığı yerde hiçbir şey akmaz — orada bir şey duruyordur.
Çapaklı kenarlar. Parmakla hissedilebilen keskin kenarlı bir kademe, bir sonraki yapışmanın başlangıcıdır.
Üst kenarda boşluk sesi. Bağlantı bölgesi boş ses veriyorsa, hiçbir şey görünmese bile katman zeminden çoktan ayrılmıştır.
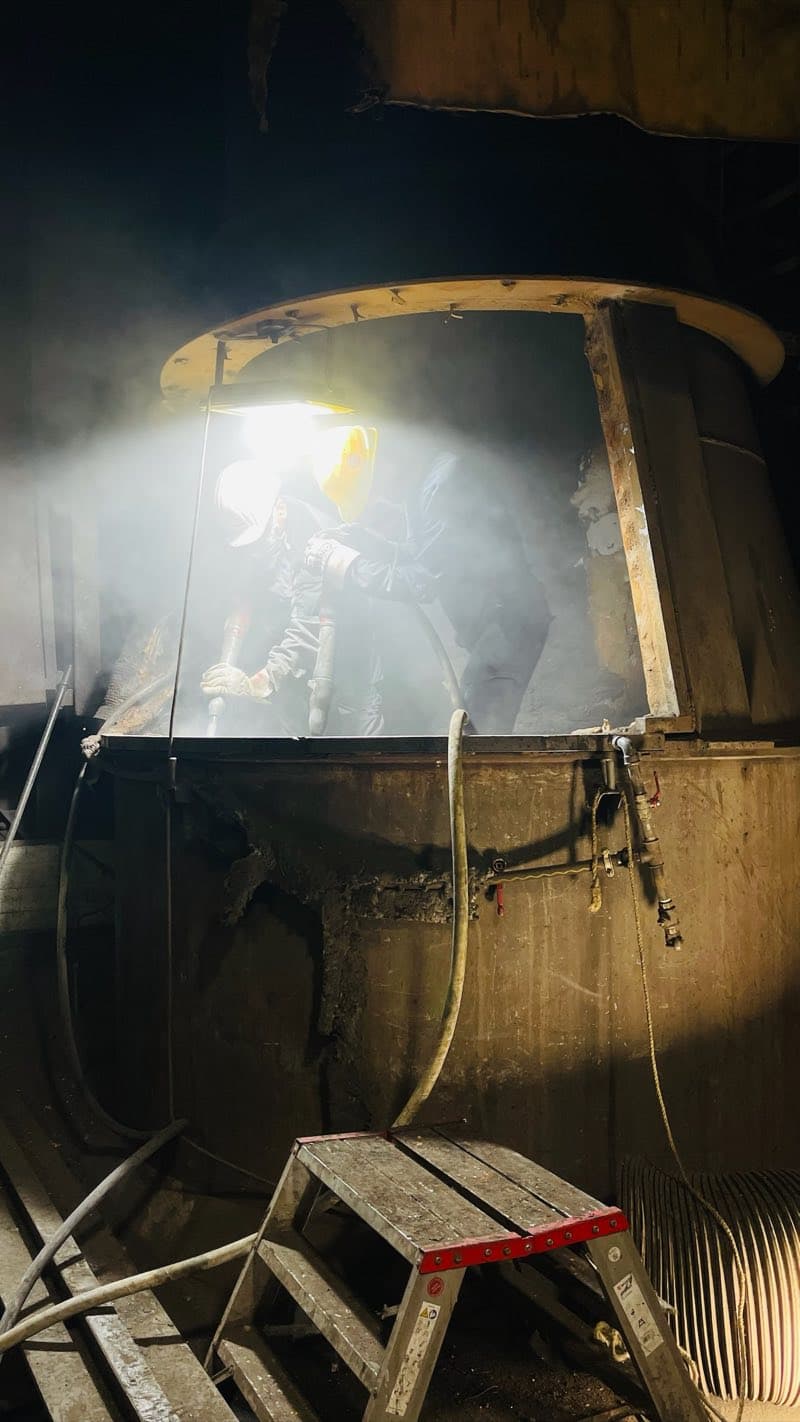
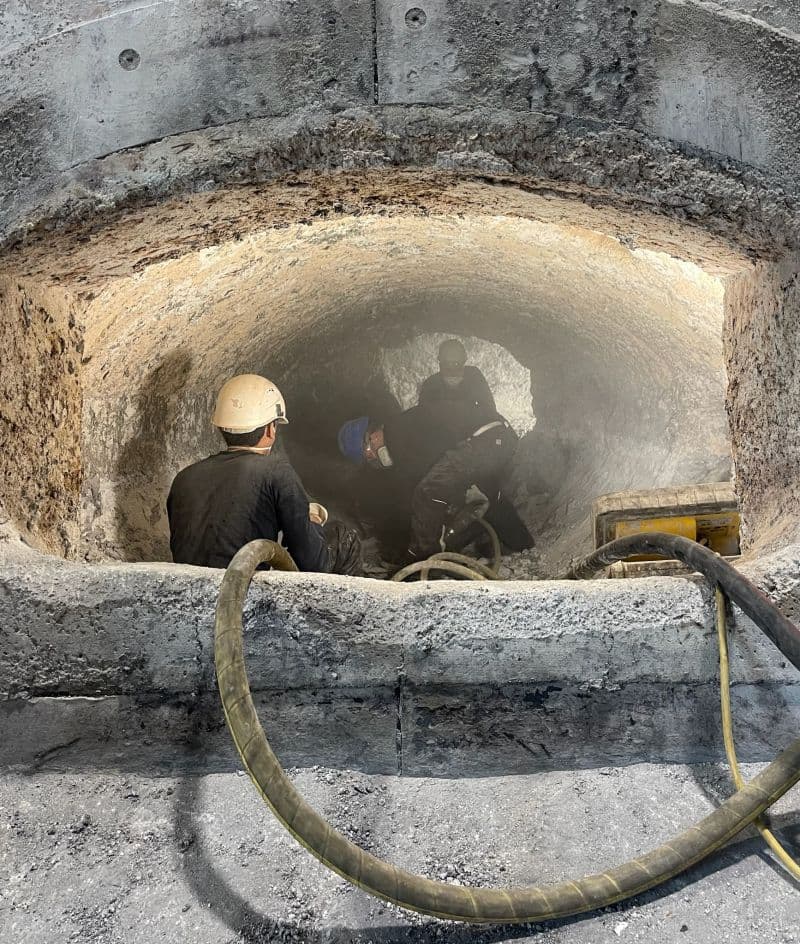
Bu bulguların hiçbiri ölçüm cihazı gerektirmez. Tek gereken, birinin yukarıdan ışık tutmak yerine elinde lambayla içeri girip yüzeyi adım adım dolaşmasıdır.
Huni, durum tespiti en seyrek yapılan ve en sık sessizce performansa mal olan parçadır. Kapasitenin düştüğünü görüp nedenini fırında arayan, çoğu zaman yanlış yerde arar.
Bir bakışta
Akış
burada astar ömrünü ısı değil, o belirler
Her kademe
kendi kendini büyüten bir birikme noktası
Perdahlama
kapalı kenar bölgesi aşınmaya daha uzun süre dayanır
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFTüm fırın tipleri
Onarmak mı, astarı yenilemek mi? Üç bulgu
Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.
Yalnızca PDF'te6 bulgulu karar tablosu, 3 tipik hatalı karar, bir astar yenileme çalışmasından 2 fotoğraf
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası

 PDFTüm fırın tipleri