
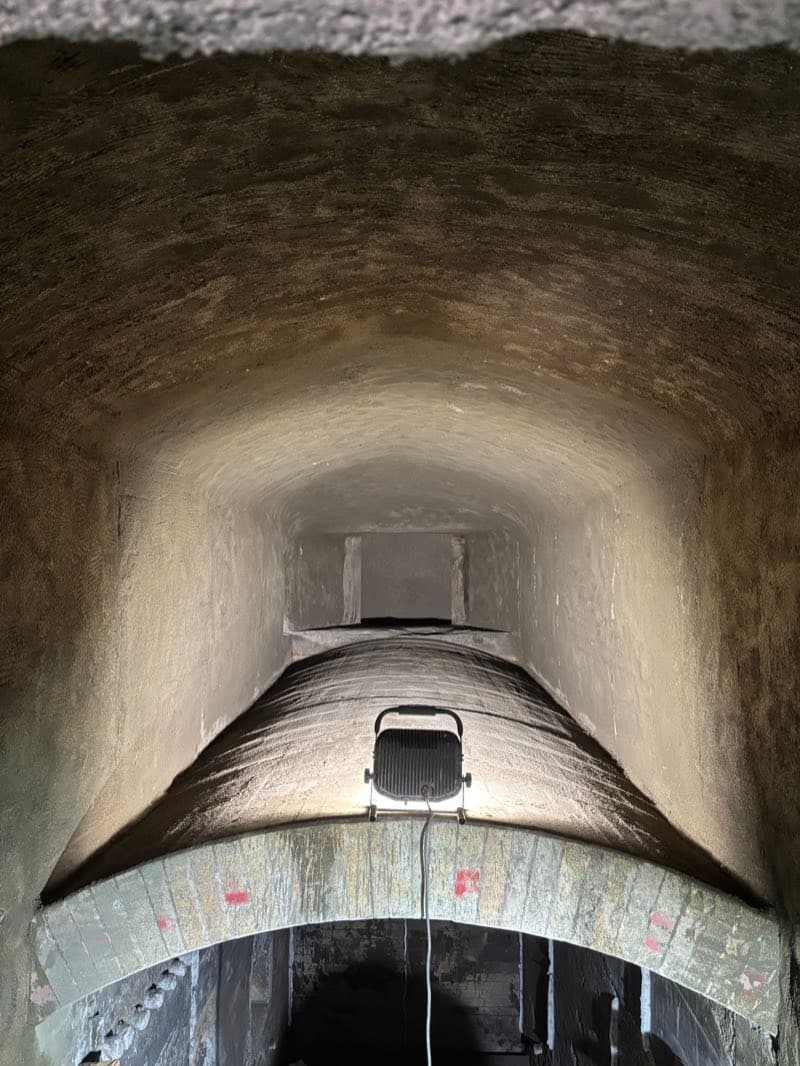
 PDFEnerji ve yakma
Cüruf birikmesi: Temizlik aralığını yüzey belirler
Dört haftada bir temizlik mi — yoksa sezonda iki kez mi?
Yalnızca PDF'teBirikmeye karşı ayar noktaları, yakıttaki alkaliler, temizlik kuralları
Makaleye gidinZamanında yapılan bir bakım püskürtmesi, bir refrakter astarın ömrünü tam bir kampanya kadar uzatabilir. Shotcrete ne zaman kazançlıdır, nasıl işler ve uygulamada nelere dikkat edilmelidir?
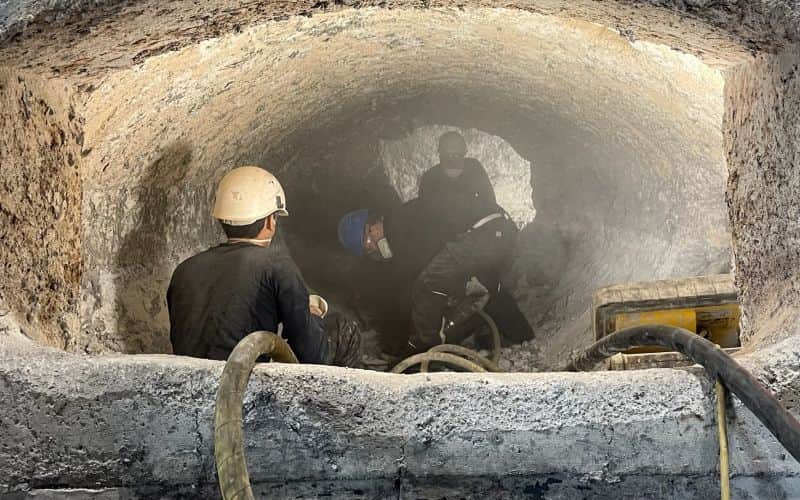
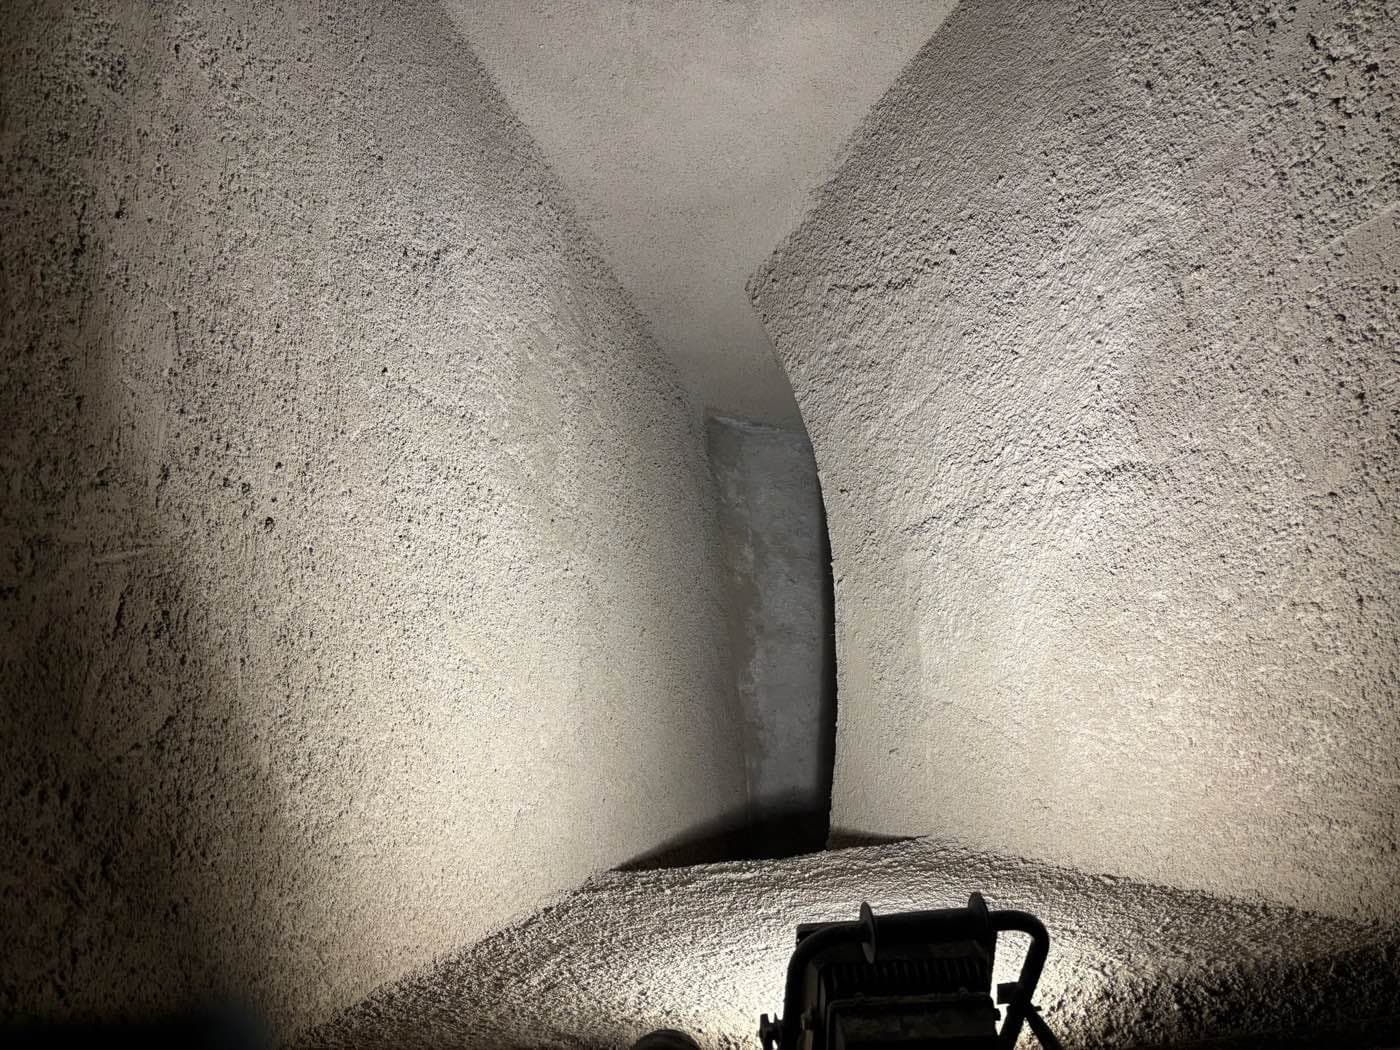
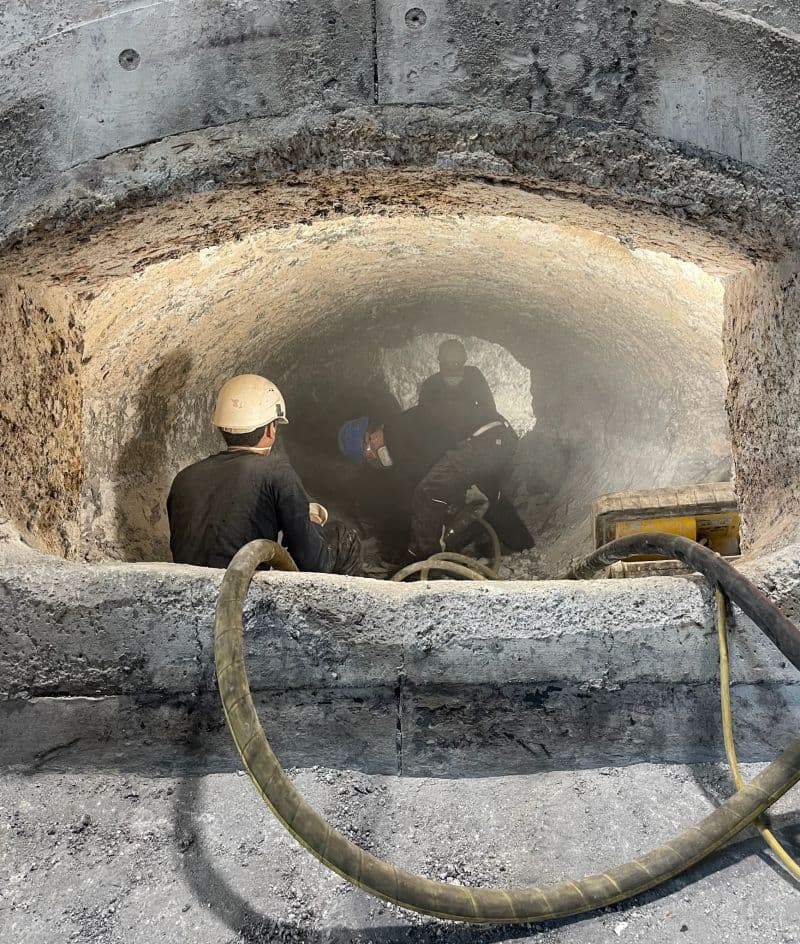
Gunitleme (gunning) veya shotcrete olarak da adlandırılan bakım püskürtmesi, refrakter malzemenin basınçlı hava yardımıyla aşınmış astar yüzeylerine uygulandığı bir yöntemdir. Komple astar yenilemeden farklı olarak burada astarın tamamı yenilenmez; malzeme hedefli olarak aşınmış bölgelere uygulanır. Yöntem, komple değişime kıyasla çok daha hızlı ve ekonomiktir; çoğu durumda üretim programını önemli ölçüde etkilemeden planlı bakım duruşları sırasında gerçekleştirilebilir.
Bakım püskürtmesinin zamanlaması, başarısını büyük ölçüde belirler. Fazla erken püskürtme yapılırsa ekonomik fayda düşük kalır; çünkü özgün malzemenin kalan ömrü henüz yeterlidir. Fazla geç püskürtme yapılırsa püskürtme malzemesi hasarlı zemin yüzeyine artık güvenli biçimde tutunamaz. En uygun zaman, kural olarak astarın %40 ila %60'ının tüketildiği noktadır. Bu aşamada aşınma zaten açıkça ölçülebilir durumdadır, ancak zemin yüzeyi püskürtme malzemesinin iyi bağlanması için hâlâ yeterli yapı ve bütünlüğü sunar.
Bir bakım püskürtmesinde tipik uygulama kalınlığı 5 ila 7 santimetredir. Usulüne uygun yapılan bir bakım püskürtmesi, benzer bir komple astar yenilemenin ömrünün %50 ila %70'i kadar dayanır; üstelik maliyetin ve duruş süresinin çok küçük bir bölümüyle.
Uygulamada temelde birbirinden farklı iki yöntem kullanılır. Kuru püskürtme yönteminde kuru püskürtme malzemesi basınçlı hava hortumuyla nozul ucuna taşınır, burada suyla karıştırılır ve yüzeye fırlatılır. Yöntem yüksek uygulama hızlarına olanak tanır ve özellikle geniş yüzeyler ile kalın uygulamalar için uygundur. Dezavantajı, daha yüksek geri sıçramadır (rebound); yani yüzeye tutunmayan ve atık olarak ortaya çıkan malzeme.
Yaş püskürtme yönteminde malzeme, nozula taşınmadan önce suyla karıştırılır. Sonuç, daha düşük geri sıçramayla daha homojen bir malzeme kalitesidir; ancak uygulama hızı daha düşüktür ve sevk tekniğinden beklentiler daha yüksektir. Yöntem seçimi erişilebilirliğe, istenen uygulama kalınlığına, malzeme tipine ve projeye özgü sınır koşullarına bağlıdır.
SBS Refractory Service olarak bakım püskürtmelerini kendi deneyimli uzman personelimizle ve en modern sevk tekniğiyle gerçekleştiriyoruz. Ekiplerimiz farklı fırın tiplerinin özgül gereksinimlerini iyi tanır ve dar alan koşullarında bile düzgün, iyi tutunan bir püskürtme katmanı oluşturabilir. Düzenli hasar analizi ile hedefli bakım püskürtmesinin birleşimi, refrakter maliyetlerini en aza indirirken tesis kullanılabilirliğini en üst düzeye çıkarmanın en etkili stratejilerinden biridir.
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFEnerji ve yakmaDört haftada bir temizlik mi — yoksa sezonda iki kez mi?
 PDFTüm fırın tipleri
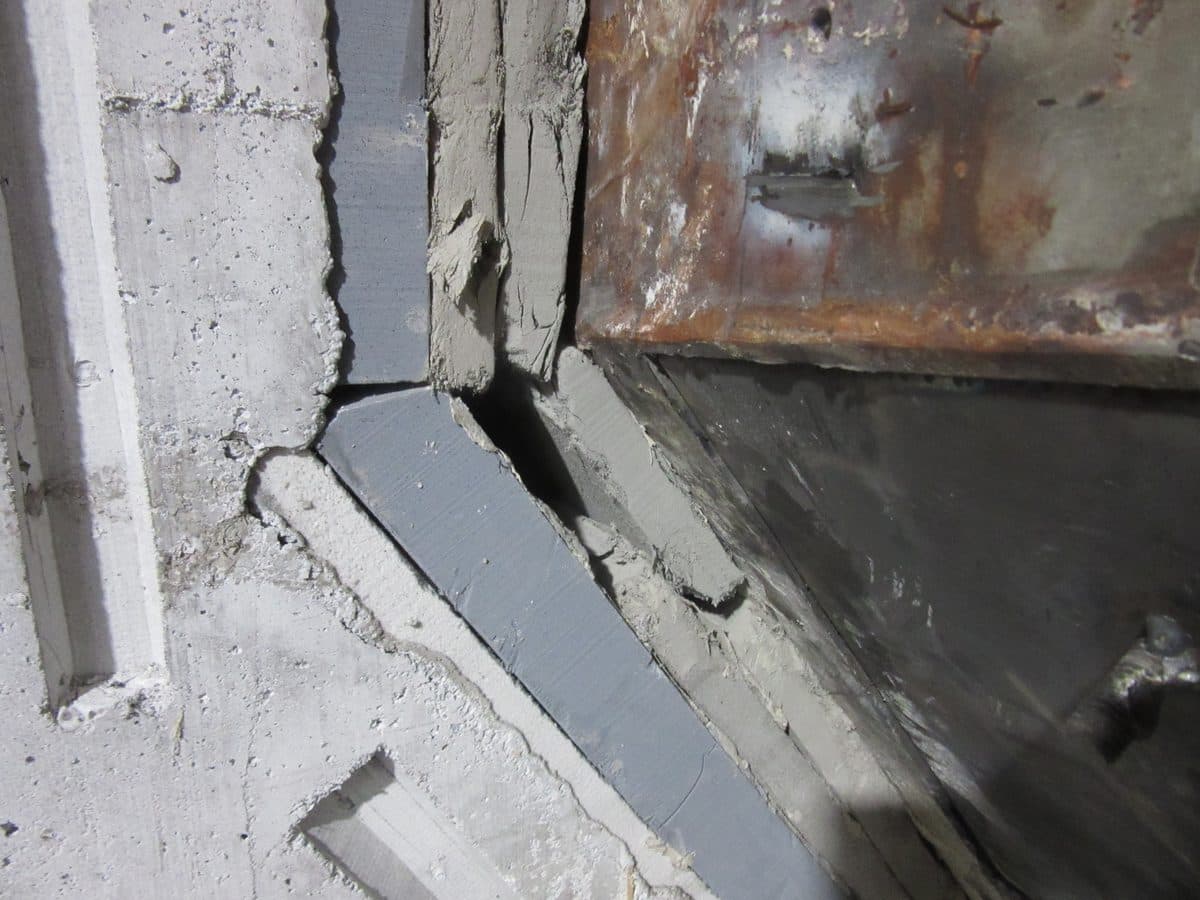
Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.
 PDFEnerji ve yakma
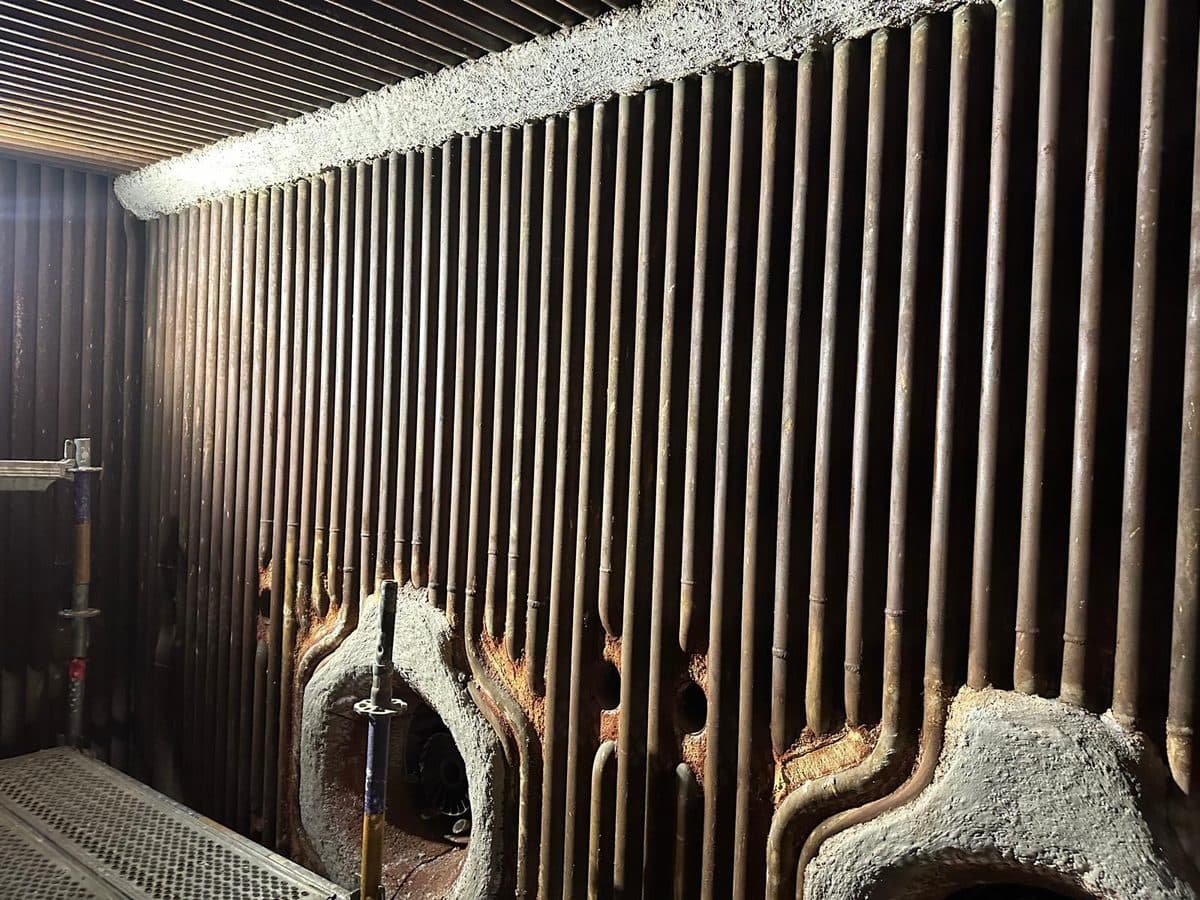
Isıyı kesmeden korumak: Kazan boru duvarının astarlanmasında nelere dikkat edilmeli.
Sahadaki çalışmalarımızdan daha fazla pratik bilgi
Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.
O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.
Gizliliğiniz bizim için önemlidir.
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası