
 PDFEnerji ve yakma
Yanma odası kabulü: 10 kontrol noktası
Kabul turunun tamamı, yazdırılabilir kontrol listesi olarak.
Yalnızca PDF'te10 maddelik kontrol listesi, derz ve kenetli örgü kuralları, uygulamadan 2 fotoğraf
Makaleye gidinİtmeli ızgaralı bir yanma odasında kor yatağı, ızgara hareketi ve alkaliler bambaşka yerlere saldırır. Her yere aynı malzemeyi koyan ya fazla öder ya da gelecek kış yine duruşa geçer.
Bir yanma odası içeriden her yerde aynı sıcaklıkta görünür. Öyle değildir. Izgaranın üzerinde, her itmede hareket eden ve duvarı mekanik olarak aşındıran bir kor yatağı bulunur. İki metre yukarıda, ikincil havanın girdiği yerde en yüksek sıcaklık ve en güçlü türbülans hüküm sürer. Onun da üstünde, kazan girişinde baca gazı soğur — ve alkaliler tam da orada çökelir. Üç bölge, bambaşka üç zorlanma, tek bir hacimde.
Odun yakma tesislerinin bilinen üreticileri belgelerinde “yanma odasının tamamen şamotla kaplanması”ndan söz eder. Bu doğrudur ama yine de eksiktir: Astarlama yapılacağını söyler, neyle ve nerede yapılacağını söylemez. Bu karar şantiyede verilir ve astar ömrünü o belirler.
İtmeli ızgara yakıt yatağını kademe kademe ileri iter. Bu sırada yan duvara sürtünen şey kor, kül ve mineral yabancı maddelerden oluşan bir karışımdır — orman odun yongasında tomruk istifinden gelen kum, atık ahşapta ayrıca taş ve metal. Bu hareket bütün ısıtma sezonu boyunca, saatler boyu zımpara gibi etki eder.
Mekanik aşınmaya karşı pişmiş bir tuğla, pişmemiş bir monolitik malzemeden üstündür. Fabrikada 1.300 °C'nin üzerinde pişirilmiştir, iç yapısı tamamlanmıştır, yoğunluğu homojendir. Monolitik bir malzeme ise ancak işletmede sertleşir — ve bunu sıcak yüzeyde, derinliğe göre daha hızlı yapar. Tam da kor yatağının sürtündüğü bölgede en hassas durumdadır.
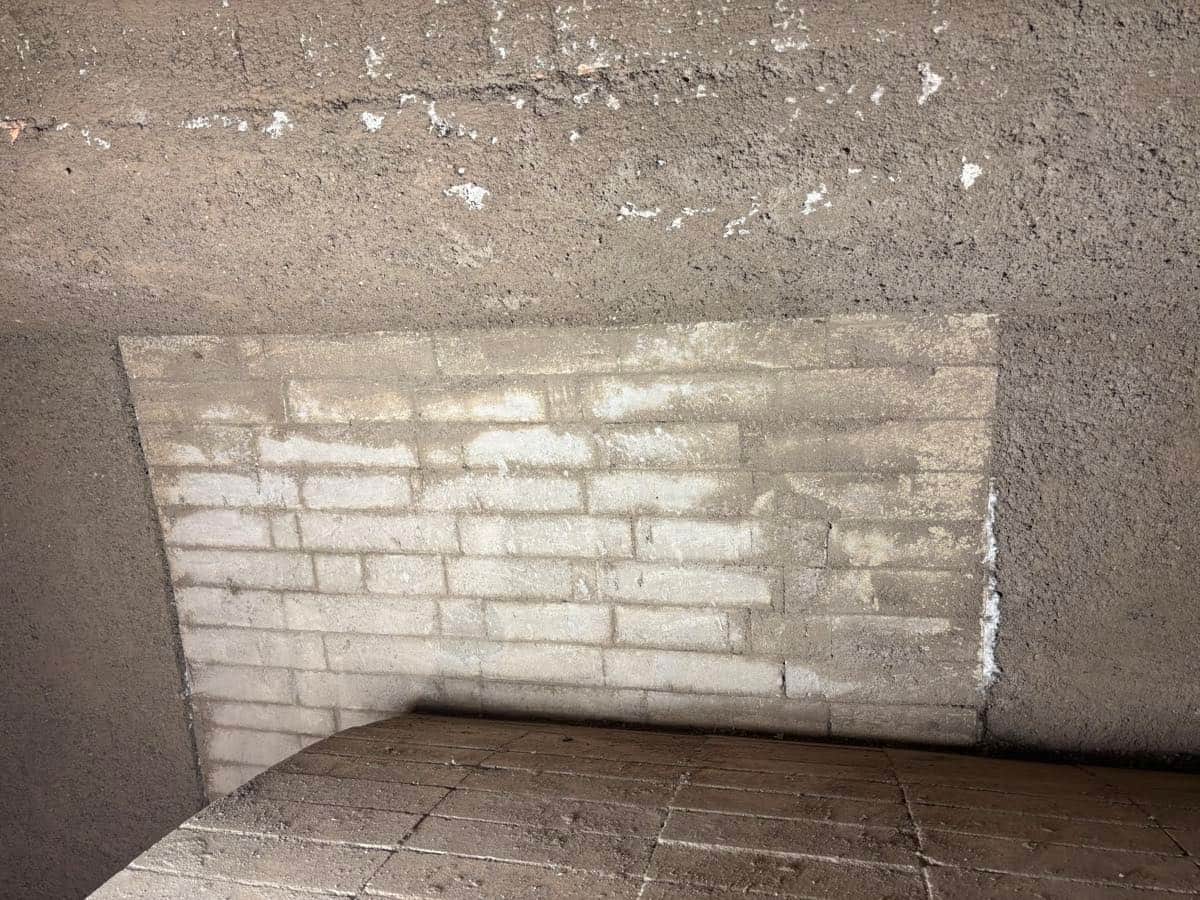
Izgara bölgesinin üzerinde durum tersine döner. Orada artık aşınma yoktur, onun yerine geometri vardır: köşeler, eğimli yüzeyler, kazana geçiş, ikincil hava ve ölçüm tekniği için geçişler. Bu biçimlerin her birini tuğlayla örmek; alıştırma işi, çok sayıda derz ve bir şeylerin başlayabileceği çok sayıda nokta demektir.
Monolitik bir astarın orada derzi yoktur. Biçime uyar, ankrajları ve geçişleri derzsiz sarar ve tek seferde uygulanabilir. Izgaranın üzerinde dezavantaja dönüşen özelliği — nihai dayanımına ancak işletmede ulaşması — burada rol oynamaz.
Soru, tuğlanın mı yoksa monolitik malzemenin mi daha iyi malzeme olduğu değildir. Soru, o noktada en güçlü zorlanmanın hangisi olduğudur — ve seçim ona karşı yapılır.
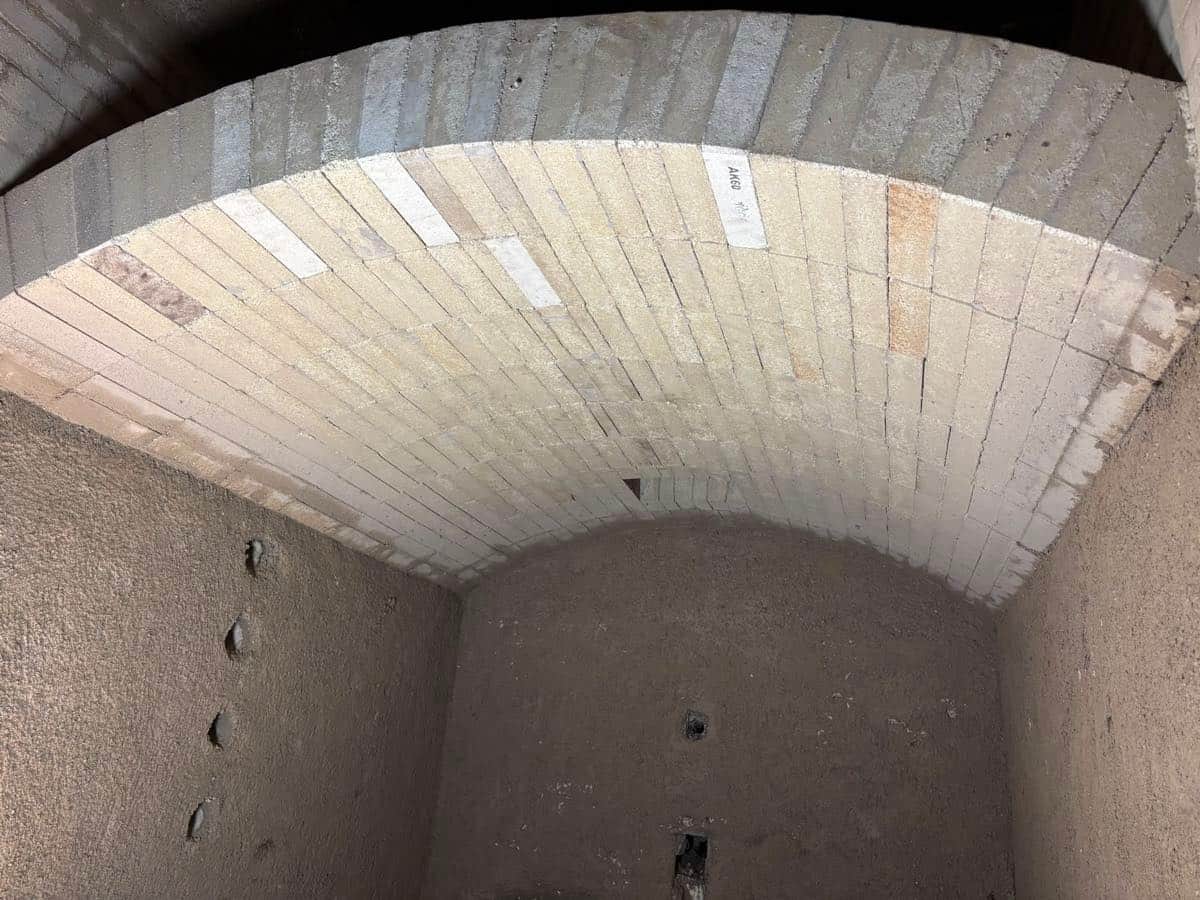
İki malzemenin birbirine dayandığı yerde bütün astarın en zayıf noktası oluşur. Tuğla ve monolitik malzeme farklı oranda genleşir ve bunu farklı zamanlarda yapar: Tuğla sıcaklığı hemen izler, monolitik malzeme ise gecikmeli izler ve ilk ısıtmada ayrıca büzülür.
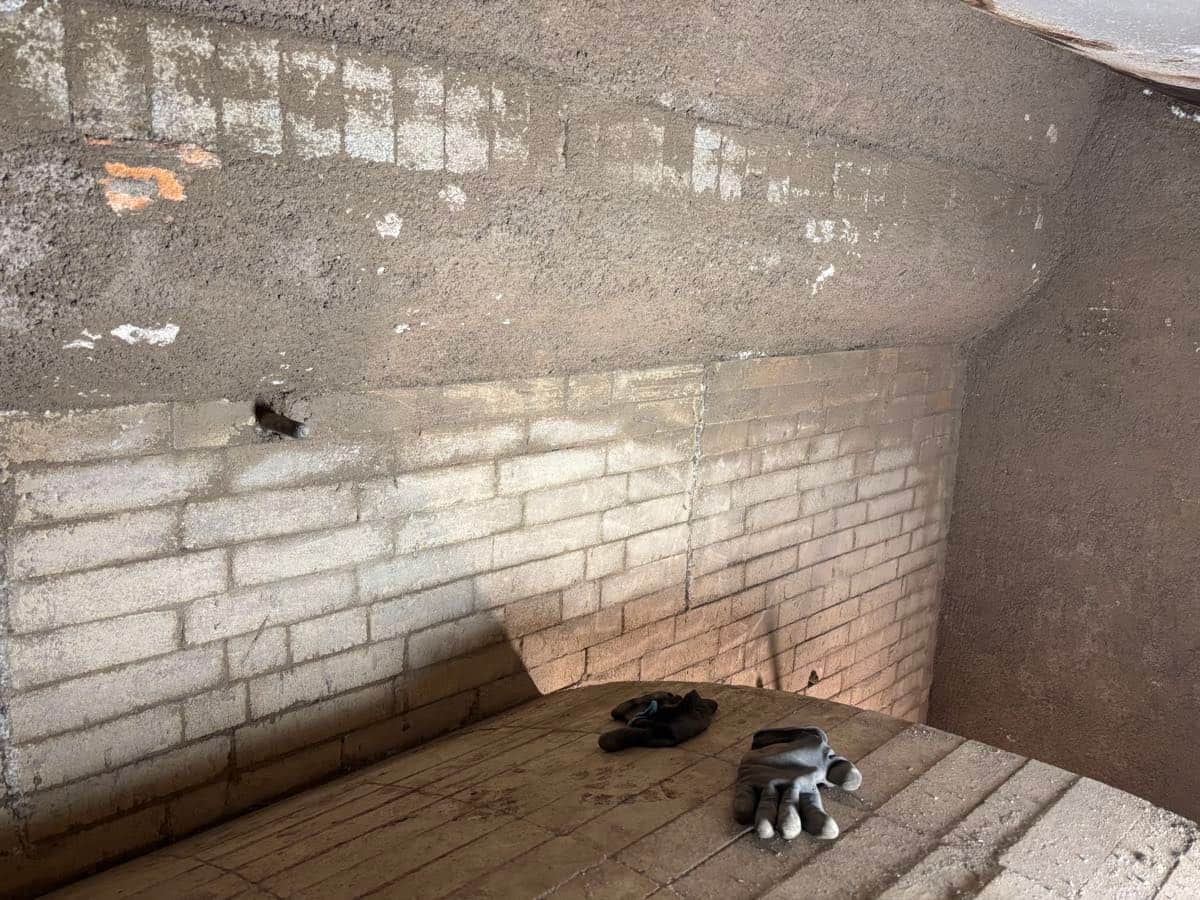
Sınır duvar boyunca düz yatay bir çizgi olarak ilerliyorsa, kesintisiz bir kırılma hattı inşa edilmiş demektir. İlk yük değişiminde yarılır ve o andan itibaren çatlak bütün duvar uzunluğu boyunca ilerler. Bu yüzden sınır kenetli (dişli) yapılır: Tuğla sıraları monolitik malzemenin içine kademe kademe girer, her kademe bir sonrakine göre şaşırtmalıdır. Bir kademeyi izleyen çatlak bir sonrakinde son bulur.
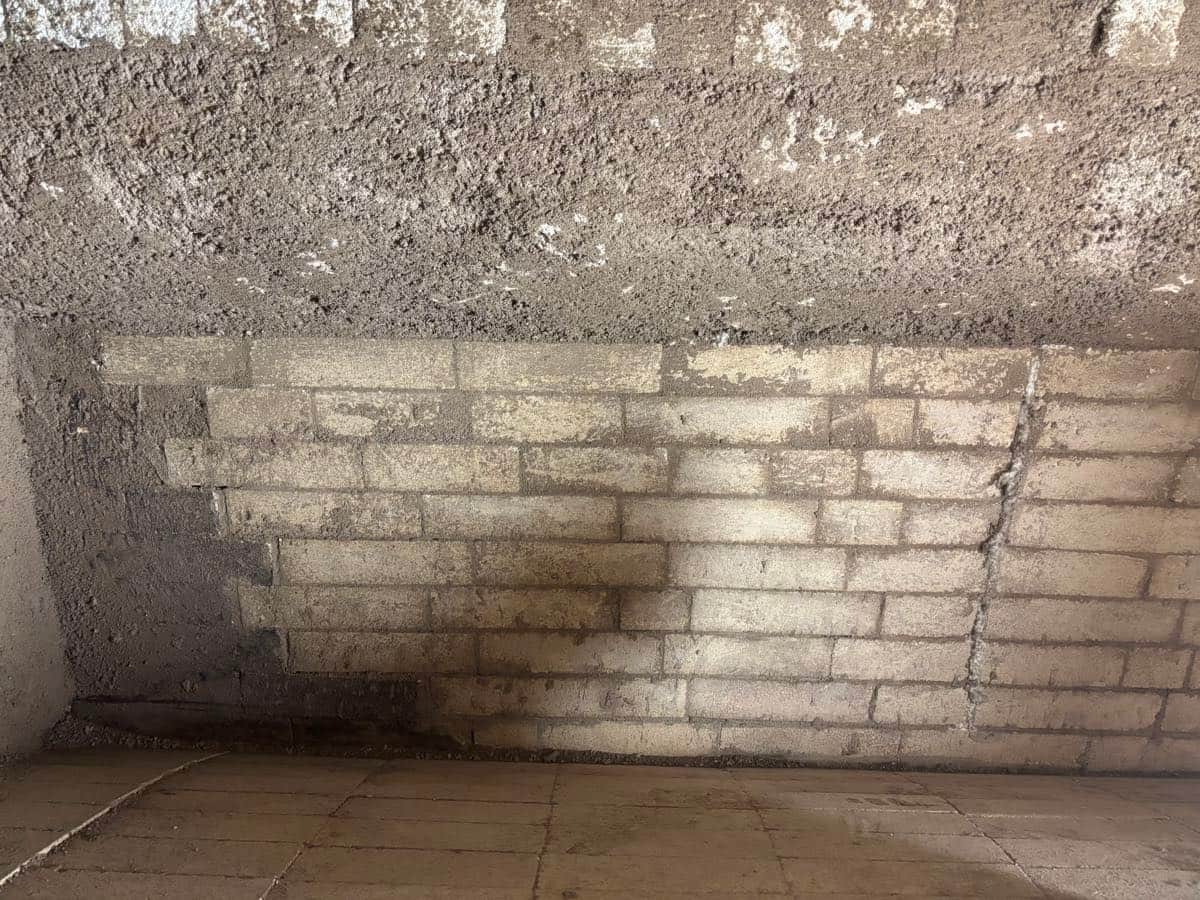
Refrakter malzeme ısıtıldığında genleşir. On metre uzunluğundaki bir yanma odası duvarı bu sırada birkaç santimetre uzar. Buna yer verilmezse kendi kendine baskı yapar ve bir yerde pes eder — çoğunlukla en pahalıya mal olan yerde.
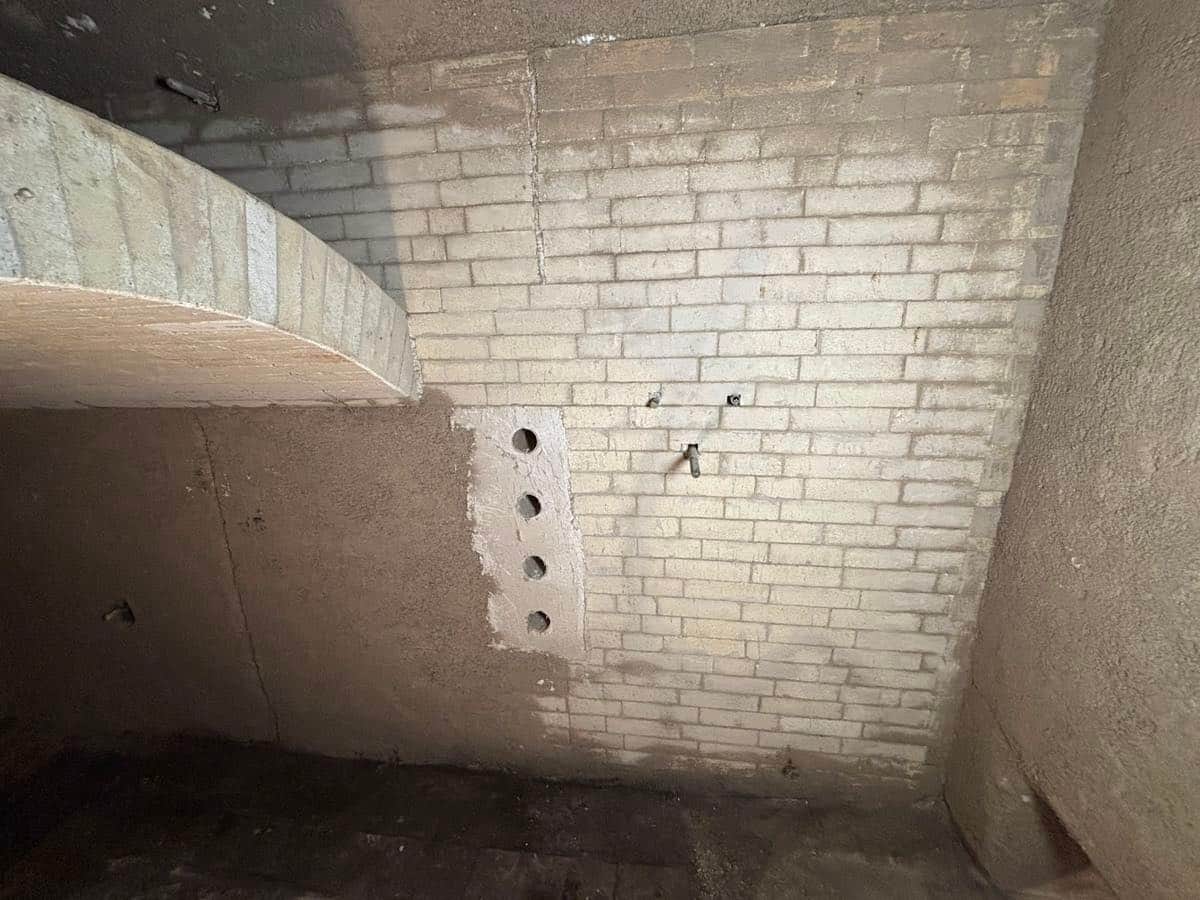
İkincil hava kor yatağının üzerinden üflenir ve yükselen gazların son yanmasını sağlar. Açıklıklar yanlış yerdeyse yanma tamlığı ölçülebilir biçimde kötüleşir — yaygın itmeli ızgaralı yakma sistemlerinde nozulların konumu yakma sistemi tasarımının bir parçasıdır, tali bir konu değil.
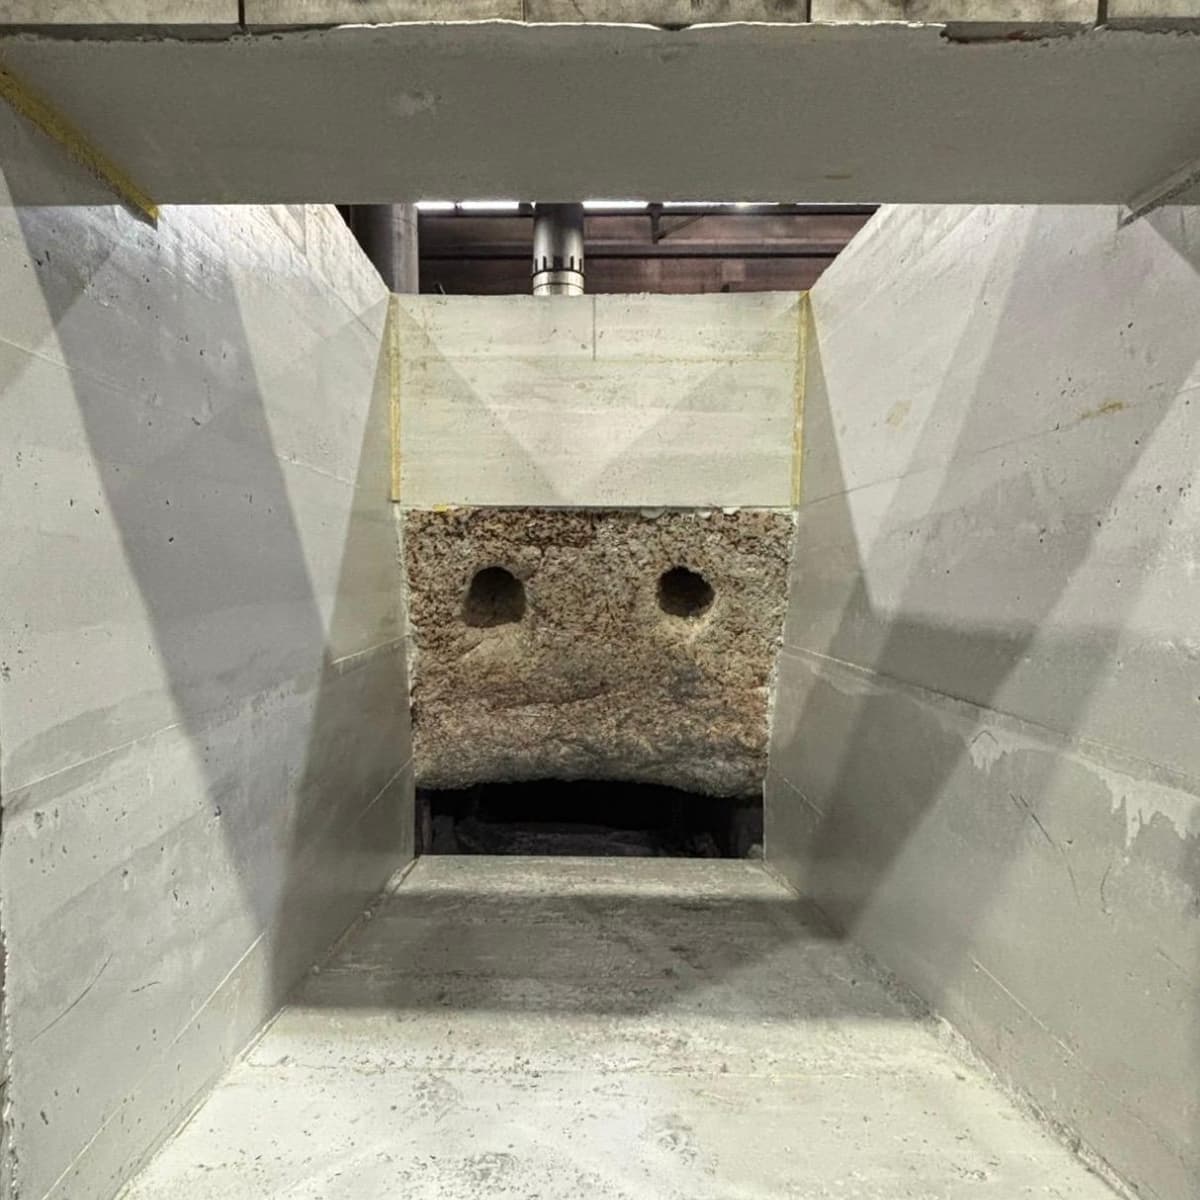
Refrakter uygulama açısından bu şu demektir: Nozullar uygulama sırasında yerleştirilir, sonradan kırılarak açılmaz. Sonradan delinmiş bir açıklığın kapalı bir kenarı yoktur, delik çevresinde iç yapı bozulmuştur ve hava gaz akımına girmek yerine astar boyunca kontrolsüz akar. İçinde nozul bulunan bir bölüm yenileniyorsa, nozulların konumu önceden ölçülmeli ve sonrasında yeniden sağlanmalıdır — milimetresi milimetresine.
Odun kömürden daha temiz yanar, ama külü kimyasal olarak daha agresiftir. Potasyum ve sodyum kor yatağında buharlaşır, baca gazıyla yükselir ve ortamın soğuduğu yerde — kazan girişinde ve ilk ısıtma yüzeylerinde — yoğuşur. Orada astardaki silisyum oksitle düşük sıcaklıkta eriyen bileşikler oluştururlar. Yüzey camsılaşır, yapışkan hâle gelir ve kül üzerine yapışıp kalır.
Bu bölgede en ucuz kalitenin kullanılmaması gerekmesinin nedeni budur. Yoğun, alkaliye dayanıklı olacak şekilde ayarlanmış bir malzeme, alkalilere sıradan, açık gözenekli bir şamottan daha az saldırı yüzeyi sunar. Atık ahşapta ve peyzaj bakım malzemesinde alkali içeriği temiz orman odun yongasındakinden yüksektir — yani kazan girişine hangi malzemenin konacağını yakıt da belirler.
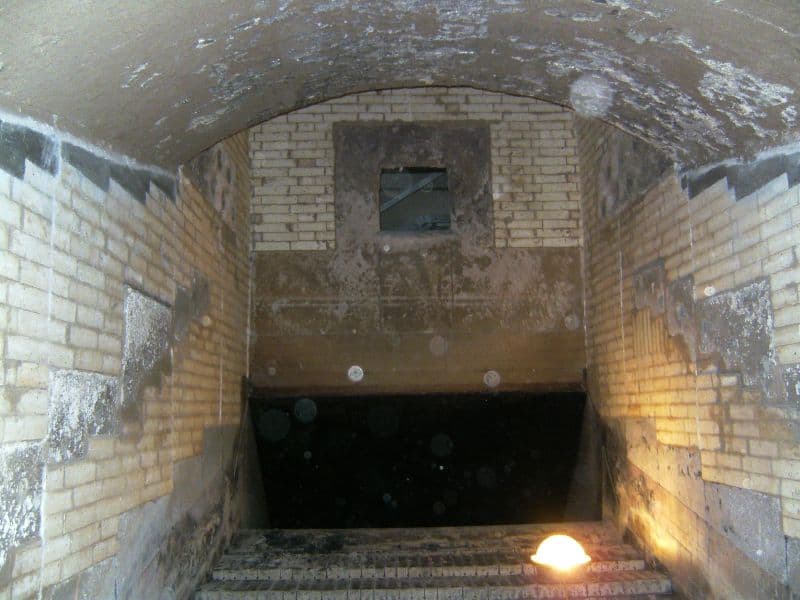
Uygulamadan sonra her yanma odası düzgün görünür. Gerçekten öyle olup olmadığını, kabul turunda hedefli olarak bakılabilecek birkaç nokta gösterir:
Son nokta en sık atlanan noktadır. Monolitik bir astar uygulamadan sonra, yavaşça çıkması gereken su içerir. Fazla hızlı ısıtılırsa iç yapıda buhar basıncı oluşur ve yüzey pul pul dökülür. O zaman en özenli işçilik birkaç saat içinde değerini yitirir.
Bir yanma odası en pahalı malzeme kullanıldığı için uzun dayanmaz — her noktada uygun malzeme durduğu ve geçişler doğru olduğu için dayanır.

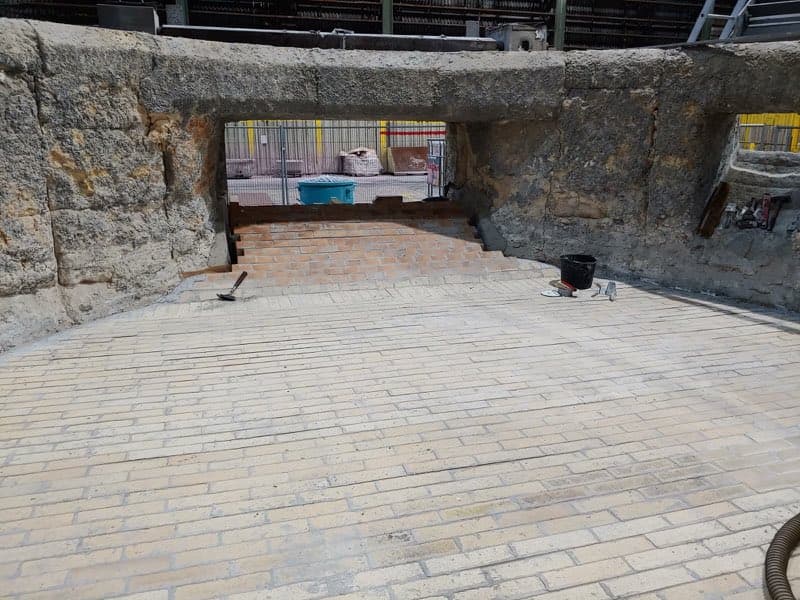
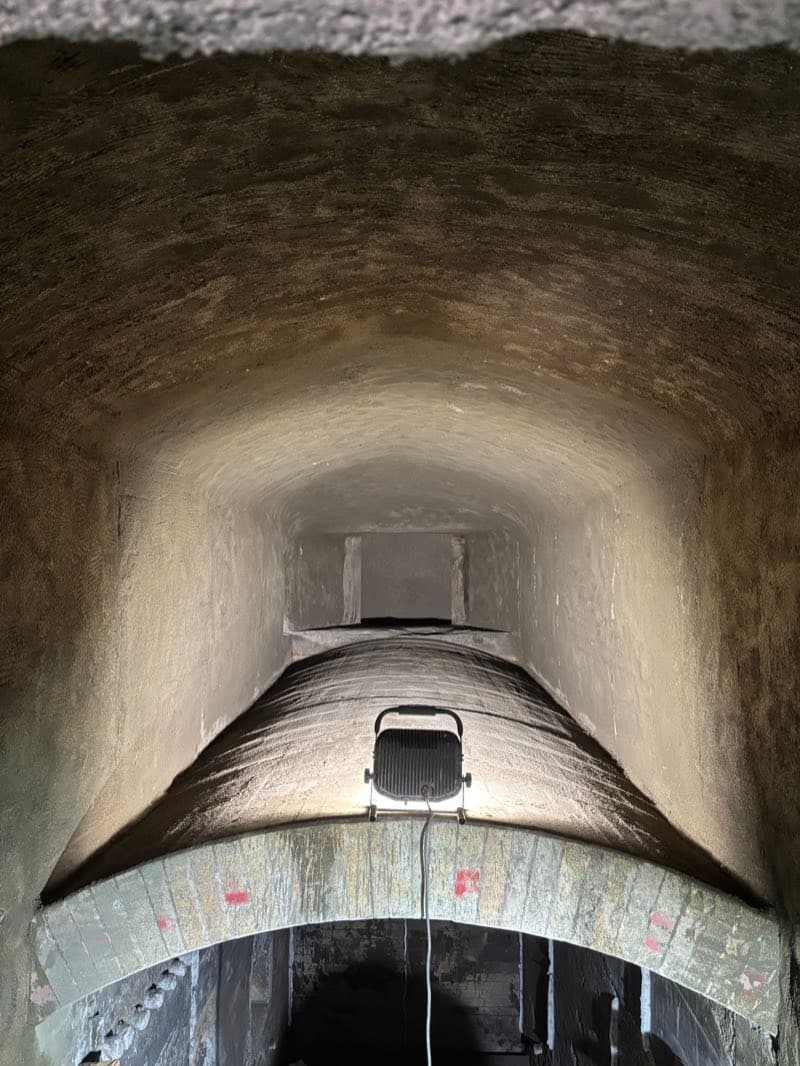
İtmeli ızgaralı bir biyokütle kojenerasyon santralinin yanma odasında astar yenileme: ızgaranın üzerinde tuğla örgü, onun üstünde monolitik astar, basamaklı kenetlenmiş geçiş ve milimetre hassasiyetinde yeniden oluşturulan ikincil hava nozulları.
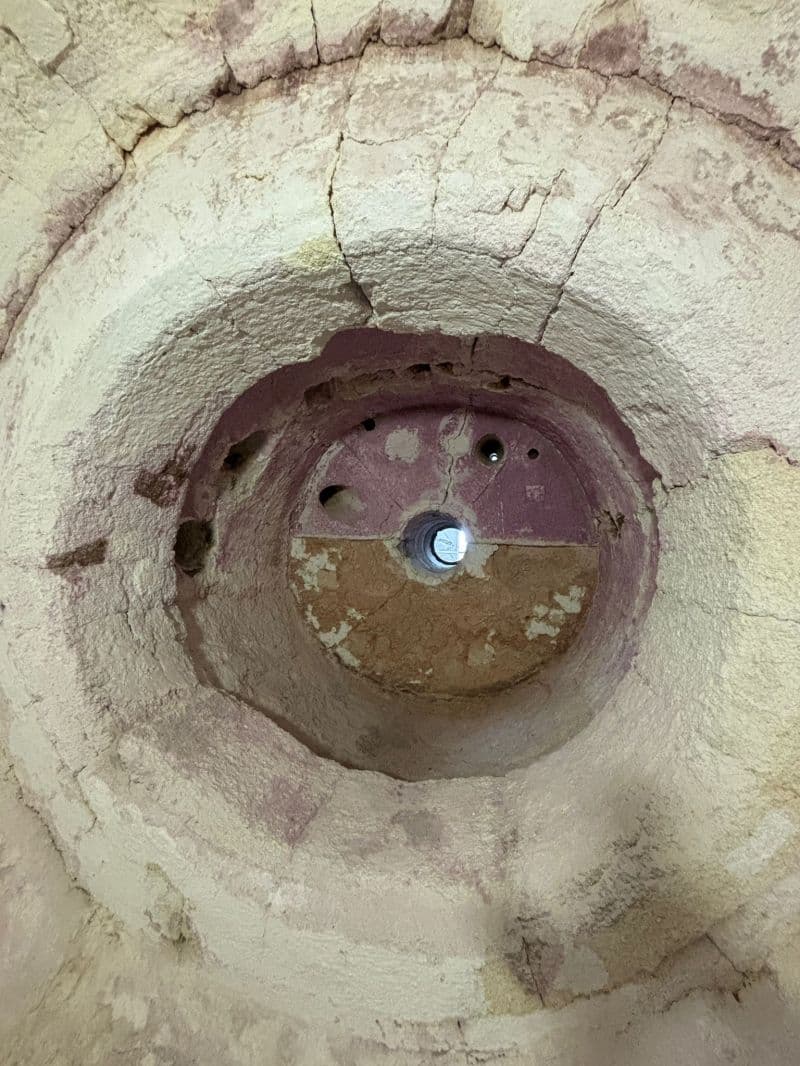
Bir biyokütle kojenerasyon santralinin yanma odasının esaslı yenilenmesi – yan duvar örgüsünün yenilenmesi, yeni genleşme derzleri ve daha yüksek verim için kapsamlı temizlik dâhil.
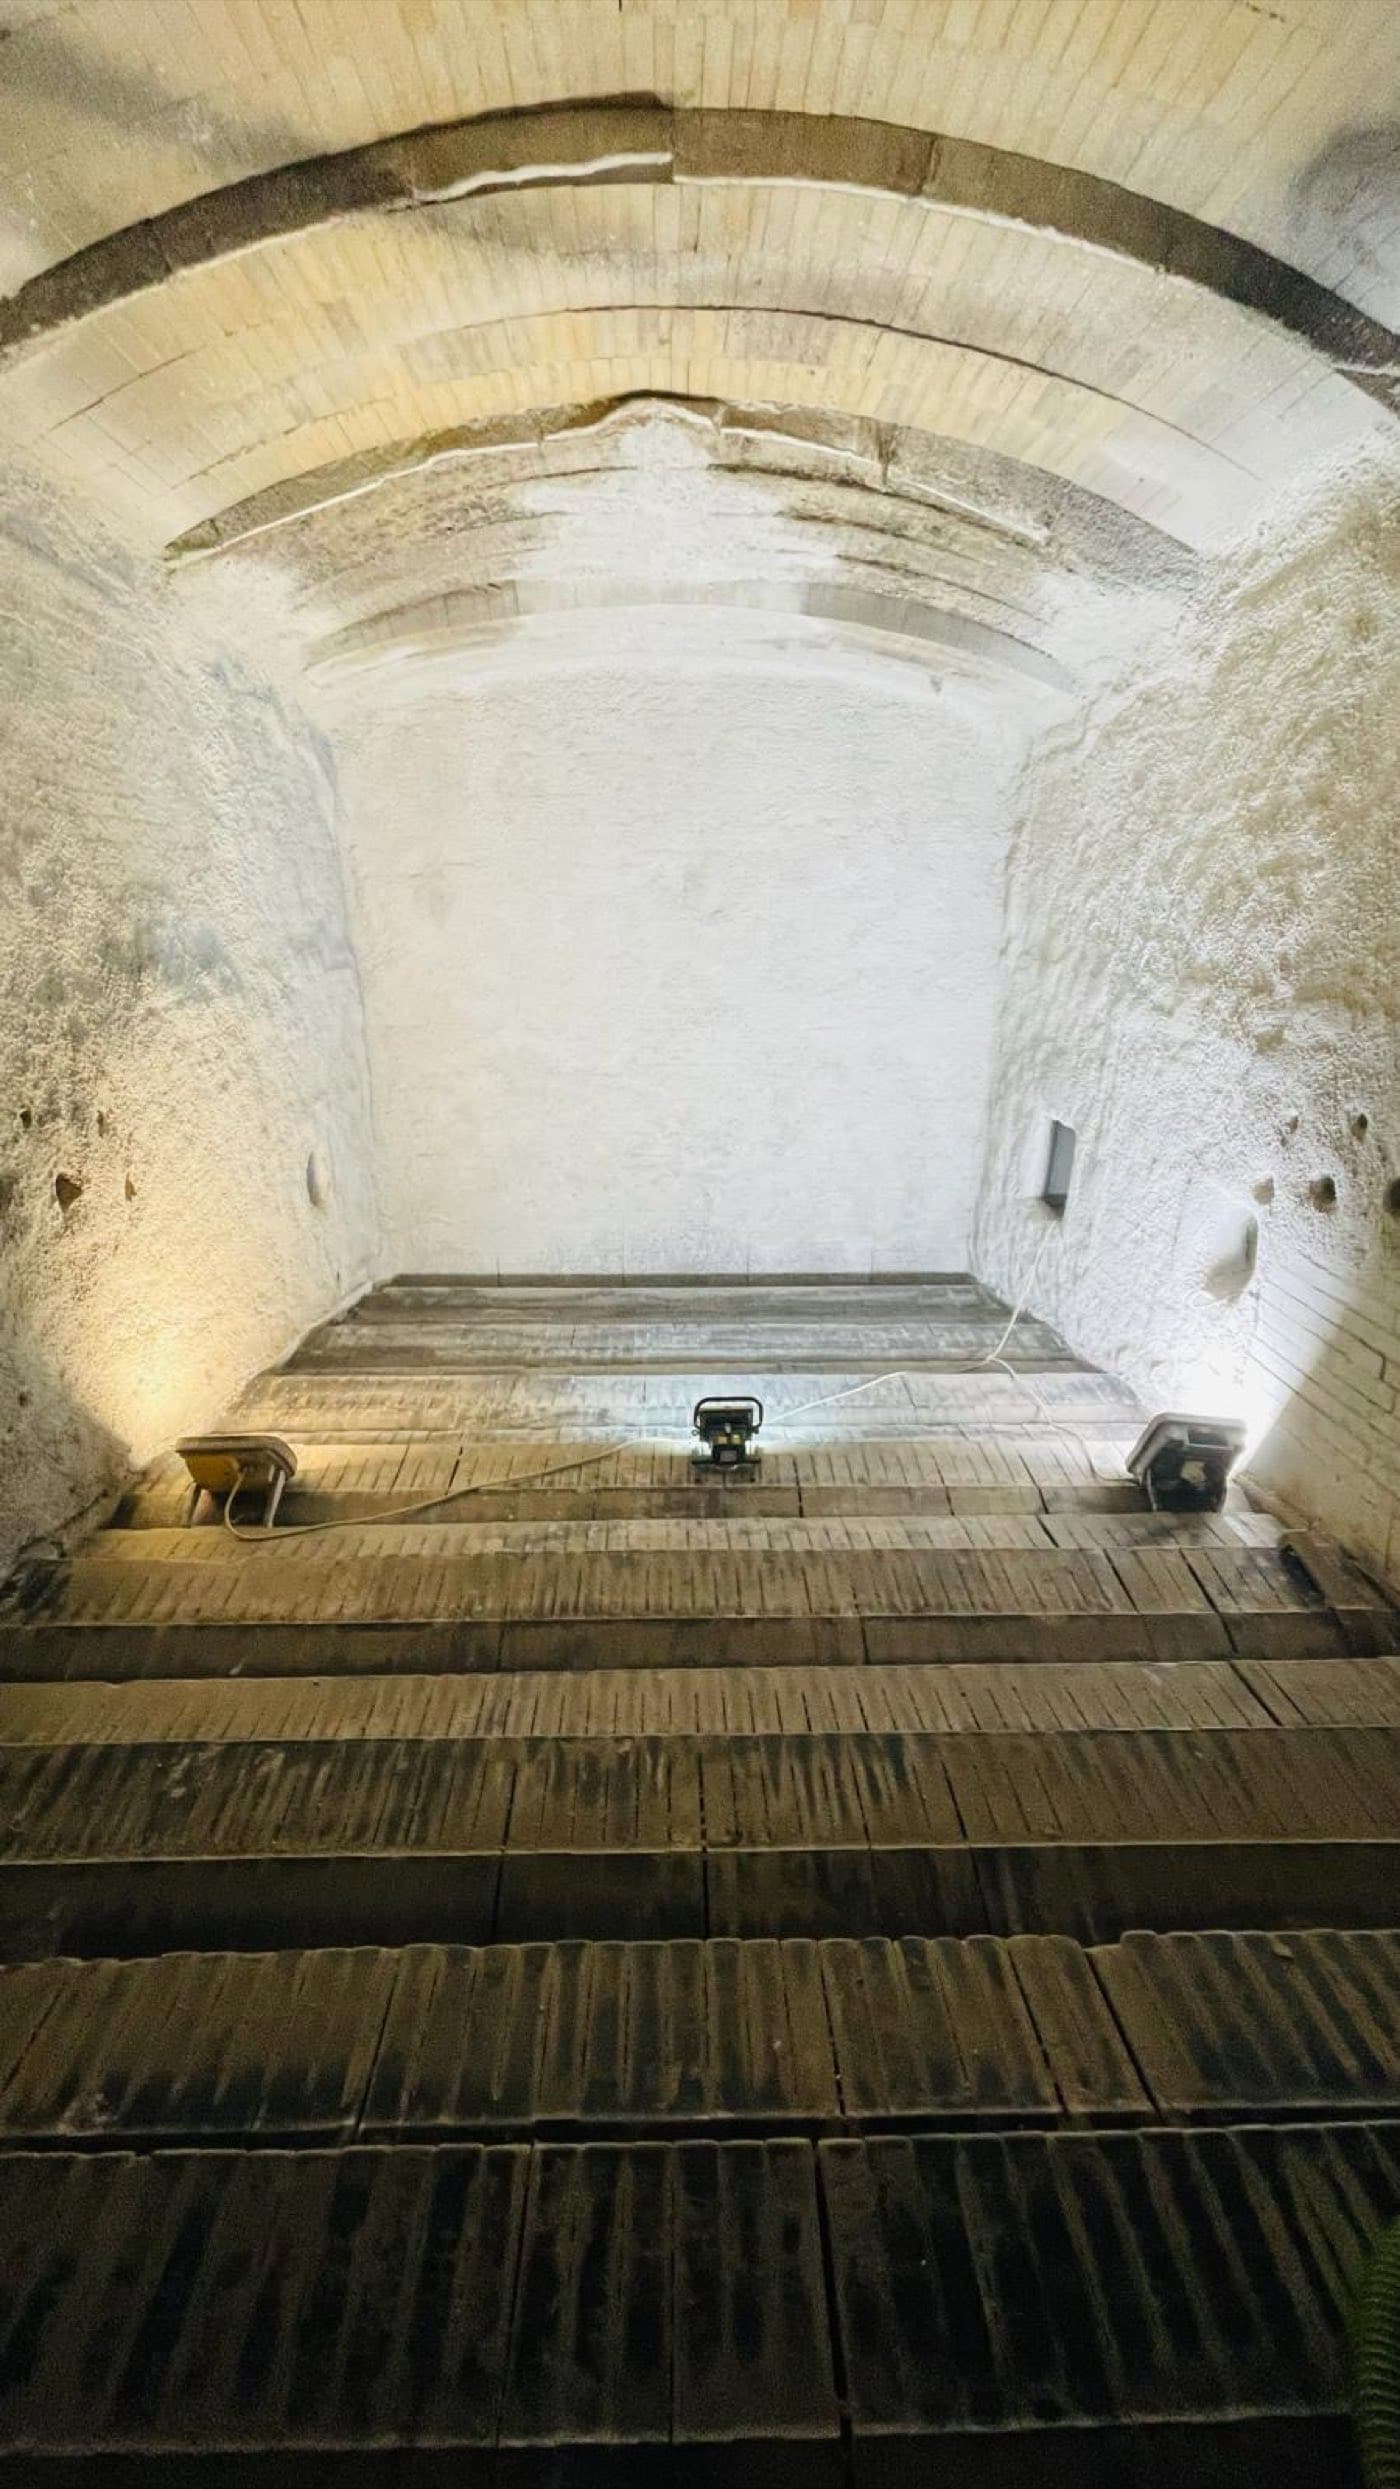
Bir biyokütle kojenerasyon santralinin yanma odasının köklü biçimde elden geçirilmesi – yan duvar örgüsü yenilendi, genleşme derzleri eklendi ve ısıl verimlilik kalıcı olarak iyileştirildi.
Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.
PDFEnerji ve yakmaKabul turunun tamamı, yazdırılabilir kontrol listesi olarak.
 PDFTüm fırın tipleri
İlk günler neden yıllarca sürecek astar ömrünü belirler.
 PDFEnerji ve yakma
Dört haftada bir temizlik mi — yoksa sezonda iki kez mi?
Sahadaki çalışmalarımızdan daha fazla pratik bilgi
Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.
O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.
Gizliliğiniz bizim için önemlidir.
Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası