SBS Refractory Service
Žáruvzdorná technika5 min.

Vlhkost v žáruvzdorné vyzdívce: podceňované bezpečnostní riziko

Zbytková vlhkost v žáruvzdorných vyzdívkách může při ohřevu vést k výbuchovému odprýskávání. Proč není řízené sušení možností, nýbrž povinností.

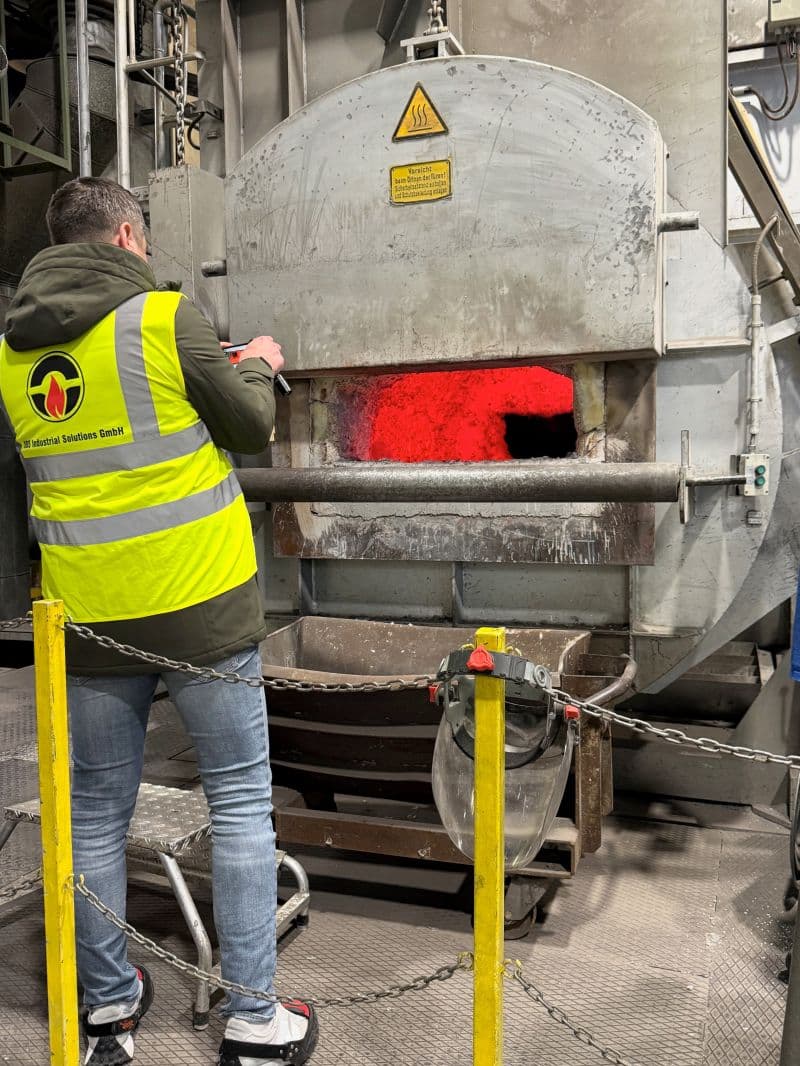
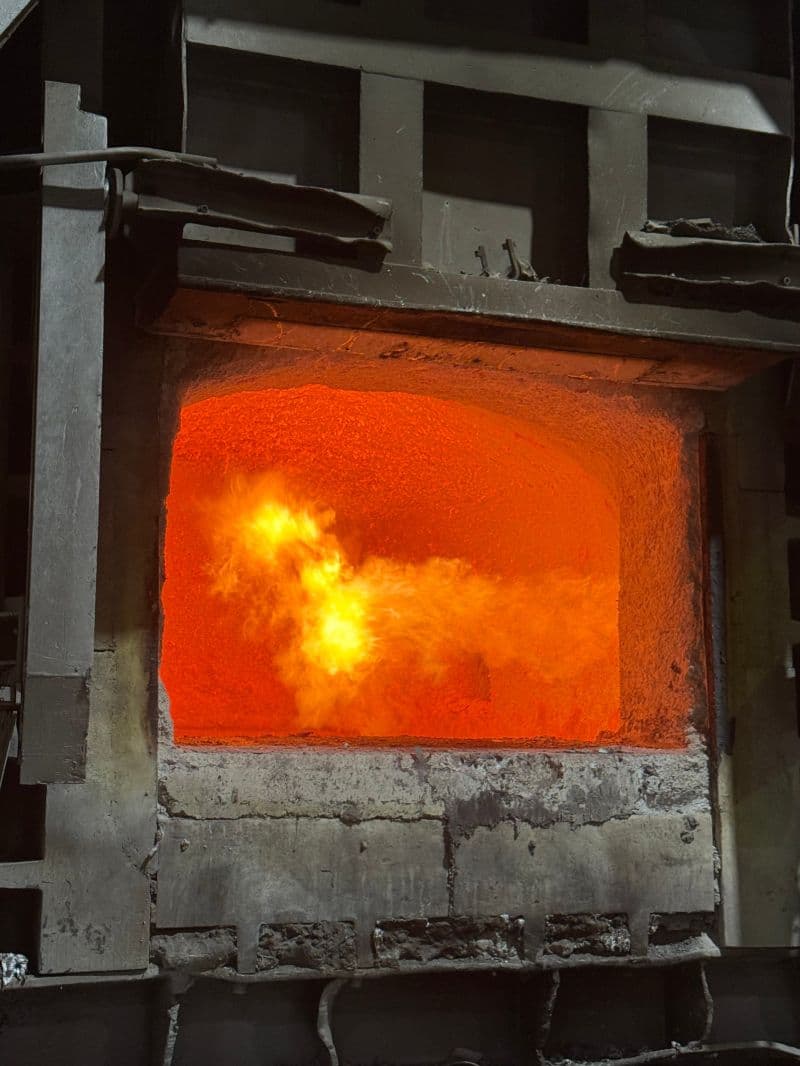
Únik páry ze žáruvzdorné vyzdívky během řízeného procesu sušení

Proč je voda v žáruvzdorné vyzdívce tak nebezpečná

Žáruvzdorné materiály a voda si nerozumí. Co zní triviálně, je v praxi jednou z nejčastějších příčin těžkých provozních poruch a bezpečnostních událostí ve vysokoteplotním průmyslu. Je-li čerstvě vyzděná nebo opravená vyzdívka pece ohřívána příliš rychle, nemůže vlhkost vázaná v materiálu řízeně uniknout. Vznikající tlak páry roztrhne materiál zevnitř. Následkem je výbuchové odprýskávání, které nejen ničí vyzdívku, nýbrž ohrožuje i personál a zařízení.

Při teplotách nad 100 stupňů Celsia se začíná odpařovat volná voda. Její objem se přitom zvětší 1 700krát. V hutném žáruvzdorném materiálu, který páru nedokáže dostatečně rychle odvést, se vytvoří tlak, který materiál roztrhne.

Zdroje vlhkosti

Vlhkost v žáruvzdorném materiálu má různý původ, který je nutné při plánování procesu sušení zohlednit. Lité a dusané hmoty obsahují z povahy procesu vodu jako záměsovou vodu. Podle typu materiálu leží obsah vody mezi 4 a 12 procenty. Tato voda je zčásti přítomna jako volná voda v pórech, zčásti jako chemicky vázaná krystalová voda ve fázích pojiva. Obě formy musí být při ohřevu řízeně vypuzeny, avšak při rozdílných teplotách a rozdílnou rychlostí.

  • Záměsová voda v litých hmotách: obsah vody 4–8 procent, musí být vypuzena přes výdrže při 110 a 350 stupních Celsia
  • Krystalová voda v cementových pojivech: uvolňuje se teprve při 400–600 stupních Celsia a vyžaduje v tomto rozsahu pomalé rychlosti ohřevu
  • Vlhkost z okolí: otevřené pece přijímají během delších odstávek vlhkost ze vzduchu, zejména v chladných měsících
  • Kondenzace: při teplotních změnách se může v izolační vrstvě za horkou stranou tvořit kondenzát
  • Procesní voda: netěsnosti chladicí vody nebo netěsné chladicí prvky mohou vnést vlhkost do vyzdívky

Řízené sušení jako bezpečnostní opatření

Profesionální sušení sleduje náběhovou křivku specifickou pro daný materiál, přesně sladěnou s použitými žáruvzdornými výrobky. Rychlost ohřevu nesmí v kritických teplotních pásmech překročit určité mezní hodnoty. Typicky se ohřívá maximálně 25 až 50 stupni za hodinu, s definovanými výdržemi při 110, 350 a 600 stupních Celsia. U velkých objemů pecí nebo obzvláště silných vyzdívek mohou výdrže trvat několik hodin až dnů.

Sledování teploty během sušení není předmětem vyjednávání. Termočlánky na různých místech vyzdívky zachycují rozložení teploty a umožňují identifikovat horká místa i studené zóny. Jen tak lze zajistit, že sušení probíhá rovnoměrně a že žádná oblast není vynechána. V SBS Refractory Service sestavujeme pro každý projekt individuální křivku sušení a celý proces bezmezerově sledujeme.

Pravidlo palce žáruvzdorné techniky: doba sušení v hodinách by měla odpovídat nejméně dvojnásobku tloušťky vyzdívky v centimetrech. Vrstva lité hmoty o tloušťce 30 centimetrů tedy potřebuje nejméně 60 hodin řízeného sušení.

Důsledky nedostatečného sušení

Důsledky nedostatečného sušení sahají od povrchového odprýskání až po úplné selhání vyzdívky. V nejhorším případě trhlina prorazí celou vyzdívku a tavenina unikne ven. Takové události nejsou jen ekonomicky katastrofální, nýbrž představují akutní nebezpečí pro provozní personál. I méně dramatické následky jako mikrotrhliny a snížená pevnost materiálu značně zhoršují životnost. Materiál poškozený při prvním ohřevu nikdy nedosáhne své plné výkonnosti. Investice do pečlivého sušení se proto vždy vrátí už v průběhu první kampaně.

Ve zkratce
1 700×
Objemová roztažnost vody na páru
400–600 °C
Kritická teplota pro vázanou vodu
25–50 °C/h
Maximální rychlost ohřevu v kritickém pásmu

Praktické listy k tomuto tématu

Zdarma po přihlášení k odběru zpravodaje

Jedna registrace, všechny podklady

Praktické listy, kontrolní seznamy a rádce jako PDF připravená k tisku — s obsahem, který online nenajdete. Jedna registrace odemkne vše, trvale. Zpravodaj jednou měsíčně, kdykoli lze odhlásit.

Mechanické opotřebení: Tři místa útoku
PDFHliník a neželezné kovy

Mechanické opotřebení: Tři místa útoku

Hranaté výlomy místo rovnoměrného úbytku: kde se vyzdívka opotřebovává mechanicky.

Pouze v PDFTabulka místo – nález – řešení, 3 nejčastější chyby ve volbě materiálu, 2 fotografie
K článku
Zpravodaj
Kanály a průchody: Tři kontrolní body
PDFVícekomorové pece

Kanály a průchody: Tři kontrolní body

Teplotní změny, falešný vzduch, průřez: proč jsou kanály mezi prostory pece samostatnou vyzdívkou.

Pouze v PDF6bodový kontrolní seznam pro kanály a průchody, 3 typické chyby, 2 fotografie
K článku
Zpravodaj
Opravit, nebo nově vyzdít? Tři nálezy
PDFVšechny typy pecí

Opravit, nebo nově vyzdít? Tři nálezy

Kdy stačí cílená oprava — a u kterých tří nálezů vydrží už jen nová vyzdívka.

Pouze v PDFRozhodovací tabulka se 6 nálezy, 3 typická chybná rozhodnutí, 2 fotografie z nové vyzdívky
K článku
Zpravodaj

Více praxe z našich zakázek

Každý týden nové pohledy ze stavby – obrazy poškození, vyzdívky a praktické know-how žárovzdorných materiálů.

Sdílet tento článek na LinkedIn

Plánujete projekt?

Ať už jde o novou vyzdívku, opravu nebo havárii — bezplatná úvodní konzultace a rychlá odpověď.

ZavolatOdeslat poptávku

Vaše soukromí je pro nás důležité.

Používáme cookies a podobné technologie, aby naše webové stránky bezchybně fungovaly a abychom mohli analyzovat využívání našeho obsahu. V nastavení si můžete zvolit, které cookies chcete povolit. Zásady ochrany osobních údajů