
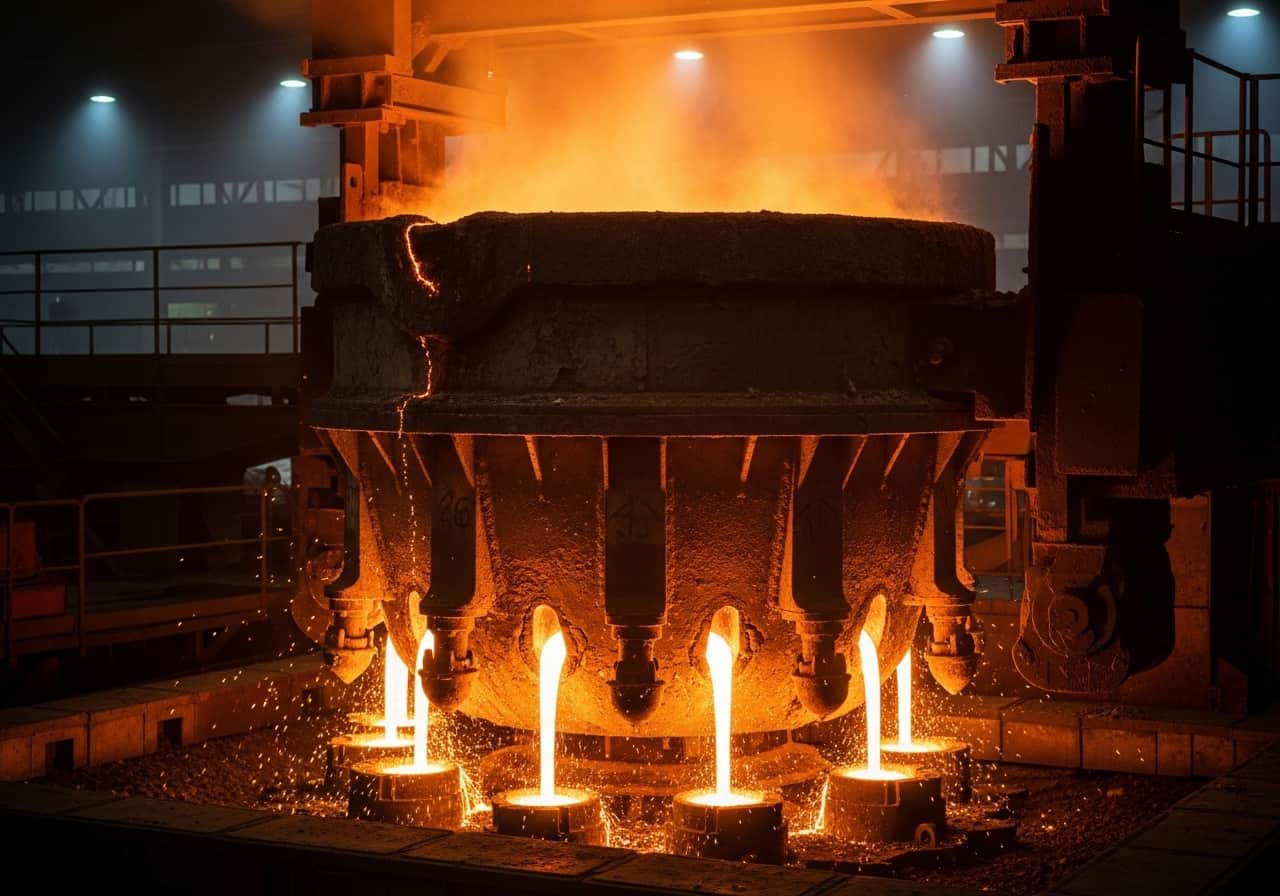
Tandiş
Çeliğin eşit dağıtılması için sürekli döküm makinelerindeki tandişlerin refrakter astarı ve bakımı.
Fırın profiline genel bakış.
Tandiş gövdesi
Dağıtım kabının taşıyıcı ana iskeletini oluşturan çelik konstrüksiyon. Gövde kalıcı astar katmanını taşır ve vinçle taşıma için taşıma muylularıyla donatılmıştır.
Kalıcı astar
Yüksek aluminalı betondan veya tuğlalardan oluşan kalıcı refrakter astar. Çelik gövdeyi korur ve yalnızca ağır hasar durumunda yenilenir — tipik olarak her 100–300 sekansta bir.
Çalışma astarı
Her döküm sekansından sonra tamamen yenilenen manyezit esaslı püskürtme malzemesi veya sıkıştırma malzemesi. Çalışma astarı, sıvı çelikle doğrudan temas eden katmandır.
Nozul tuğlaları
Zirkonya-grafit veya alümina-grafitten izostatik preslenmiş yüksek performanslı parçalar. Çeliğin kalıplara çıkışını oluştururlar; gaz sızdırmaz ve erozyona dayanıklı olmaları gerekir.
Darbe plakası
Döküm jetinin çarpma bölgesindeki koruma plakası. İçeri akan çeliğin kinetik enerjisini sönümler ve çalışma astarını yerel erozyondan korur.
Bentler
Refrakter seramikten akış yönlendirme elemanları. Tandişteki çelik akışını yönlendirir, inklüzyonların ayrılmasını destekler ve eşit bir sıcaklık dağılımı sağlar.
Hassas çelik dağıtımı, azami döküm sekansı.
Tandiş, sürekli döküm prosesinin merkezî dağıtım kabıdır ve sıvı çeliği döküm potasından tek tek kalıplara (kokillere) eşit biçimde dağıtmak gibi güvenlik açısından kritik bir görev üstlenir. Refrakter astar burada aşırı yüklere dayanmak zorundadır: 1.550 °C'nin üzerindeki sıcaklıklar, agresif çelik cürufları ve kesintisiz çelik akışının yol açtığı mekanik erozyon en yüksek gereklilikleri beraberinde getirir. SBS Refractory Service, refrakter uygulama uzmanı olarak sürekli döküm makinelerindeki tandiş sistemlerinin komple astarlanmasını ve bakım-onarımını sunar.
Tandişteki çalışma astarı sistemi, kendini kanıtlamış iki katmanlı bir yapıya dayanır: Kalıcı astar çelik gövdeyi pek çok kampanya boyunca korurken, çalışma astarı her döküm sekansından sonra yenilenir. Ekiplerimiz, makineyle uygulanan püskürtme malzemesinden elle uygulanan sıkıştırma malzemesine kadar yaygın tüm uygulama yöntemlerine hâkimdir. İzostatik preslenmiş nozul tuğlaları, darbe plakaları ve bentler gibi çelik kalitesini belirleyici ölçüde etkileyen fonksiyonel parçalar alanında özel uzmanlığa sahibiz.
Güvenilir bir tandiş astarının ekonomik önemi çok büyüktür: Sürekli döküm işletmesindeki her plansız duruş, saatte on binlerce avroyu bulan üretim kayıplarına yol açar. SBS Refractory Service; optimize edilmiş iş akışları, eğitimli personel ve test edilmiş refrakter malzemelerle tandiş çevrim sürelerinizin en aza inmesini ve sekans uzunluklarının en üst düzeye çıkmasını sağlar. Bu süreçte tüm iş adımlarını eksiksiz belgeliyoruz.
Tipik sorunlar: Tandiş.
Bu zorlanmalar, refrakter astarın malzeme seçimini ve konstrüksiyonunu belirler.
Çelik akışı kaynaklı erozyon
1.550 °C'nin üzerindeki sıvı çeliğin kesintisiz akışı, çalışma astarında güçlü erozyona yol açar — özellikle döküm jetinin altındaki çarpma bölgesinde ve nozul tuğlalarında.
Refrakter malzemede cüruf etkisi
Agresif çelik cürufları refrakter astara kimyasal olarak etki eder. Cüruf bileşimi çelik kalitesine göre değişir ve buna uygun bir malzeme seçimi gerektirir.
Fonksiyonel parçaların hassasiyeti
Nozul tuğlaları ve sürgü sistemleri en yüksek ölçü hassasiyetini gerektirir. En küçük sapmalar bile çelik sızmasına, kontrolsüz delinmeye veya kalite kusurlarına yol açabilir.
Çevrimde dar zaman aralıkları
Bir döküm sekansının bitişi ile bir sonraki kullanım arasında tandişin tamamen soğutulması, temizlenmesi, yeniden astarlanması ve ön ısıtılması gerekir — çoğu zaman dört saatten kısa sürede.
Isıl değişken yük
Ön ısıtma sırasında ve döküm işletmesinde tandişteki sıcaklık hızla değişir. Bu ısıl çevrimler refrakter malzemeyi yoğun biçimde zorlar ve çatlak oluşumuna yol açabilir.
Malzemeler ve astar
Fırınınızın her bölgesi sıcaklık dayanımı, kimyasal direnç ve mekanik dayanıklılık açısından kendine özgü gereksinimler taşır. En uygun malzeme kombinasyonunu biz seçiyoruz.
- 1Manyezit püskürtme malzemesiÇalışma katmanı25–50 mmen fazla 1.700 °C
- 2Kalıcı astar (döküm betonu, %60–70 Al₂O₃)Emniyet katmanı100–150 mmen fazla 1.600 °C
- 3Kalsiyum silikat levha 1000/1100 °Cİzolasyon10–25 mmen fazla 1.100 °C
Tipik kalınlıklar – tesisinizin astarı farklılık gösterir
Malzemeyi görmek için bir katmana dokunun veya tıklayın
Manyezit püskürtme malzemesi
Püskürtme malzemesiTandiş iç hacminde çalışma astarı
İzostatik preslenmiş nozul tuğlaları
Fonksiyonel parçaKalıplara çelik çıkışı
Kalıcı astar (döküm betonu, %60–70 Al₂O₃)
Refrakter betonÇalışma astarının altındaki emniyet katmanı
Kalsiyum silikat levha 1000/1100 °C
İzolasyon levhasıBeton veya tuğlaların arkasında izolasyon levhası
Tipik işler: Tandiş.
Bu fırın tipi için hizmetlerimiz — astar yenilemeden düzenli bakıma kadar.
Yerinde incelemeden kabule kadar.
Sistemli sürecimiz her projede kalite, termine bağlılık ve iş güvenliği sağlar.
Durum tespiti ve yerinde inceleme
Her döküm sekansından sonra çalışma astarının ve fonksiyonel parçaların kontrolü.
Planlama
Çalışma astarının yenilenmesini ve parça değişimini içeren tandiş çevriminin hazırlanması.
Uygulama
Eski çalışma astarının sökülmesi, yeni tandiş püskürtme malzemesinin uygulanması ve fonksiyonel parçaların montajı.
İş güvenliği
Çelik sıçramalarına karşı emniyet önlemleri, tüm nozul tuğlalarının ve sürgülerin sızdırmazlık kontrolü.
Durum tespiti ve yerinde inceleme
Döküm tamamlandıktan sonra tandiş soğutulur ve sistematik bir durum tespitinden geçirilir. Uzmanlarımız astarın kalan aşınma kalınlığını ölçer, tüm nozul tuğlalarını çatlak oluşumu ve erozyon açısından kontrol eder ve kalıcı astarın durumunu değerlendirir. Sonuçlar dijital olarak belgelenir ve malzeme optimizasyonunda kullanılır.
Planlama
Bulgulara dayanarak iş kapsamı belirlenir: çalışma astarı yenilemeli standart çevrim veya kalıcı astar onarımını da içeren genişletilmiş çevrim. Gerekli tüm malzemeler — püskürtme malzemesi, nozul tuğlaları, darbe plakaları, bentler — hazırlanır ve kalite kontrolünden geçirilir. Personel planı çevrim süresine göre oluşturulur.
Uygulama
Standart çevrimde kullanılmış çalışma astarı makineyle sökülür, kalıcı astar yüzeyi temizlenir ve yeni manyezit püskürtme malzemesi eşit biçimde uygulanır. Ardından nozul tuğlaları, darbe plakası ve bentler tam konumlarına monte edilir. Çalışma astarının katman kalınlığı kritik noktalarda ölçülür ve belgelenir. Kullanımdan önce tanımlı bir ön ısıtma programı uygulanır.
İş güvenliği
Tüm tandiş çalışmalarında güvenlik ilk sırada gelir. Sökümden önce tandişin tamamen soğuduğu doğrulanır. Tüm nozul tuğlaları ve sürgü sistemleri montajdan sonra sızdırmazlık açısından kontrol edilir. Kontrolsüz sıcaklık gradyanlarını önlemek için ön ısıtma aşaması ısıl olarak izlenir. Kişisel koruyucu donanım (KKD), tandiş bölgesindeki tüm çalışanlar için zorunludur.
Proje portföyümüzden.
DACH bölgesinde ve Benelüks ülkelerinde başarıyla gerçekleştirilmiş 500'den fazla refrakter uygulama projesi.
Tandiş
Sıkça sorulan sorular
Bilmeniz gereken her şey: Tandiş
Daha derine inin.

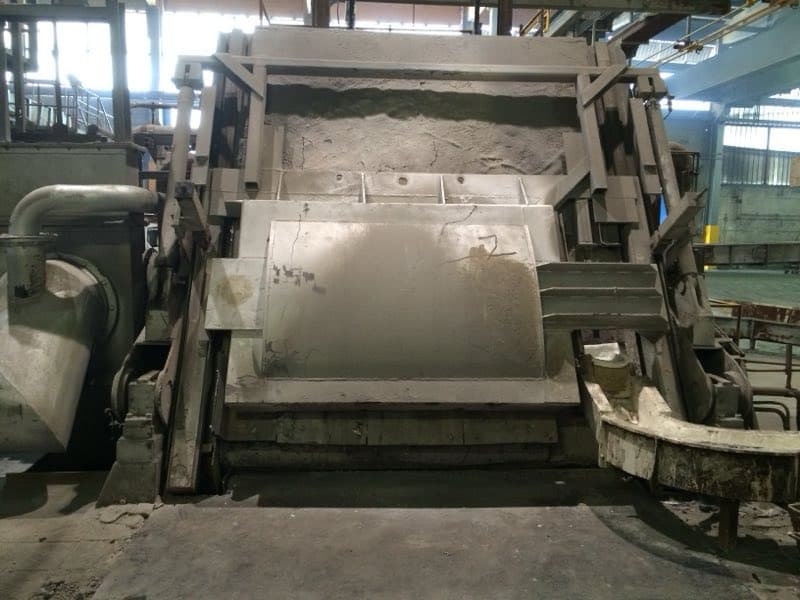
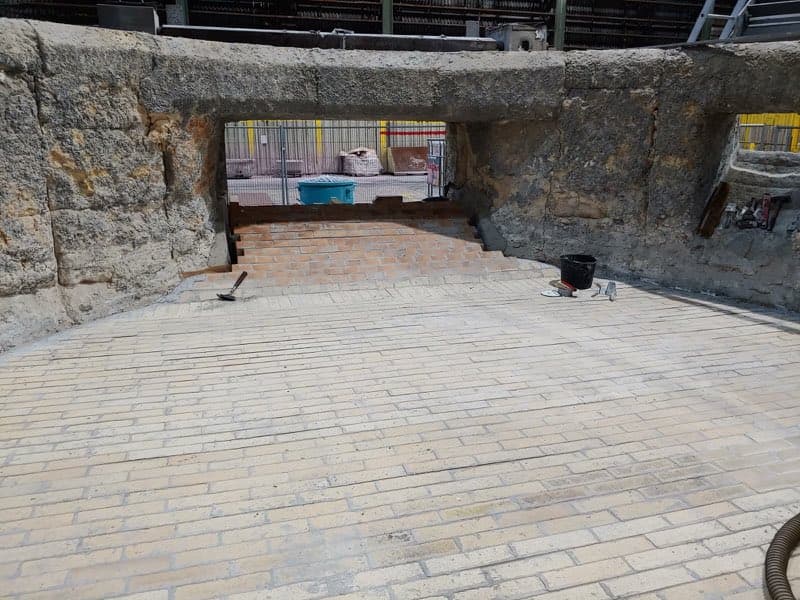
Bunlar da ilginizi çekebilir.
Tandiş: durum tespiti mi, onarım mı, astar yenileme mi?
Bu fırın tipini içeriden tanıyoruz. Tesisinizi ve durumunu anlatın, aynı gün ilk değerlendirmemizle size dönelim — acil durumda günün her saati.