
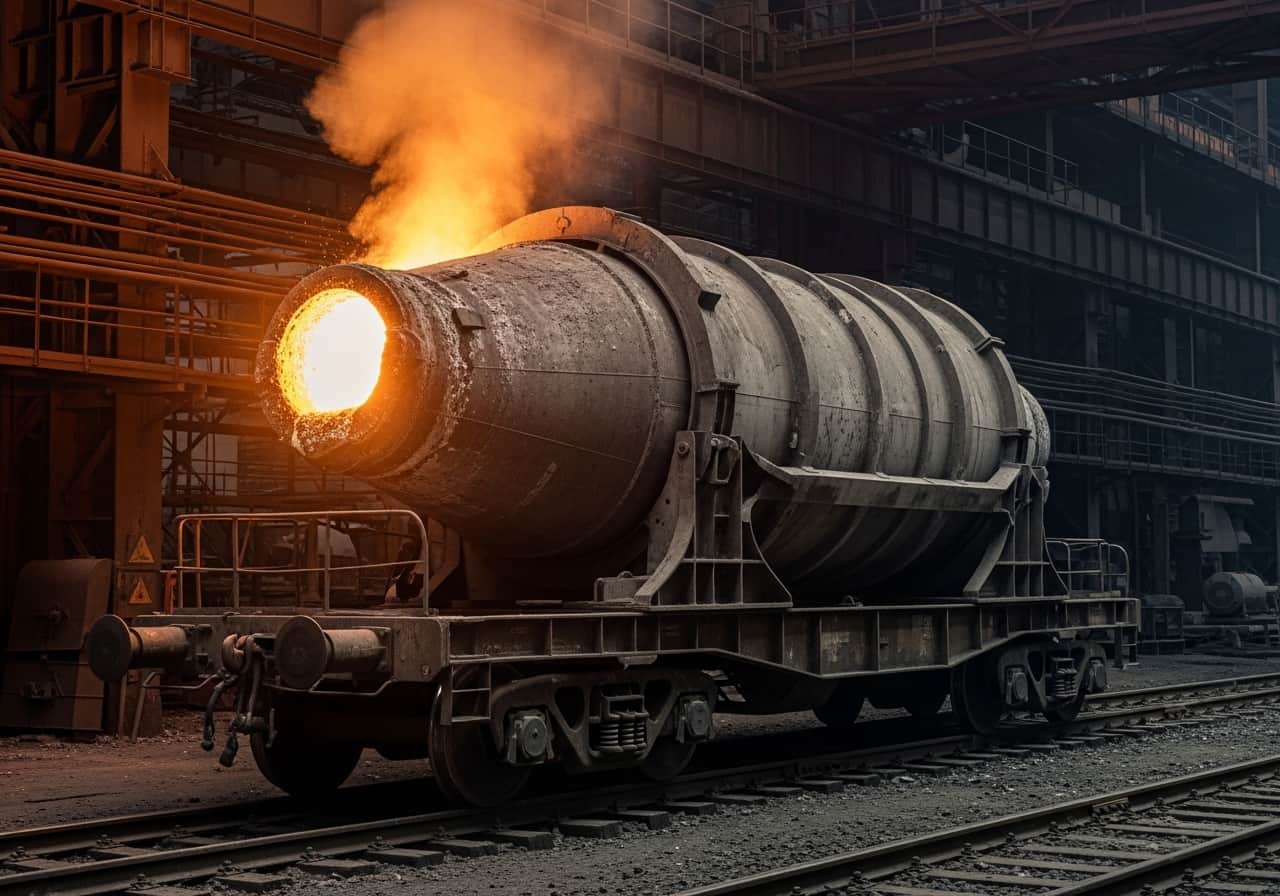
Torpido pota
Pik demirin yüksek fırından çelikhaneye taşınmasında kullanılan torpido pota vagonlarının refrakter astarı.
Fırın profiline genel bakış.
Torpido pota — torpido pota vagonu veya torpedo car olarak da bilinir — entegre demir-çelik tesislerinde pik demir taşımacılığının bel kemiğidir. Karakteristik torpido biçimli geometriye sahip bu raylı kaplar, 1.400 °C'nin üzerindeki sıvı pik demiri yüksek fırından çelikhaneye taşır. Refrakter astar bu sırada yalnızca aşırı sıcaklıklara değil, pik demirdeki eşlik eden elementlerin kimyasal saldırısına ve raylı taşımadan kaynaklanan mekanik yüklere de dayanmak zorundadır. SBS Refractory Service, torpido pota vagonlarının astarlanmasında onlarca yıllık deneyime sahiptir ve Almanya genelinde entegre demir-çelik tesislerine hizmet verir.
Torpido potalarda refrakter astarın maruz kaldığı zorlanma benzersiz ölçüde karmaşıktır. Kapalı torpido gövdesinde astar, 1.300–1.500 °C sıcaklıktaki sıvı pik demirle sürekli temas hâlindedir. Pik demirdeki silisyum, mangan ve kükürt ile kükürt giderme sırasında oluşan cüruflar refrakter astara kimyasal olarak saldırır. Aynı zamanda ray ağındaki seyir hareketleri dinamik yükler oluşturur ve eriyiğin çalkalanması, dolum ve boşaltma ağzındaki konik bölgeleri özellikle zorlar. Yüksek yoğunluklu ve aşınmaya dayanıklı yüksek aluminalı tuğlalar, torpido gövdesi için standart malzeme olarak kendini kanıtlamıştır.
Bir torpido potanın komple astar yenilemesi, titiz planlama ve uzmanlık bilgisi gerektiren büyük bir projedir. Dolum ağzı üzerinden kısıtlı erişim, kemerli iç geometri ve birkaç yüz tona varan muazzam tuğla miktarı, lojistik ve iş güvenliği açısından en yüksek gereksinimleri getirir. SBS, torpido pota astarlamasının özel zorluklarını günlük uygulamadan tanıyan deneyimli montaj ekipleriyle çalışır.
Büyük onarımlar arasında, yerel aşınma noktalarına püskürtme malzemesiyle yapılan hedefli onarımlar toplam astar ömrünü önemli ölçüde uzatır. SBS hem komple astar yenileme hem de planlı ara onarımlar sunar — üretim döngünüze ve bakım-onarım stratejinize uygun olarak.
Tipik sorunlar: Torpido pota.
Bu zorlanmalar, refrakter astarın malzeme seçimini ve konstrüksiyonunu belirler.
Pik demirdeki eşlik eden elementlerin kimyasal saldırısı
Sıvı pik demirdeki silisyum, mangan ve kükürt ile kükürt giderme sırasında oluşan cüruflar refrakter astara agresif biçimde saldırır. Özellikle CaO esaslı kükürt giderme cürufu yüksek bazikliğe sahiptir ve kimyasal açıdan dayanıklı astar malzemeleri gerektirir.
Raylı taşımadan kaynaklanan mekanik yük
Raylı seyir sırasındaki dinamik kuvvetler — hızlanma, frenleme, viraj alma ve ray düzgünsüzlükleri — torpido gövdesindeki eriyiğin çalkalanmasına yol açar. Bu kuvvetler astarın tamamına etki eder ve özellikle dolum ve boşaltma ağzındaki konik bölgeleri zorlar.
Kapalı kap içinde çalışma
Dolum ağzı üzerinden kısıtlı erişim ve kemerli iç geometri, astarlamayı lojistik ve iş güvenliği açısından zorlu bir iş hâline getirir. Özel havalandırma konseptleri, kurtarma planları ve kapalı alanlara ilişkin kurallara uyulması zorunludur.
Konik bölgelerde aşınma
Dolum ve boşaltma ağzındaki konik geçişler en yüksek zorlanmalara maruz kalır — cüruf teması, dolum sırasında termal şok ve eriyik akışından kaynaklanan mekanik erozyon. Bir sonraki büyük onarımın zamanını çoğunlukla bu bölgeler belirler.
Malzemeler ve astar
Fırınınızın her bölgesi sıcaklık dayanımı, kimyasal direnç ve mekanik dayanıklılık açısından kendine özgü gereksinimler taşır. En uygun malzeme kombinasyonunu biz seçiyoruz.
- 1Yüksek aluminalı tuğlalarÇalışma katmanı230–300 mmen fazla 1.700 °C
- 2Şamot tuğla M 60Emniyet katmanı65–115 mmen fazla 1.550 °C
- 3Kalsiyum silikat levha 1000/1100 °Cİzolasyon10–25 mmen fazla 1.100 °C
Tipik kalınlıklar – tesisinizin astarı farklılık gösterir
Malzemeyi görmek için bir katmana dokunun veya tıklayın
Yüksek aluminalı tuğlalar
Refrakter tuğlalarTorpido gövdesindeki ana aşınma bölgesi
Refrakter püskürtme malzemesi
Püskürtme malzemesiYerel aşınma noktalarında ara onarımlar
Şamot tuğla M 60
Refrakter tuğlalarÖrgü ve emniyet katmanı
Kalsiyum silikat levha 1000/1100 °C
İzolasyon levhasıBeton veya tuğlaların arkasında izolasyon levhası
Tipik işler: Torpido pota.
Bu fırın tipi için hizmetlerimiz — astar yenilemeden düzenli bakıma kadar.
Yerinde incelemeden kabule kadar.
Sistemli sürecimiz her projede kalite, termine bağlılık ve iş güvenliği sağlar.
Durum tespiti ve yerinde inceleme
Soğumanın ardından iç hacmin lazerle ölçümü ve aşınma bölgelerinin kontrolü.
Planlama
Bölgelere göre malzeme seçimini içeren astarlama konsepti ve büyük onarımın termin planlaması.
Uygulama
Dolum ağzı üzerinden makineli söküm, yüksek aluminalı ve alüminyum oksit tuğlalarla komple astar yenileme.
İş güvenliği
Kapalı kap içinde çalışma için özel güvenlik önlemleri, havalandırma ve kurtarma konsepti.
Durum tespiti ve yerinde inceleme
Kampanya sona erdikten sonra torpido pota vagonu soğutulur ve kapsamlı bir durum değerlendirmesinden geçirilir. 3D lazer ölçümüyle tüm iç hacmin — torpido gövdesi, her iki konik bölge ve ağızlar — aşınma profili çıkarılır. Kritik aşınma noktaları fotoğraflarla belgelenir ve kalan tuğla kalınlıkları belirlenir. Ayrıca çelik gövde deformasyon ve çatlak oluşumu açısından incelenir. Durum tespit raporu, büyük onarımın kapsamı ve malzeme konsepti hakkındaki kararın temelini oluşturur.
Planlama
Bir torpido pota astarlamasının planlanması, birkaç haftalık ön hazırlık gerektiren karmaşık bir projedir. Malzeme konsepti bölgelere göre belirlenir — ana gövde için aşınmaya yüksek dayanımlı tuğlalar, konik bölgeler için özel kaliteler ve ağızlar için özel şekilli tuğlalar. Birkaç yüz ton refrakter malzemenin zamanında teslim edilmesi gerektiğinden malzeme lojistiği koordine edilir. Personel planı, astarlama süresinin tamamı boyunca vardiyalı çalışmayı dikkate alır. Tesis planlamasıyla yapılan koordinasyon, süren işletme için yeterli sayıda yedek torpido potanın hazır bulunmasını sağlar.
Uygulama
Eski astarın sökümü, torpido potalardaki dar alanda kullanım için tasarlanmış özel söküm makineleriyle dolum ağzı üzerinden yapılır. Söküm tamamlanıp çelik gövde temizlendikten sonra yeni astar ağızlardan başlanarak sıra sıra örülür. Tuğlalar refrakter harçla örülür ve her sıranın ölçü doğruluğu kontrol edilir. Ana gövdede tuğlalar halka biçiminde yerleştirilir, konik bölgelerde ise kama tuğlalar ve özel formatlar kullanılır. Son olarak astar kurutulur ve torpido pota kontrollü biçimde ısıtılır.
İş güvenliği
Bir torpido potanın astarlanması, kapalı alanlarda çalışmaya ilişkin en yüksek güvenlik standartlarına uyulmasını gerektirir. İşe başlamadan önce gaz serbestlik ölçümü, sıcaklık kontrolü ve stabilite kontrolünü içeren bir çalışma izni prosedürü uygulanır. Çalışmaların tamamı boyunca iç hacmin sürekli havalandırılması ve ortam havasının kesintisiz izlenmesi sağlanır. Dolum ağzında emniyet gözcüsü bulunan bir kurtarma konsepti her an devrededir. Tüm çalışanlar kapalı alanlarda çalışma konusunda eğitim ve talimat almıştır.
Proje portföyümüzden.
DACH bölgesinde ve Benelüks ülkelerinde başarıyla gerçekleştirilmiş 500'den fazla refrakter uygulama projesi.
Torpido pota
Sıkça sorulan sorular
Bilmeniz gereken her şey: Torpido pota
Daha derine inin.

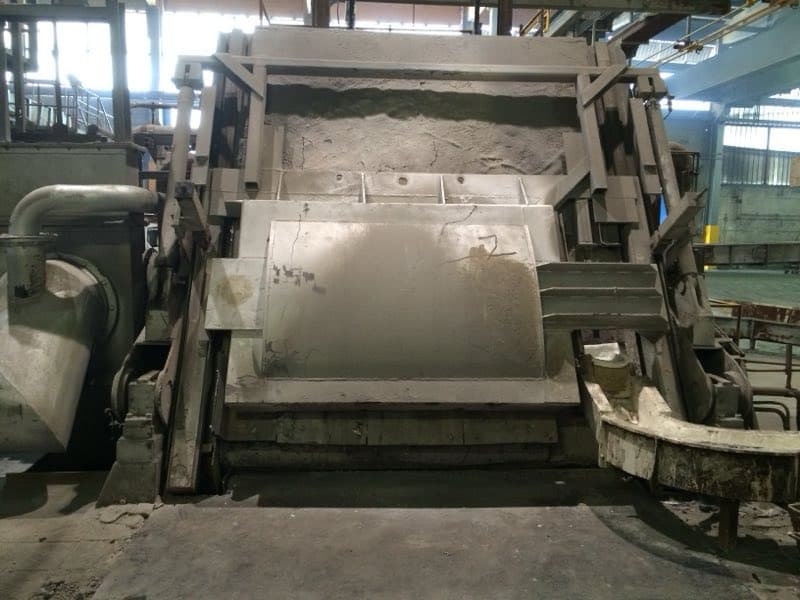
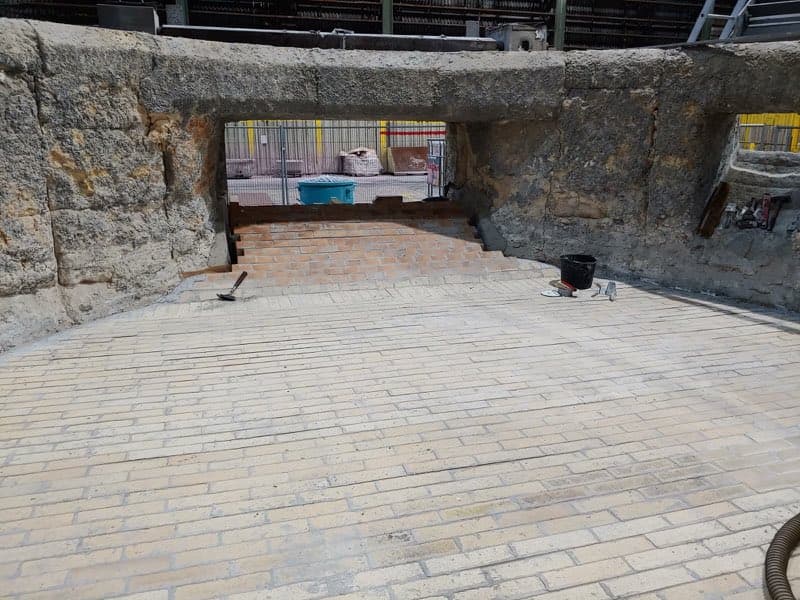
Torpido pota: durum tespiti mi, onarım mı, astar yenileme mi?
Bu fırın tipini içeriden tanıyoruz. Tesisinizi ve durumunu anlatın, aynı gün ilk değerlendirmemizle size dönelim — acil durumda günün her saati.