
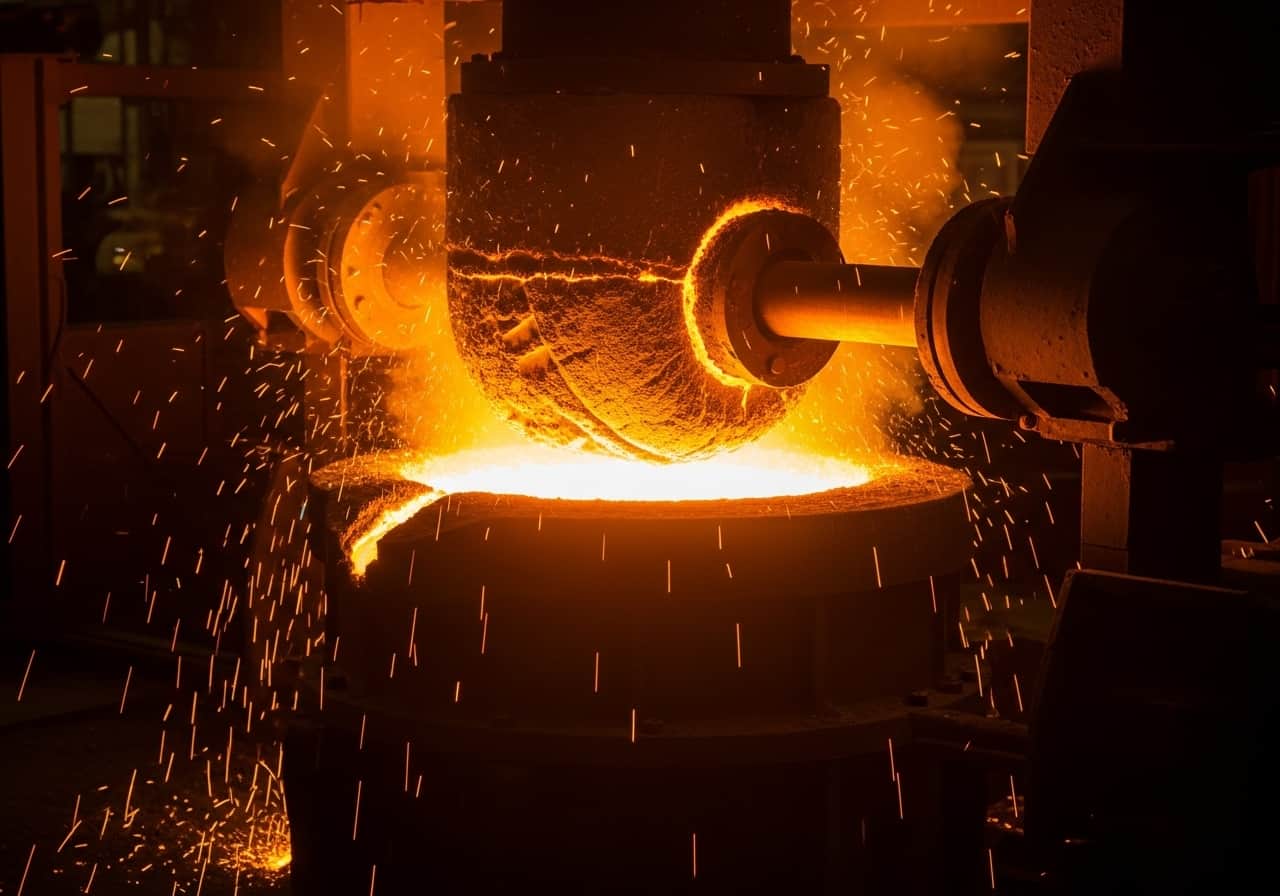
Ergitme fırını
Demir ve demir dışı metallerin ergitildiği dökümhane ergitme fırınlarının refrakter astarı ve onarımı.
Fırın profiline genel bakış.
Fırın duvarı
Fırın duvarı, indüksiyon ergitme ocağında en ağır zorlanan yapı grubudur. Bobin bölgesinde eriyikle doğrudan temas hâlindedir ve elektromanyetik banyo hareketi nedeniyle erozyona maruz kalır. Duvar kalınlığı fırın büyüklüğüne göre 80–200 mm'dir ve duvar, monolitik sıkıştırma malzemesi olarak uygulanır. Homojen sıkıştırma ve doğru sinterleme astar ömrü açısından belirleyicidir.
Fırın tabanı
Fırın tabanı tüm eriyik yükünü taşır ve şarj sırasında mekanik olarak ağır biçimde zorlanır. Fırın duvarıyla aynı sıkıştırma malzemesinden oluşturulur, ancak özel bir özenle sıkıştırılır. Çalışma astarının altında, ana astar aşındığında delinmeden önceki son bariyer görevi gören bir emniyet katmanı bulunur.
Döküm ağzı
Döküm ağzı (gaga), sıvı eriyiği döküm potasına yönlendirir. Döküm alma sırasında ısıl değişken yüke ve eriyik akışından kaynaklanan mekanik aşınmaya maruz kalır. Döküm ağızları özel malzemelerden şekilli parça olarak önceden imal edilir ve aşındığında fırın astarının tamamını yenilemeden ayrı olarak değiştirilebilir.
Kapak
Fırın kapağı ergitme fırınını üstten kapatır ve ışınım yoluyla oluşan enerji kayıplarını azaltır. Refrakter tuğlalar veya döküm malzemeleriyle astarlanır ve öncelikle ısıl yüke maruzdur. Devirme düzenekli indüksiyon ocaklarında kapak, çatlak oluşumu ve dökülmeler (spalling) açısından düzenli olarak kontrol edilmelidir.
Döküm oluğu
Döküm oluğu, eriyiği fırından döküm potasına veya doğrudan kalıplama hattına iletir. Yüksek sıcaklıklara, termal şoka ve akan eriyiğin erozif etkisine dayanmak zorundadır. SBS, döküm oluklarını hızlı değişime olanak tanıyan ve böylece duruş sürelerini en aza indiren prefabrik refrakter elemanlardan imal eder.
En yüksek ergitme performansı için güvenilir refrakter uygulama.
Dökümhane ergitme fırını, her demir ve demir dışı metal dökümhanesinin merkezî ünitesidir. İster orta frekanslı indüksiyon ergitme ocağı, ister potalı ergitme fırını, ister ark ocağı olsun — refrakter astar, tüm dökümhane işletmesinin astar ömrünü, eriyik kalitesini ve ekonomikliğini belirler. SBS Refractory Service onlarca yıldır dökümhane ergitme fırınlarında refrakter uygulama konusunda uzmanlaşmıştır ve Almanya'nın her yerindeki müşterilerine hizmet vermektedir. Deneyimli refrakter ustalarımız gri dökme demir (pik döküm), küresel grafitli dökme demir (sfero), çelik döküm ve demir dışı metallerin ergitilmesindeki özel gereksinimleri günlük uygulamadan bilir ve işin zamanında tamamlanmasını sağlar.
Dökümhane ergitme fırınlarında refrakter astarın maruz kaldığı zorlanma, tüm refrakter uygulama alanının en yoğunları arasındadır. 1.600 °C'ye varan sıcaklıklar, sıvı metalle sürekli temas ve agresif cüruflar fırın astarını her ergitmede yeniden zorlar. İndüksiyon ergitme ocağında buna ek olarak eriyiği hareket hâlinde tutan ve astarı erozyonla zorlayan elektromanyetik kuvvetler etki eder. SBS; bu çoklu yüklere kalıcı olarak dayanan ve istenen ergitme sayısına güvenilir biçimde ulaşan, yüksek aluminalı sıkıştırma malzemeleri, kuvarsit malzemeler ve manyezit tuğlalardan oluşan denenmiş malzeme konseptleri kullanır.
Ekonomik açıdan optimize edilmiş bir refrakter konsepti yalnızca malzeme maliyetlerini değil, her şeyden önce toplam işletme maliyetlerini dikkate alır: astar başına ömür, enerji tüketimi, eriyik kalitesi ve duruş süreleri. SBS işletme koşullarınızı bütüncül olarak analiz eder ve en yüksek ekonomikliğe göre tasarlanmış malzemeler ve astar konseptleri önerir. Her astar yenilemenin tamamlanmasının ardından malzeme sertifikaları ve sinterleme eğrisini içeren eksiksiz bir dokümantasyon hazırlıyoruz. Acil durum hattımız üzerinden proje tamamlandıktan sonra da her zaman ulaşılabilir durumdayız — beklenmedik aşınmada veya delinme tehlikesinde hızlı yardım için.
Tipik sorunlar: Ergitme fırını.
Bu zorlanmalar, refrakter astarın malzeme seçimini ve konstrüksiyonunu belirler.
Cürufun kimyasal etkisi
Metalürjik cüruflar refrakter astarla agresif biçimde tepkimeye girer ve kimyasal aşınmayı hızlandırır. Özellikle çelik döküm üretimindeki bazik cüruflar asidik astarlara şiddetle etki eder. Cüruf kimyası ile astar malzemesi arasındaki doğru uyum astar ömrü açısından belirleyicidir. SBS, kimyasal karakteri (asidik, nötr veya bazik) ilgili ergitilen malzemeye ve cüruf pratiğine uygun malzemeler seçer.
Elektromanyetik banyo hareketinden kaynaklanan erozyon
İndüksiyon ergitme ocağında elektromanyetik alan, astarı mekanik-erozif olarak zorlayan yoğun bir banyo hareketi oluşturur. Özellikle bobin bölgesinde ve eriyik banyosu ile serbest fırın duvarı arasındaki geçiş bölgesinde yüksek aşınma hızları görülür. Tane boyutu ve sinterleme davranışı optimize edilmiş yüksek yoğunluklu sıkıştırma malzemeleri bu erozyon mekanizmasını etkili biçimde azaltır.
Isıl değişken yük
Dökümhane işletmesinde ergitme fırını çevrimsel olarak şarj edilir, ergitme yapılır ve döküm alınır. Birkaç yüz derecelik bu sıcaklık değişimleri astarda termal şok gerilmeleri oluşturur; bunlar mikro çatlaklara ve ilerleyen malzeme hasarına yol açar. Yüksek termal şok direncine sahip malzemeler ve yeni astarın kontrollü sinterlenmesi uzun bir astar ömrü için belirleyicidir.
Şarjdan kaynaklanan mekanik yük
Ergitme fırınının külçe (ingot), hurda ve geri dönüş malzemesiyle (döndü) şarj edilmesi, fırın tabanını ve duvar bölgelerini mekanik olarak ağır biçimde zorlar. Ağır şarj malzemelerinin yerleştirilmesinden kaynaklanan darbe yükleri bölgesel kopmalara ve çatlaklara neden olabilir. Yeterli aşınma katmanı kalınlığı ve yüksek dayanımlı malzemeler astarı erken hasardan korur.
Astara metal infiltrasyonu
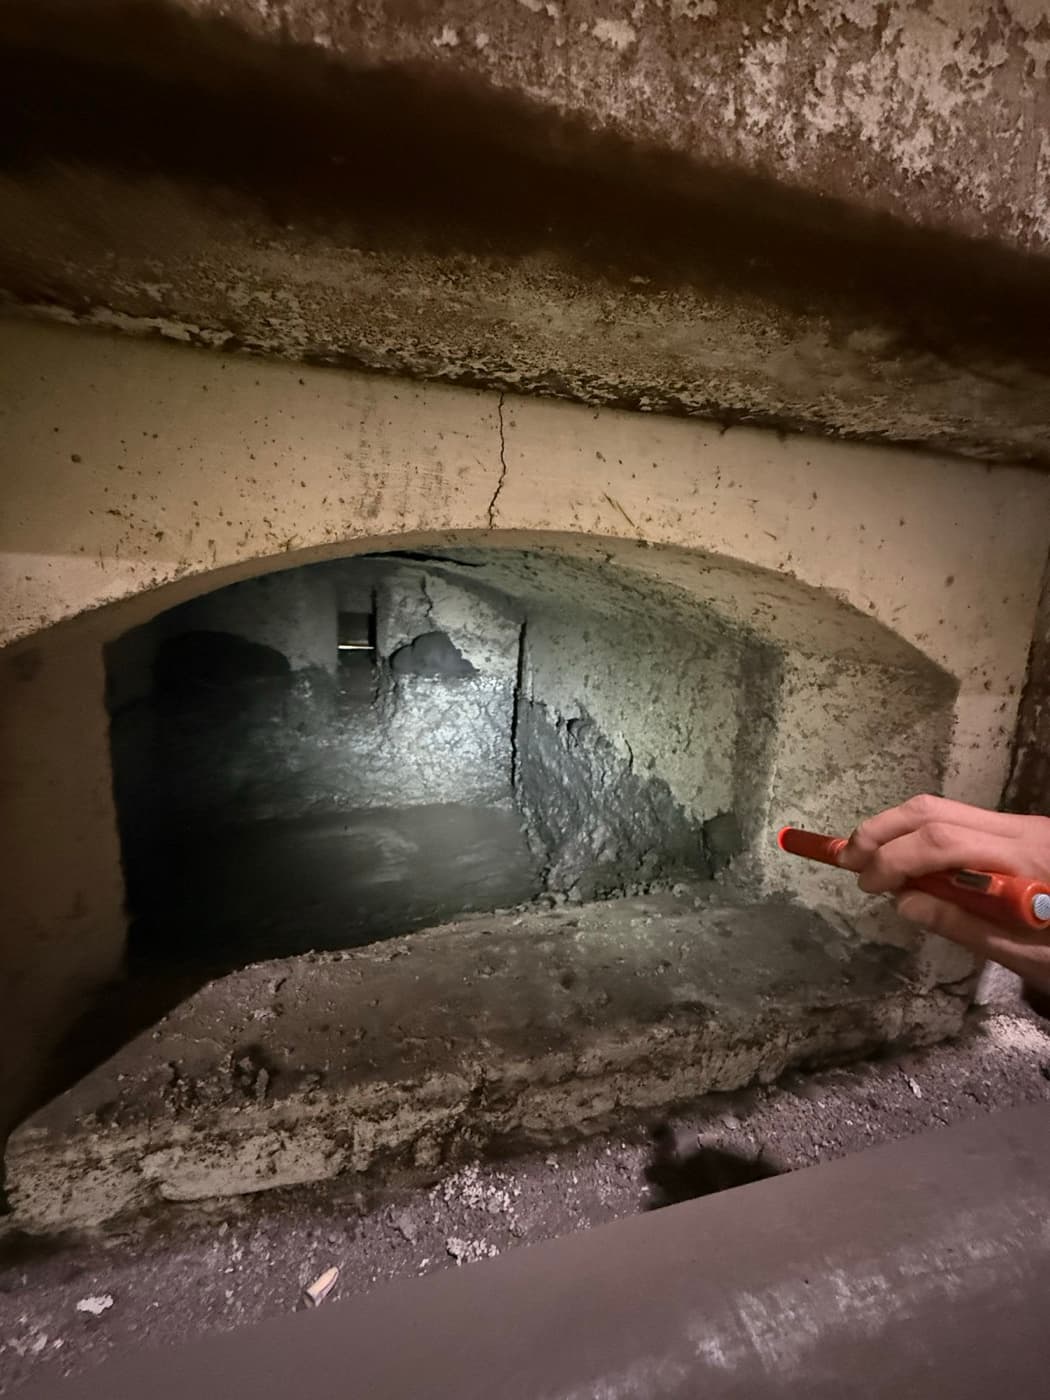
Sıvı metal, refrakter astarın çatlaklarına ve gözeneklerine nüfuz edebilir ve katılaşırken astara mekanik olarak zarar verebilir. İndüksiyon ocağında ilerlemiş infiltrasyonda, ağır sonuçlar doğuran bir bobin delinmesi tehlikesi vardır. Düzenli kalan duvar kalınlığı ölçümleri ve zamanında yapılan astar yenileme bu riski güvenilir biçimde önler.
Malzemeler ve astar
Fırınınızın her bölgesi sıcaklık dayanımı, kimyasal direnç ve mekanik dayanıklılık açısından kendine özgü gereksinimler taşır. En uygun malzeme kombinasyonunu biz seçiyoruz.
- 1Yüksek aluminalı sıkıştırma (ramming) malzemesiÇalışma katmanı100–150 mmen fazla 1.700 °C
- 2Mika (mica) + izolasyon kombinasyonuEmniyet katmanı2–3 mmen fazla 900 °C
Yapı, gerçekleştirilmiş SBS projelerine dayanır – tesisinizin astarı farklılık gösterir
Malzemeyi görmek için bir katmana dokunun veya tıklayın
Yüksek aluminalı sıkıştırma (ramming) malzemesi
Sıkıştırma (ramming) malzemesiİndüksiyon ergitme ocağında fırın duvarı ve fırın tabanı
Mika (mica) + izolasyon kombinasyonu
İzolasyonPotalı indüksiyon ocağında bobin koruması
Tipik işler: Ergitme fırını.
Bu fırın tipi için hizmetlerimiz — astar yenilemeden düzenli bakıma kadar.
Yerinde incelemeden kabule kadar.
Sistemli sürecimiz her projede kalite, termine bağlılık ve iş güvenliği sağlar.
Durum tespiti ve yerinde inceleme
Gözle muayene ve refrakter astarın kalan aşınma kalınlığının ölçülmesi.
Planlama
Malzeme seçimini ve üretim arasına göre ayarlanmış termin planlamasını içeren bir astarlama planının hazırlanması.
Uygulama
Eski astarın sökümü, yeni refrakter astarın uygulanması ve kontrollü ısıtma.
İş güvenliği
Sıcak bölgelerdeki çalışmalarda tüm güvenlik kurallarına uyum, metal sıçramalarına karşı koruma.
Durum tespiti ve yerinde inceleme
Refrakter uzmanlarımız ergitme fırını astarında kapsamlı bir durum analizi yapar. Buna çatlak, dökülme ve infiltrasyon bölgelerine yönelik gözle muayene, kalan duvar kalınlığının ultrasonla ölçülmesi ve tüm fırın kesiti boyunca aşınma profilinin değerlendirilmesi dâhildir. İndüksiyon ocaklarında ayrıca gizli infiltrasyonları tespit etmek için toprak kaçağı izleme verileri değerlendirilir. Bu verilere dayanarak eylem önerisi içeren — kısmi onarım veya astar yenileme — ayrıntılı bir durum tespit raporu hazırlıyoruz.
Planlama
Planlama aşamasında ergitilen malzemenize, cüruf kimyasına ve hedeflenen astar ömrüne uygun malzeme konseptini belirliyoruz. Duruş dönemini dökümhane planlamanızla sıkı biçimde koordine ediyor ve personel planlaması ile malzeme lojistiğini içeren ayrıntılı bir iş programı hazırlıyoruz. Üretim ekibinizle yapılan koordinasyon, duruş süresi için yeterli eriyik stokunun hazır bulunmasını sağlar. Tüm malzemeler önceden tanımlanır ve temin edilebilirlikleri kontrol edilir.
Uygulama
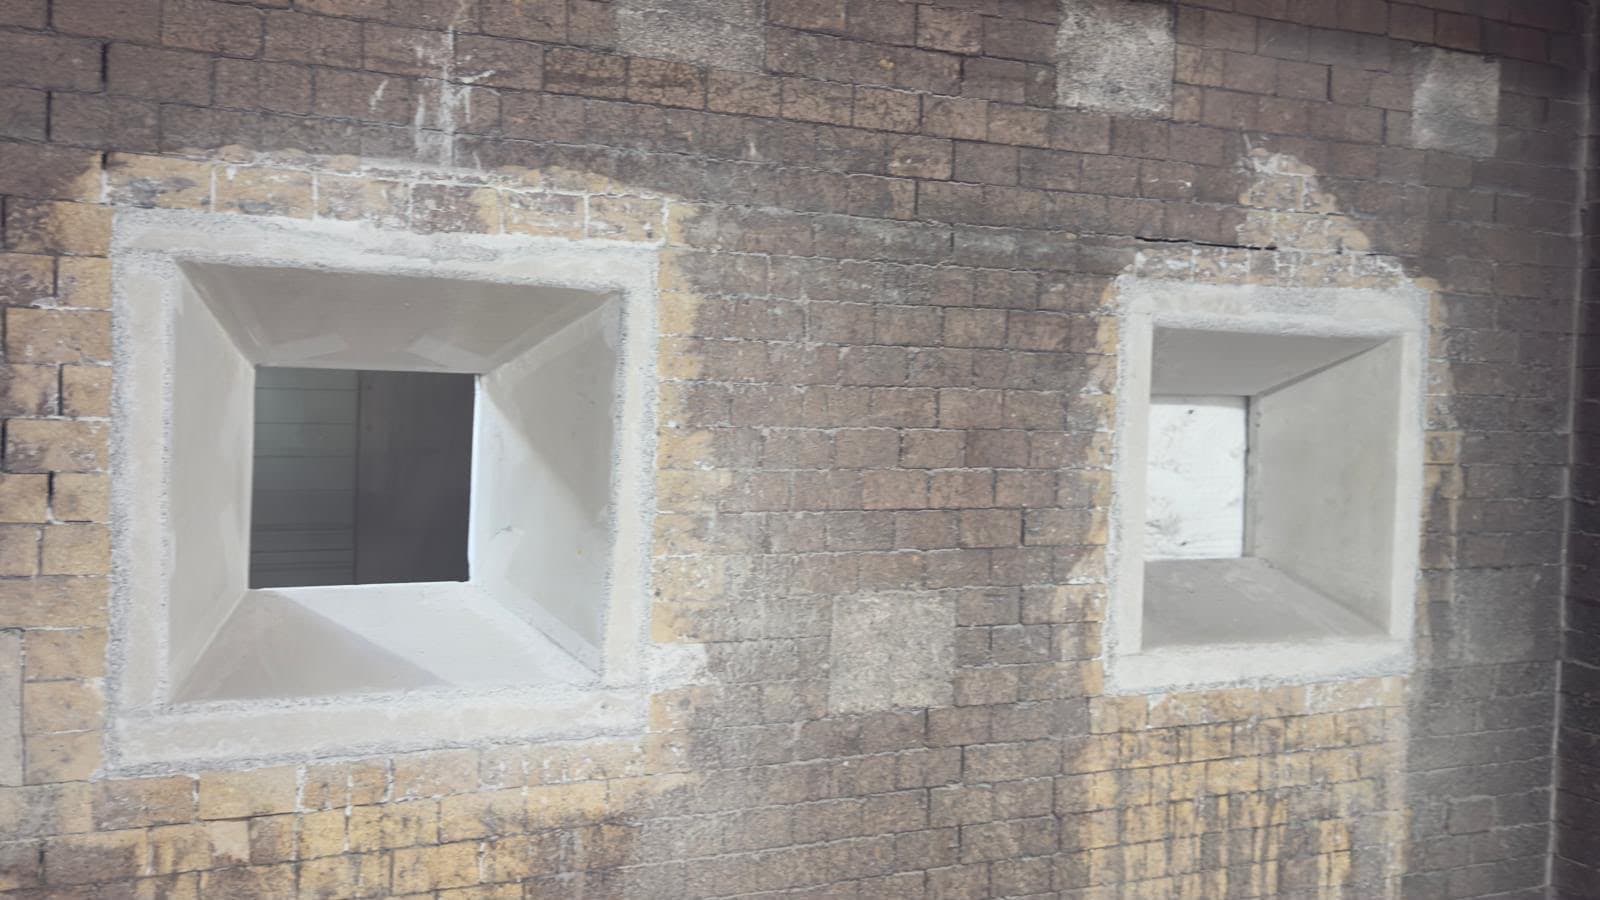
Uygulama, fırının kontrollü biçimde soğutulması ve eski sıkıştırma malzemesinin veya refrakter örgünün makineyle sökülmesiyle başlar. İndüksiyon bobininin ya da fırın gövde sacının iyice temizlenip hasar açısından incelenmesinin ardından yeniden yapım gerçekleştirilir: taban sıkıştırma malzemesinin yerleştirilmesi, duvar astarının çelik bir kalıp (şablon) etrafında katman katman sıkıştırılması ve döküm ağzı şekilli parçalarının montajı. Son olarak çelik kalıp ergitilerek giderilir ve astar tanımlanmış bir sinterleme eğrisine göre pişirilir — astar ömrünü büyük ölçüde etkileyen kritik bir adım.
İş güvenliği
Tüm çalışmalar güvenlik kurallarına sıkı sıkıya uyularak yürütülür. Çalışmaya başlamadan önce bir risk değerlendirmesi hazırlıyor ve tüm çalışanları sahaya özgü güvenlik kuralları konusunda bilgilendiriyoruz. Eski astarın sökümü sırasında tozdan korunmaya ve düşen malzemelere karşı emniyete özel önem verilir. İndüksiyon ocağındaki çalışmalarda bobin devrelerinin enerjisi kesilir ve yeniden devreye alınmaya karşı emniyete alınır. Kişisel koruyucu donanım ve ısıya karşı koruyucu giysi olağan uygulamamızdır.
Proje portföyümüzden.
DACH bölgesinde ve Benelüks ülkelerinde başarıyla gerçekleştirilmiş 500'den fazla refrakter uygulama projesi.

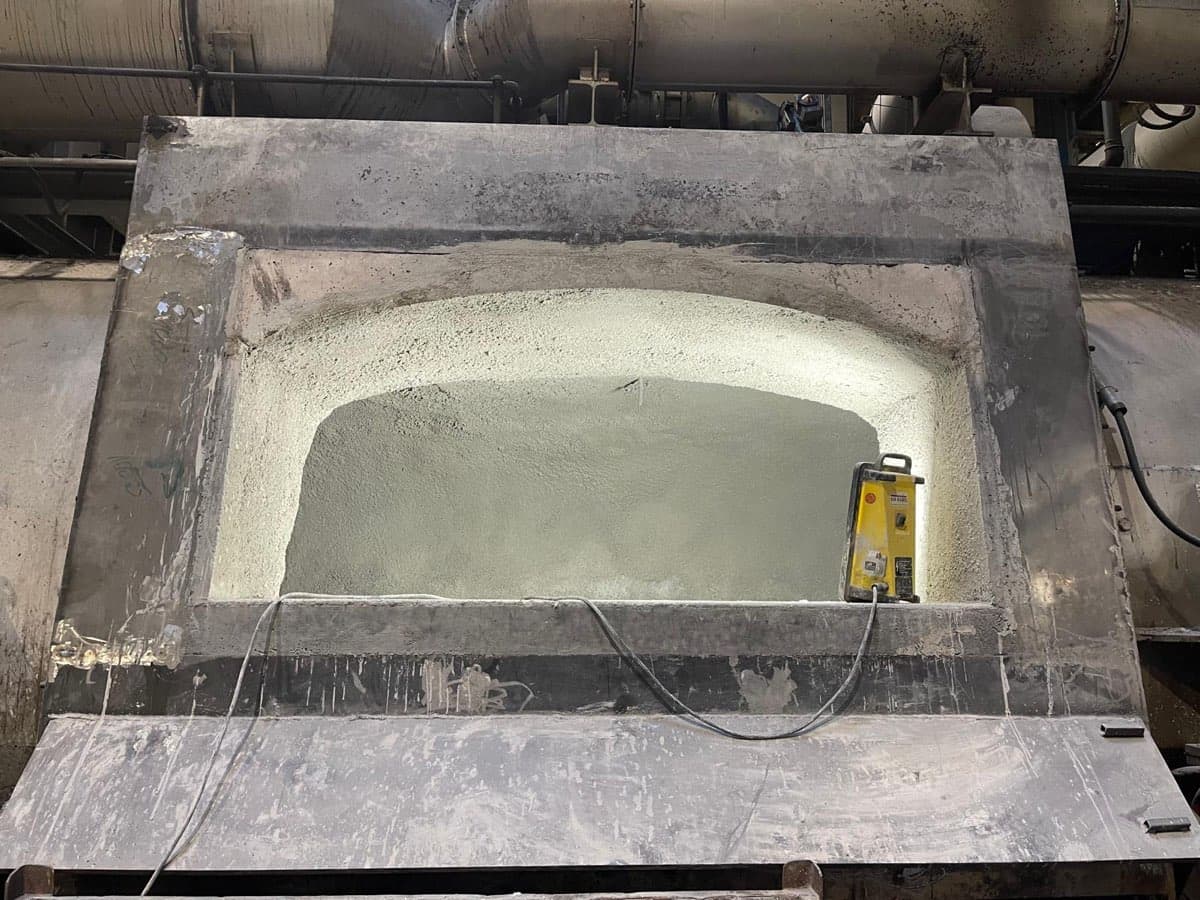
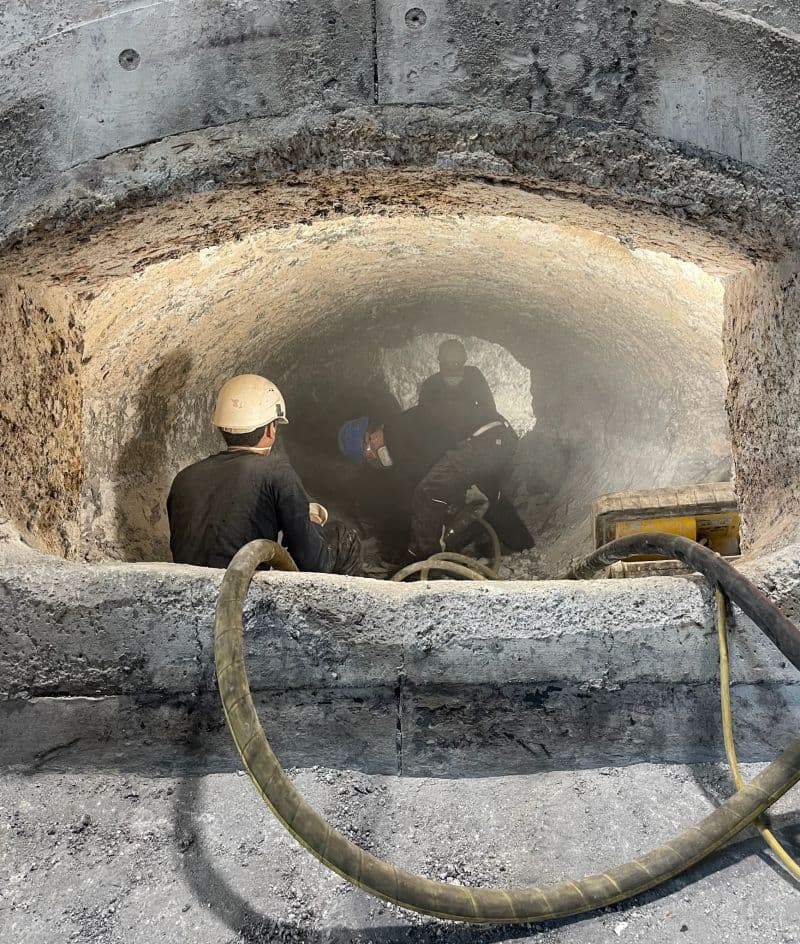
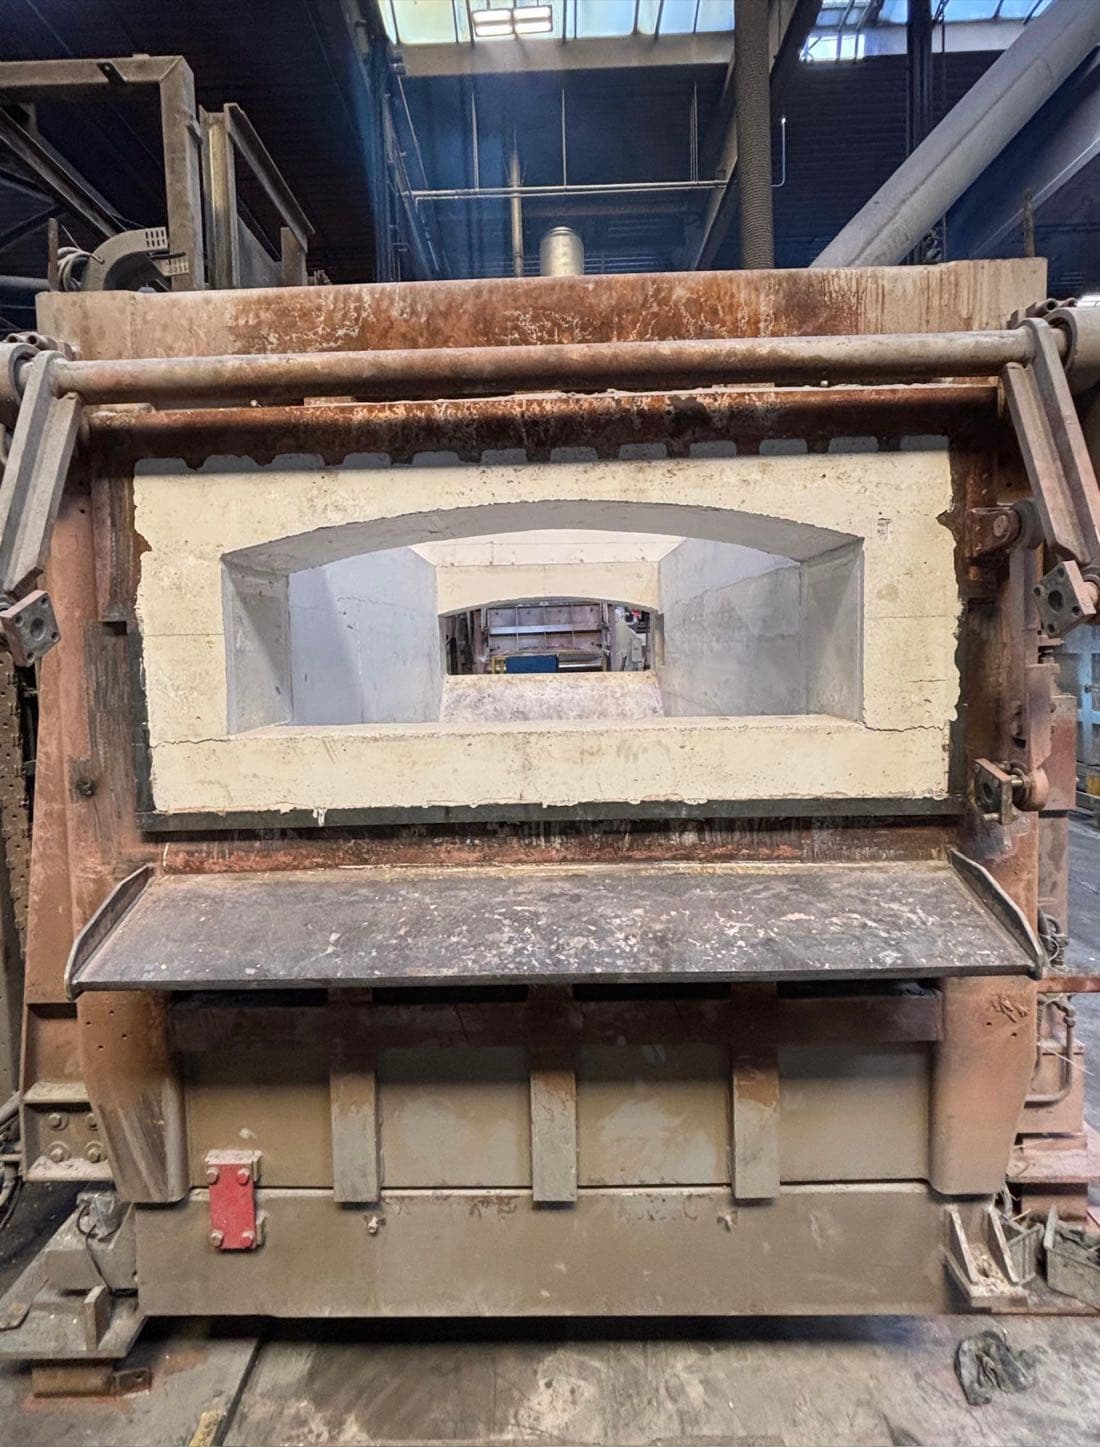
Ergitme fırını
Sıkça sorulan sorular
Bilmeniz gereken her şey: Ergitme fırını
Daha derine inin.
Bunlar da ilginizi çekebilir.
Ergitme fırını: durum tespiti mi, onarım mı, astar yenileme mi?
Bu fırın tipini içeriden tanıyoruz. Tesisinizi ve durumunu anlatın, aynı gün ilk değerlendirmemizle size dönelim — acil durumda günün her saati.