
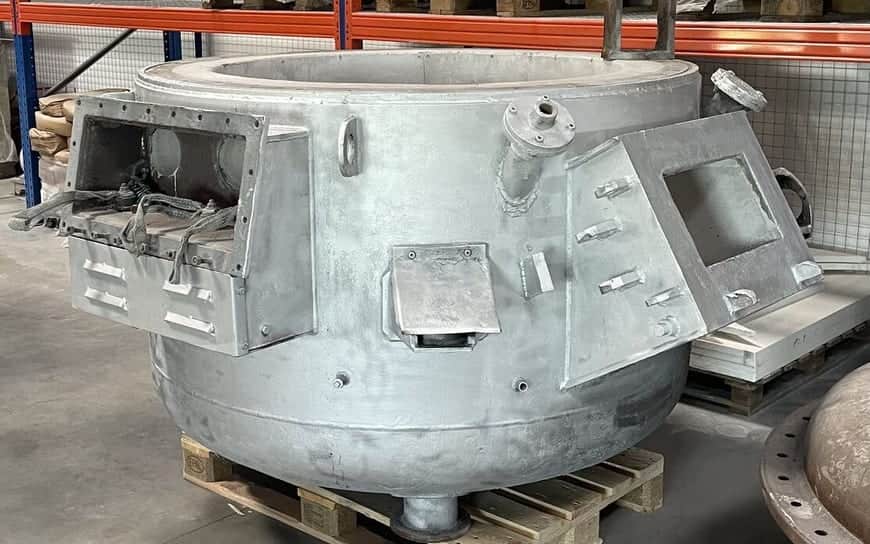
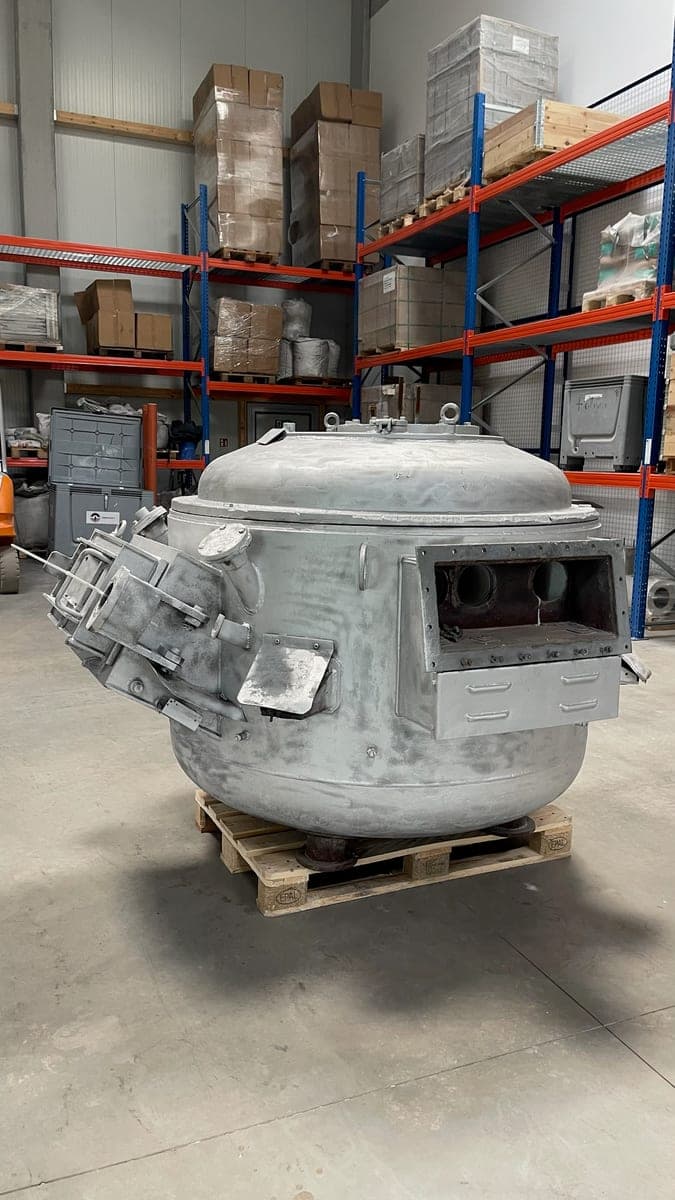
Alçak basınçlı döküm fırını
Alüminyum alçak basınçlı döküm için alçak basınçlı döküm fırınlarının refrakter astarı ve bakımı.
Fırın profiline genel bakış.
Pota gövdesi
Pota, alüminyum eriyiğini barındırır ve döküm prosesi için gereken üst basıncın oluşturulabilmesi için gaz sızdırmaz olmalıdır. Islanmayan (non-wetting) özel betondan dökülür veya prefabrik grafit-SiC pota olarak yerleştirilir. Duvar kalınlığı genellikle 60–150 mm'dir.
Yükselme borusu
Seramik yükselme borusu, alçak basınçlı döküm fırınının en kritik yapı grubudur. Eriyiği pota tabanından yukarıya, kokile iletir ve her döküm çevriminde aşırı sıcaklık değişimlerine maruz kalır. Silisyum nitrür veya sialon esaslı malzemeler en iyi dayanımı sunar.
Sızdırmazlık yüzeyleri
Pota ile kapak arasındaki ve yükselme borusu bağlantısındaki sızdırmazlık yüzeyleri kesinlikle gaz sızdırmaz olmalıdır. Korund birikintisi veya ısıl deformasyonlar, düzenli bakım ve tam uyumlu sızdırmazlık malzemeleriyle kontrol altında tutulur.
Kapak
Fırın kapağı potayı basınç sızdırmaz biçimde kapatır; yükselme borusunu ve basınçlı hava beslemesini taşır. Seramik elyafla izole edilir ve bakım çalışmaları için kolayca sökülebilir olmalıdır.
Basınç sızdırmaz alüminyum döküm için en yüksek hassasiyet.
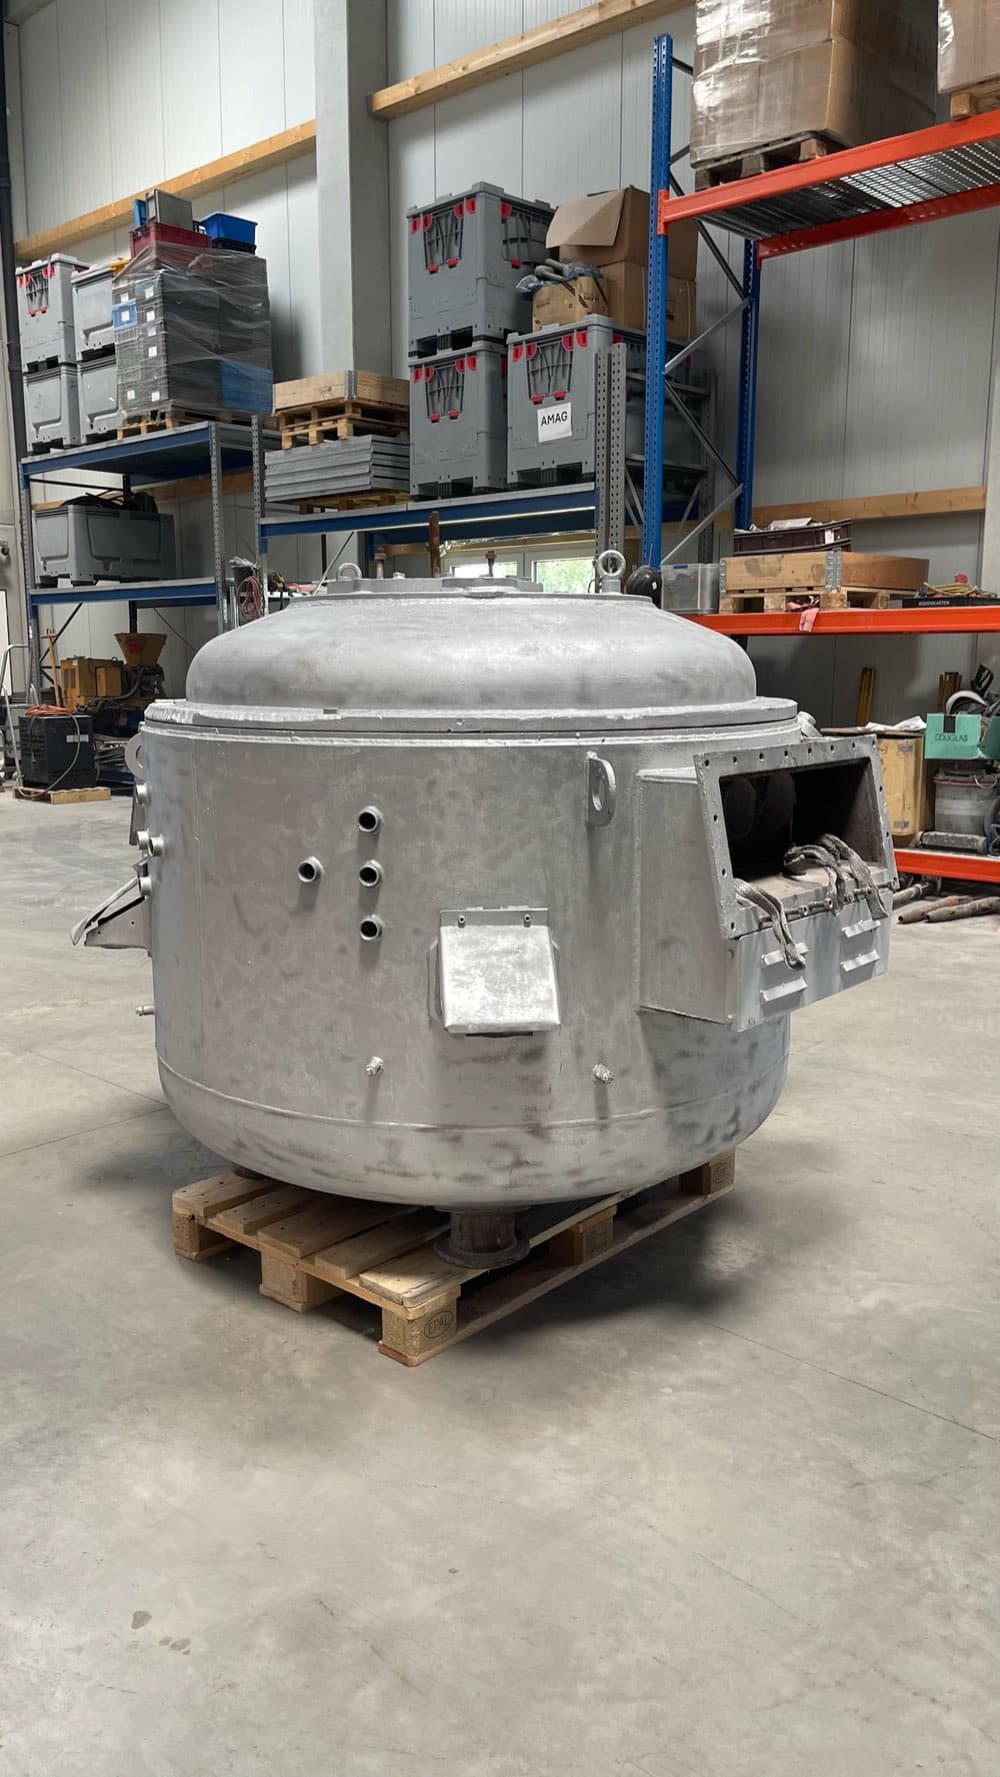
Alçak basınçlı döküm fırını, alüminyum dökümhanesinde eriyiği basınç uygulayarak bir yükselme borusu üzerinden doğrudan üstte bulunan kokile ileten, son derece özelleşmiş bir ünitedir. Bu yöntem, mükemmel mekanik özelliklere sahip, özellikle yoğun ve çekinti boşluğu içermeyen döküm parçaları sağlar ve başta otomotiv endüstrisinde jant, yürüyen aksam parçaları ve motor bileşenleri gibi emniyet açısından kritik parçalar için kullanılır. SBS Refractory Service, yaygın tüm üreticilerin alçak basınçlı döküm fırınlarında refrakter uygulama konusunda kapsamlı deneyime sahiptir ve tüm DACH bölgesinde (Almanya, Avusturya, İsviçre) müşterilere hizmet verir. Uzmanlarımız pota, yükselme borusu ve sızdırmazlık yüzeylerine ilişkin özel gereksinimleri uzun yıllara dayanan uygulama deneyiminden bilir; işin zamanında ve yüksek kalitede yapılmasını sağlar.
Alçak basınçlı döküm fırınında refrakter astarın maruz kaldığı zorlanma, diğer alüminyum fırınlarından temelden farklıdır: Her döküm çevriminde sıcak eriyik yükselip ardından geri düştüğü için yükselme borusu sürekli ısıl değişim yükü altındadır. Pota ile fırın kapağı arasındaki sızdırmazlık yüzeyleri, gerekli olan 0,2 ila 1,0 bar çalışma basıncının korunabilmesi için gaz sızdırmaz olmalıdır — en küçük kaçaklar bile basınç kaybına ve döküm hatalarına yol açar. Pota gövdesi ise alüminyum eriyiğinin sürekli etkisine maruzdur ve aynı zamanda döküm parçalarına yönelik yüksek kalite gereksinimlerini karşılamak için kimyasal olarak inert olmalıdır.
Alçak basınçlı döküm fırınının usulüne uygun yapılmış refrakter astarı, düşük ıskarta oranlarıyla kararlı bir döküm prosesinin temel koşuludur. SBS işletme koşullarını bütüncül olarak analiz eder — kullanılan alaşım tipinden çevrim sürelerine ve basınç kontrolüne kadar — ve en uzun astar ömrü ile istikrarlı döküm kalitesi hedeflenerek tasarlanmış bir malzeme konsepti önerir. Çalışmalar üretim planlamanızla yakın koordinasyon içinde yürütülür ve eksiksiz belgelenir.
Tipik sorunlar: Alçak basınçlı döküm fırını.
Bu zorlanmalar, refrakter astarın malzeme seçimini ve konstrüksiyonunu belirler.
Termal şok nedeniyle yükselme borusu aşınması
Her döküm çevriminde yükselme borusu, yükselen ve geri düşen eriyik nedeniyle ısıl ve erozif olarak zorlanır. Ortaya çıkan termal şok gerilmeleri mikro çatlaklara ve giderek ilerleyen malzeme hasarına yol açar.
Sızdırmazlık yüzeylerinin gaz sızdırmazlığı
Alçak basınçlı döküm, pota ile fırın kapağı arasında gaz sızdırmaz bir bağlantı gerektirir. Refrakter sızdırmazlık yüzeylerinin aşınması veya deformasyonu basınç kaybına, dolayısıyla kalıbın eksik dolmasına veya döküm hatalarına neden olur.
Pota gövdesinde metal infiltrasyonu
Sıvı alüminyum, basınç uygulandığında pota astarının gözeneklerine ve mikro çatlaklarına daha fazla nüfuz eder. Oluşan korund tabakası yüzeye zarar verir ve potanın ömrünü önemli ölçüde kısaltır.
Eriyiğin kirlenmesi
Alçak basınçlı döküm parçaları en sıkı kalite gereksinimlerine tabidir. Refrakter astardan kaynaklanan en küçük safsızlıklar bile — örneğin oksit partikülleri veya elyaf parçacıkları — döküm parçasında inklüzyonlara yol açar ve ıskarta oranını artırır.
Malzemeler ve astar
Fırınınızın her bölgesi sıcaklık dayanımı, kimyasal direnç ve mekanik dayanıklılık açısından kendine özgü gereksinimler taşır. En uygun malzeme kombinasyonunu biz seçiyoruz.
- 12 bileşenli özel döküm betonu, ıslanmayan (non-wetting) tipÇalışma katmanı120–160 mmen fazla 1.650 °C
- 2İzolasyon tuğlası NF 2 (moler)Emniyet katmanı65 mmen fazla 1.100 °C
- 3Kalsiyum silikat levha 1000/1100 °Cİzolasyon50 mmen fazla 1.100 °C
Yapı, gerçekleştirilmiş SBS projelerine dayanır – tesisinizin astarı farklılık gösterir
Malzemeyi görmek için bir katmana dokunun veya tıklayın
Grafit pota
PotaEriyik teması
Seramik yükselme borusu
Şekilli parçaEriyik iletimi
İzolasyon tuğlası NF 2 (moler)
İzolasyonBetonun arkasında izolasyon katmanı
2 bileşenli özel döküm betonu, ıslanmayan (non-wetting) tip
Refrakter betonEriyikle temas eden ön katman
Kalsiyum silikat levha 1000/1100 °C
İzolasyon levhasıBeton veya tuğlaların arkasında izolasyon levhası
Tipik işler: Alçak basınçlı döküm fırını.
Bu fırın tipi için hizmetlerimiz — astar yenilemeden düzenli bakıma kadar.
Yerinde incelemeden kabule kadar.
Sistemli sürecimiz her projede kalite, termine bağlılık ve iş güvenliği sağlar.
Durum tespiti ve yerinde inceleme
Pota, yükselme borusu ve sızdırmazlık yüzeylerinin kontrolü
Planlama
Dökümhane üretimiyle koordinasyon
Uygulama
Pota değişimi, yükselme borusu değişimi, sızdırmazlık elemanlarının yenilenmesi
İş güvenliği
SCC'ye uygun iş akışları
Durum tespiti ve yerinde inceleme
Refrakter uzmanlarımız alçak basınçlı döküm fırınının kapsamlı bir durum analizini yapar. Pota gövdesi çatlak oluşumu, metal yapışmaları ve korund tabakaları açısından incelenir. Yükselme borusu erozyon, çatlak ve deformasyon açısından kontrol edilir. Sızdırmazlık yüzeylerinin düzlemselliği ve aşınması ölçülür. Ayrıca ısı köprülerini ve izolasyon kusurlarını saptamak için termografi çekimi yapılır. Durum tespit raporu, eylem önerisi içeren ayrıntılı bir aşınma analizi kapsar.
Planlama
Planlama aşamasında malzeme konseptini size özgü döküm prosesine göre uyarlarız — alaşım tipi, çevrim süresi, basınç parametreleri ve hedeflenen astar ömrü malzeme seçimine yansır. Duruş dönemini dökümhane planlamanızla yakın koordinasyon içinde belirler, yedek potaların ve yükselme borularının zamanında hazır olmasını sağlarız. Birden fazla fırınla çalışılan işletmelerde çalışmaları, her zaman yeterli döküm kapasitesi korunacak şekilde planlarız.
Uygulama
Uygulama, fırının kontrollü soğutulması ve eski pota ile aşınmış yükselme borusunun sökülmesiyle başlar. Fırın gövde sacı hasar açısından incelenir ve gerektiğinde onarılır. Ardından yeni pota — prefabrik grafit-SiC pota veya monolitik beton astar olarak — yerleştirilir. Yeni yükselme borusu takılır ve sızdırmazlık yüzeyleri özenle işlenir. Son olarak fırın, tanımlı sıcaklık programına göre ısıtılır ve gaz sızdırmazlığı test edilir.
İş güvenliği
Tüm çalışmalar SCC güvenlik standartlarına sıkı sıkıya uyularak yürütülür. Risk değerlendirmesi, alçak basınçlı döküm fırınına özgü riskleri — özellikle sistemdeki artık basıncı, artık ısıyı ve fırının dar yapısını — dikkate alır. Çalışmaya başlamadan önce basınç sistemi basınçsız hâle getirilir ve yeniden devreye alınmaya karşı emniyete alınır. Kişisel koruyucu donanım ve ısıya karşı koruyucu giysi zorunludur.
Proje portföyümüzden.
DACH bölgesinde ve Benelüks ülkelerinde başarıyla gerçekleştirilmiş 500'den fazla refrakter uygulama projesi.
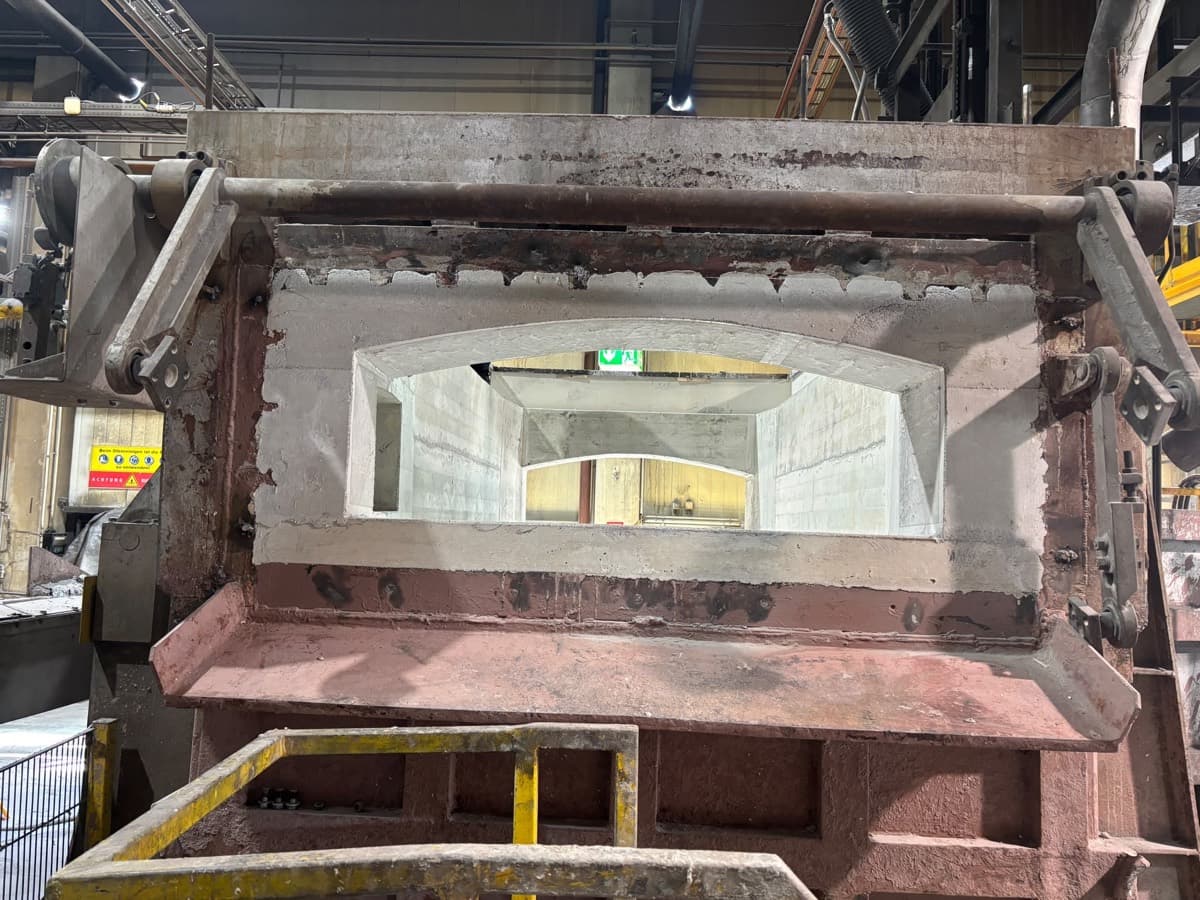
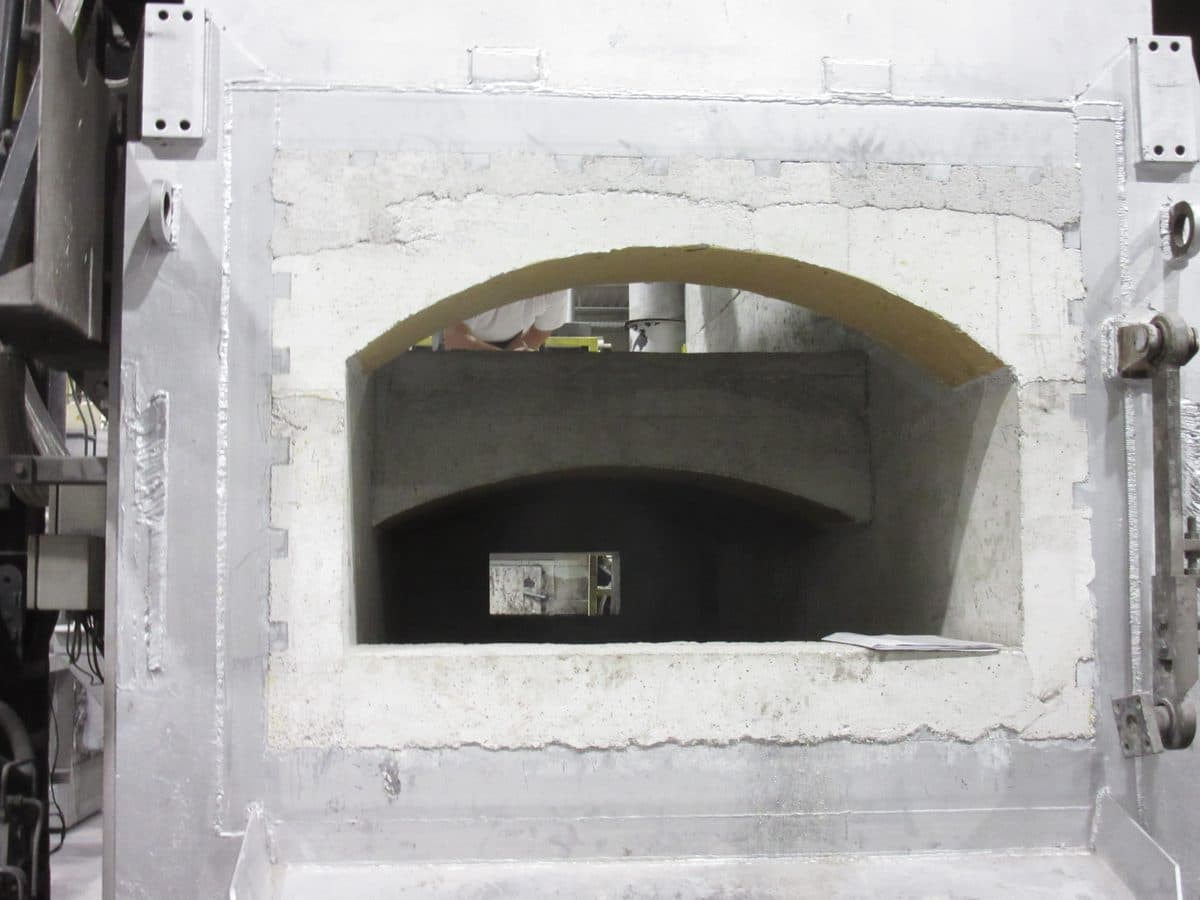
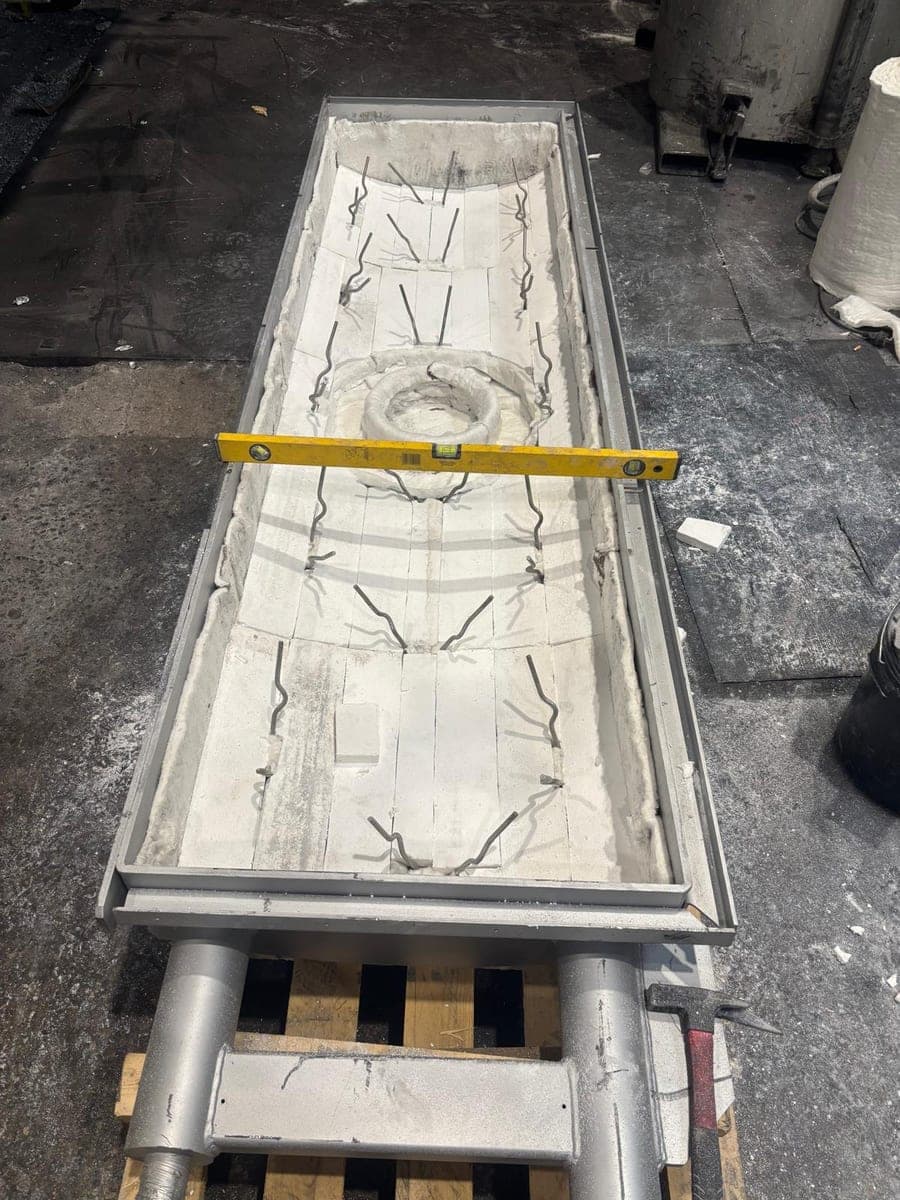
Alçak basınçlı döküm fırını
Sıkça sorulan sorular
Bilmeniz gereken her şey: Alçak basınçlı döküm fırını
Daha derine inin.

Bunlar da ilginizi çekebilir.
Alçak basınçlı döküm fırını: durum tespiti mi, onarım mı, astar yenileme mi?
Bu fırın tipini içeriden tanıyoruz. Tesisinizi ve durumunu anlatın, aynı gün ilk değerlendirmemizle size dönelim — acil durumda günün her saati.