Hasarlar ve nedenleri3 dk.

İndüksiyon ocağı potasındaki üç bölge: Söküm, astar hakkında neleri ele verir

Dökümhanelerde bir pota bazen 300 ergitme dayanır, bazen 80. Nedeni, o sırada sökülen astarda yazılıdır — konteynere gitmeden önce biri bakarsa.

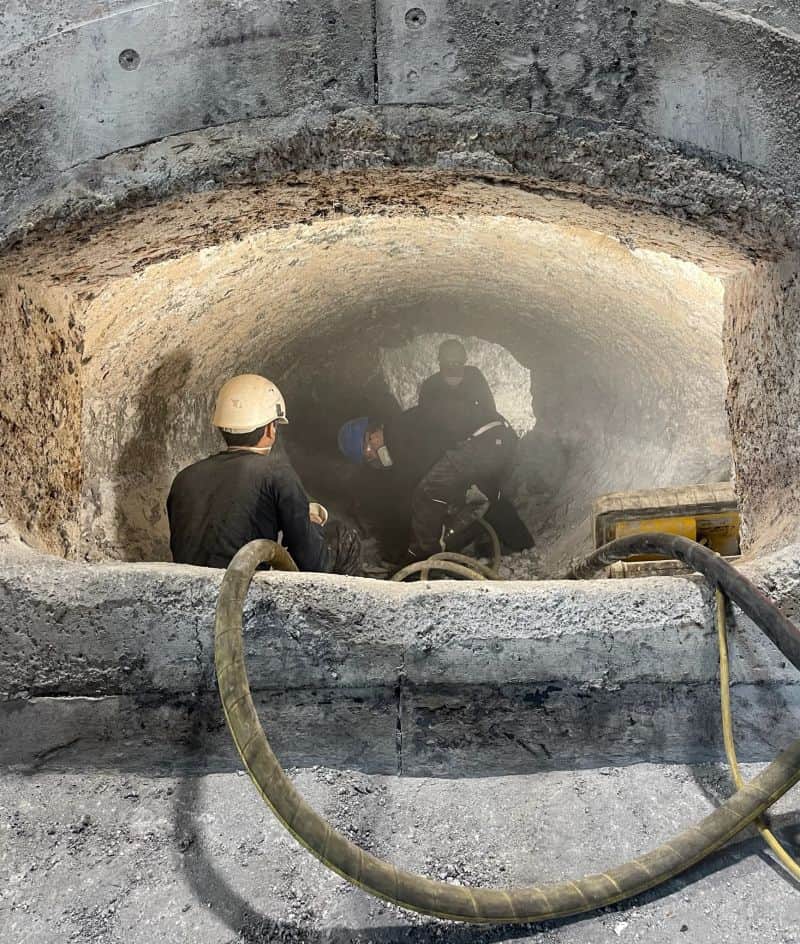
İki montaj ustası bir ergitme fırınının yuvarlak iç hacminde çalışıyor, püskürtme hortumu kenarın üzerinden sarkıyor

Bir pota astarının ne kadar dayanacağını dört şey belirler: malzeme, sıkıştırma sırasındaki yoğunlaştırma, ilk yakmadaki sinterleme eğrisi ve işletme şekli. Bir pota 300 yerine yalnızca 80 ergitme çıkarıyorsa, neden bu dördünden biridir — hangisi olduğu ise sökülen astarda görülür. Sonrasında artık görülmez.

Sinterleme sırasında ne oluşur

Sıkıştırılarak yerleştirilen bir malzeme, uygulamadan sonra her yerde aynıdır. İlk ısıtmada, sıcaklık içten dışa doğru düştüğü için üç katman oluşturur: içte, metalle temas eden, yoğun ve sağlam sinterlenmiş katman. Arkasında, sinterlenmeye başlamış ama henüz tam bağ kurmamış bir geçiş katmanı. Ve dışta, bobinin yanında, toz hâlinde kalan bir katman.

Bu dış katman bir kusur değildir, bilerek istenir. Astar değişiminde bobine zarar vermeden sökülebilir ve içeriden gelen bir çatlağı frenler. Baştan sona sinterlenmiş bir potada bu yedek artık yoktur.

Oranlar neyi ele verir

  • Sinterlenmiş katman fazla kalın, gevşek katman neredeyse yok: fırın fazla sıcak veya fazla uzun çalıştırılmıştır. Astar neredeyse sökülemez hâle gelir ve bir çatlak, gevşek katmanda sönümlenmek yerine bobine kadar ilerler.
  • Sinterlenmiş katman fazla ince: eğri fazla hızlı ilerlemiş veya fazla düşük sıcaklıkta bekletilmiştir. Bu durumda aşınma elli ergitmeden sonra değil, ilkinden sonra başlar.
  • Katmanlar çevre boyunca düzensiz: çoğunlukla şarj hep aynı noktadan yapılıyordur veya soğutma çepeçevre eşit çalışmıyordur. Bu bir malzeme sorunu değil, işletme sorunudur.
  • Katmanlar yükseklik boyunca düzensiz: üstte alttakinden ince olması, banyo hattının fazla düşük tutulduğuna veya ergitme aşamasında aşırı ısıtmaya işaret eder.
  • Sinterlenmiş katmanda boşluklar veya gevşek yuvalar: orada sıkıştırma sırasında düzgün yoğunlaştırma yapılmamıştır. Dört etken içinde daha uygulama sırasında belli olan tek etken budur.

Söküm sırasında yirmi dakika

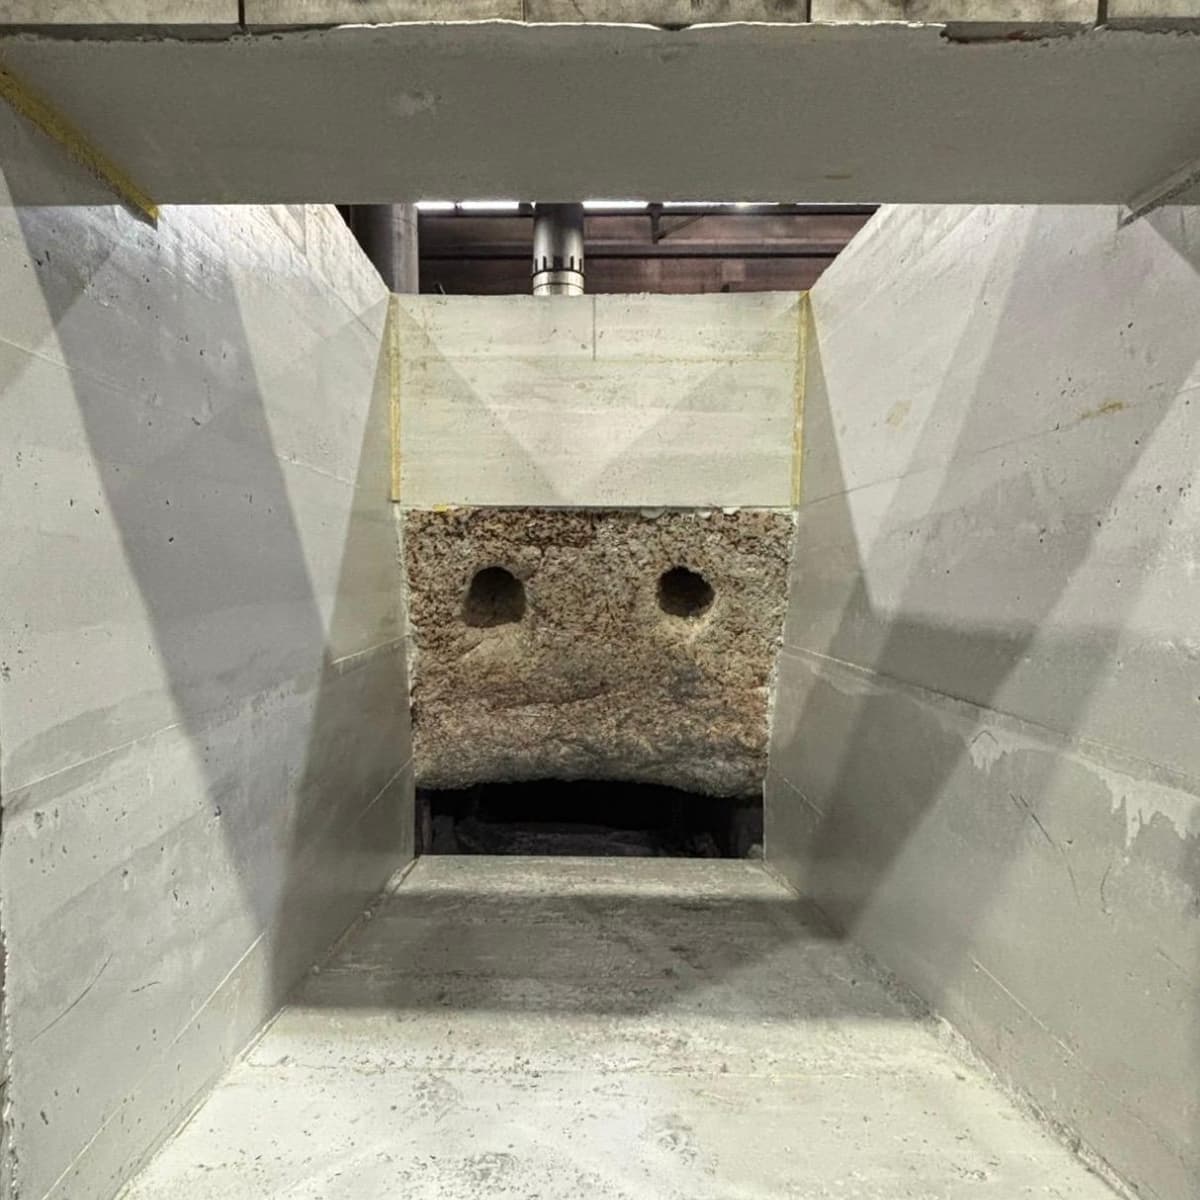
Daha fazlası gerekmez: kırılma yüzeyinin fotoğrafını çekmek, üç katman kalınlığını üç ayrı yükseklikte ölçmek, ergitme sayısını yanına yazmak. Üç kampanyadan sonra elde bir karşılaştırma olur ve “malzeme mi, işletme şekli mi?” sorusu bir kanaat meselesi olmaktan çıkar. Bu yirmi dakika olmadan öyle kalır — ve çoğunlukla sesini daha çok yükseltenin lehine sonuçlanır.

Fazla kısa bir astar ömrünün cevabı sökülen astardadır. Ancak yalnızca konteyner alınıp götürülene kadar oradadır.

İndüksiyon potası · Katman yapısı

Ancak ilk ısıtmada oluşan üç katman.

Sıkıştırılarak yerleştirilen bir malzeme, uygulamadan sonra her yerde aynıdır. Sinterleme sırasında, sıcaklık içten dışa doğru düştüğü için üç katman oluşturur. Pota dörtte üç oranında kesilip açılmıştır — kesit yüzeyinde üç bant katman katman durur ve yükseklik boyunca kalınlıklarının değiştiği görülür. Söküm sırasında astar ömrüne malzemenin mi yoksa işletme şeklinin mi mal olduğu tam da buradan okunur.

İç
Sinterlenmiş katman, yoğun
Orta
Geçiş katmanı, sinterlenmeye başlamış
Dış
bobin yanındaki gevşek katman
Çepeçevre dışta
İndüksiyon bobini

Model milimetreleri değil, oranları gösterir: Mutlak kalınlıklar pota büyüklüğüne ve malzemeye bağlıdır — anlamlı olan, üç bandın birbirine oranı ve çevre ile yükseklik boyunca ne kadar düzgün dağıldığıdır.

Model yükleniyor …

Döndürmek için sürükleyin · İçine bakmak için kaydırın

Bir bakışta
300–800
Demir dökümde pota başına ergitme sayısı
%50'ye kadar
Hatalı bir sinterleme eğrisinden kaynaklanan astar ömrü kaybı

Bu konudaki uygulama föyleri

Teknik bülten

Yeni uygulama föylerini otomatik olarak alın

Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.

Isıtma eğrilerini doğru uygulamak
PDFTüm fırın tipleri

Isıtma eğrilerini doğru uygulamak

İlk günler neden yıllarca sürecek astar ömrünü belirler.

Yalnızca PDF'teSıkıştırma malzemesi, döküm malzemesi ve tuğla astar için bekleme noktaları ve artış hızlarıyla örnek eğriler
Makaleye gidin
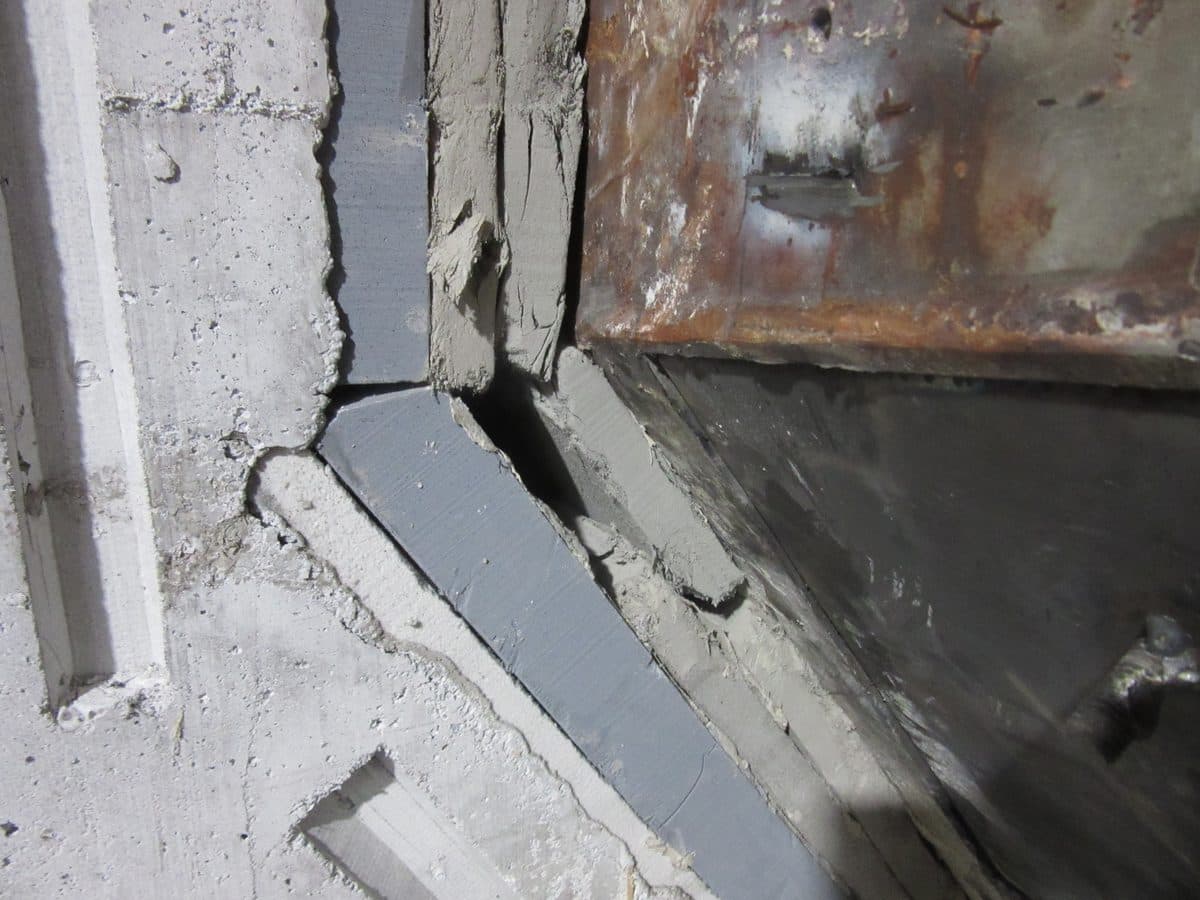
Çatlak desenlerini okumak: Karşılaştırma tablosu
PDFTüm fırın tipleri

Çatlak desenlerini okumak: Karşılaştırma tablosu

Belirti, neden ve yapılması gereken yan yana.

Yalnızca PDF'teGerçek fırın içi incelemelerden altı hasar görüntüsü ve değerlendirmesi: izle, planla veya hemen müdahale et
Makaleye gidin
Onarmak mı, astarı yenilemek mi? Üç bulgu
PDFTüm fırın tipleri

Onarmak mı, astarı yenilemek mi? Üç bulgu

Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.

Yalnızca PDF'te6 bulgulu karar tablosu, 3 tipik hatalı karar, bir astar yenileme çalışmasından 2 fotoğraf
Makaleye gidin

Sahadaki çalışmalarımızdan daha fazla pratik bilgi

Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.

Bu yazıyı LinkedIn'de paylaşın

Tam da sizin sorunuz mu?

O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.

ArayınTeklif isteyin

Gizliliğiniz bizim için önemlidir.

Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası