Kontrol ve bakım5 dk.

Refrakterde nem: Hafife alınan güvenlik riski

Refrakter astarlardaki kalıntı nem, ısıtma sırasında patlama benzeri dökülmelere yol açabilir. Kontrollü kurutma neden bir seçenek değil, zorunluluktur?

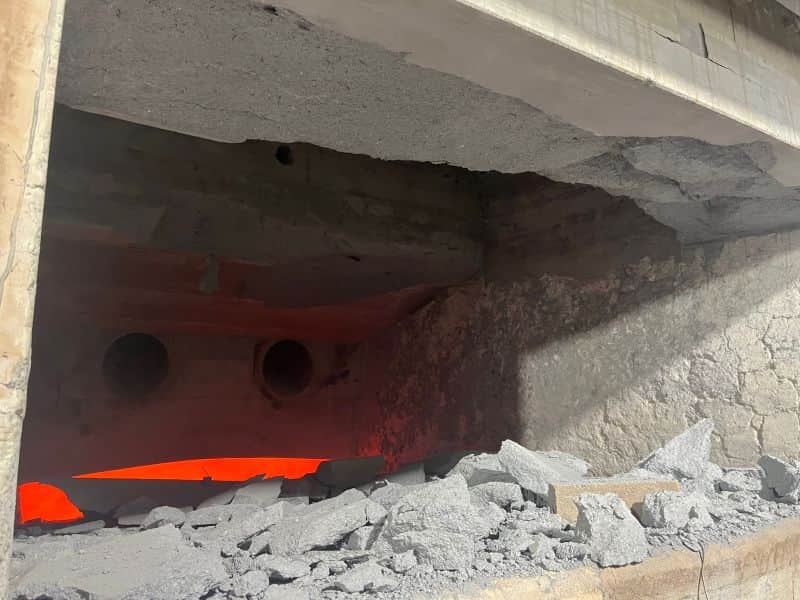
Kontrollü bir kurutma işlemi sırasında refrakter astardan buhar çıkışı

Refrakterdeki su neden bu kadar tehlikelidir

Refrakter malzemeler ile su bağdaşmaz. Kulağa basit gelen bu durum, uygulamada yüksek sıcaklık sanayiindeki ağır işletme arızalarının ve güvenlik olaylarının en sık nedenlerinden biridir. Yeni astarlanmış veya onarılmış bir fırın astarı fazla hızlı ısıtılırsa malzemede bağlı nem kontrollü biçimde uzaklaşamaz. Oluşan buhar basıncı malzemeyi içeriden parçalar. Sonuç, yalnızca astarı tahrip etmekle kalmayıp personeli ve tesisi de tehlikeye atan patlamalı dökülmelerdir (spalling).

100 °C'nin üzerindeki sıcaklıklarda serbest su buharlaşmaya başlar. Bu sırada hacim 1.700 katına çıkar. Buharı yeterince hızlı tahliye edemeyen yoğun bir refrakter malzemede, malzemeyi parçalayan bir basınç oluşur.

Nemin kaynakları

Refrakter malzemedeki nemin, kurutma işleminin planlanmasında dikkate alınması gereken farklı kökenleri vardır. Döküm malzemeleri ve sıkıştırma (ramming) malzemeleri, proses gereği karışım suyu olarak su içerir. Malzeme tipine bağlı olarak su içeriği %4 ile %12 arasındadır. Bu su kısmen gözeneklerde serbest su, kısmen de bağlayıcı fazlarda kimyasal olarak bağlı kristal suyu olarak bulunur. Her iki biçim de ısıtma sırasında kontrollü olarak uzaklaştırılmalıdır; ancak farklı sıcaklıklarda ve farklı hızlarda.

  • Döküm malzemelerindeki karışım suyu: %4–8 su içeriği; 110 ve 350 °C'deki bekleme süreleriyle uzaklaştırılmalıdır
  • Çimento bağlarındaki kristal suyu: Ancak 400–600 °C'de açığa çıkar ve bu aralıkta yavaş ısıtma hızları gerektirir
  • Ortam nemi: Açık fırınlar uzun duruşlar sırasında, özellikle soğuk aylarda havadan nem alır
  • Yoğuşma: Sıcaklık değişimlerinde, sıcak yüzün arkasındaki izolasyon katmanında yoğuşma suyu oluşabilir
  • Proses suyu: Soğutma suyu kaçakları veya sızdıran soğutma elemanları astara nem taşıyabilir

Bir güvenlik önlemi olarak kontrollü kurutma

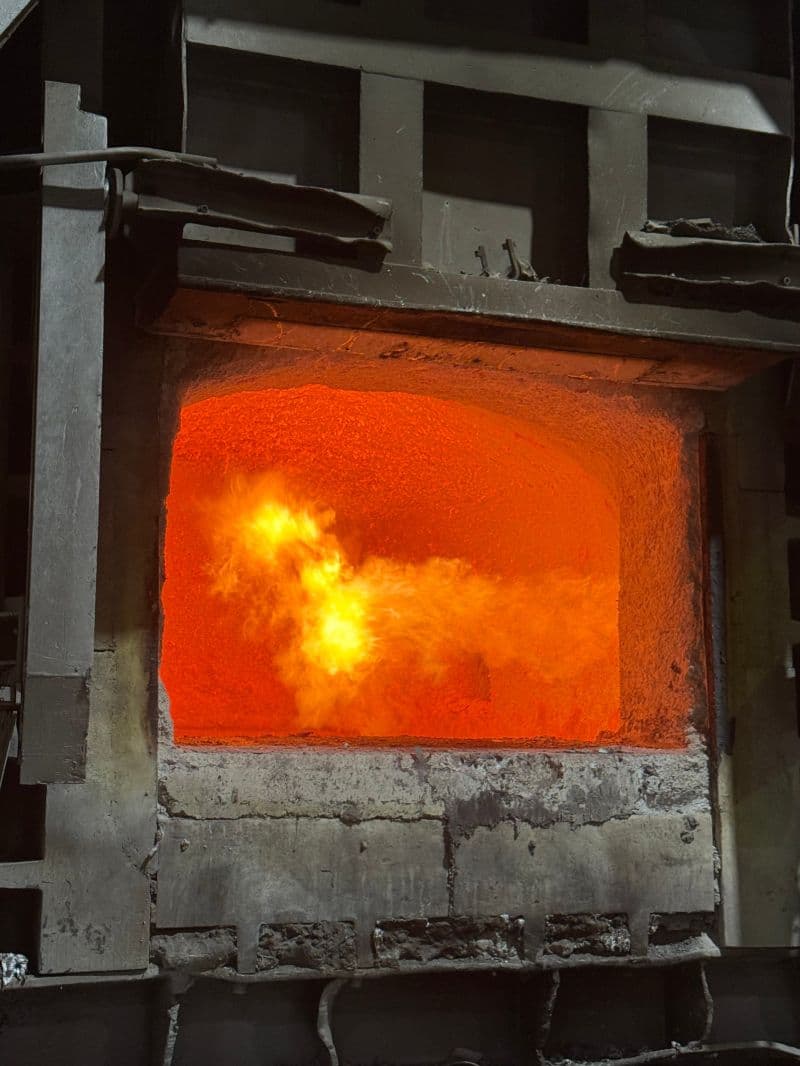
Profesyonel bir kurutma, kullanılan refrakter ürünlere tam olarak uyarlanmış, malzemeye özgü bir ısıtma eğrisini izler. Isıtma hızı kritik sıcaklık aralıklarında belirli sınır değerleri aşmamalıdır. Tipik olarak saatte en fazla 25 ila 50 derece hızla ısıtılır; 110, 350 ve 600 °C'de tanımlı bekleme süreleri uygulanır. Büyük fırın hacimlerinde veya özellikle kalın astarlarda bekleme süreleri birkaç saatten günlere kadar uzayabilir.

Kurutma sırasında sıcaklık izleme pazarlık konusu değildir. Astarın farklı noktalarındaki termokupllar sıcaklık dağılımını kaydeder ve sıcak noktaların (hotspot) ve soğuk bölgelerin belirlenmesini sağlar. Kurutmanın eşit biçimde ilerlediği ve hiçbir bölgenin atlanmadığı ancak bu şekilde güvence altına alınabilir. SBS Refractory Service'te her proje için özel bir kurutma eğrisi hazırlıyor ve tüm süreci kesintisiz izliyoruz.

Refrakter tekniğinin pratik bir kuralı: Saat cinsinden kurutma süresi, santimetre cinsinden astar kalınlığının en az iki katı olmalıdır. Dolayısıyla 30 santimetre kalınlığındaki bir döküm malzemesi katmanı en az 60 saat kontrollü kurutma gerektirir.

Yetersiz kurutmanın sonuçları

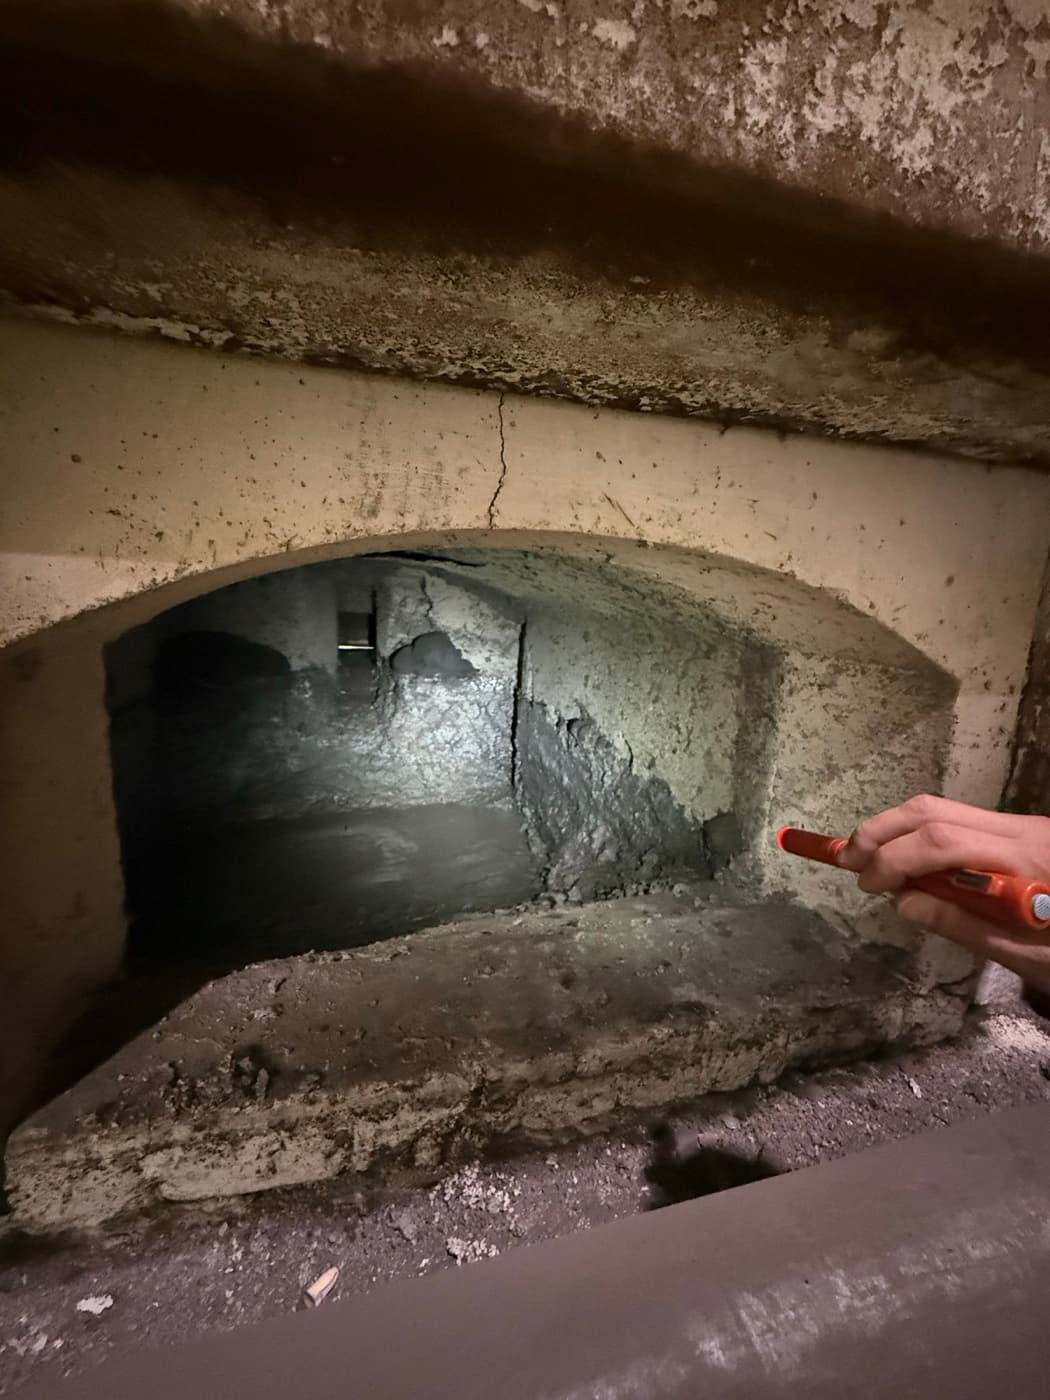
Yetersiz bir kurutmanın sonuçları yüzeysel dökülmelerden astarın tümüyle işlevini yitirmesine kadar uzanır. En kötü durumda bir çatlak tüm astarı boydan boya geçer ve eriyik dışarı sızar. Bu tür olaylar yalnızca ekonomik açıdan felaket olmakla kalmaz, işletme personeli için de akut bir tehlike oluşturur. Mikro çatlaklar ve azalan malzeme dayanımı gibi daha az dramatik sonuçlar da astar ömrünü önemli ölçüde olumsuz etkiler. İlk ısıtmada hasar görmüş malzeme hiçbir zaman tam performansına ulaşamaz. Bu nedenle özenli bir kurutmaya yapılan yatırım her zaman ilk kampanya içinde kendini amorti eder.

Bir bakışta
1.700 kat
Suyun buhara dönüşürken hacim artışı
400–600 °C
Bağlı su için kritik sıcaklık
25–50 °C/h
Kritik aralıkta en yüksek ısıtma hızı

Bu konudaki uygulama föyleri

Teknik bülten

Yeni uygulama föylerini otomatik olarak alın

Bu sayfadaki tüm PDF'ler kayıt olmadan ücretsizdir. Yeni bir föy eklendiğinde haberdar olmak isteyenler için: ayda bir e-posta, istediğiniz zaman abonelikten çıkabilirsiniz.

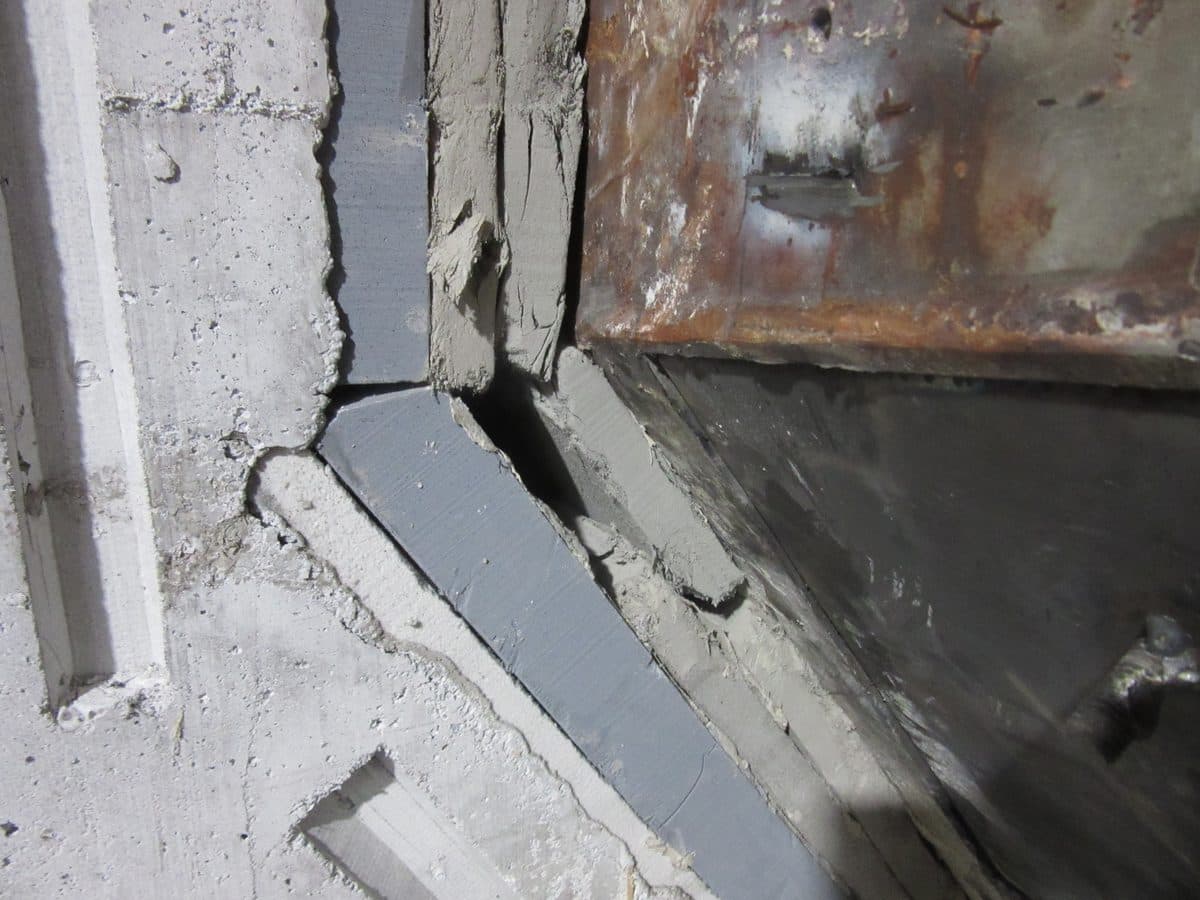
Onarmak mı, astarı yenilemek mi? Üç bulgu
PDFTüm fırın tipleri

Onarmak mı, astarı yenilemek mi? Üç bulgu

Hedefli onarım ne zaman yeterli — ve hangi üç bulguda artık yalnızca komple astar yenileme çözüm olur.

Yalnızca PDF'te6 bulgulu karar tablosu, 3 tipik hatalı karar, bir astar yenileme çalışmasından 2 fotoğraf
Makaleye gidin
Boru duvarında refrakter: Kontrol noktaları
PDFEnerji ve yakma

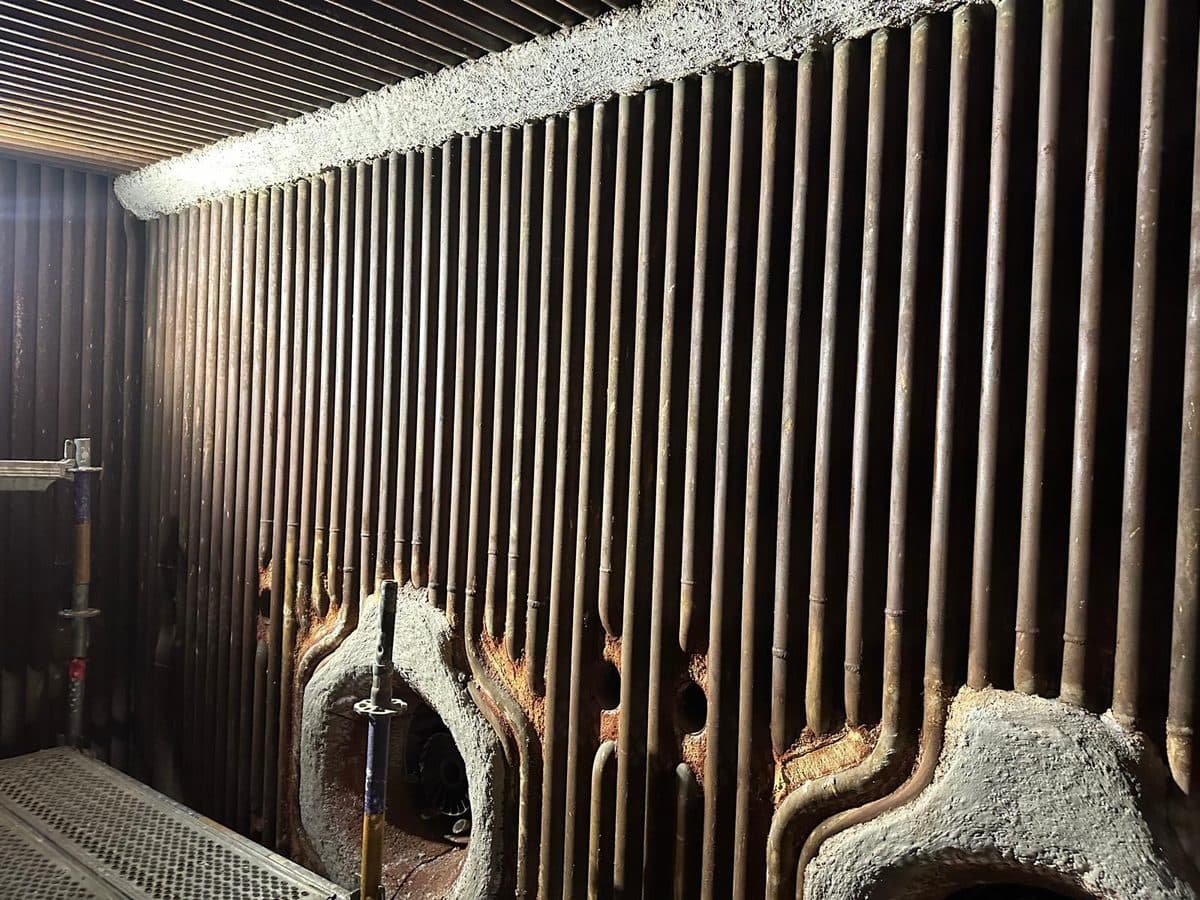
Boru duvarında refrakter: Kontrol noktaları

Isıyı kesmeden korumak: Kazan boru duvarının astarlanmasında nelere dikkat edilmeli.

Yalnızca PDF'teBoru duvarları için 7 maddelik kontrol listesi, 3 tipik hata, kazandan 2 fotoğraf
Makaleye gidin
Kapalı alanda çalışma: İçeri girmeden önce
PDFTüm tesisler

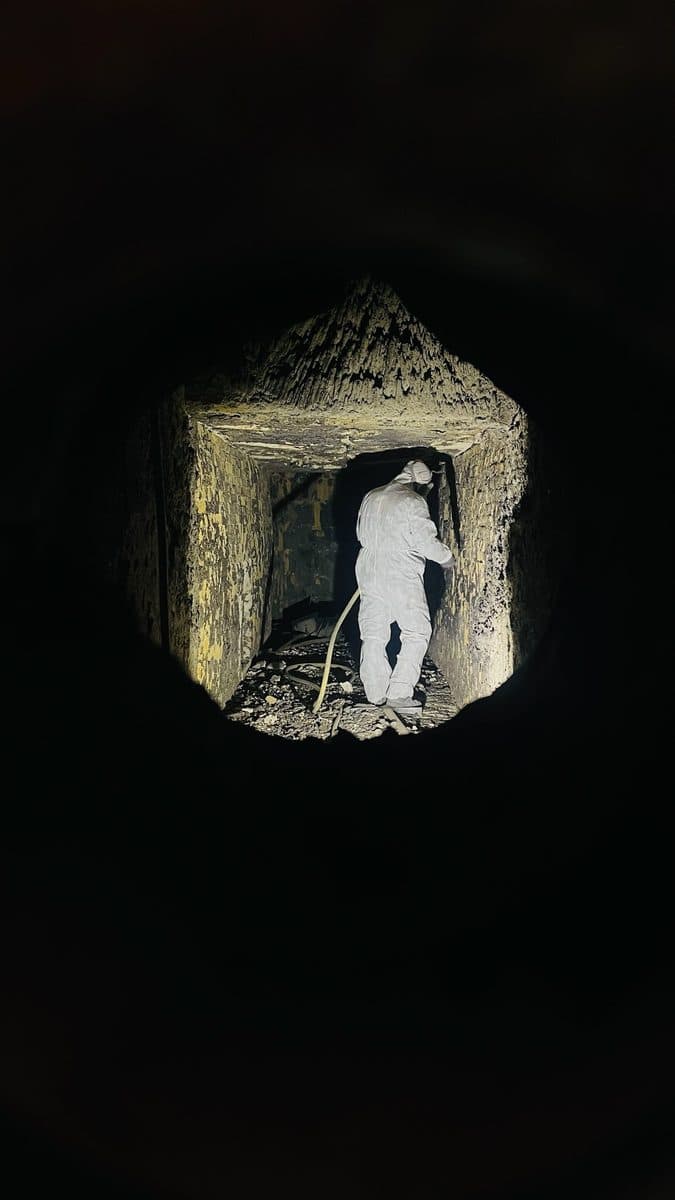
Kapalı alanda çalışma: İçeri girmeden önce

Giriş izni, gözetim, aydınlatma ve hava: Biri fırına veya kazana girmeden önce netleşmiş olması gerekenler.

Yalnızca PDF'teGirişten önce 7 maddelik kontrol listesi, 3 tipik ihmal, 2 fotoğraf
Makaleye gidin

Sahadaki çalışmalarımızdan daha fazla pratik bilgi

Her hafta şantiyeden yeni kareler – hasar görüntüleri, astar uygulamaları ve refrakter uygulamadan ipuçları.

Bu yazıyı LinkedIn'de paylaşın

Tam da sizin sorunuz mu?

O halde fırınınızı konuşalım: durum tespiti, astarlama veya işletme sırasında bakım. Ücretsiz ilk danışmanlık, hızlı geri dönüş.

ArayınTeklif isteyin

Gizliliğiniz bizim için önemlidir.

Web sitemizin sorunsuz çalışmasını sağlamak ve içeriklerimizin kullanımını analiz etmek için çerezler ve benzeri teknolojiler kullanıyoruz. Ayarlar bölümünde hangi çerezlere izin vermek istediğinizi seçebilirsiniz. Gizlilik politikası