
Fabricație aditivă (imprimare 3D a metalelor)
Căptușirea și întreținerea cuptoarelor de sinterizare, a instalațiilor HIP (presare izostatică la cald) și a cuptoarelor de tratament termic pentru fabricația aditivă a componentelor metalice. Permite densificarea ulterioară, recoacerea de detensionare și optimizarea structurii componentelor imprimate 3D.
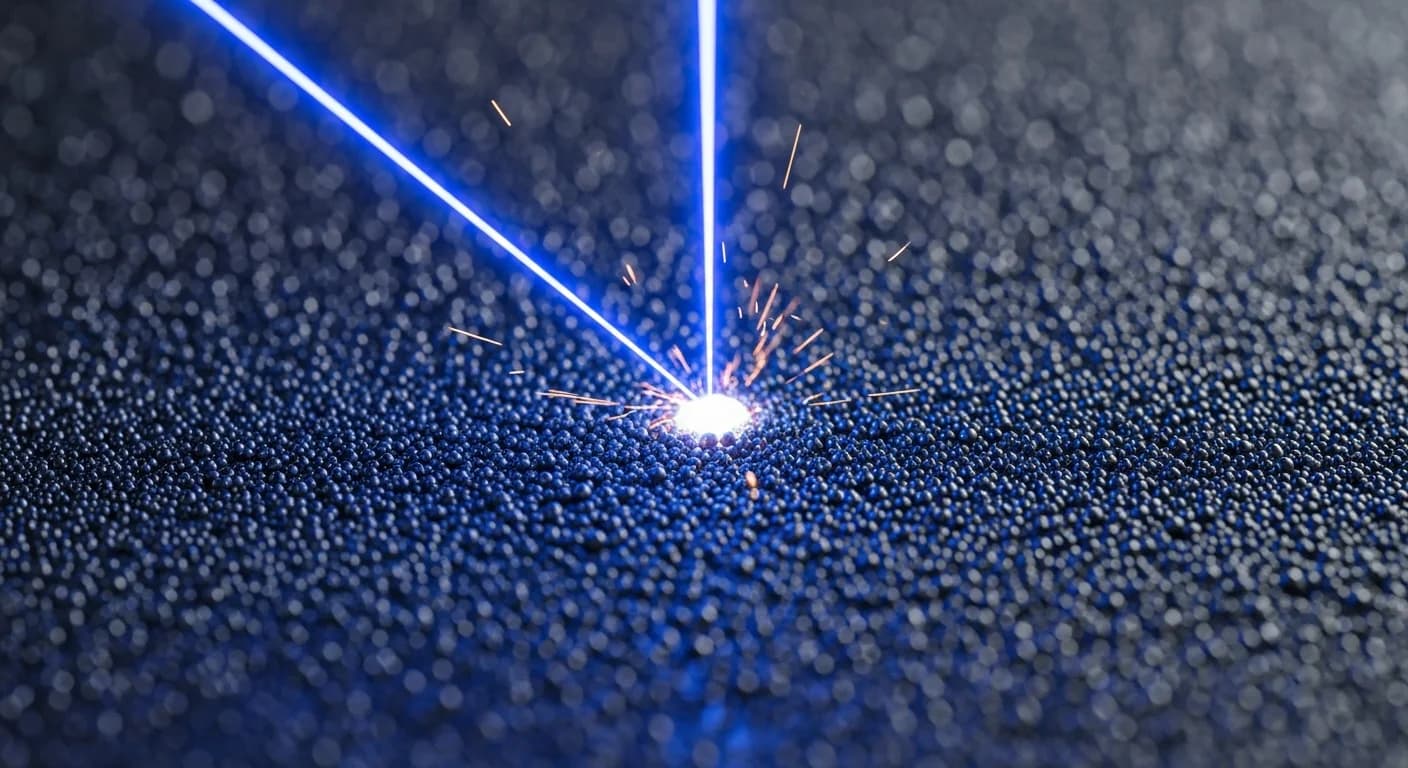
Fabricație aditivă (imprimare 3D a metalelor)
Scenarii de utilizare
Componentele metalice fabricate aditiv își ating proprietățile finale ale materialului abia prin postprocesarea termică. Sinterizarea, presarea izostatică la cald și tratamentul termic sunt etape decisive ale procesului, care necesită atmosfere de cuptor și profiluri de temperatură controlate cu precizie.
SBS Refractory Service furnizează infrastructura refractară pentru aceste procese termice: căptușeli de cuptor care rezistă fiabil la temperaturi de până la 1.400 °C în vid sau în gaz de protecție, îndeplinind totodată cele mai ridicate cerințe de puritate.
Fabricația aditivă deschide industriei de apărare noi posibilități: geometrii complexe, piese de schimb la cerere și producție descentralizată. Tehnica de cuptoare reprezintă aici veriga decisivă între semifabricatul imprimat și componenta gata de utilizare.
Pe scurt
- Atmosferă de cuptor de înaltă puritate (vid sau gaz de protecție) pentru procese fără contaminare
- Omogenitatea temperaturii conform AMS 2750 clasa 1 sau 2
- Trasabilitatea șarjelor pentru toate materialele refractare
- Adaptarea căptușelii la materialele pulverulente specifice
- Calibrarea și recalificarea periodică a sistemelor de cuptoare
- Documentare conform cerințelor de calitate ale industriei aeronautice și de apărare
Cum lucrăm la Fabricație aditivă (imprimare 3D a metalelor)
Proceduri validate și echipamente specializate pentru rezultate optime.
Căptușirea cuptoarelor de sinterizare
Căptușeală refractară pentru cuptoare de sinterizare în vid și în gaz de protecție, destinate componentelor MIM și Binder Jetting. Materialele de înaltă puritate previn contaminarea cu carbon și oxigen în timpul procesului de sinterizare.
Service pentru instalații HIP
Întreținerea și căptușirea preselor izostatice la cald. Căptușeala refractară trebuie să reziste durabil atât la temperaturi de până la 1.400 °C, cât și la presiuni de până la 200 MPa.
Tratament termic după imprimare
Căptușirea cuptoarelor pentru recoacere de detensionare, recoacere de punere în soluție și îmbătrânire a componentelor fabricate aditiv. Conducerea precisă a temperaturii este decisivă pentru proprietățile rezultate ale materialului.
Căptușirea cuptoarelor de îndepărtare a liantului
Căptușeli speciale pentru îndepărtarea termică a liantului (debinding) din corpurile crude MIM și Binder Jetting. Căptușeala trebuie să reziste degajărilor gazoase ale liantului și să fie ușor de curățat.
Pas cu pas către rezultat
Structurat, transparent și la termen — așa lucrăm.
Definirea cerințelor de proces
Adaptarea dimensionării refractare la material, proces și cerințele de calitate.
Analiza materialelor pulverulente (Ti-6Al-4V, Inconel 718, 316L), a profilurilor de sinterizare și a cerințelor privind atmosfera. Definirea limitelor admisibile de contaminare și a omogenității temperaturii.
Selecția și calificarea materialelor
Selecția și testarea materialelor refractare pentru procesul specific de fabricație aditivă.
Verificarea comportamentului la degajare de gaze, a purității și a compatibilității cu atmosfera de proces. Certificate de material și trasabilitatea șarjelor.
Căptușire și punere în funcțiune
Montarea căptușelii refractare și validarea performanței cuptorului.
Montaj profesionist, uscare controlată, curbă de încălzire. Studiu de uniformitate a temperaturii (TUS) conform AMS 2750. Proces-verbal de calibrare.
Validare și testarea componentelor
Verificarea rezultatelor procesului prin componente de probă.
Sinterizare/HIP a componentelor de referință, verificarea densității, a structurii și a proprietăților mecanice. Corelarea cu parametrii de proces în vederea optimizării.
Mentenanță curentă și recalificare
Inspecție planificată și recalificarea periodică a sistemului de cuptoare.
Repetarea periodică a TUS, inspecția căptușelii refractare, înlocuirea zonelor de uzură. Documentare conform cerințelor NADCAP.
Fluxuri de materiale la Fabricație aditivă (imprimare 3D a metalelor)
Separarea, valorificarea și eliminarea corespunzătoare a tuturor materialelor rezultate.
Ti-6Al-4V (titan Grade 5)
Cel mai utilizat aliaj de titan în fabricația aditivă. Sinterizare la 1.200–1.350 °C în vid înaintat. Necesită o căptușeală de cuptor fără risc de contaminare.
Inconel 718 (pe bază de nichel)
Superaliaj pentru temperaturi de funcționare de până la 700 °C. Tratamentul termic (recoacere de punere în soluție + dublă îmbătrânire) este decisiv pentru proprietățile mecanice.
Elemente de încălzire din molibden
Elemente de încălzire din metal refractar pentru funcționare până la 1.700 °C în vid. Căptușeala refractară trebuie să prevină oxidarea molibdenului printr-un circuit de vid fără scurgeri.
Plăci ceramice de Al₂O₃ de înaltă puritate
Plăci-suport nereactive pentru procesul de sinterizare. Împiedică aderarea și contaminarea componentelor. Reutilizabile după curățare.
Scenarii de utilizare
Situații tipice în care se aplică Fabricație aditivă (imprimare 3D a metalelor).
Crearea de capacități de sinterizare pentru producția aditivă de serie
Tratamentul termic al componentelor complexe de motoare și structurale imprimate 3D
Densificare HIP a aliajelor de titan și nichel fabricate aditiv
Producția descentralizată de piese de schimb cu ajutorul cuptoarelor mobile de sinterizare și tratament termic
Calificarea unor noi materiale pulverulente pentru fabricația aditivă
Întrebări frecvente
Tot ce este important despre Fabricație aditivă (imprimare 3D a metalelor)
Nu ați găsit întrebarea dumneavoastră?
Solicitați o consultanță personalizatăV-ar putea interesa și
Planificați un proiect?
Fie recăptușire completă, reparație sau urgență — consultanță inițială gratuită și răspuns rapid.